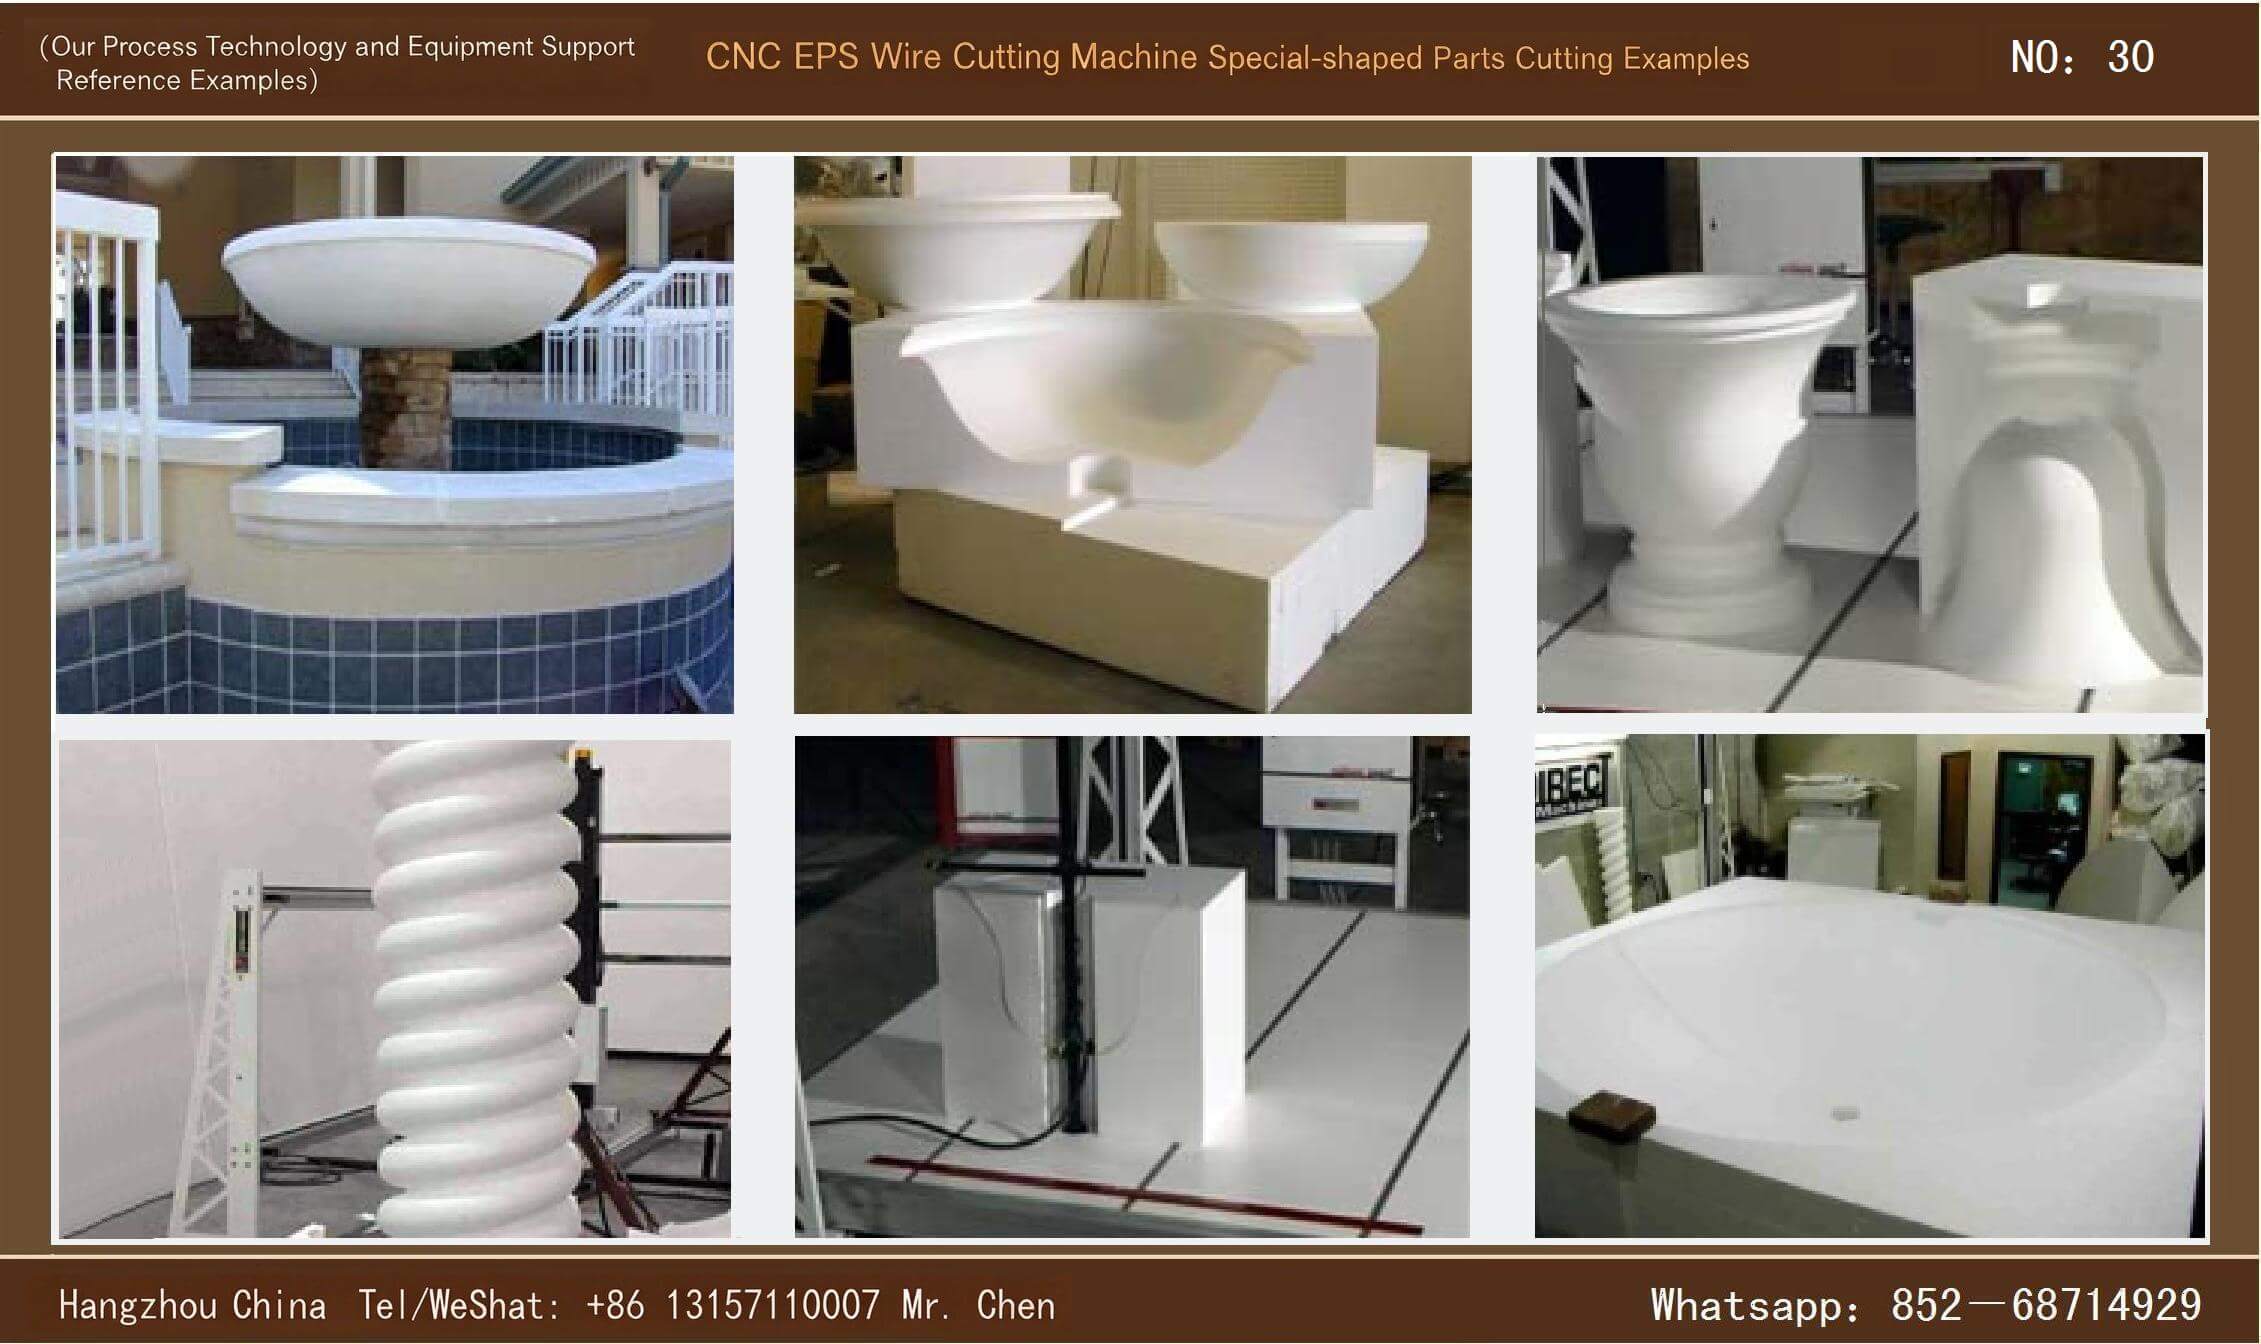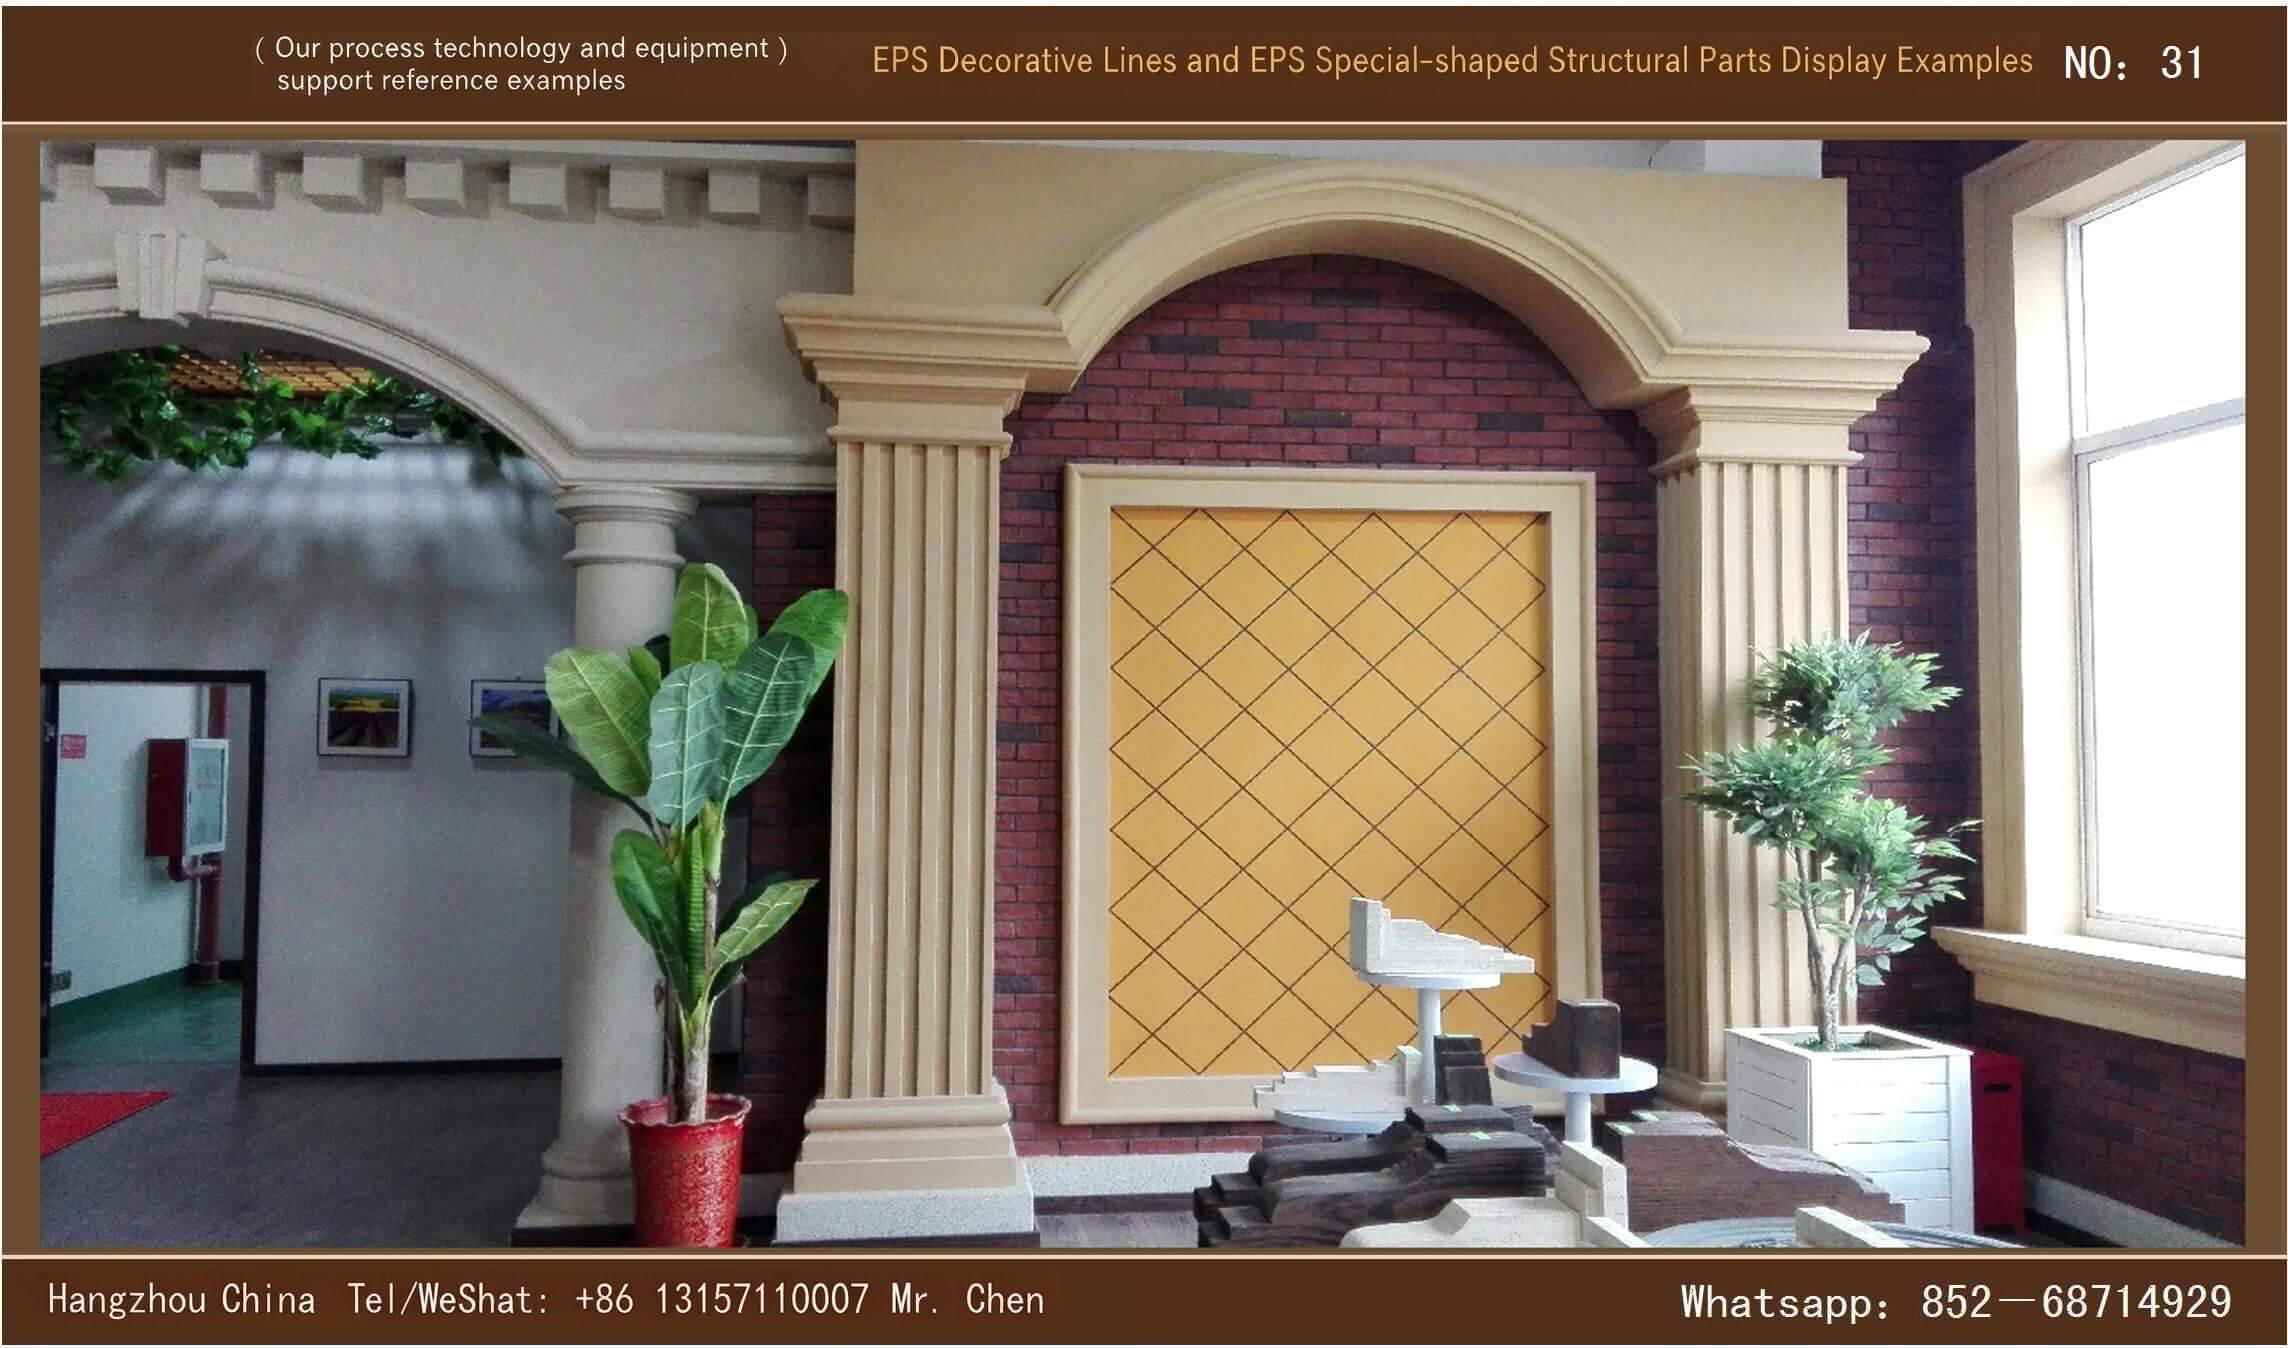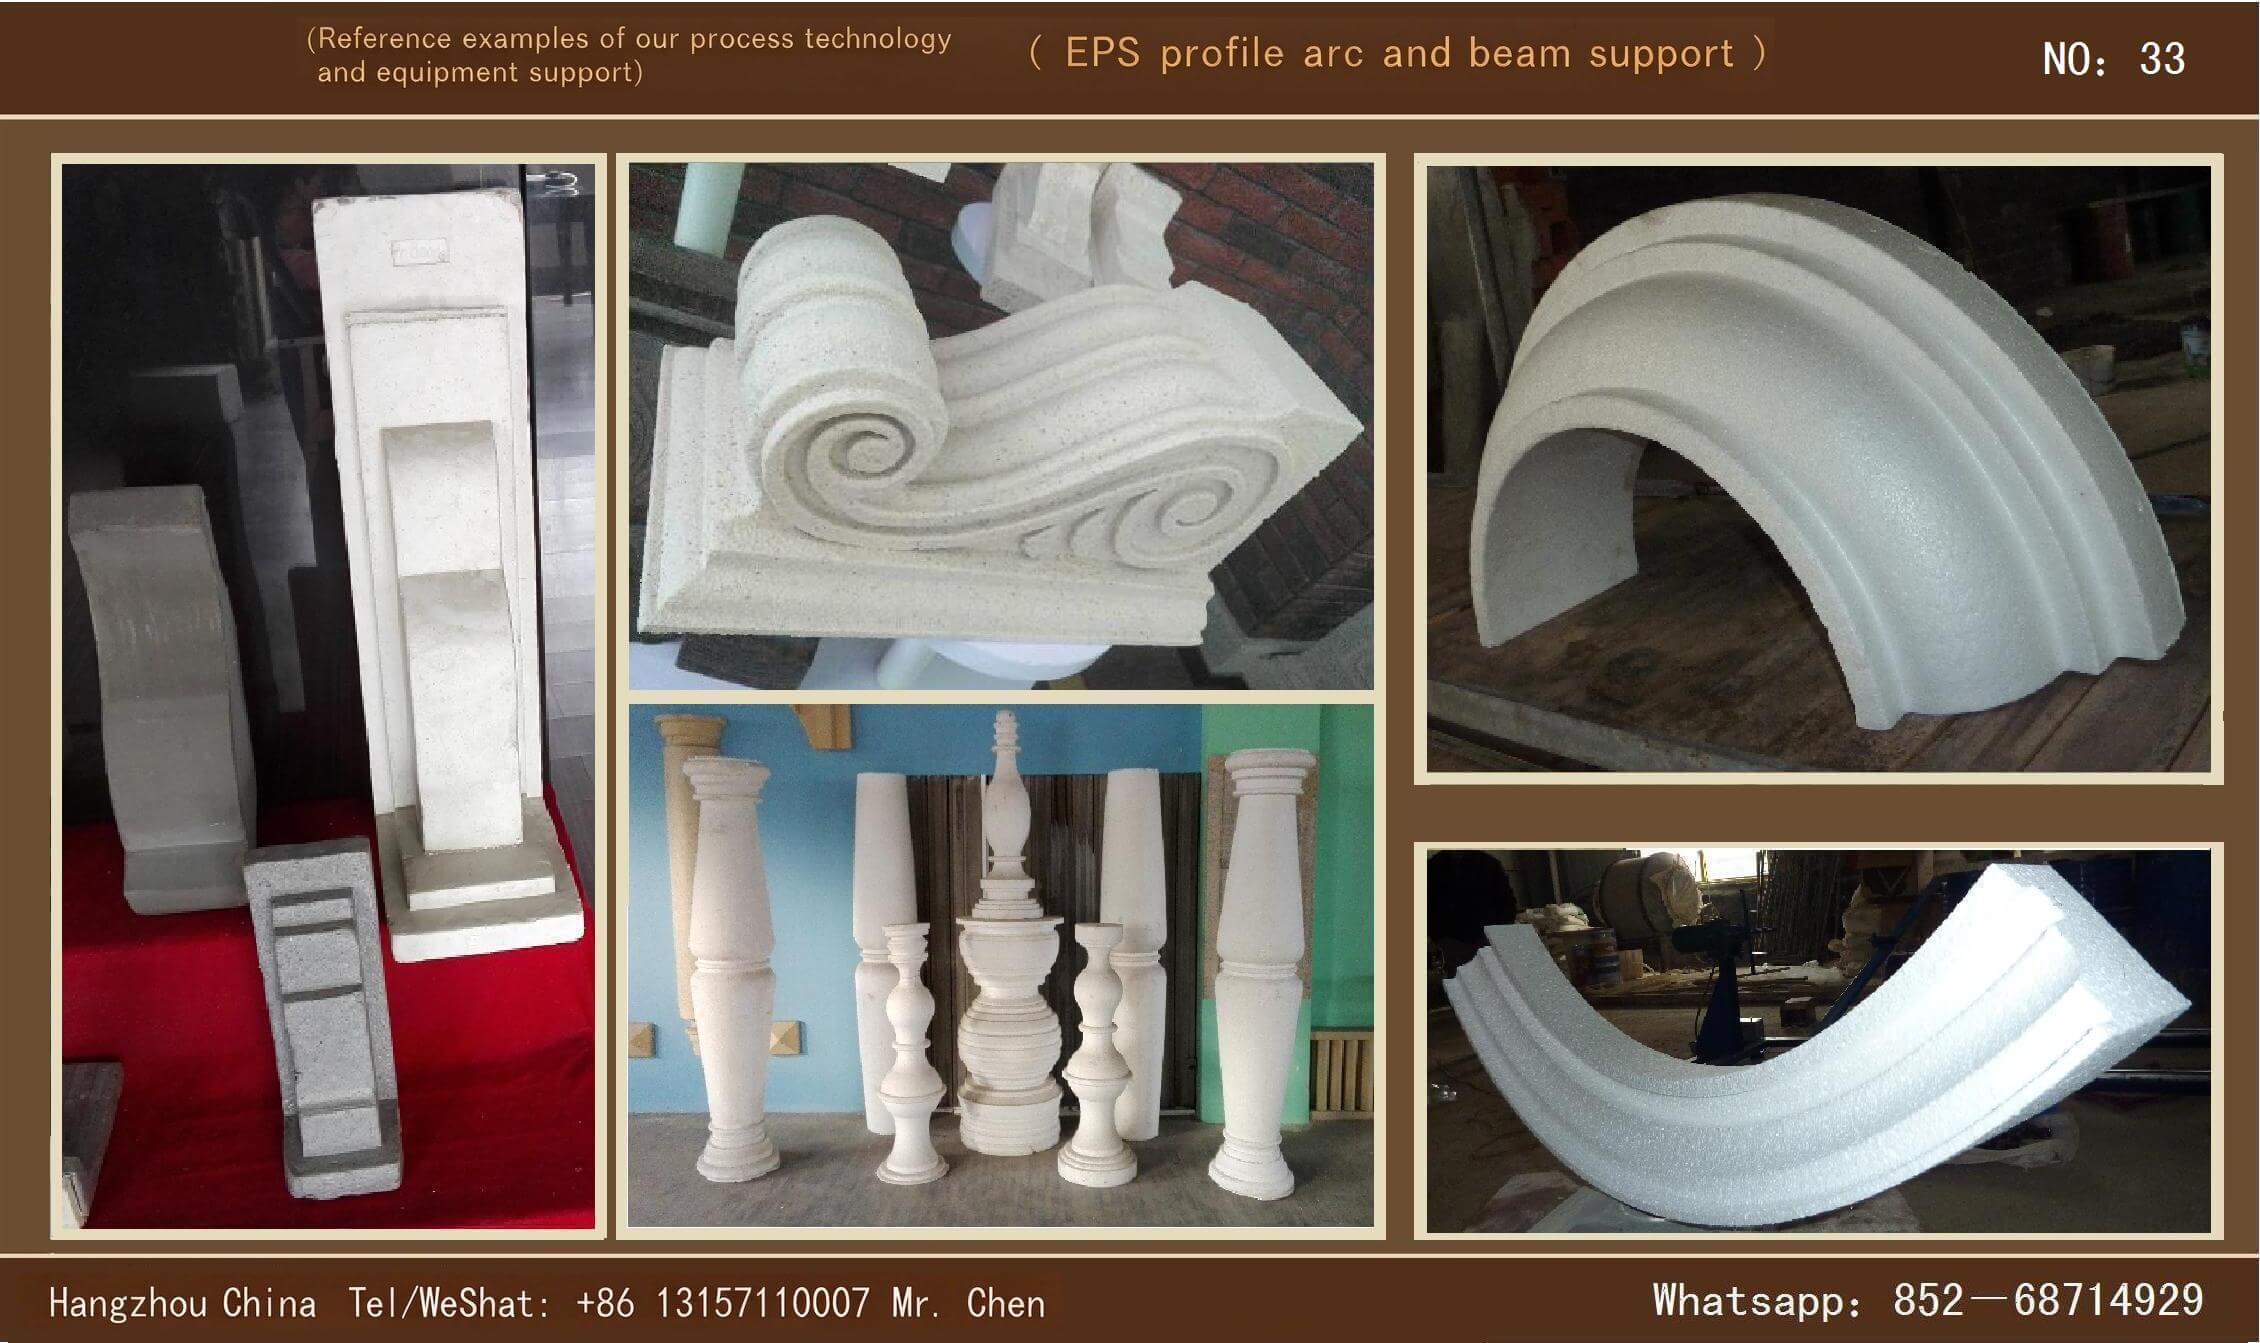

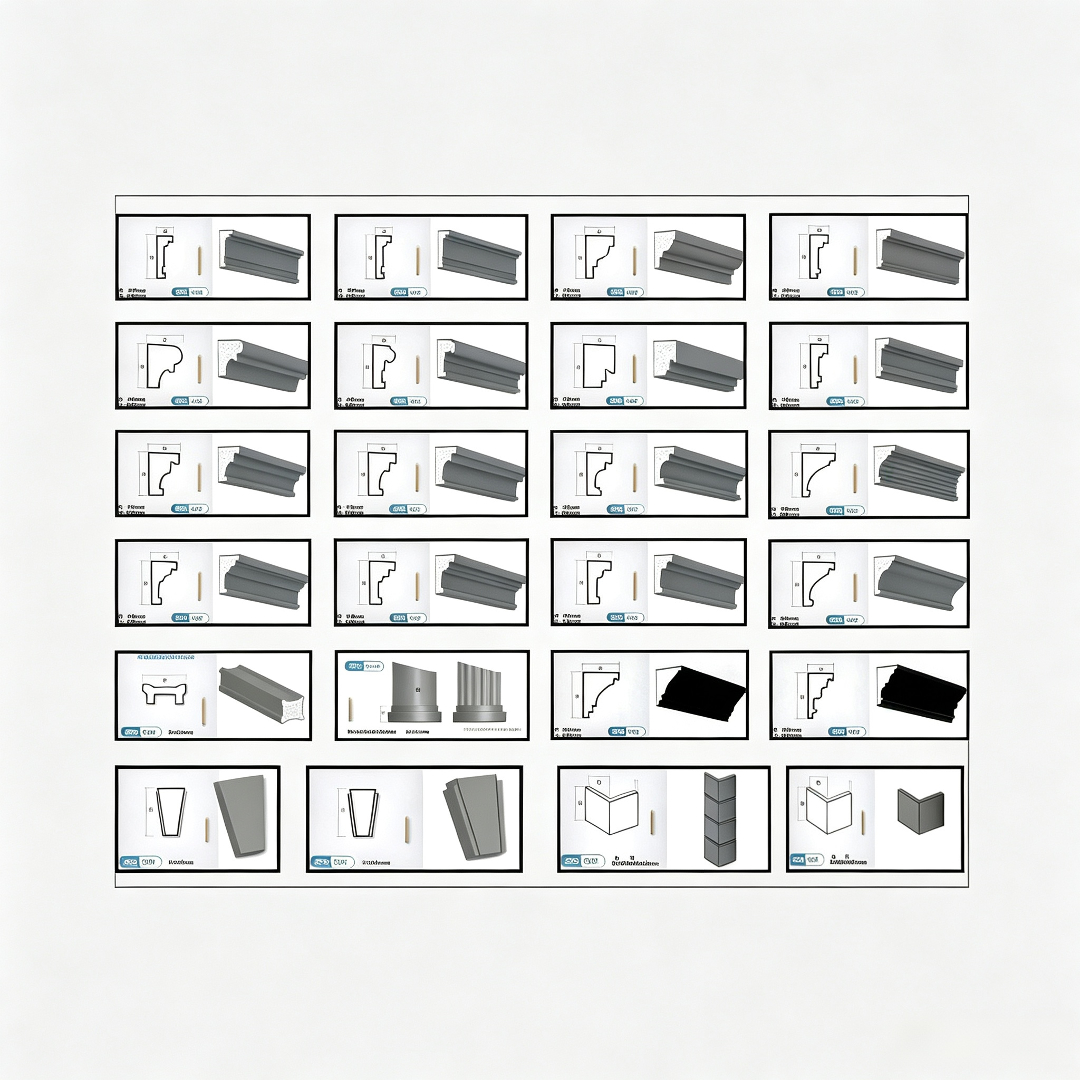
خطوط EPS
- وصف المنتج
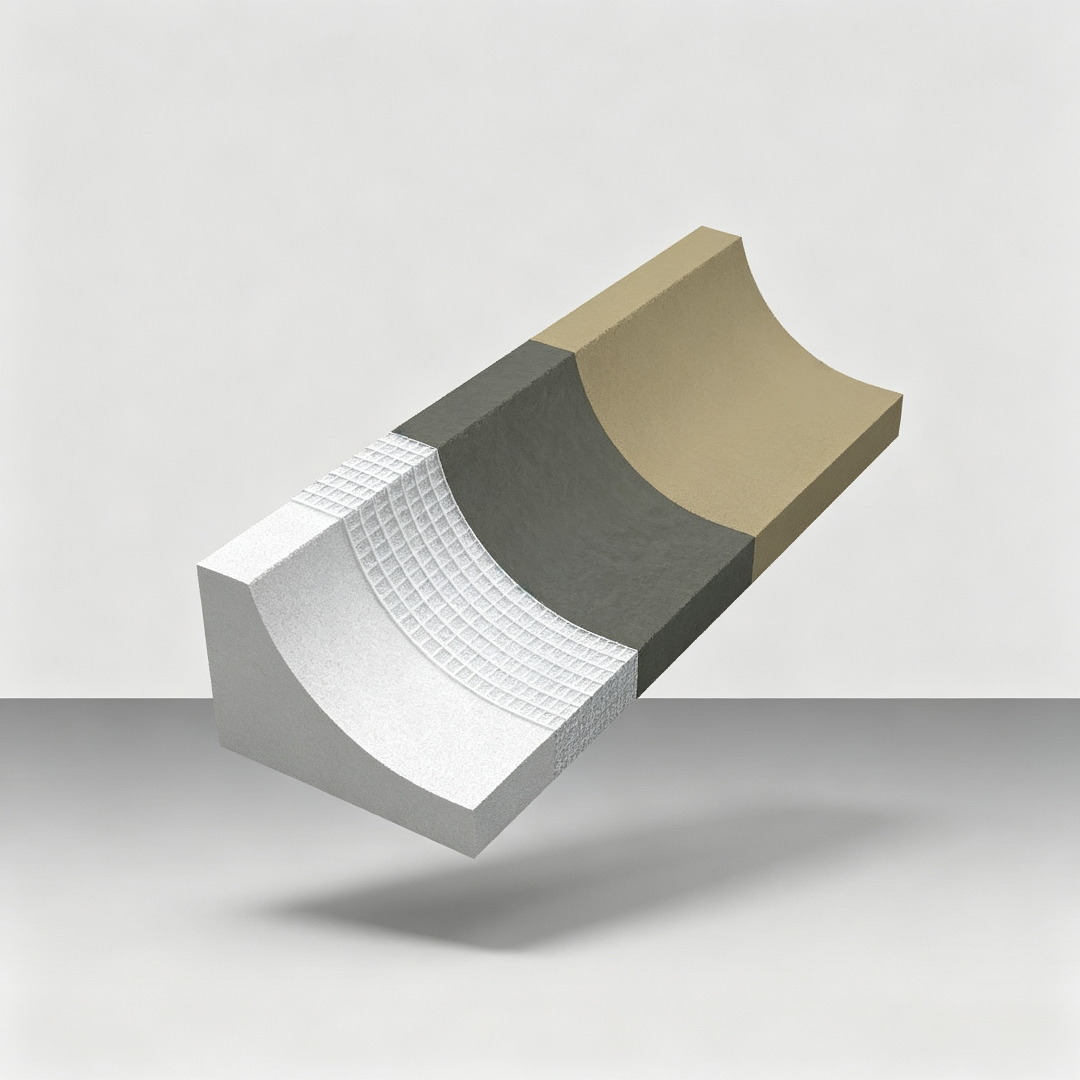
- رغاوي البوليستيرين عالي الكثافة (Expanded Polystyrene)
- شبكة ألياف الزجاج المقاومة للقلويات (Alkali Resistant Glass Fibre Grid)
- المونة البوليمرية (Polymer Grout)
- طبقة التشطيب (Decorative Layer)
- خفيف الوزن: وزن ذاتي يبلغ فقطGRCخطوط الزخرفة1/6يمكن نقلها وتنفيذ الأعمال من قبل شخص واحد فقط؛ وفي الوقت نفسه، تتميز بالمقاومة للحريق والمياه والتآكل والعفن والتشققات، وهي مناسبة للاستخدام في الداخل والخارج، وتعد مواد ديكور خضراء صديقة للبيئة.
- لصق متين: يتم استخدام معجون بوليمر للترابط، وهو مصنوع من مزيج بين الغراء العضوي ومعجون الأسمنت غير العضوي، مع قوة ترابط عالية وعمر خدمة طويل، ويتوافق مع المعايير الوطنية، وقد ثبتت سلامته وموثوقيته من خلال التطبيق العملي في المشاريع؛ لا حاجة لتثبيته بواسطة مسامير، مما يتجنب تآكل المسامير والمخاطر الأمنية الناجمة عن العمل على ارتفاعات شاهقة.
- مرونة التصميم: القطع الآلي بالتحكم الرقمي عن طريق النمذجة الحاسوبية، التصميم غير مقيد، عمليات التصنيع والتركيب بسيطة.
- ملاءمة نظام عزل الجدران الخارجية: معEPSيتناسب جدار العزل الخارجي بشكل مثالي، مما يزيل تمامًا مخاوف المهندسين المعماريين من التقييد في تصميم شكل الواجهة الخارجية، ويسمح بتصميم الأشكال بحرية، ويتكامل مع الجدار المعزول بشكل متكامل.
- سهولة التركيب: مواد وعمليات لصق متخصصة، يمكن لشخص واحد إكمال التركيب بمفرده، ويمكن تثبيت المكونات كبيرة الحجم باللصق فقط.
- جمالية سلسة: يتم ملء مواد التصليح المتخصصة في موضع التوصيل بين الخطوط، مما يزيل تمامًا الفجوات بينها، ولا تتشقق بعد الاستخدام لفترة طويلة.
- حل المشكلة الشائعة للجسور الحرارية والبرودة: حل مشكلة الجسور الحرارية والبرودة في العزل الحراري الخارجي للجدران الخارجية من الأساس، وإطلاق مساحة الإبداع في تصميم البناء والتشييد.
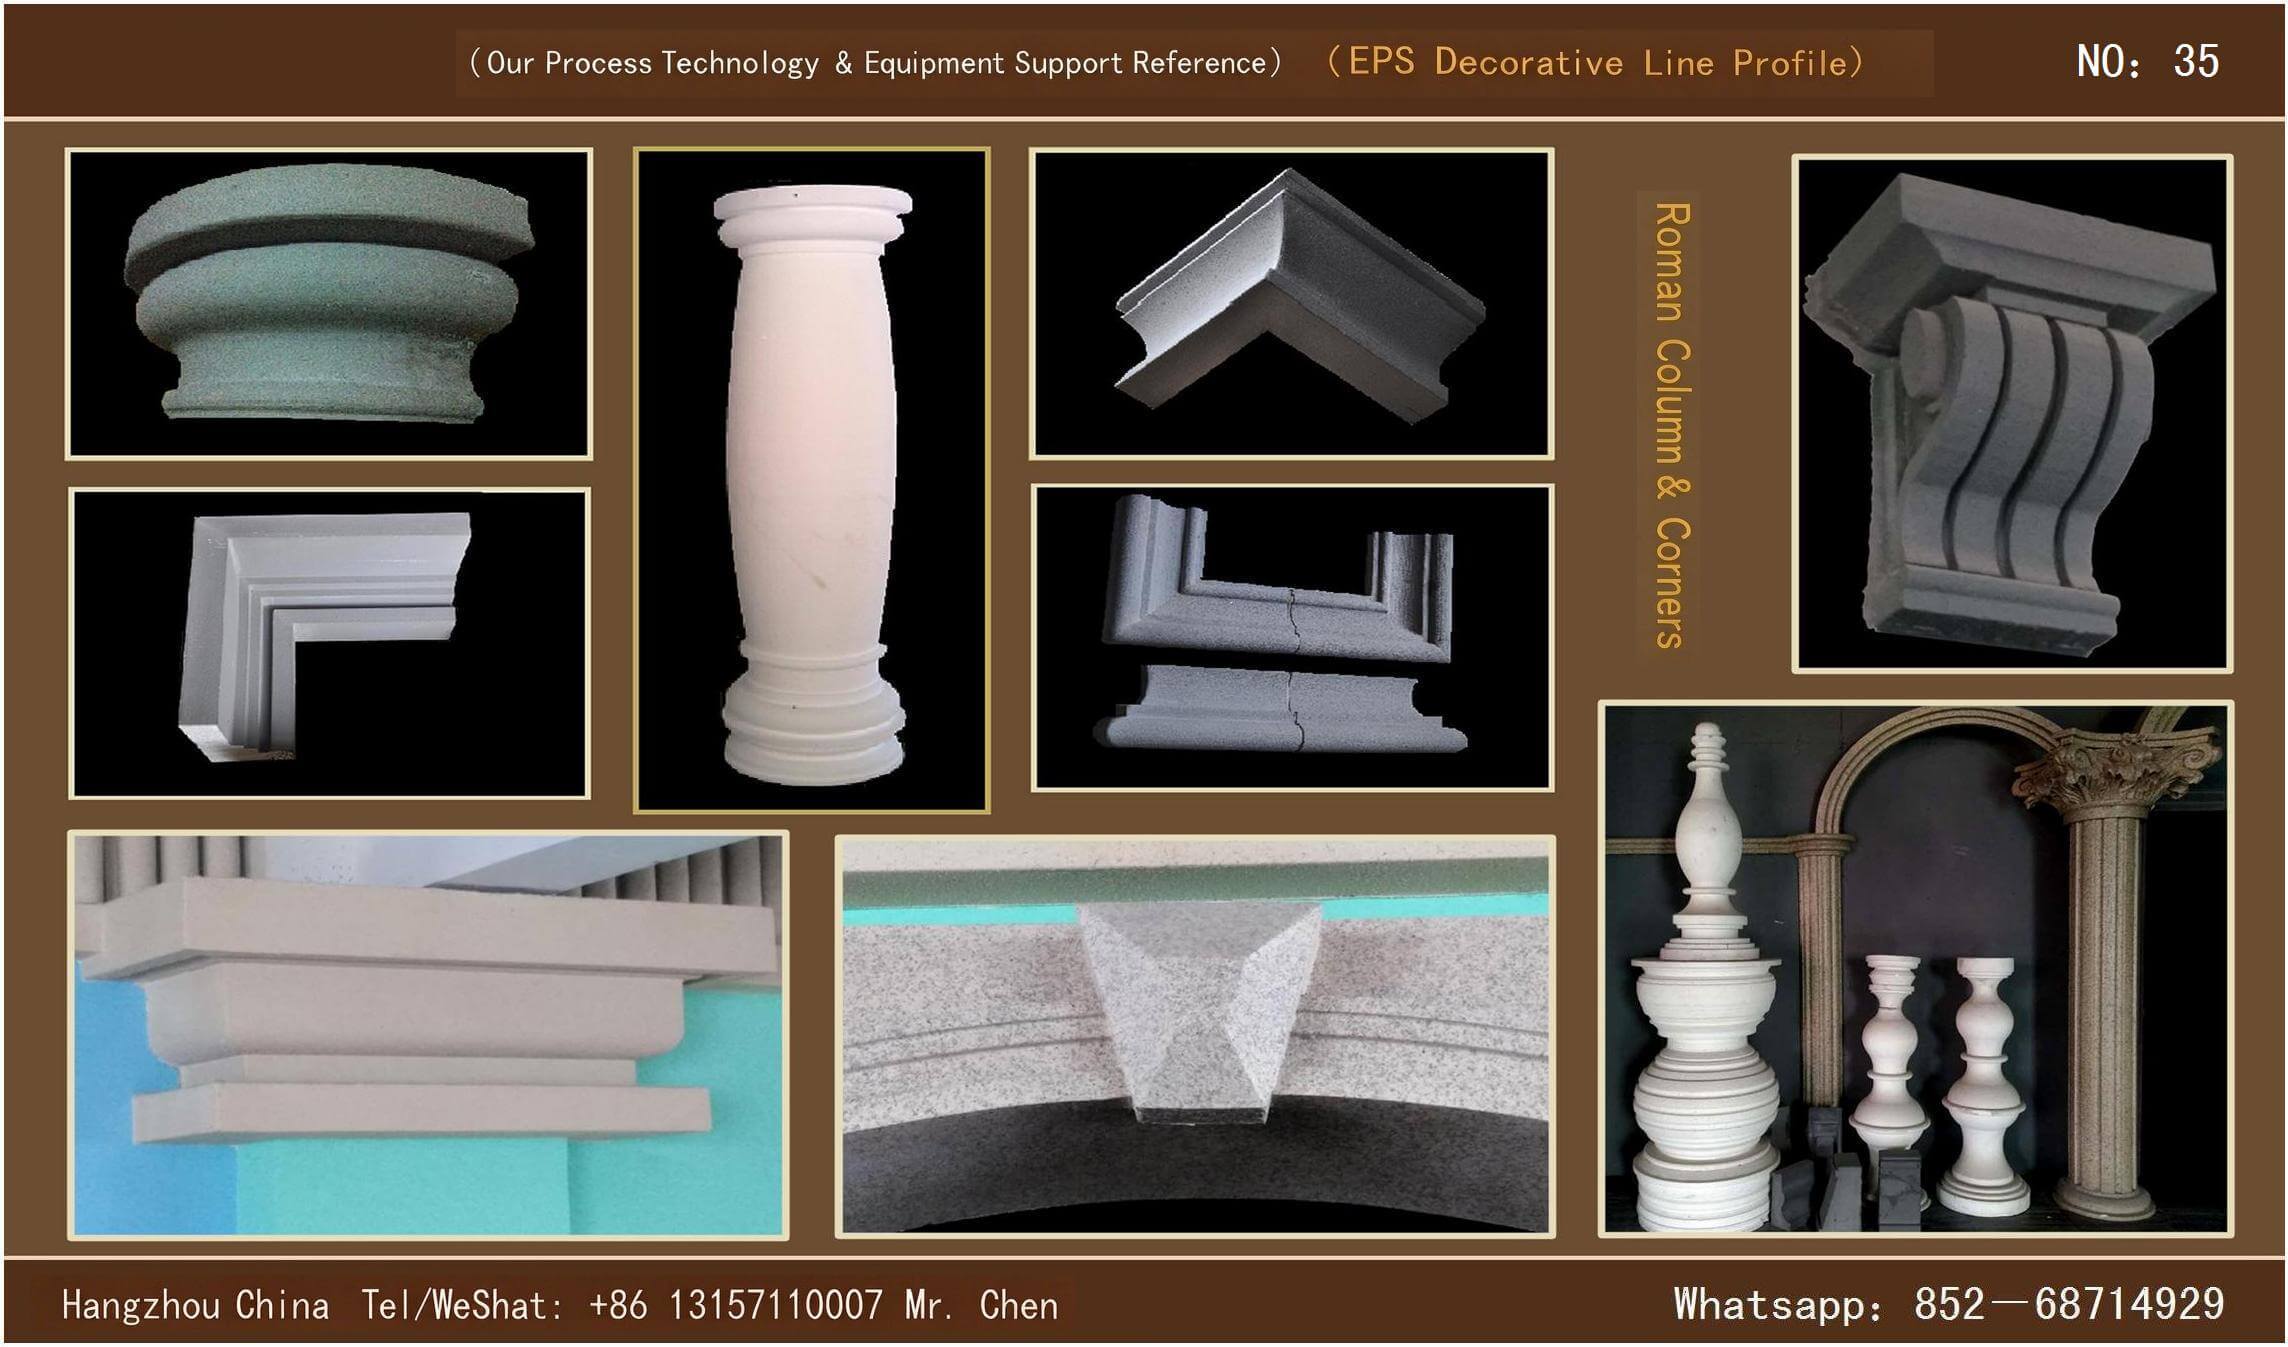
- مجموعة كاملة من الفئات تدعم التخصيص: تشمل المنتجات التقليدية مكونات ديكورية مثل النقوش والخطوط الخاصة بإطارات النوافذ وخطوط الحواف والخطوط الخاصة بإطارات الأبواب وخطوط الحافة والأعمدة الداعمة والأعمدة الرومانية وزخارف الأبواب ويمكن تخصيصها بشكل منفصل وفقًا لرسومات البناء الخاصة بالعملاء.
- سهولة التنفيذ: لا حاجة إلى قطع مضمنة مسبقًا أو قطع تثبيت، يتم لصق المادة اللاصقة الخاصة مباشرة على قاعدة الجدار؛ قوة الالتصاق تتجاوز بكثيرJG149—2003معايير قبول "نظام العزل الحراري الخارجي للجدران الخارجية بالجص الرقيق للوح البوليستيرين الموسع"، يمكن للمشاة الوقوف على المكونات كبيرة الحجم بعد لصقها دون أن تتساقط.
- مرونة في التجهيز: يمكن القطع والتجميع بشكل عشوائي في الموقع، كما يمكن اللصق والبناء في مرحلة لاحقة بعد الانتهاء من طبقة العزل الحراري للجدار الخارجي.
- التصنيع في المصنع: يتم القطع والتشكيل بالتحكم الرقمي وفقًا لرسومات العميل، مكونات ذات هيكل دقيق ومظهر راقي وملمس ناعم.
- التوافق في الأسلوب: تحقيق مثالي للواجهة الكلاسيكية الأوروبية، بدون عيوب الجسر الحراري والبارد؛
- سلامة البناء: التقليديةGRCثقلها كبير، وتنطوي على مخاطر عالية عند التركيب في الأماكن المرتفعة من المباني الشاهقة، وكانت هناك حالات وفيات وإصابات في أعمال البناء على مر السنين، وفترة البناء طويلة، وسهولة التشقق عند الاستخدام لفترات طويلة، وسوء الأداء في التحمل؛EPSخففت الخطوط من الوزن، خفضت بشكل كبير من مخاطر العمل في الأماكن المرتفعة، وابتكرت تقنية جديدة لتشكيل الجدران الخارجية.
- استقرار الأداء: بـB2يستخدم البوليستيرين المثبط للحريق ذو الدرجة العالية كمادة أساسية، مع مزيج من شبكة الألياف الزجاجية المقاومة للقلويات وطبقة حماية خاصة؛ مقاوم للبرد والحرارة، لا يتأثر بالرطوبة وتآكل المطر الحمضي؛ مقاوم للحريق وغير سام، صديق للبيئة وآمن.
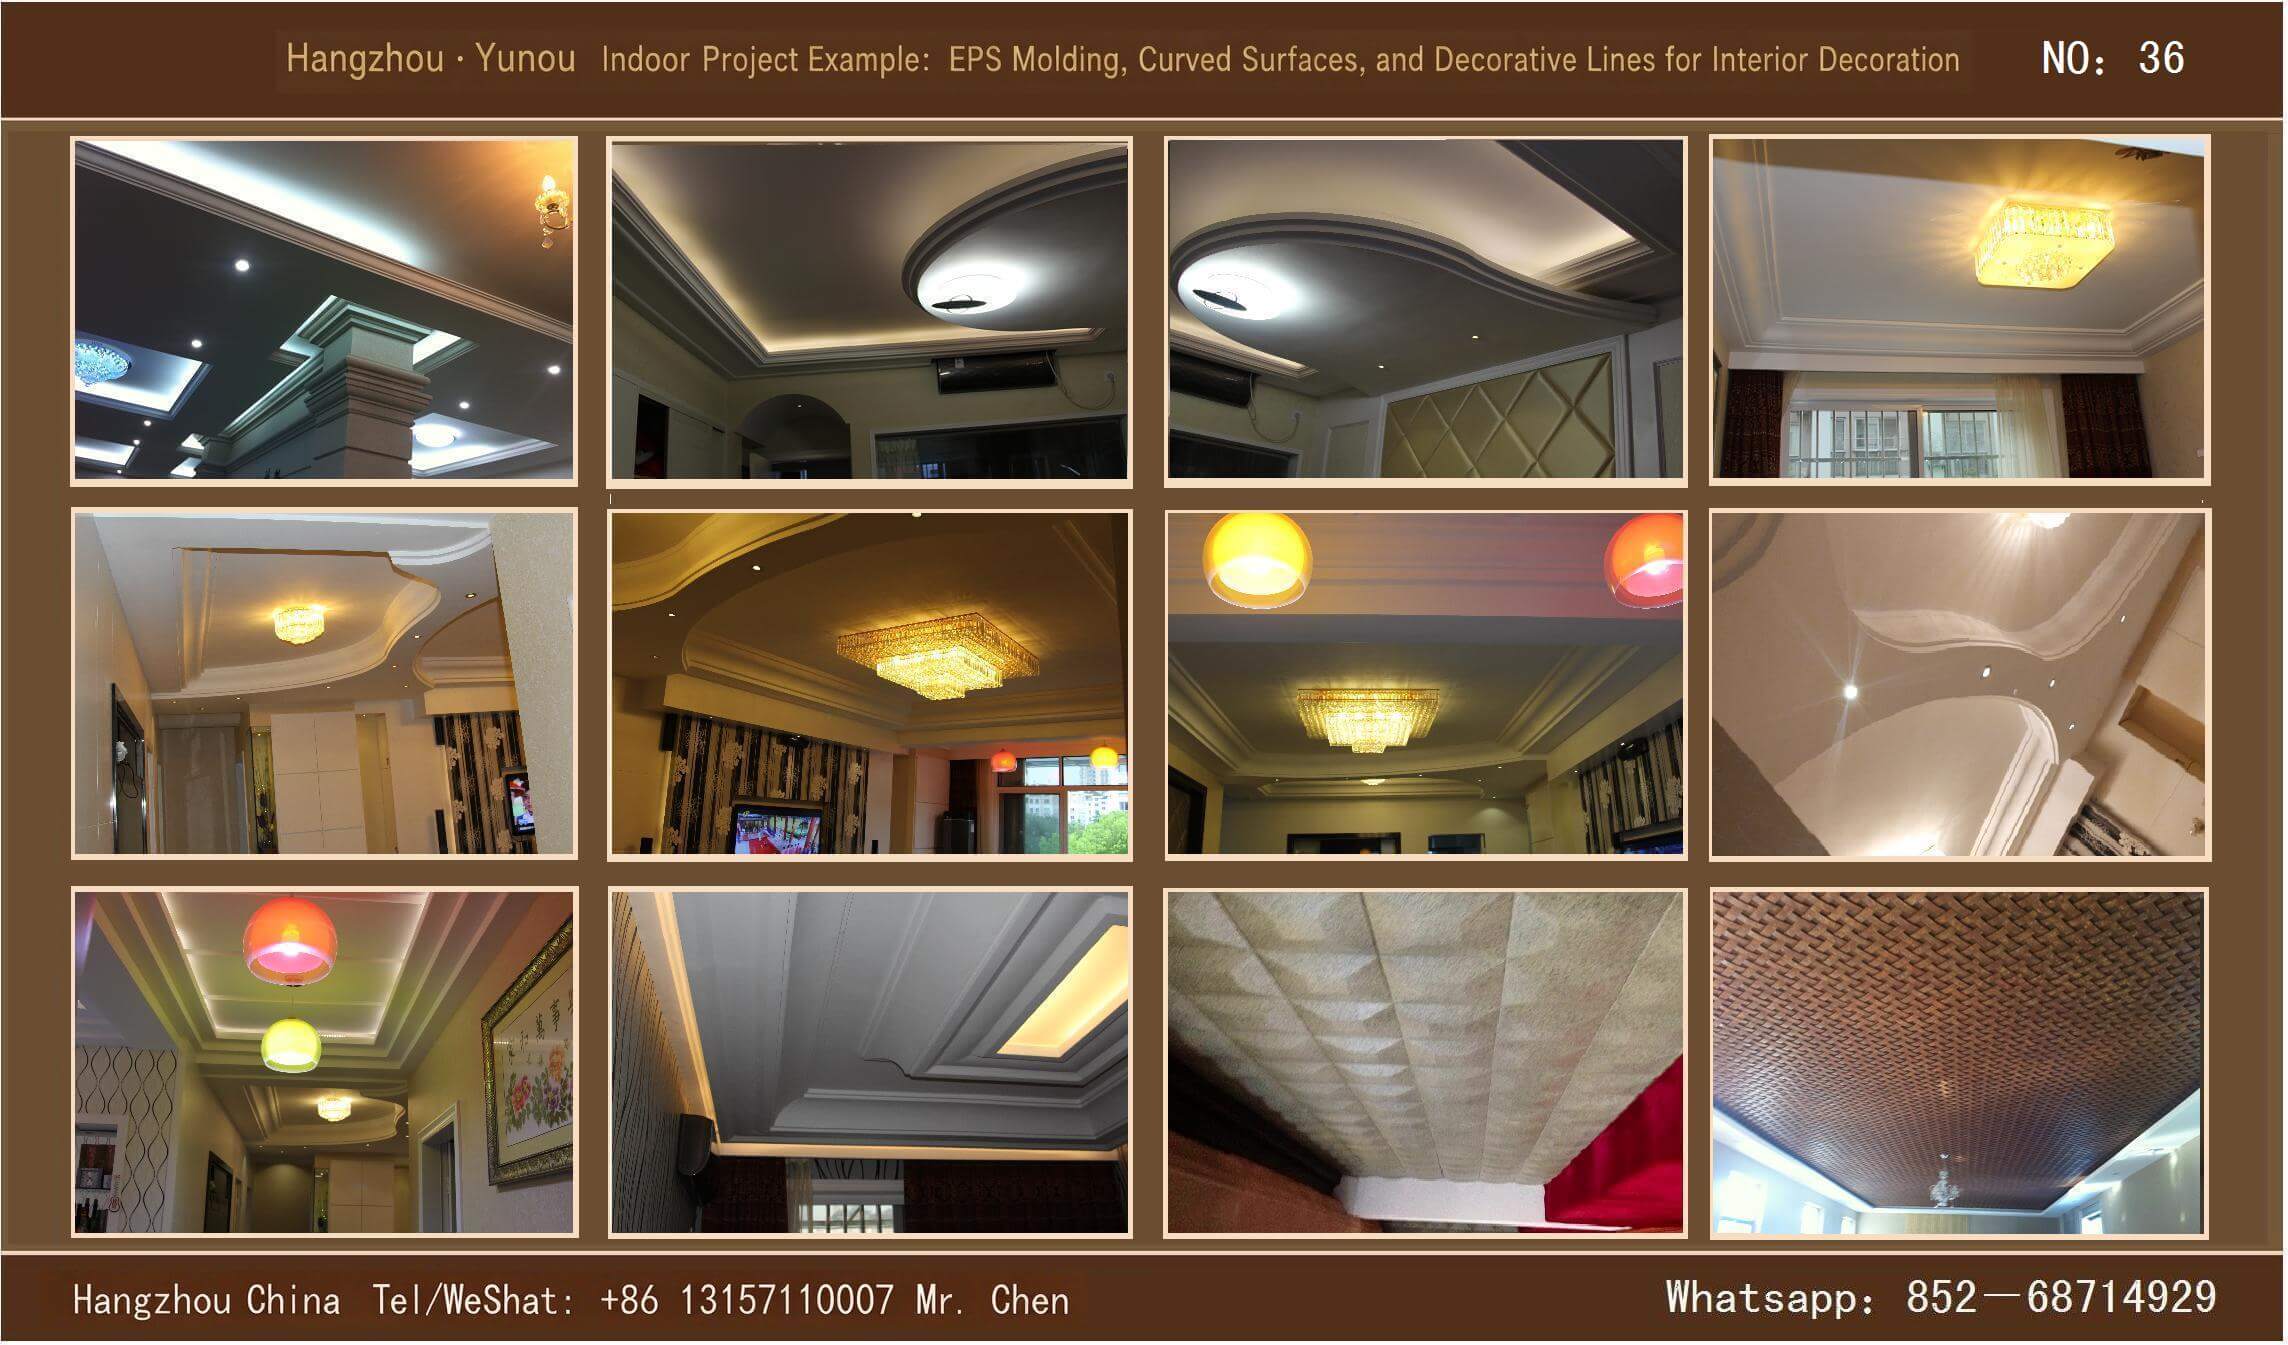
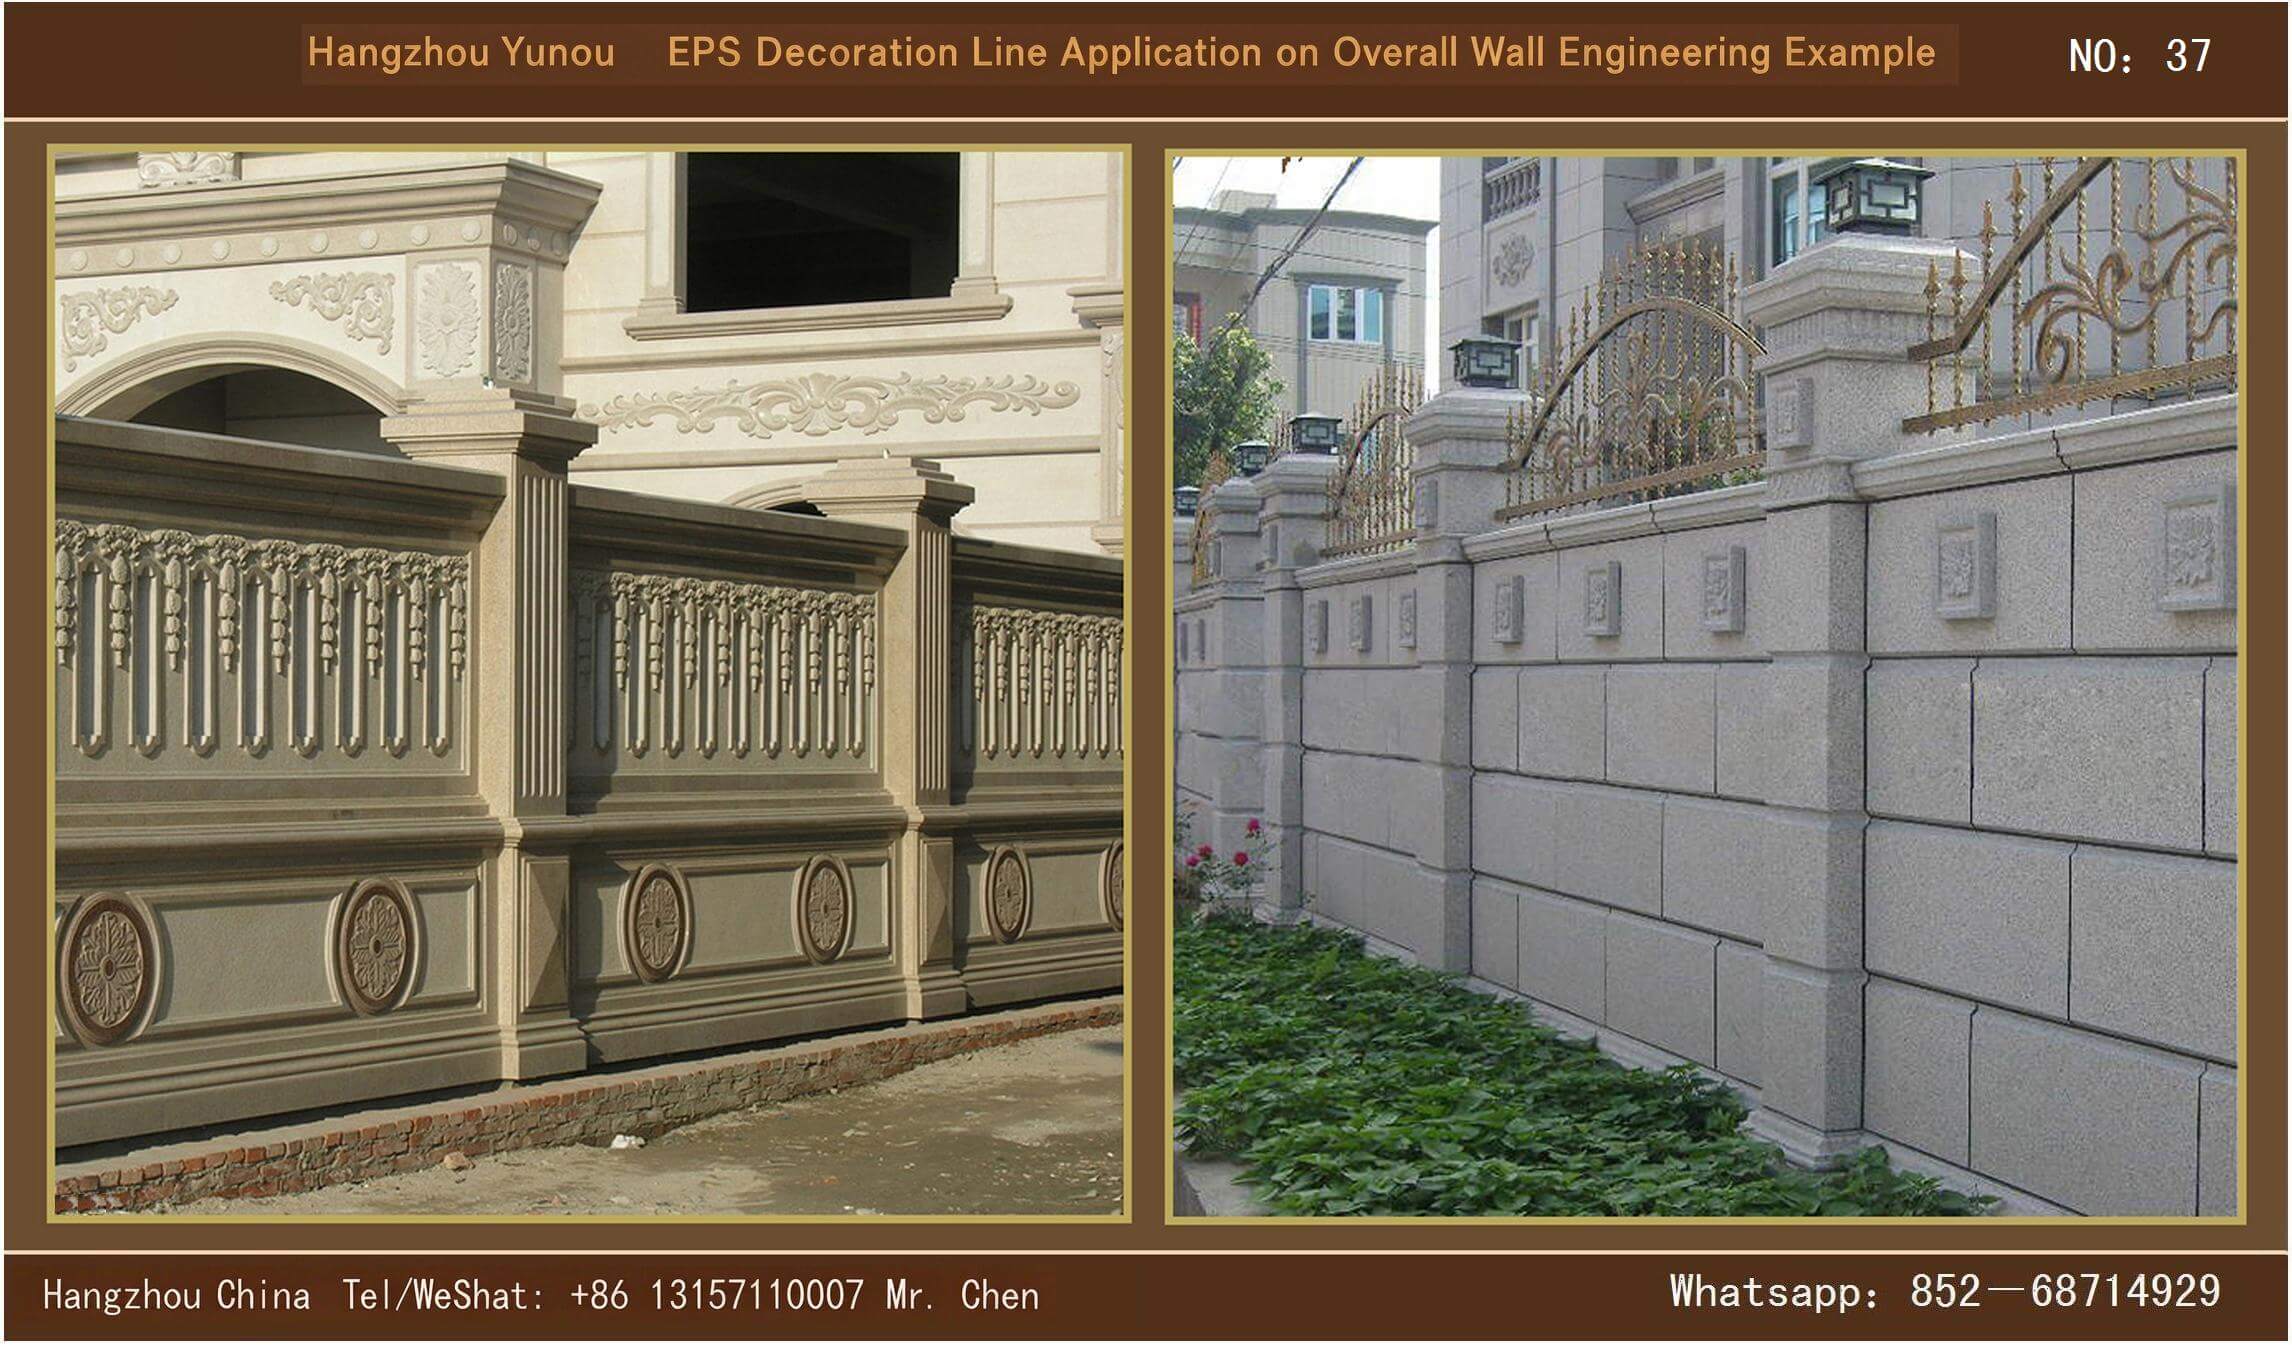
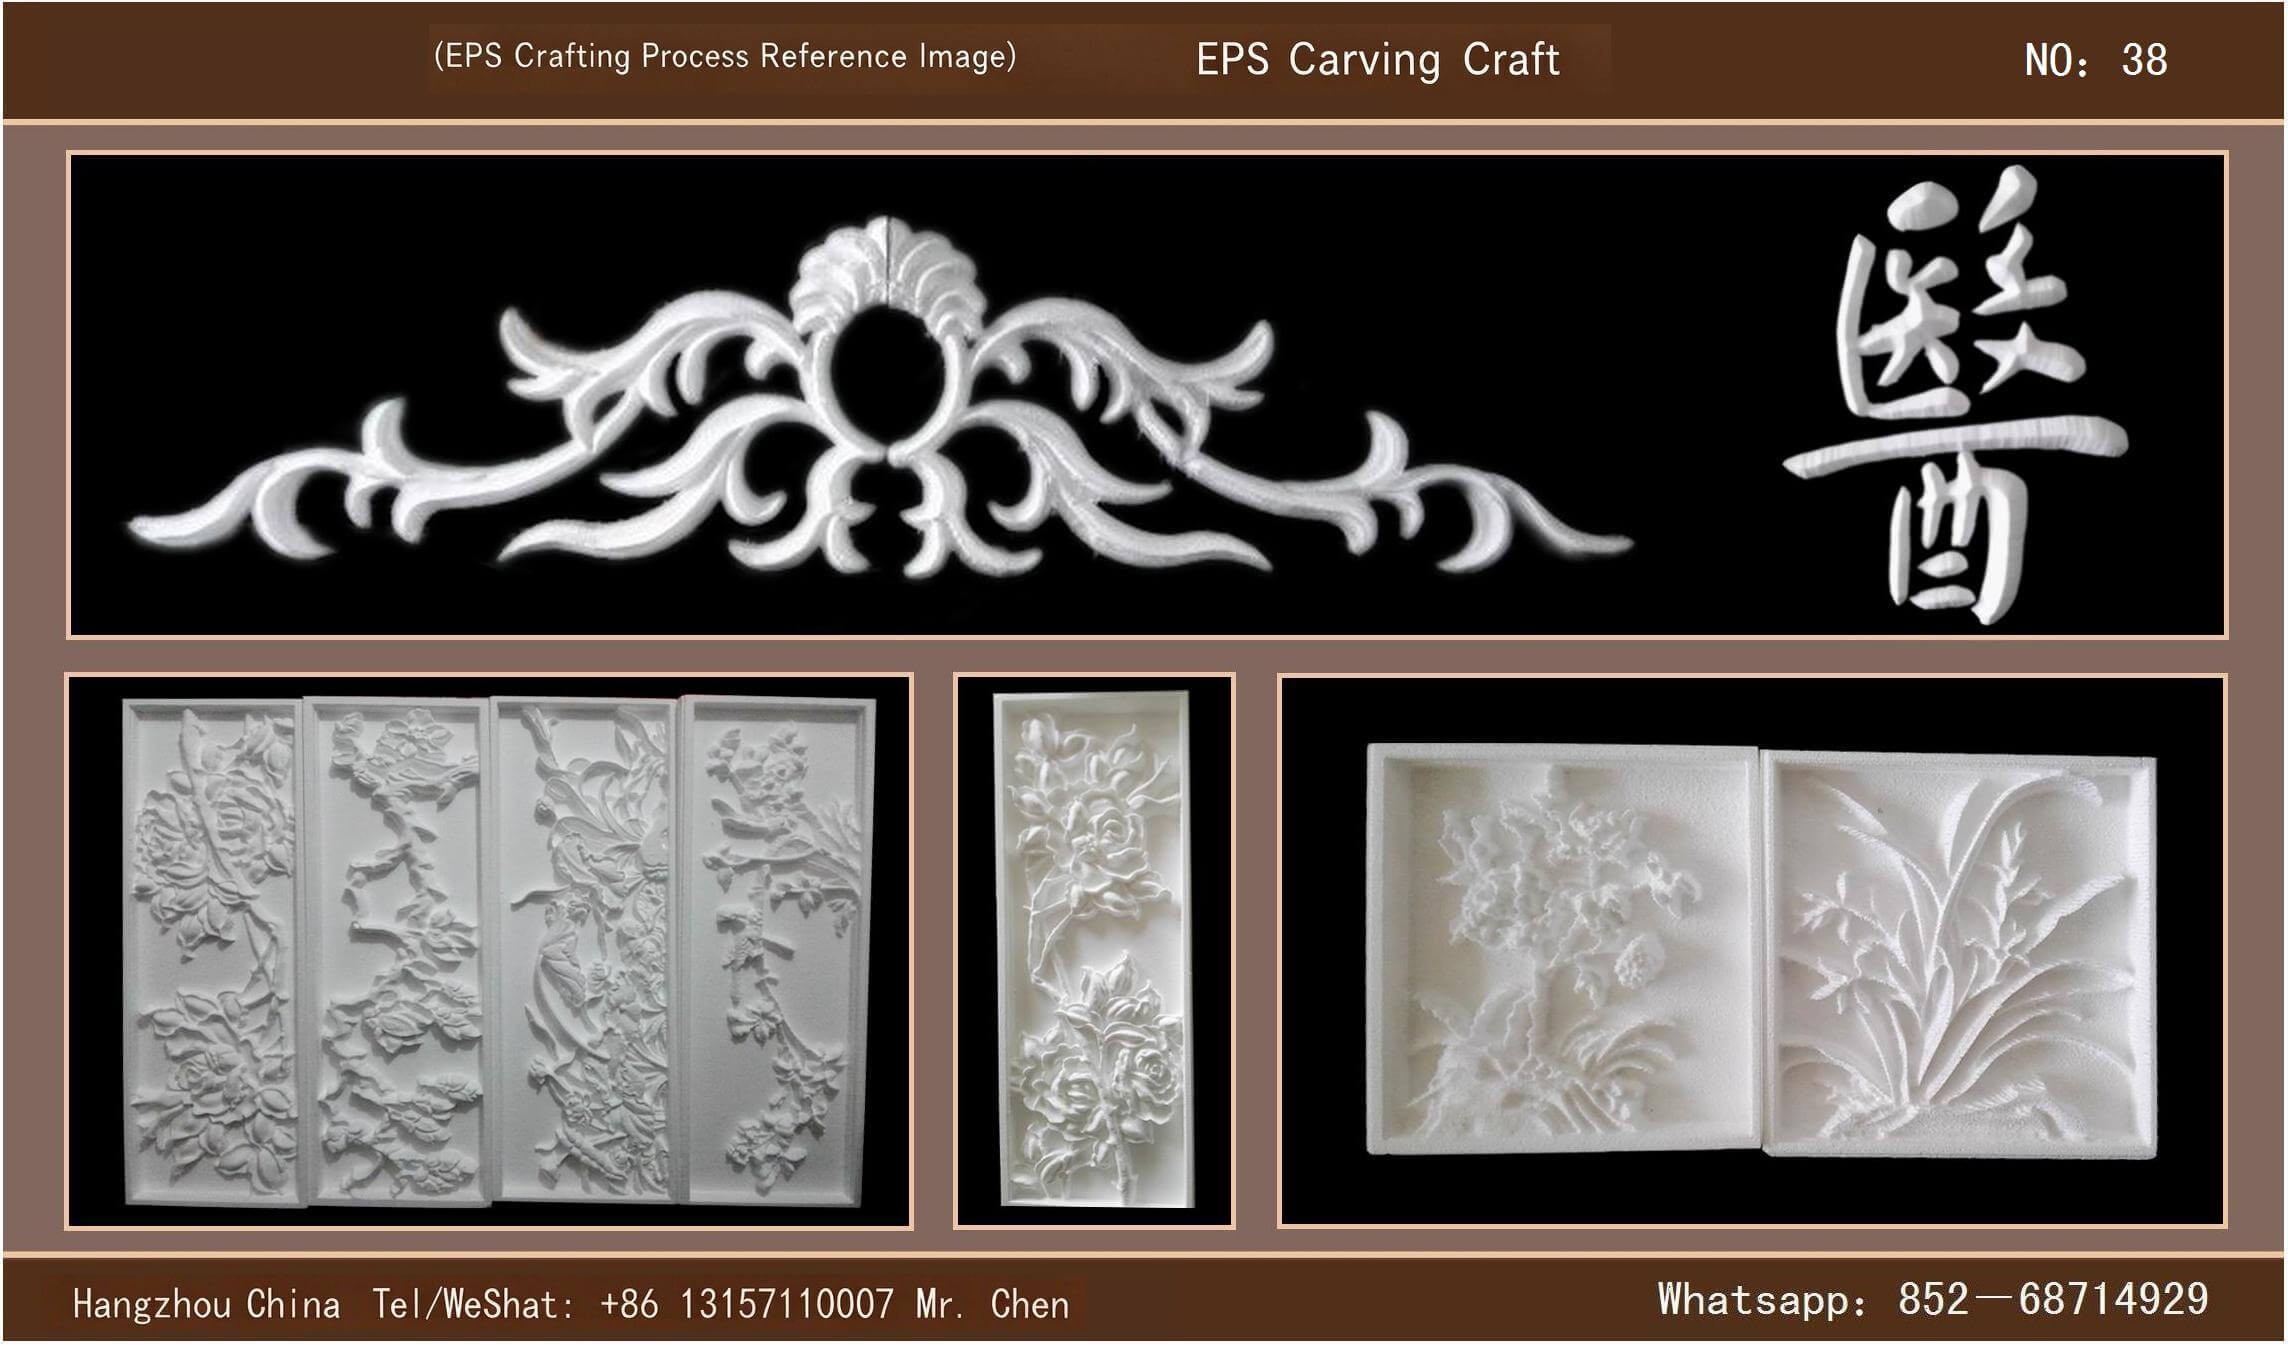
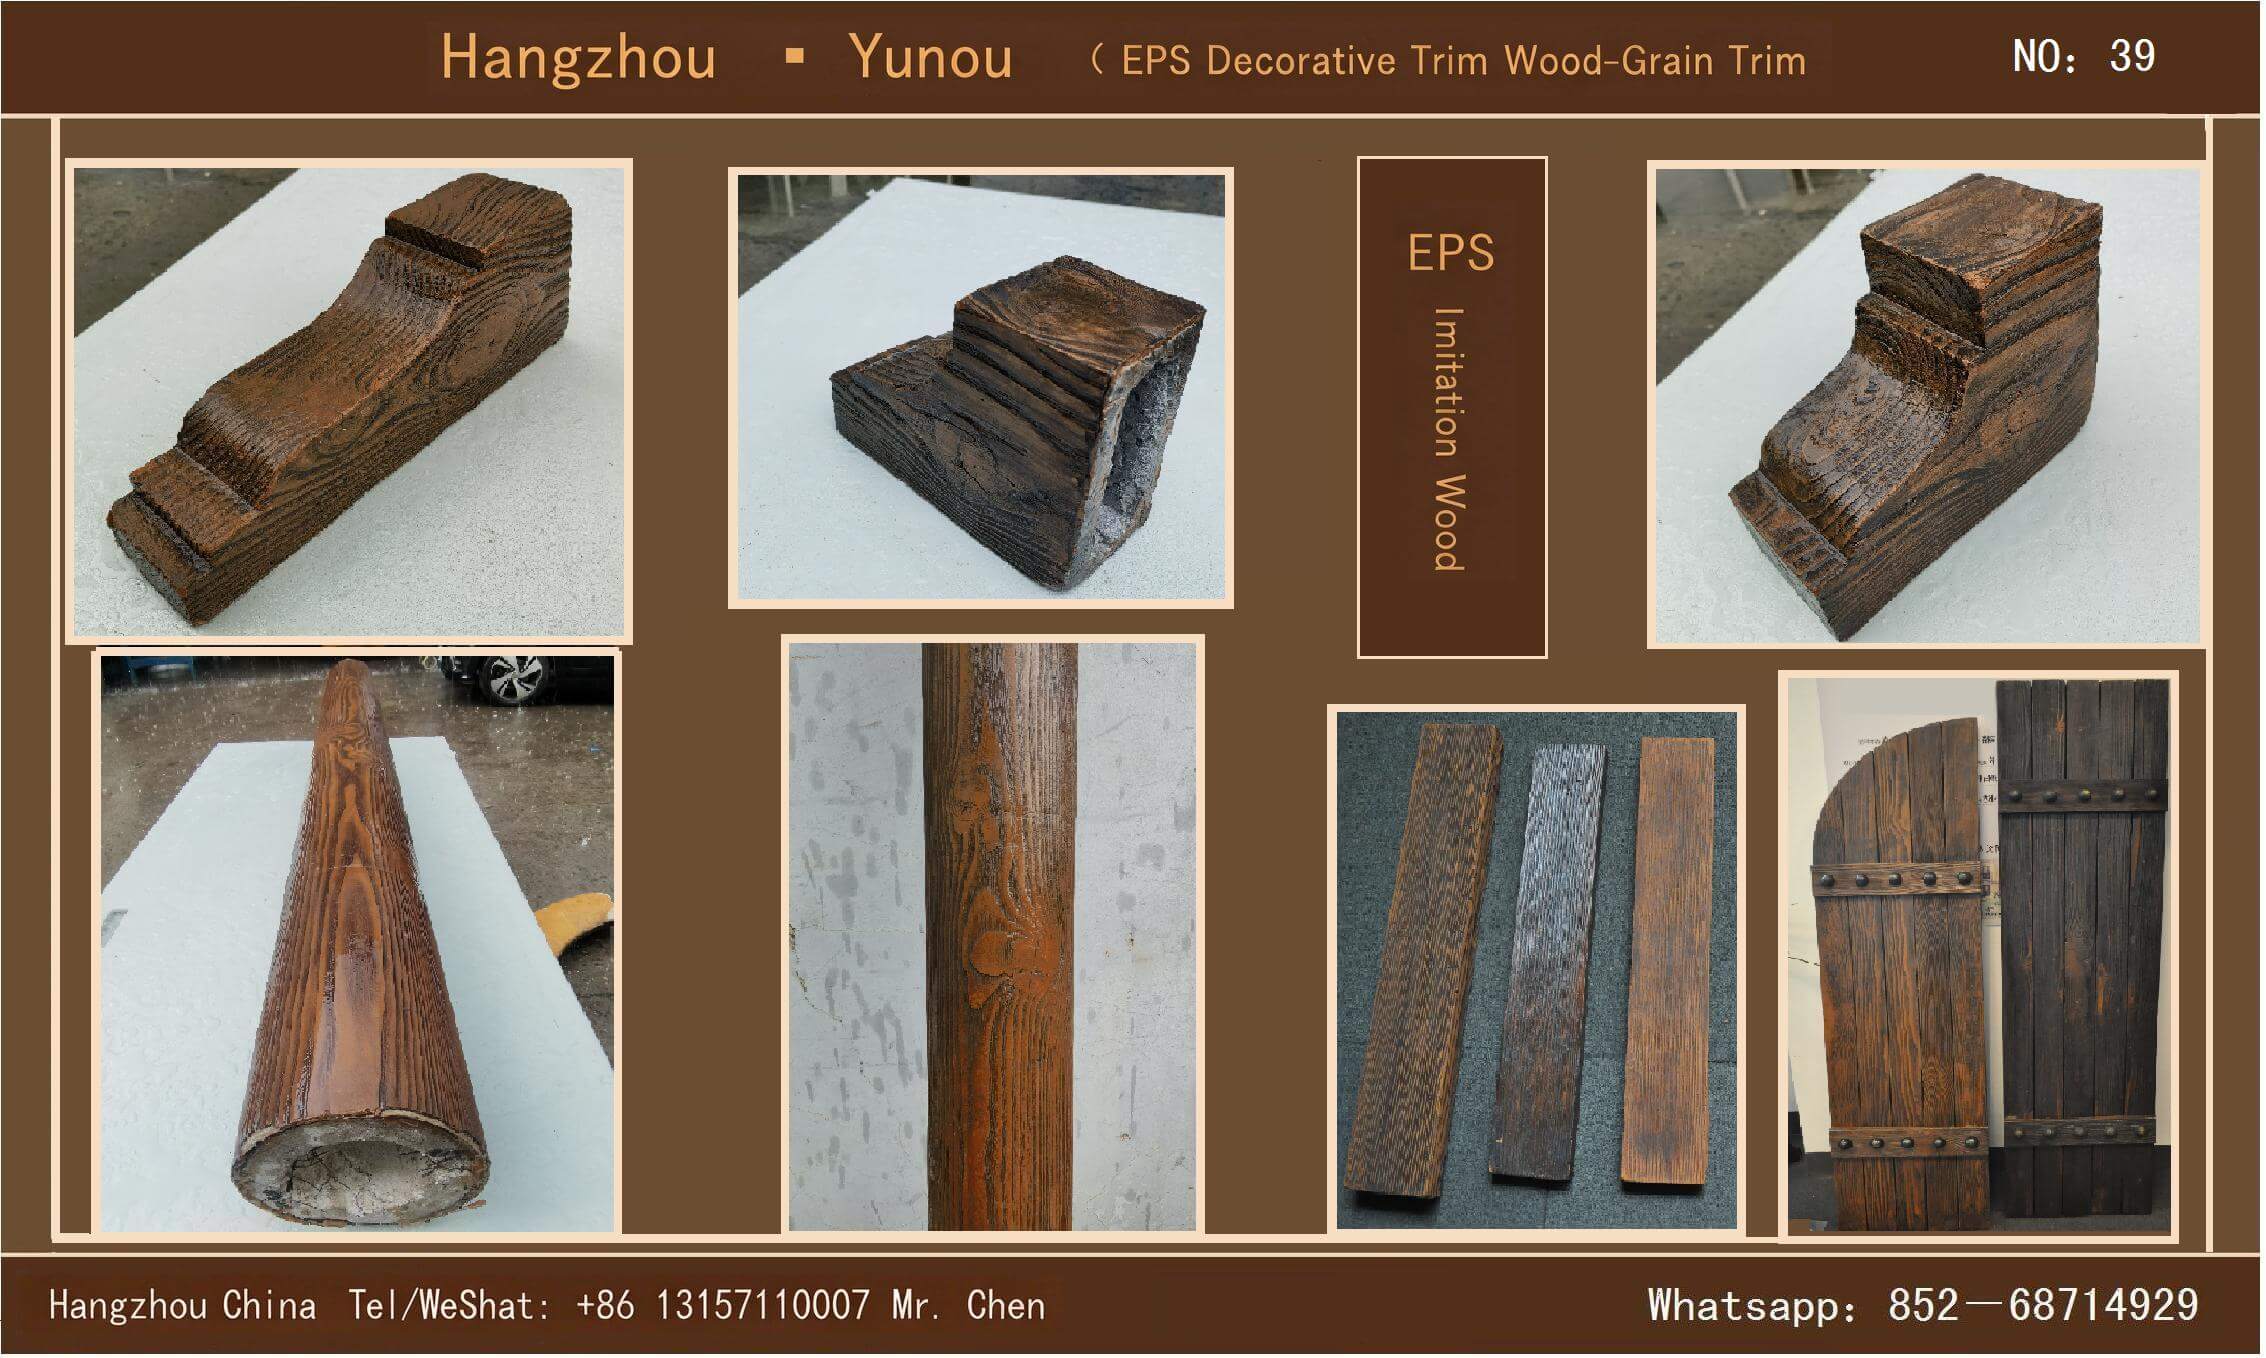
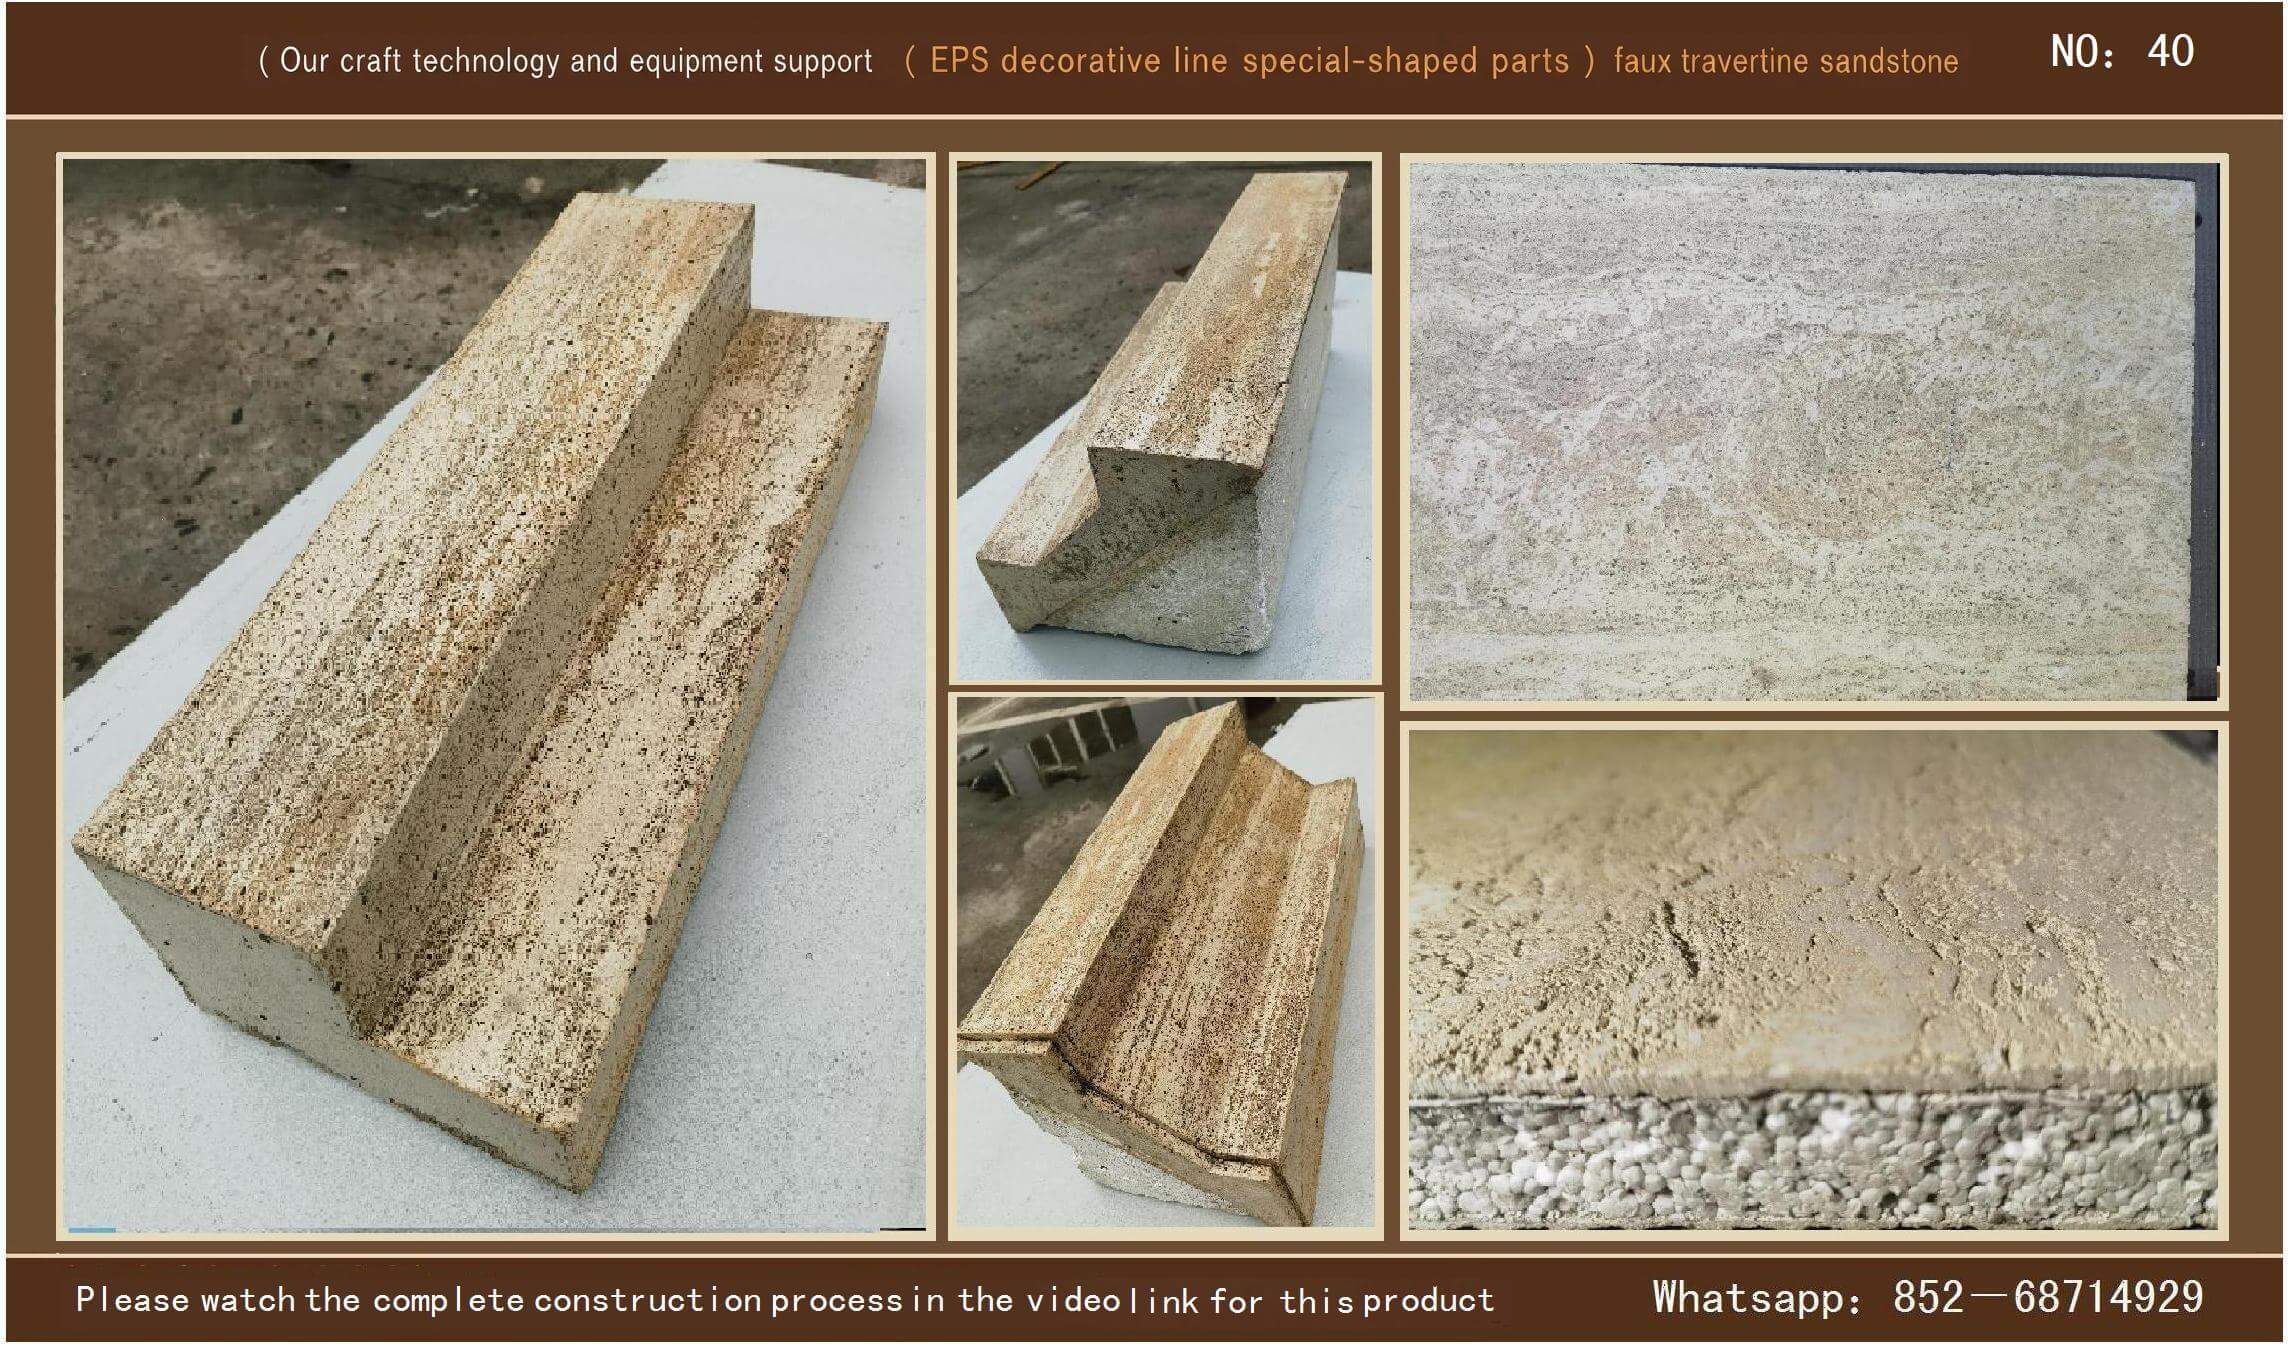
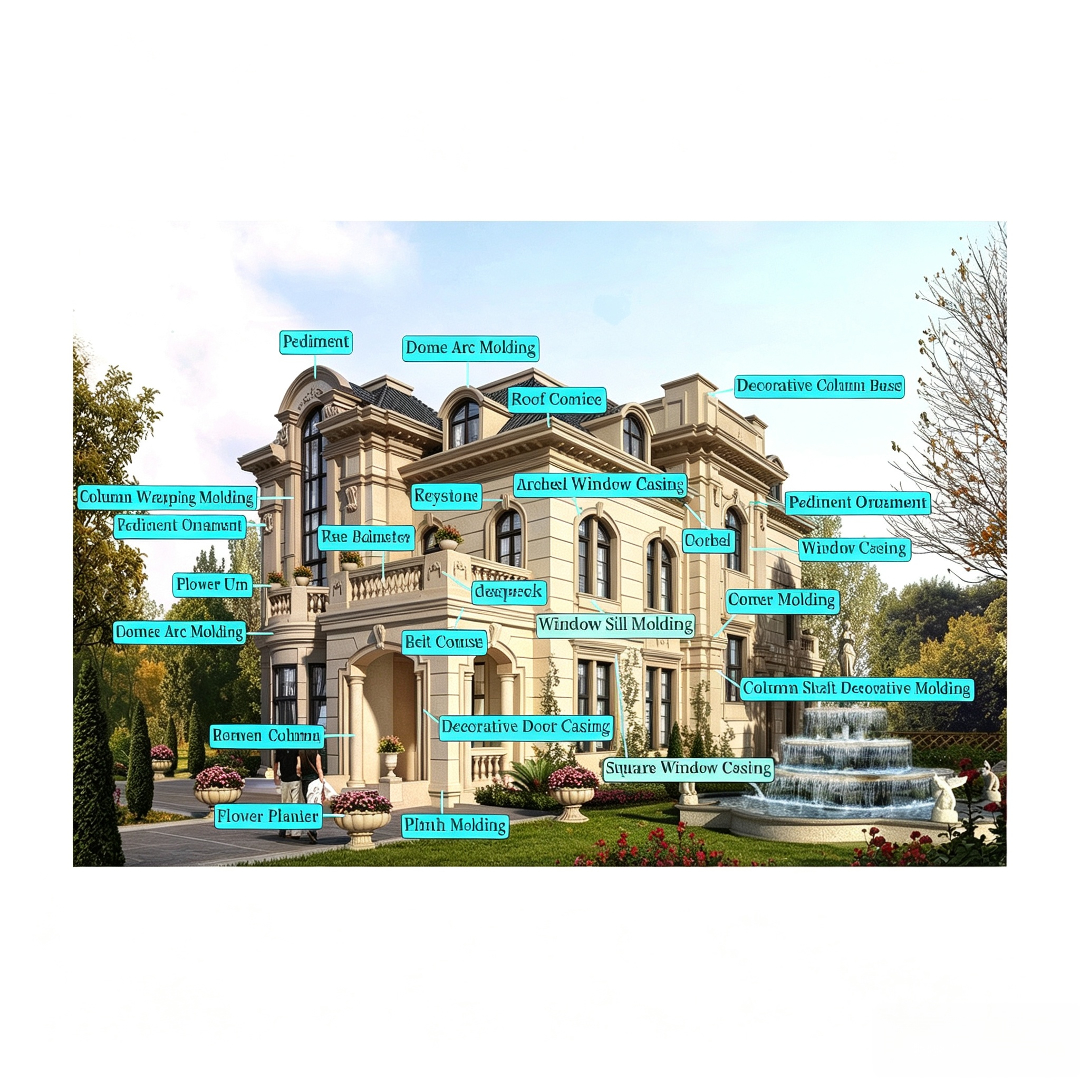
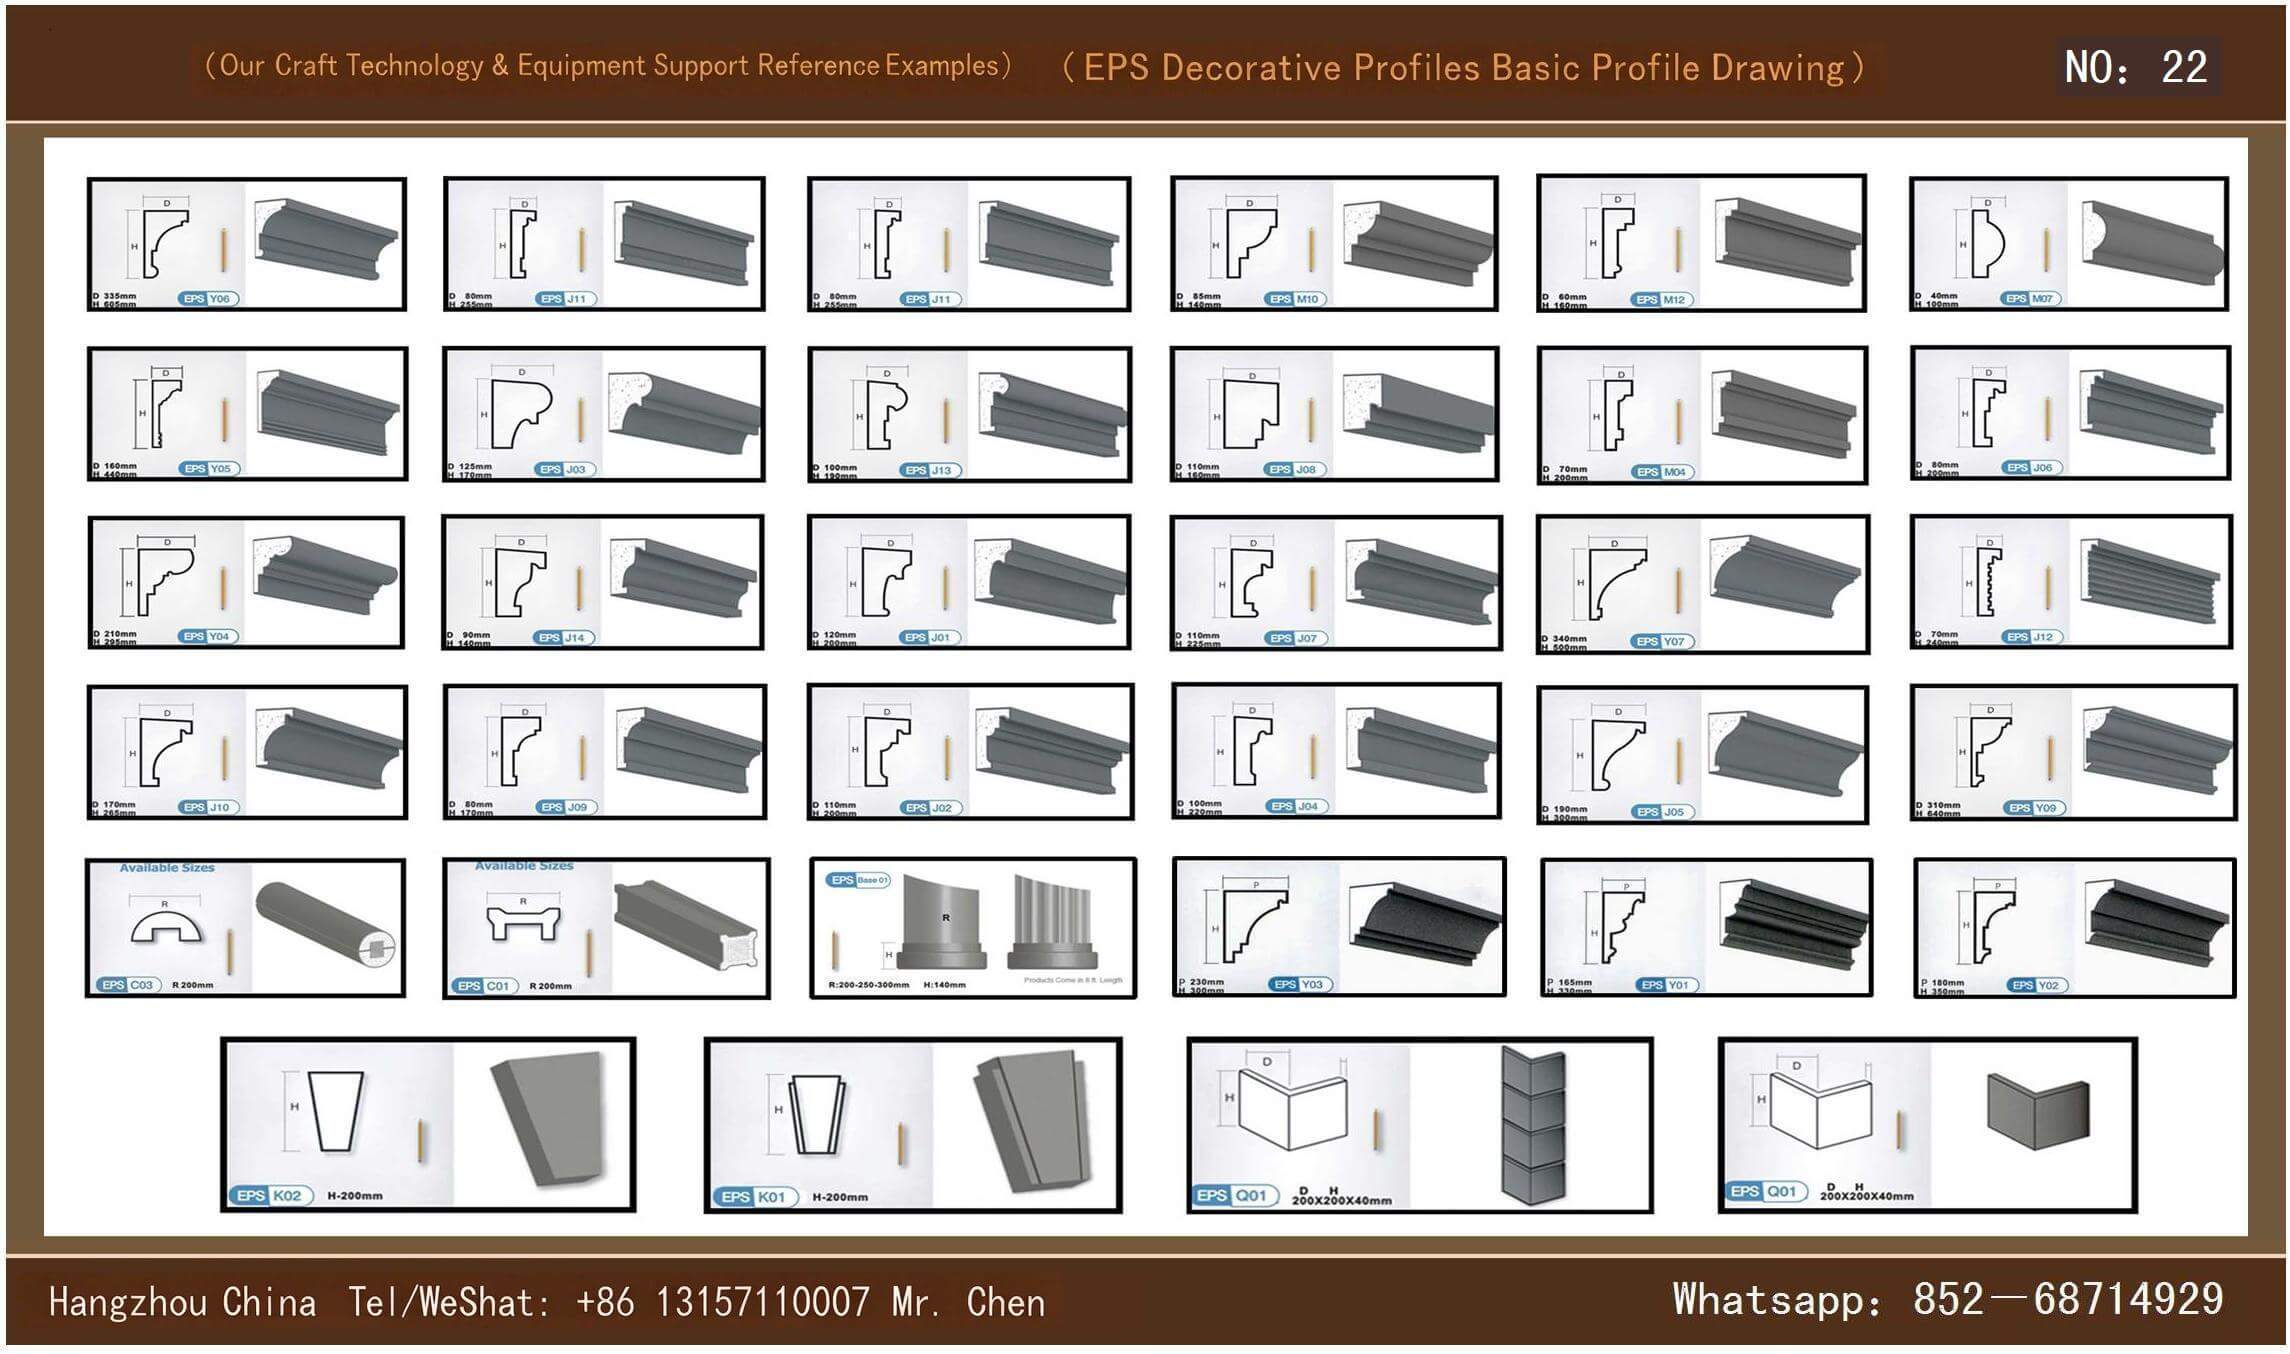
- غنية بالأنماط: تتضمن مكونات مثل الخطوط والأعمدة الرومانية واللوحات العازلة للحرارة والزخارف الزهرية، ويمكن تركيبها على الأبواب والنوافذ والأعمدة وزوايا السقف وجدران المباني؛ يمكن رش الطلاء المخصص أو محاكاة ملمس الحجر على السطح، مما يثري تصميم واجهات المباني.
- خطوط ذات عرض ضيق: خط حافة النافذة، وإطار الأبواب والنوافذ، وخط حافة السقف، وخط الوسط، إلخ، من حيث العرض الممتد≤200mm، يقاس بالمتر الممدّد للتركيب الفعلي؛ عرض المفروق >200mm، يتم الحساب حسب المساحة المكشوفة خارج سطح اللصق.
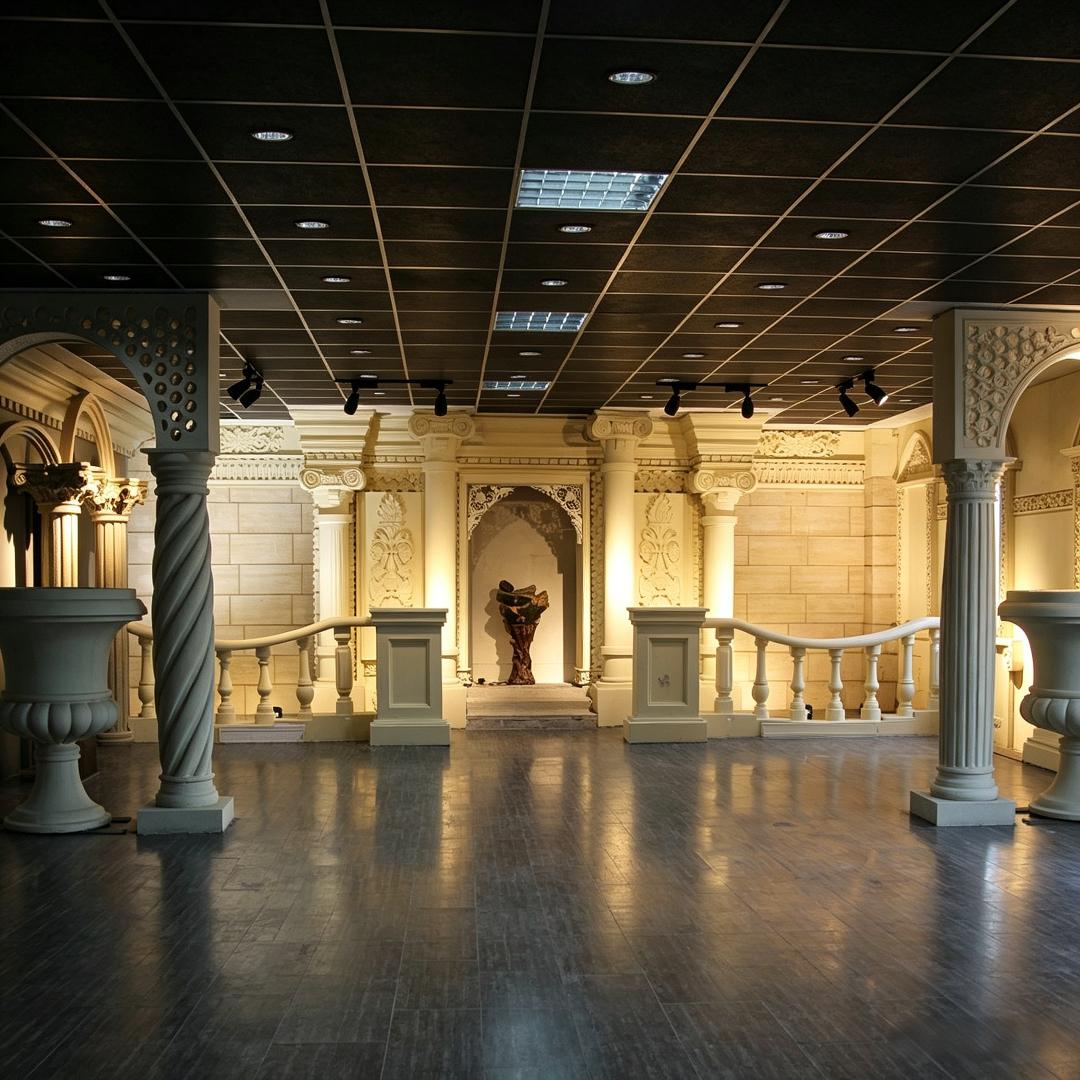
- العناصر غير النمطية: قبعات أعمدة رومانية، قبعات أعمدة الدرابزين، الأقوس الدائري، التشكيلات الملحقة، تغليف الأعمدة، تغليف الزوايا، إلخ، معقدة التشكيل وعالية الصعوبة في التنفيذ، حجم العمل=مساحة انبساط السطح الخارجي المزين للمنتج×معامل2.2。
- EPSلوح البوليسترين: الكثافة الحجمية≥18kg/m³,B1معايير الحماية من الحريق من الدرجة الأولى
- شبكة ألياف الزجاج المقاومة للقلويات: الوزن بالغرام لكل متر مربع≥80g/㎡
- قوة الصدمة:3J
- مقاومة ضغط الرياح، قيمة حمل الرياح السلبية: >12.0Kpa
- قوة الشد الرأسي:0.1Mpa
- معدل امتصاص الماء:500g/㎡
- تقرير اختبار شهادة قياس المنتجات الملحقة وشهادة المطابقة للخروج من المصنع؛
- تطبيق المعايير الصناعية على المواد الخامJGJ144-2004"الإجراءات التقنية لهندسة العزل الحراري لجدران المباني الخارجية"7.0.7البنود، لا يجوز الدخول إلى موقع البناء إلا بعد اجتياز الاختبار؛
- لا يمكن البدء في بناء الخطوط إلا بعد قبول قاعدة الجدار الخارجي، وبيئة البناء في الموقع تلبي متطلبات المواصفات؛
- الخطوط ملتصقة بقوة مع الطبقة الأساسية، بدون تراخ أو فراغات؛ مساحة لصق لوح البوليسترين بالجدار≥إجمالي مساحة اللوح40%;
- اللاصق ومعجون التشطيب يخلطان ميكانيكيا، ويحظر استخدام المواد التي تتجاوز فترة الصلاحية القابلة للتشغيل؛
- تم لصق شبكة الألياف بإحكام، بدون فراغات أو تجعيد أو ارتفاع حواف أو تعريض، وطول التداخل واللف يتوافقان مع المواصفات؛
- معجون التشطيب وEPSالخطوط ملتصقة بإحكام، بدون انفصال طبقات أو تكوين فقاعات أو كشف الأسمنت أو تشققات.
- فحص الموقع: فحص جدار الطبقة الأساسية، يتطلب أن تكون مستوية وكثيفة وخالية من التلوث بالزيوت؛ إذا لم تكن الطبقة الأساسية مطابقة للمعايير، يجب التنسيق لإصلاحها، ثم الشروع في العمل بعد اجتياز الفحص مرة أخرى.
- قياس الأسلاك: قياس أبعاد المبنى في الموقع.
- تأكيد الرسومات: مراجعة أبعاد وتصميم المنتج بالاعتماد على الوضع الفعلي في الموقع والرسومات التصميمية، وتقديم ملاحظات التعديل بشأن العناصر غير المعقولة، مع الحصول على توقيعات المالك والجهة المصممة للتأكيد.
- إنتاج المنتجات: الإنتاج الصناعي الكامل للعملية، استنادًا إلى تحويل رسومات الهندسة إلى رسومات معالجة، وتخطيط ترتيب المعالجة وخطة الإنتاج؛ التزامن مع التقدم الميداني وتعديل الإنتاج حسب الحاجة.
- رسم الخطوط: رسم خط وسط تحديد موقع العنصر في موقع التركيب وفقًا لرسومات البناء/خط الحدود.
- قطع الخطوط: المنتج النهائي في المصنع يكون بطول قياسي محدد، ويفضل استخدام القطع الكاملة في الموقع؛ أما القطع التي تحتاج إلى التقطيع فيتم استخدام منشار خاص لها، ويتم تلميع المقاطع بالورق الصنفرة حتى تصبح مسطحة.
- خطوط واجهة المبنى سلسة وراقية؛
- إطلاق العنان لإبداع المصممين، وتنفيذ مختلف أنماط العمارة بحرية؛
- توفير اليد العاملة والمواد، وسهولة التشغيل، وسلامة البناء، وأداء ممتاز في العزل الحراري؛
- سطح المكونات ناعم ومتجانس، ودقة الأبعاد الهندسية عالية، والخطأ≤0.5mm;
- التركيب خال من الشقوق، مقاوم للماء والنار والتسرب، مقاوم للتغيرات المناخية ودائم؛
- خفيف الوزن وسهل النقل، وخال من مخاطر السقوط أثناء العمل في المرتفعات؛
- حل المشاكل التقنية الكامنة في الجسور الحرارية والباردة في الأبواب والنوافذ والجدران المعزولة حراريا بشكل كامل؛
- يمكن لصقها مباشرة على سطح العنصر≤30kg/بلاط مساحته متر مربع، وتزيين بالحجارة.
- خطوط الخرسانة المصبوبة في الموقع: القوالب المصنعة بشكل منفصل تُستخدم مرة واحدة، مما يؤدي إلى إهدار كبير للمواد؛ يسهل انتفاخ القالب أثناء الصب، ودقة الأبعاد سيئة؛ نسيان سطح الطلاء اليدوي سيء، ولا يوجد وظيفة عزل حراري.
- GRCالخطوط الجاهزة: وزنها كبير للغاية، ويوجد خطر أمني في التركيب على ارتفاعات شاهقة؛ هناك أخطاء كبيرة في الأبعاد، وصعوبة في معالجة التوصيلات الممزوجة؛ تثبيت البراغي التوسعية الفولاذية يدمر جمالية الجدار الخارجي، والتوصيلات سهلة التشقق، وليست مقاومة للماء، وليس لديها قدرة على العزل الحراري أو الصوتي، ولا يمكن حل مشكلة الجسور الحرارية والباردة.
- خطوط الجبس: ضعف الأداء المائي، التعرية السريعة بسبب المطر والشمس، وتناقص القوة؛ ضعف مقاومة التغيرات الجوية، تناسب الاستخدام في الأماكن الداخلية فقط، دقة الأبعاد منخفضة، لا يوجد تأثير عازل للحرارة.
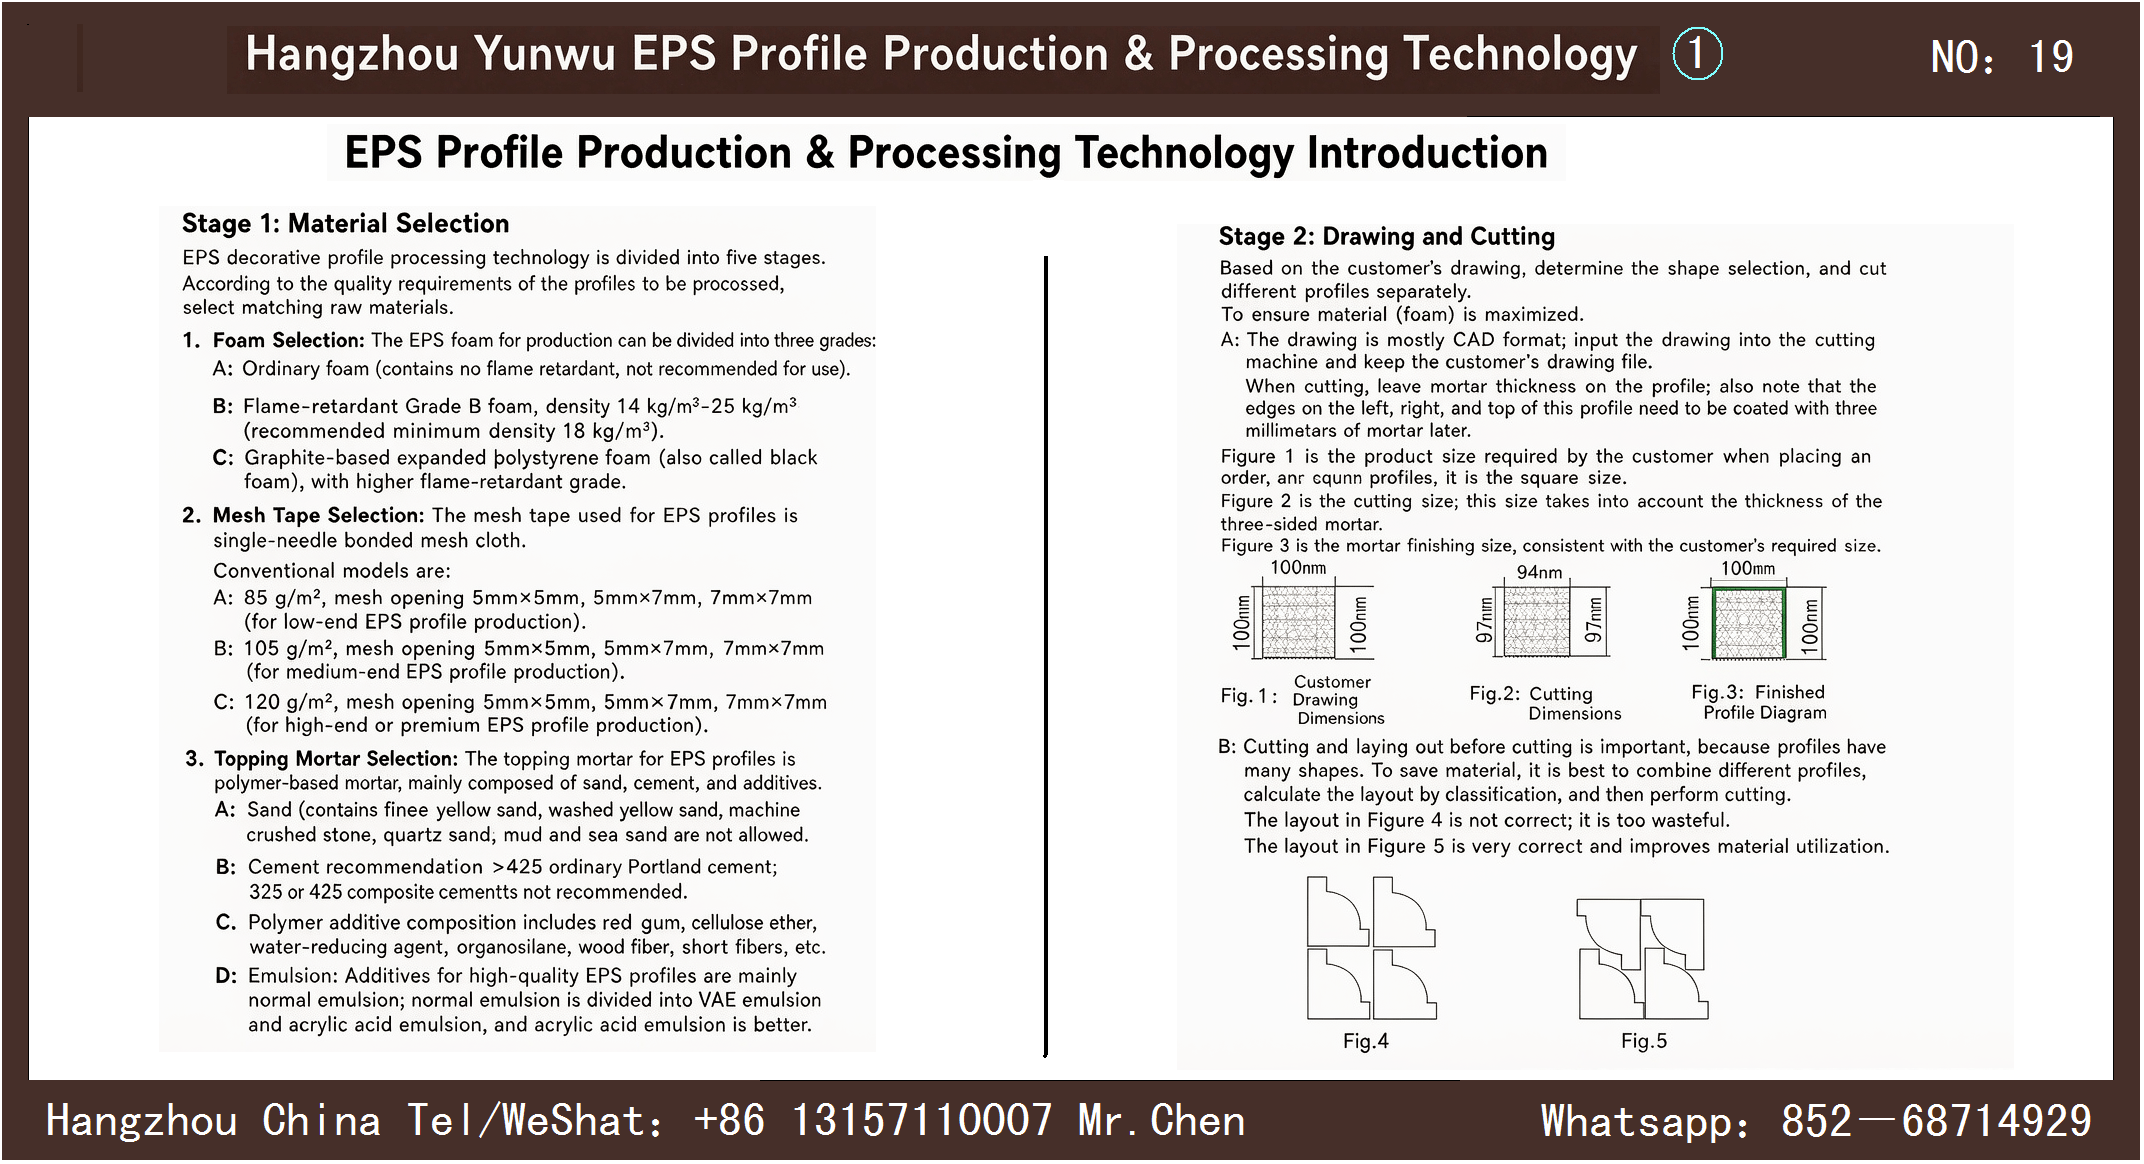
- CADأرشيف الرسم ثنائي الأبعاد، حجز مساحة للرسم3mmسمك طبقة الجص، مقسم إلى ثلاث مجموعات من الرسومات: رسم أبعاد المنتج النهائي المسلَّم للعميل، ورسم أبعاد القوالب الخام المقطوعة من الرغوة، ورسم أبعاد المنتج النهائي بعد الانتهاء من الجص.
- تحسين التنسيق: استخدام مجموعة متنوعة من الخطوط في التنسيق والقطع لتحقيق أقصى استفادة من مواد الخام الرغوية؛ يؤدي التنسيق الفوضوي إلى إهدار المواد، بينما يحسن التنسيق المحسن معدل استخدام المواد.
- القالب الفولاذي: مخصص للخطوط التقليدية بالجملة،3~5mmالفولاذ المقاوم للصدأ المدرفل على البارد/الصفائح المعدنية، يمكن تشكيلها بالقطع بالسلك أو بالليزر، ويمكن إعادة استخدامها بشكل دوري؛
- PVCقالب:5mmسميكPVCالصفائح،CADالنحت أو صنع القوالب يدويًا؛ عملية صنع القوالب يدويًا: قطع قوالب الرغوة بالتحكم العددي→نقل الرسم إلىPVCلوح→التقطيع الخام بالمنشار المتعرج→صقلت المبردة بتمعن حتى أصبحت ناعمة؛
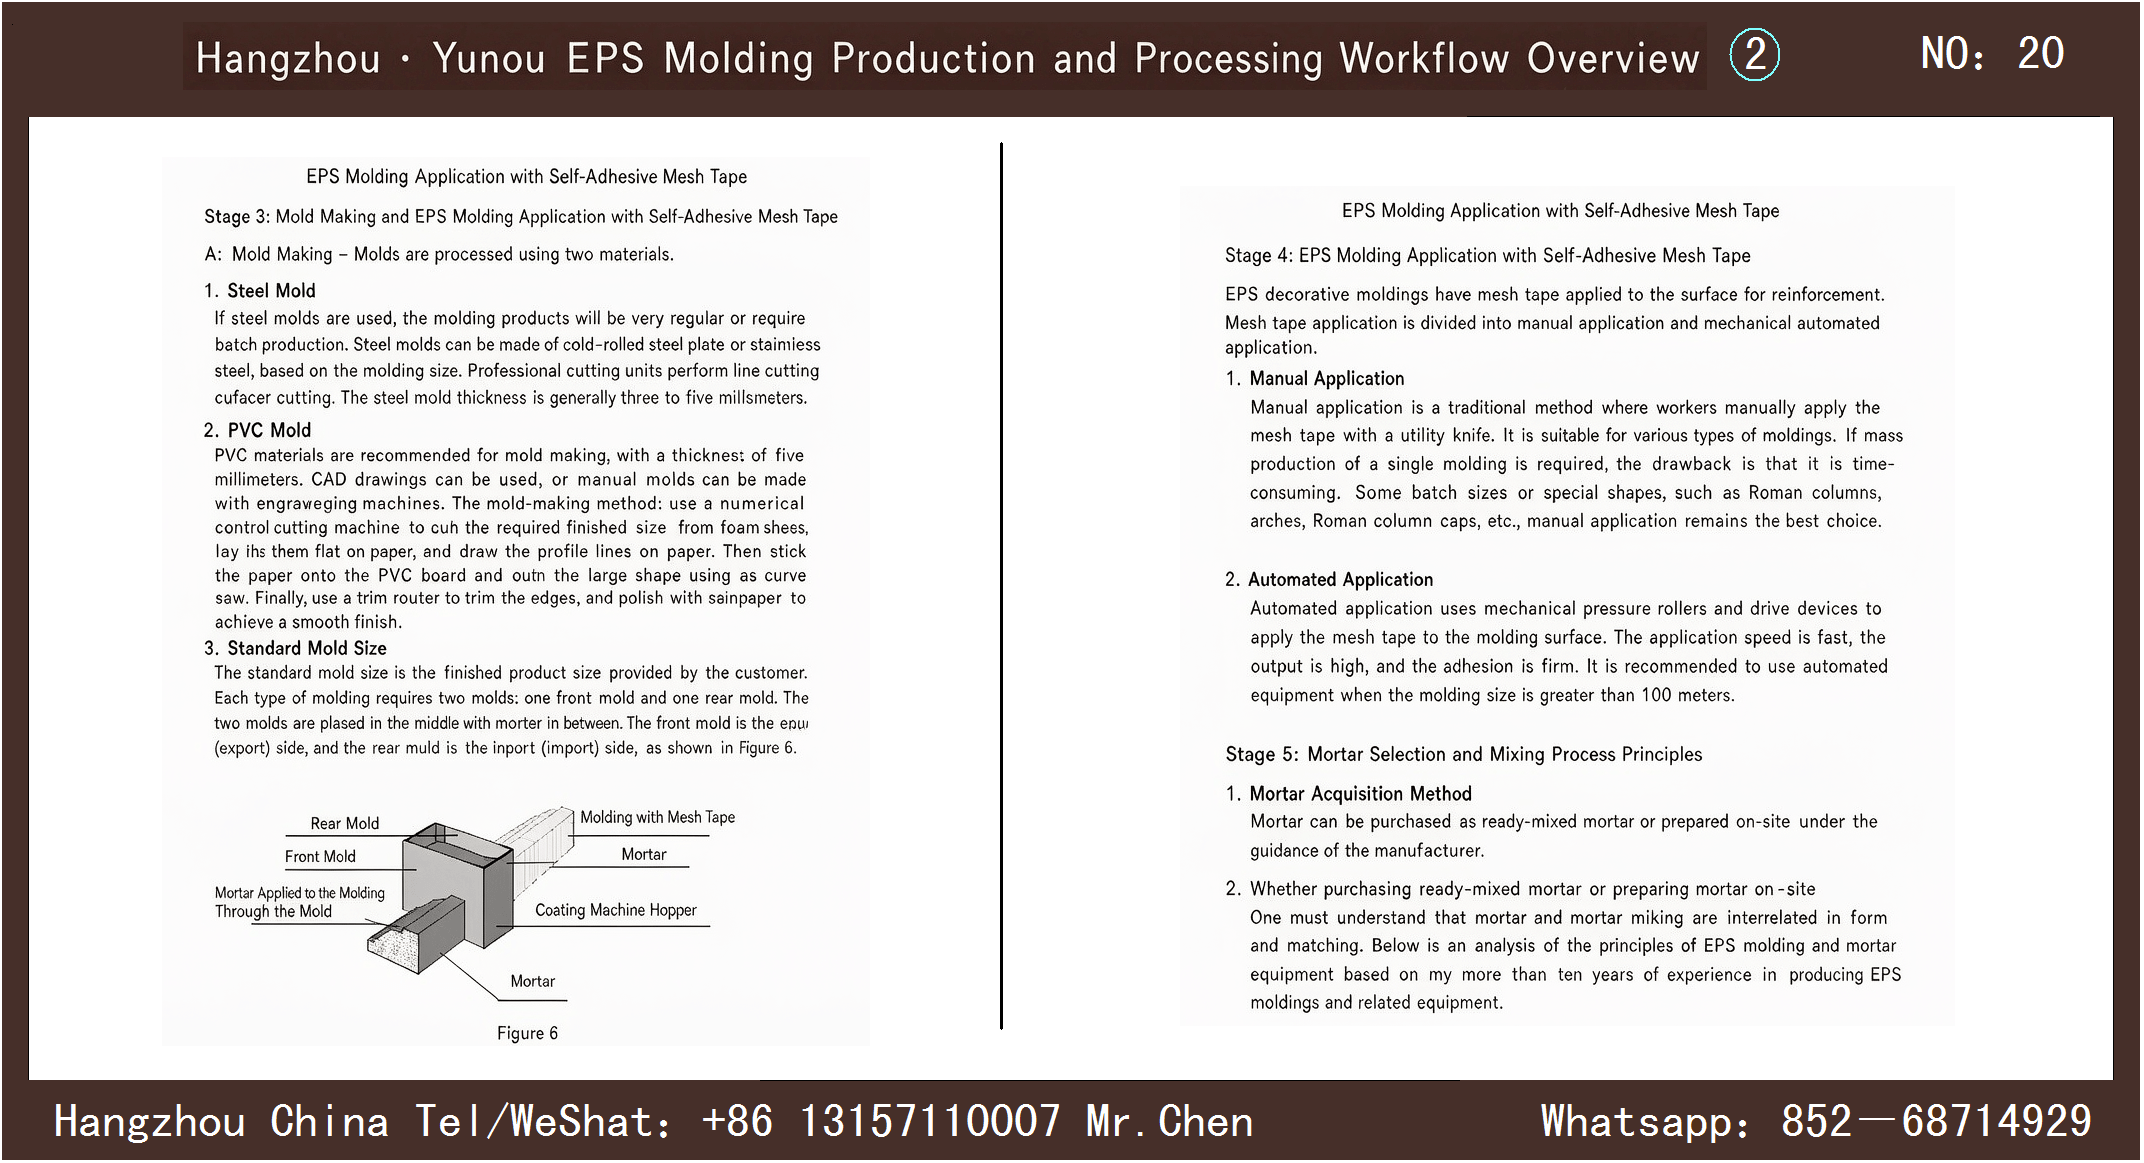
- تجهيز القوالب: يتم تزويد كل مجموعة من الخطوط بقالب أمامي (مخرج الهاون) وقالب خلفي (مدخل الهاون)، ويتم ملء المنطقة بين القالبين المزدوجين بالهاون البوليمري، وتكون أبعاد القوالب مطابقة لأبعاد المنتج النهائي المسلَّم للعميل.
- اللصق اليدوي: اللصق بتطبيق الطلاء يدوياً باستخدام مشط، مناسب للمكونات غير المنتظمة الشكل والطلبيات الصغيرة (دعامات العوارض، والأقوس، ورؤوس الأعمدة الرومانية)؛ تكلفة العمالة مرتفعة نسبياً في حالة الإنتاج الضخم للخطوط الموحدة.
- اللصق الآلي: استخدام عجلة ميكانيكية مضغوطة للتثبيت الشامل، سرعة عالية وإنتاجية مرتفعة ولصق محكم؛ إنتاج يومي للخطوط من نوع واحد يتجاوز100يوصى باستخدام الأجهزة الآلية.
- خطة شراء الهاون: شراء هاون تغشية جاهز، أو توجيه المصنع للخلط الميداني، لإنشاء معايير جودة منتجات مخصصة؛
- يرتبط الهاون ارتباطًا وثيقًا بعملية الخلط، وتؤثر طريقة الخلط مباشرة على مظهر المنتج النهائي وقوة الالتصاق ومعدل المنتجات الصالحة.
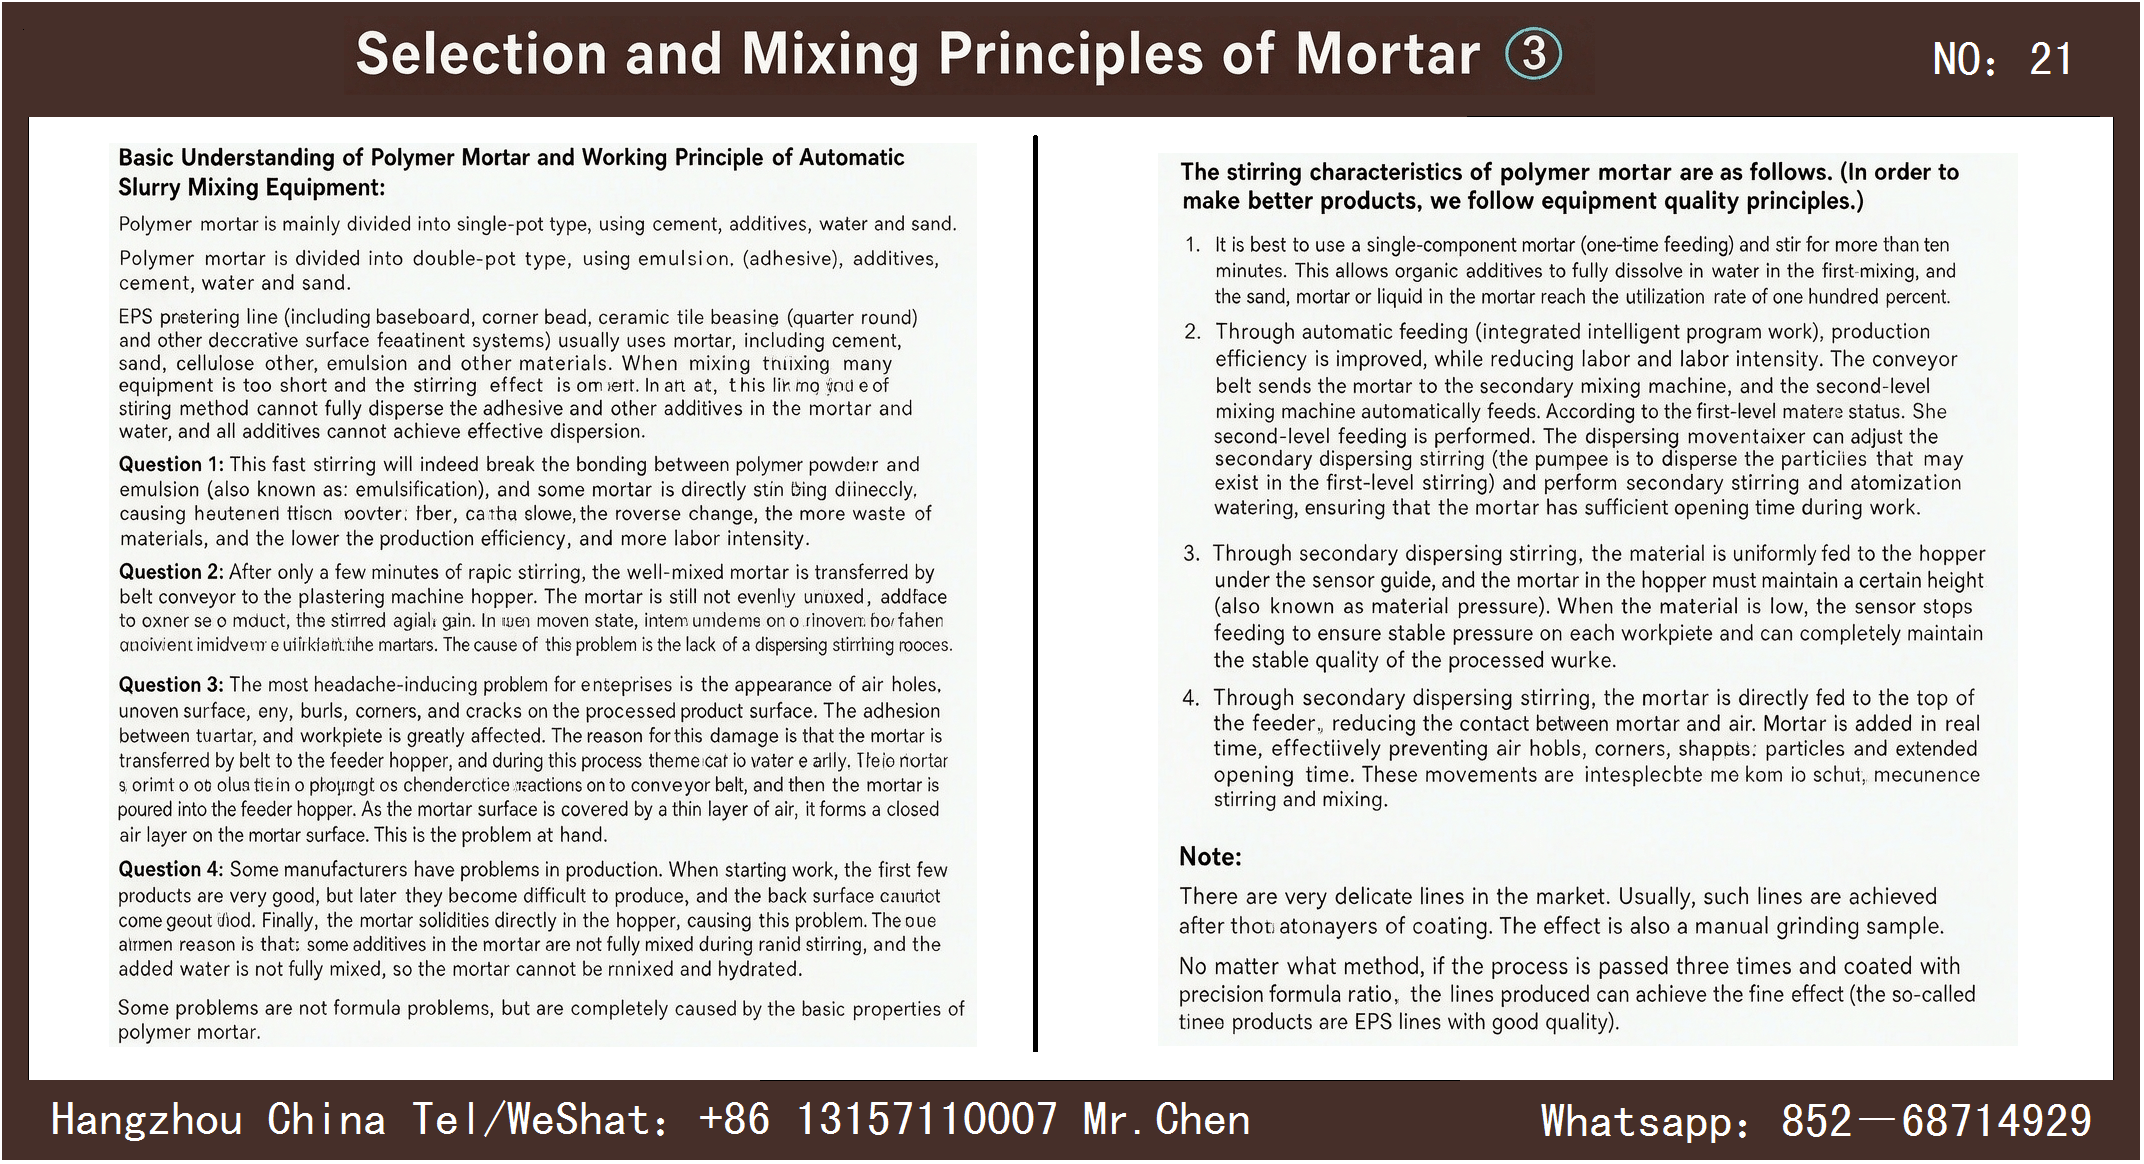
- الهاون الأحادي المركب الصلب: مسحوق الغراء، المضافات، الأسمنت، الرمل معًا؛
- الهاون المرن ثنائي المكونات: مستحلب+مزج مسحوق المطاط والمواد المضافة والأسمنت والرمال.
- فشل في كسر المستحلب: يؤدي الخلط بسرعة عالية إلى تدمير بنية جزيئات المستحلب والمسحوق المطاطي، مما يسبب ارتفاع درجة حرارة الهاون وتكوين الفقاعات والتخمر؛ زيادة كبيرة في فقدان المواد وانخفاض كفاءة الإنتاج وارتفاع تكاليف العمالة.
- خدوش وعيوب سطحية: عدم الاختلاط الكافي، وخدش سطح القطع المعملية بسبب كتل الهاون غير المذابة، مما يؤدي إلى ظهور آثار طويلة ومتضاربة، والسبب الجذري هو غياب مرحلة الاختلاط التشتتية الثانية.
- تشققات وتشوهات سطحية بسبب الفقاعات: يختلط كمية كبيرة من الهواء خلال عملية نقل الهاون بواسطة الحزام، وتتصلب الطبقة السطحية مسبقًا مما يحبس الفقاعات، مما يؤدي إلى ظهور فقاعات هوائية وحواف متعرجة وانهيارات وتشققات في المنتج النهائي، بالإضافة إلى انخفاض كبير في قوة التصاق الهاون.
- تصلب الهاون قبل الأوان: لم يذوب المضافات بالكامل، ولا يمكن إضافة الماء مرة أخرى أثناء العملية، مما يؤدي إلى تصلب الهاون بسرعة في النصف الثاني من عملية الإنتاج، وعدم القدرة على الاستمرار في المعالجة.
- الذوبان الكامل من المستوى الأول: إضافة كمية كاملة من الماء مرة واحدة، ثم الخلط بالعجن البطيء بسرعة منخفضة10دقائق أو أكثر، تذوب الإضافات العضوية بالكامل، معدل استخدام المواد100%;
- التغذية التلقائية الذكية: يعمل المستشعر بالتزامن مع خلاطين من مستويين، حيث يتم نقل الخليط تلقائيًا من المستوى الأول إلى المستوى الثاني للتشتيت بعد الانتهاء من الخلط في المستوى الأول؛ ويمكن ضبط سرعة المستوى الثاني لتفريق الجسيمات، مع إضافة كمية صغيرة من الماء ببخار للزيادة من فترة فتح البناء للهاون؛
- التفريغ بضغط ثابت: يتحكم المستشعر في ارتفاع الهاون داخل الخزان، ويقوم بتغذية المادة تلقائياً عند نقصها ويوقف التغذية عند امتلائها، مما يضمن توحيد ضغط دهان الهاون على كل قطعة عمل، واستقرار جودة المنتج النهائي؛
- التفريغ مع عزل الهواء: يتم توفير الهاون مباشرة من أعلى صومعة المواد، مما يقلل من اتصال الهاون بالهواء، ويستخدم حديث الخلط، مما يمنع ظهور الفقاعات والزوايا المنهارة والعيوب الناتجة عن الجسيمات.
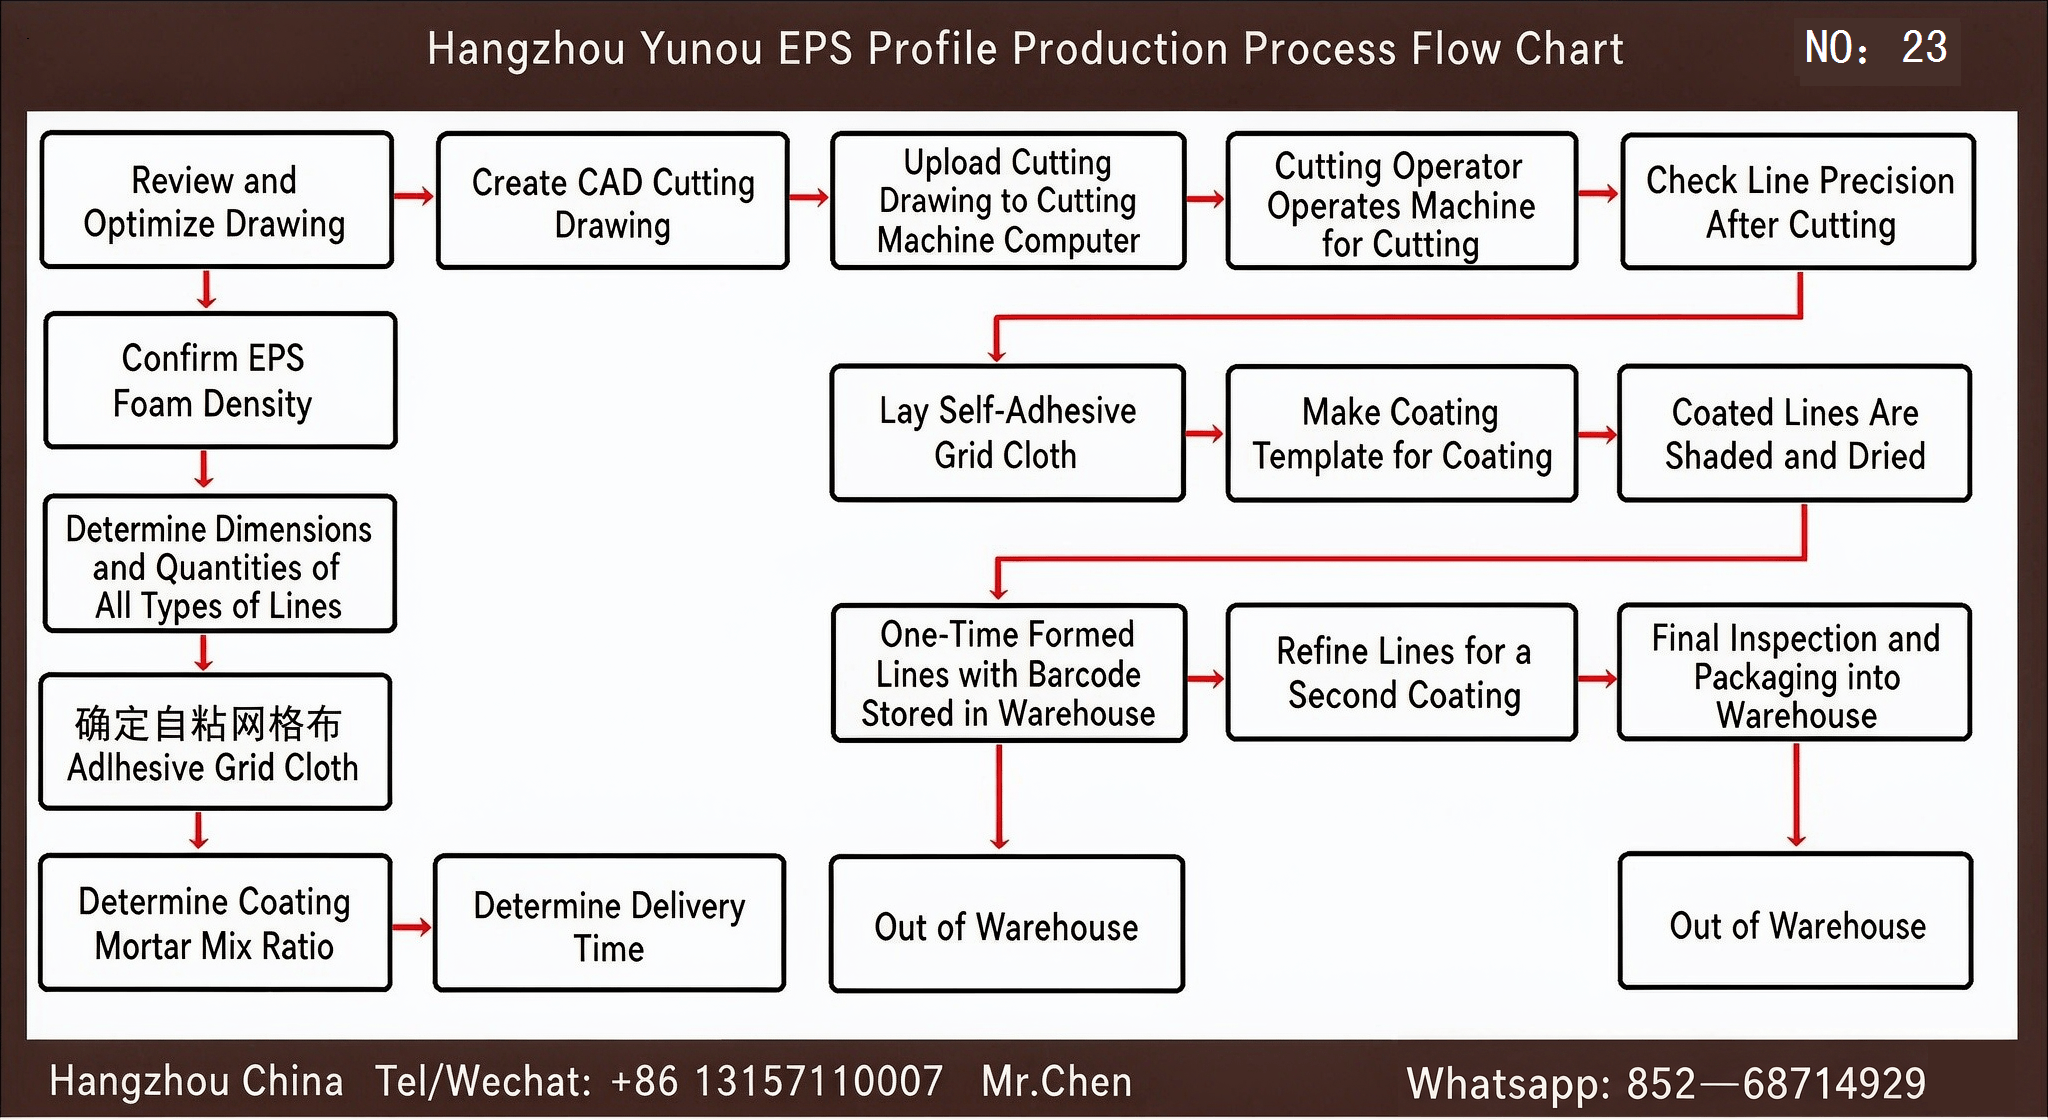
- تحسين مراجعة الرسومات
- تأكيدEPSمعايير كثافة الرغوة
- إحصاء أبعاد الخطوط لكل طراز وكمية الإنتاج
- اختيار مواصفات قماش شبكي لاصق ذاتي التطابق
- تحديد تركيبة هاون البوليمر المطلي
- تحديد دورة التسليم من خلال جدولة الإنتاج
- رسمCADمخططات قطع الرغوة
- تحميل الرسومات إلى حاسوب آلة القطع الرقمية
- جهاز القطع التلقائي للشظايا الرغوية
- فحص دقة أبعاد الرغوة الجاهزة
- لصق شبكة ذاتية اللصق على قوالب الرغوة الخام
- تصنيع قوالب الطلاء الملائمة، تشكيل الطلاء بالهاون
- طلاء خطوط الانتهاء تظليل التجفيف الطبيعي
- خطوط عادية بتشكيل في مرة واحدة: إدخال الباركود إلى المستودع→الخروج المباشر من المستودع
- التشذيب الثاني للخطوط الممتازة: التصنيع الدقيق للطبقة الثانية من الجص→فحص دقيق للمنتجات النهائية→التغليف والتخزين→خروج من المستودع
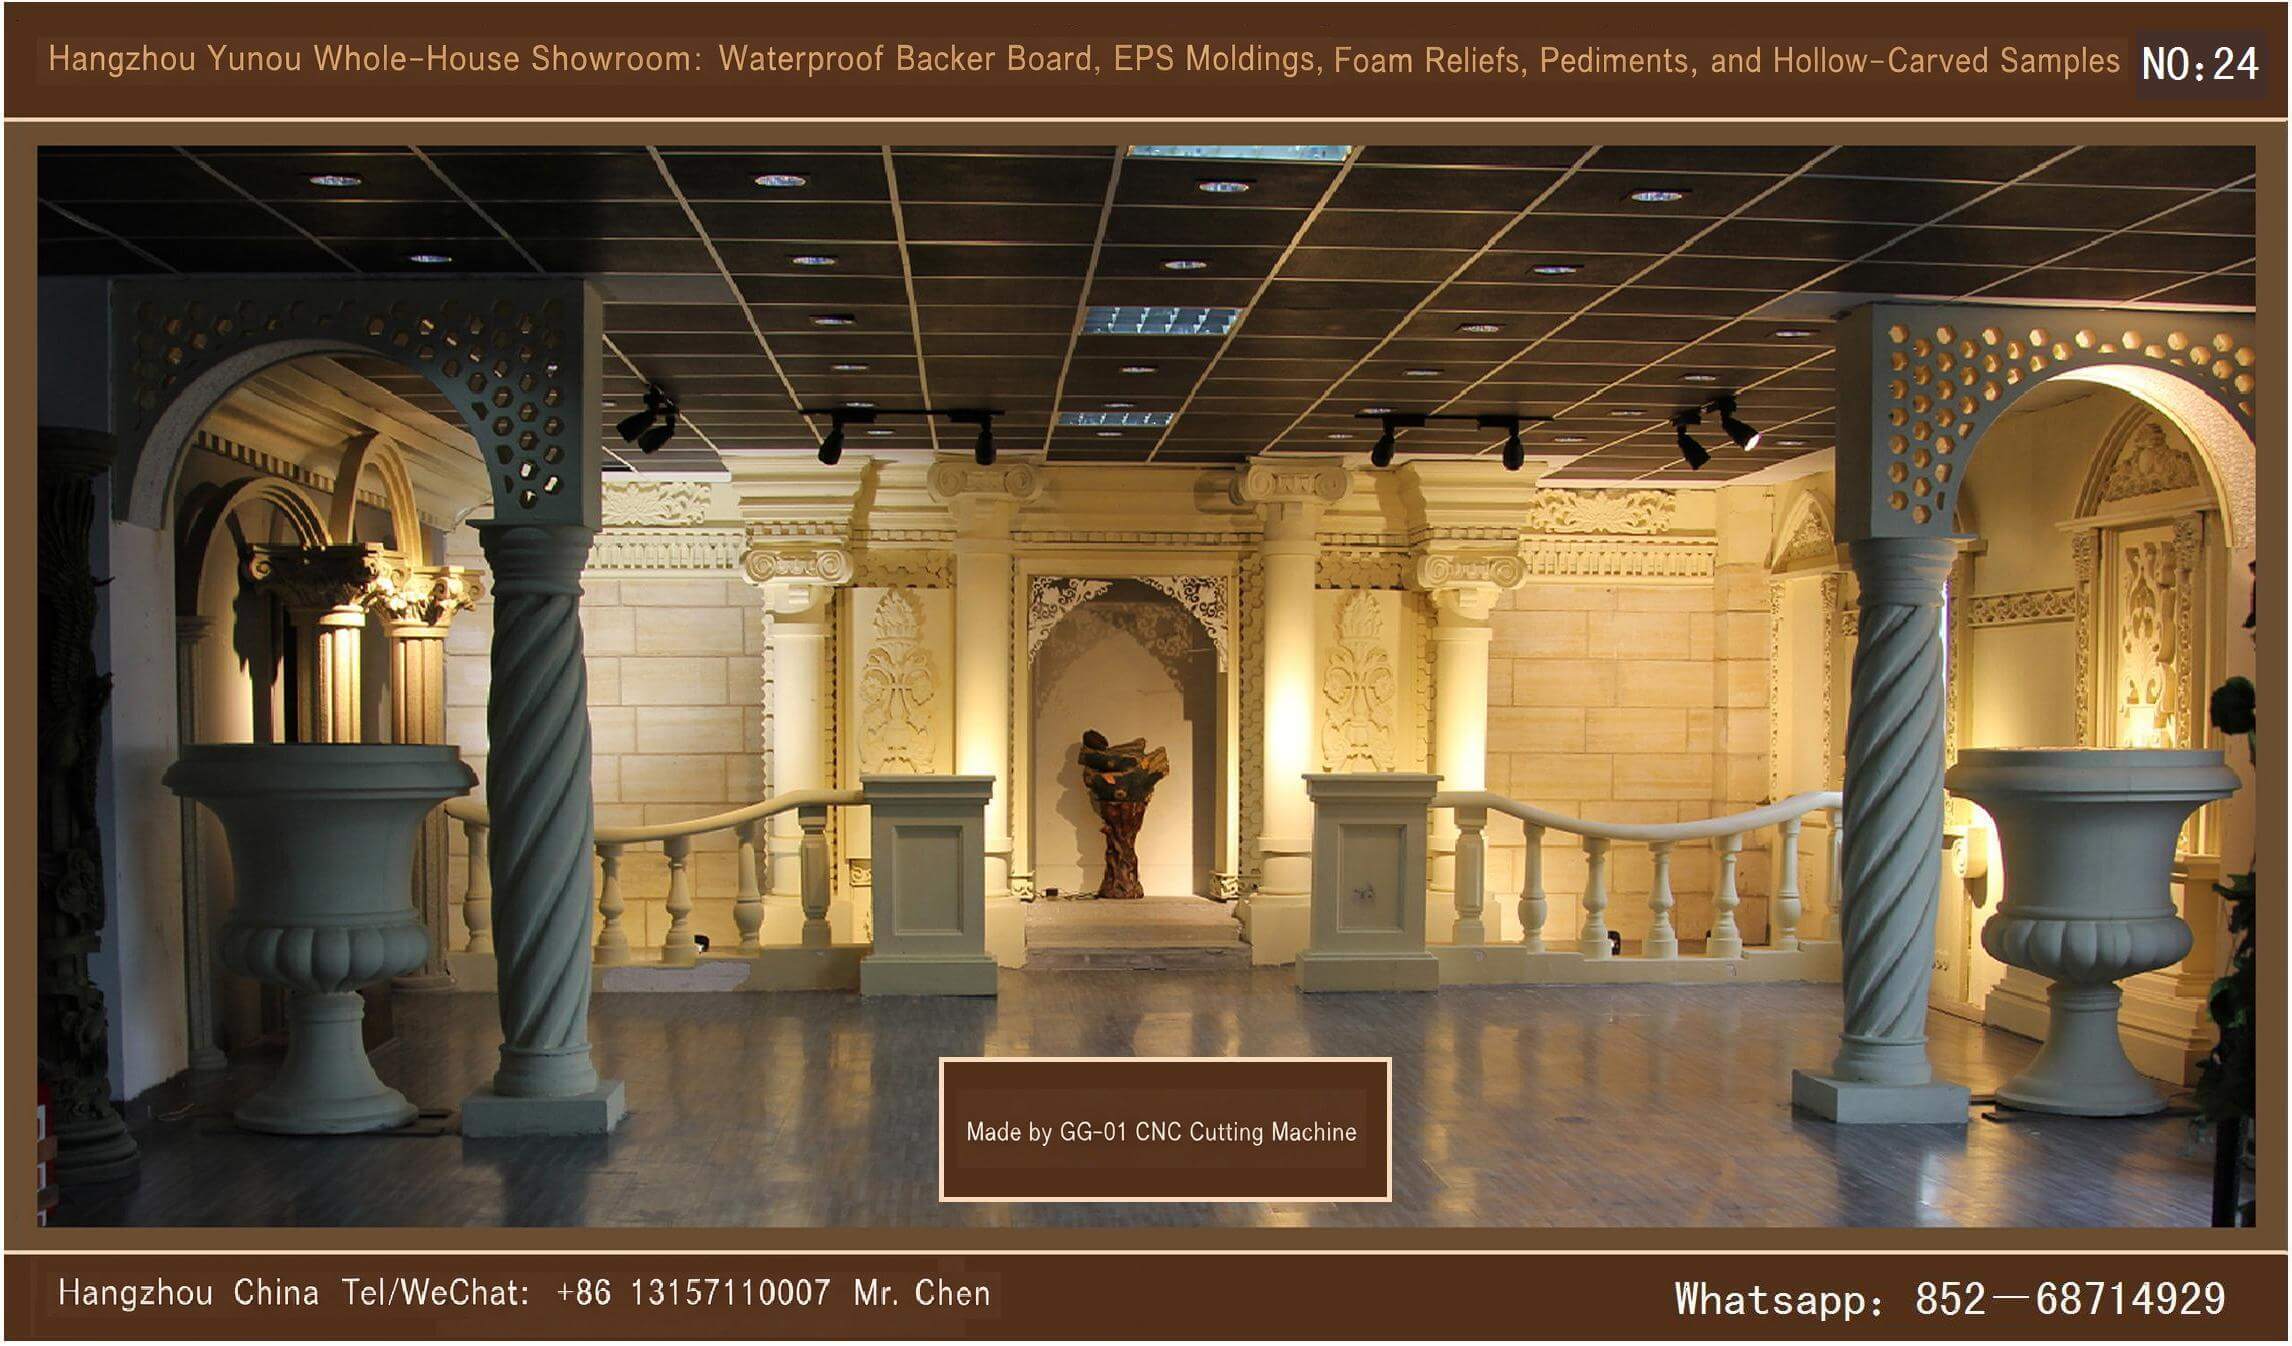
أولا: أداء منتجات مكونات EPS
EPSيتم استخدام رغوة البوليستيرين عالية القوة كأساس، وشبكة ألياف الزجاج المقاومة للقلويات كمواد تعزيز، وملاط البوليمر ذو التركيبة الخاصة كطبقة حماية، مع استخدام تقنية التشكيل المركب الآلي، وتطبيق تقنية الرش الآلي الداخلي لتنشيط المنتج المشكل تنشيطًا كاملاً. بعد تنشيط المنتج بشكل كامل، تكون التفاعلات الكيميائية كاملة، وتصبح جميع المؤشرات في حالة مستقرة للغاية، مما يجعل هذا المنتج يتميز بخصائص مقاومة للرمال والرياح، ومقاومة للماء، ومقاومة للأمطار الحمضية، ومقاومة للتجمد والذوبان. خضع هذا المنتج للاختبار من قبل الجهات الوطنية المختصة، وبلغت جميع المؤشرات أو تجاوزت المعايير.
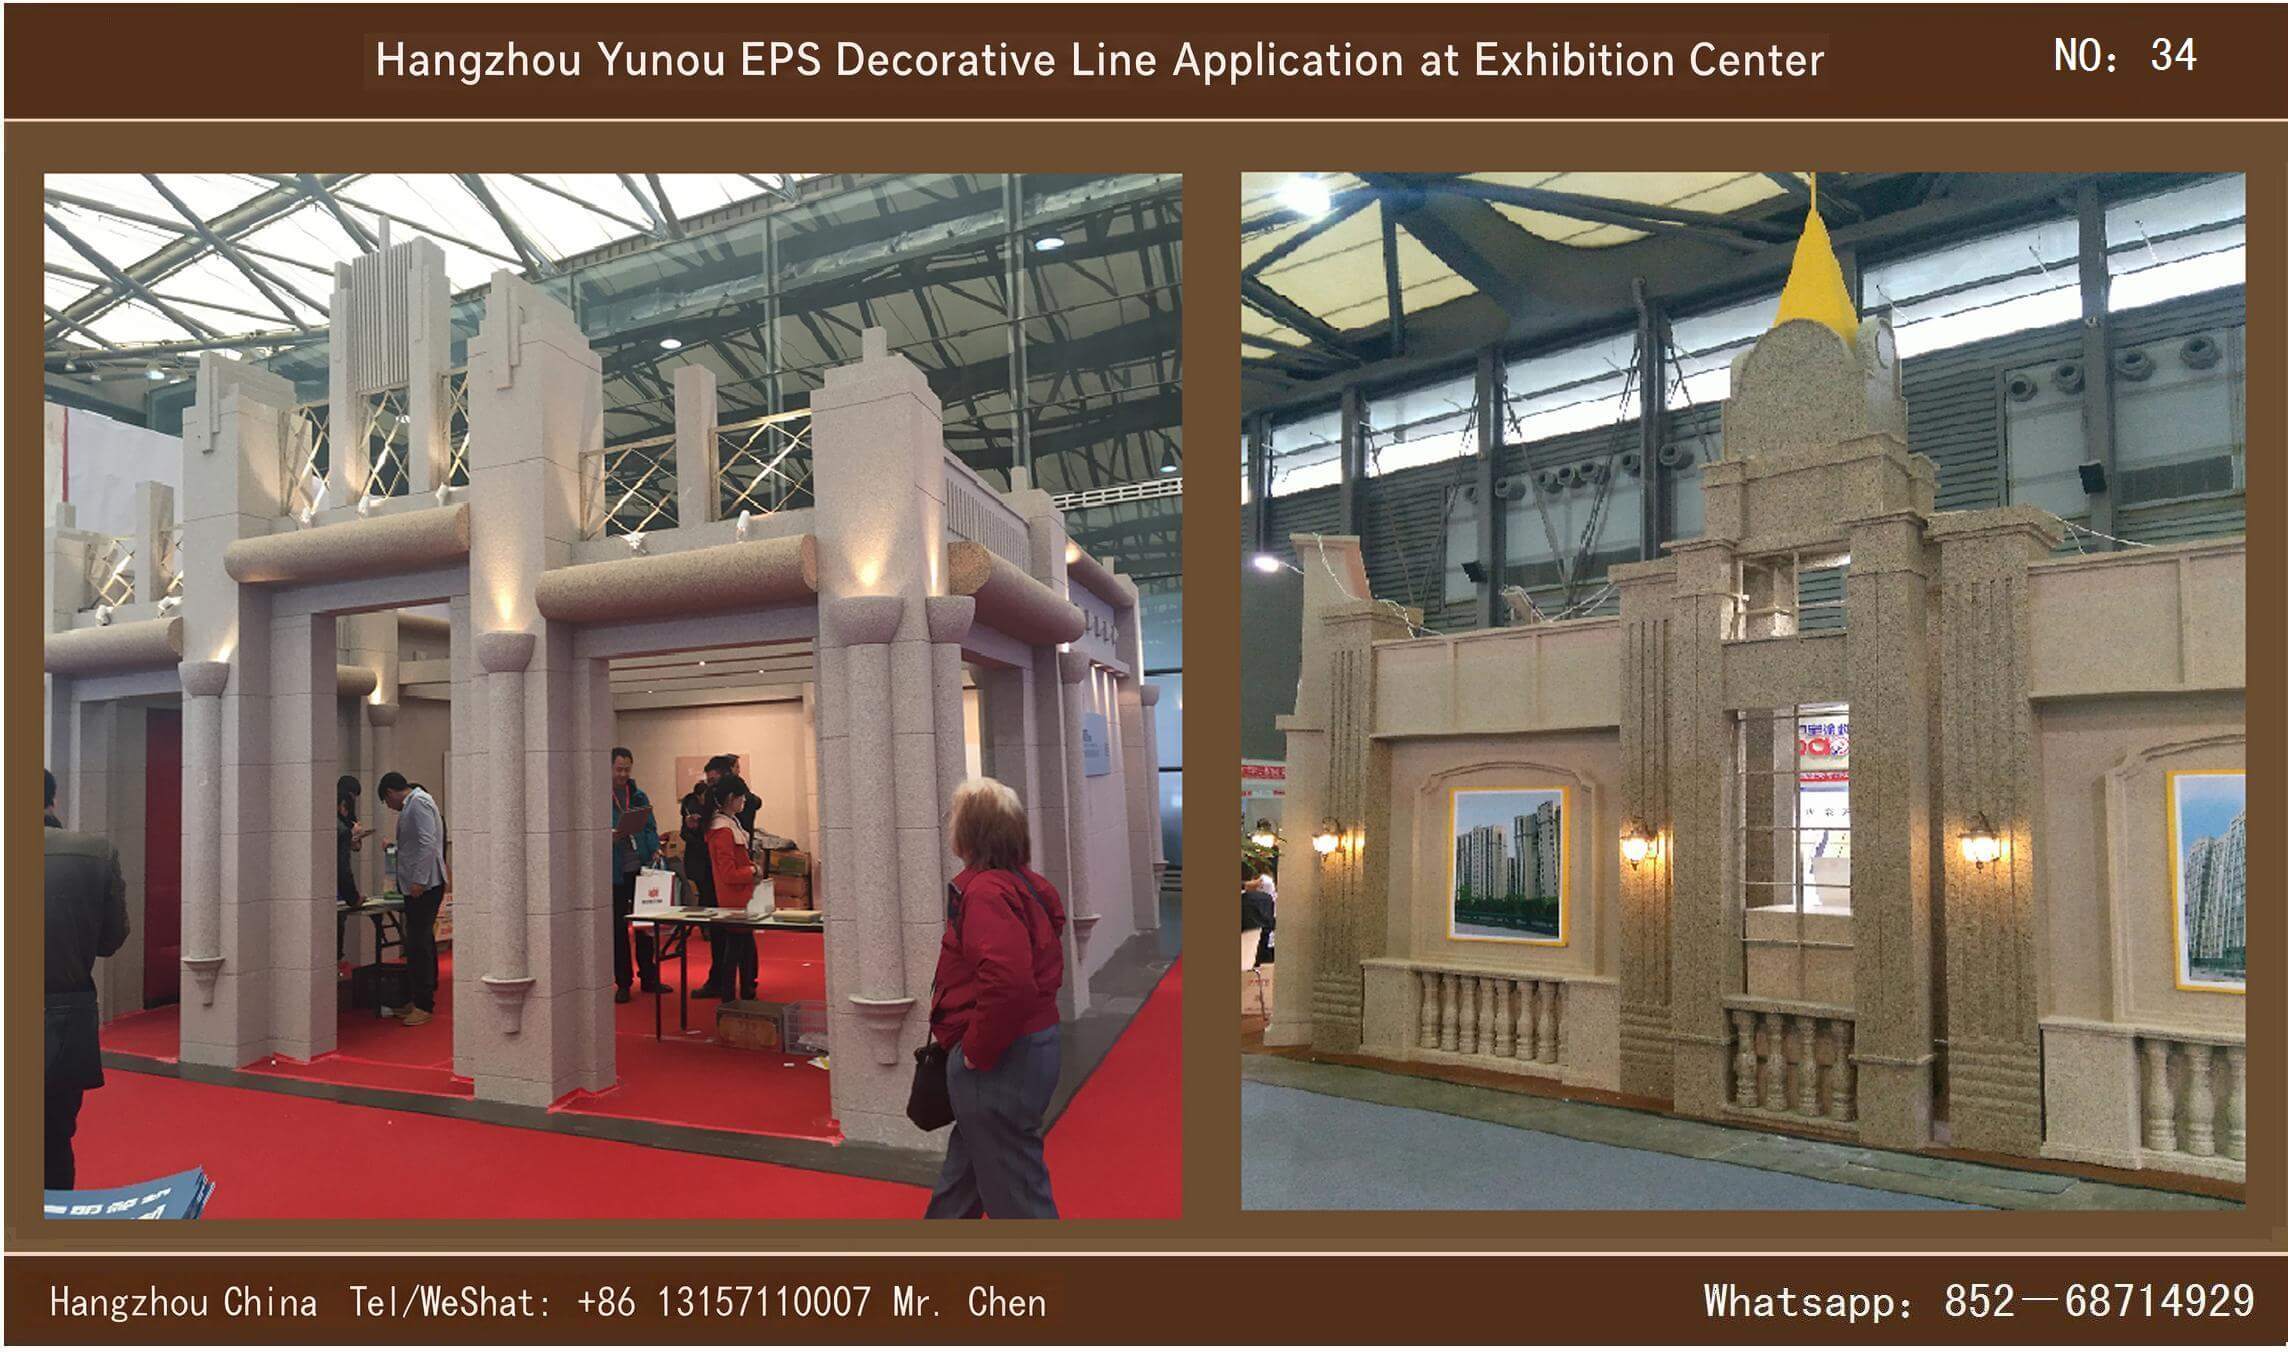
EPSتتميز منتجات المكونات بالشكل المتجانس والوزن الخفيف جدًا والخطوط السلسة والخطأ الطفيف، حيث يمكن قطع جميع الخطوط وتجميعها بشكل عشوائي، والتركيب بسهولة وراحة، ليس فقط تجنبGRCوتتغلب على الصعوبات والإجراءات المعقدة التي تواجهها مكونات الديكور التقليدية للجدران الخارجية في عمليات التركيب، والربط بين الزوايا الخارجية والداخلية، والنقل في الأماكن المرتفعة، مما يقلل إلى حد كبير من مخاطر العمل في الأماكن المرتفعة، بالإضافة إلى حلGRCومشاكل أخرى مثل ظاهرة الجسر البارد والساخن التي تظهر حتمًا بعد تركيب عناصر الزخرفة التقليدية للجدران الخارجية على الجدران، مما يوفر لك الكثير من وقت التركيب والتكاليف في مشروعك، ويحسن سلامة عملية التركيب. هذا المنتج هو الحاليGRCوهي ترقية للعناصر الزخرفية لبناء الجدران الخارجية والبديل المثالي لها، كما أنها تزيين وامتداد لنظام العزل الحراري الخارجي للجدران. إن خفة وزنها وجمالها وقدرتها على العزل الحراري ومقاومتها للحريق وخلوها من السموم وسهولة تركيبها، جعلت هذا المنتج خيارًا مثاليًا لزخرفة الجدران الخارجية في مشاريع تطوير المساكن، وتجديد الجدران الخارجية للمنازل القديمة، وتزيين الجدران الخارجية للمحلات التجارية.
EPSتكلفة المكونات وتركيبها لا تزيد عن تكلفة الأسمنت التقليديGRCالمكونات50%، مما يزيد من الفوائد الاقتصادية إلى حد كبير.

ثانيا، هيكل منتج مكونات EPS (أربعة طبقات من الداخل إلى الخارج)
خطوط عامة
أولا: لمحة عامة
EPSتُستخدم العناصر الزخرفية بشكل رئيسي في أجزاء مثل أطر الأبواب والنوافذ وخطوط زوايا السقف والخطوط الوسطى وأعمدة الحدائق في الفلل والمجمعات السكنية ذات الطراز الأوروبي والفنادق والشوارع التجارية وغيرها من المباني. في القرن الماضي80بدأت في التطبيق على نطاق واسع في أوروبا وأمريكا في العصور، وهي تقليديةGRCمنتجات التحديث التاريخية للمكونات.
EPSتستخدم المكونات البوليستيرين عالي القوة ومقاوم للاشتعال كقاعدة، وشبكة من ألياف الزجاج المقاومة للقلويات كطبقة وسطية، بينما يتم تشكيل الطبقة الخارجية من مزيج من مستحلب البوليمر غير العضوي المقاوم للتقدم في السن. المنتج خفيف الوزن، مقاوم للصدمات، عالي القوة، يتميز بخصائص ممتازة في مقاومة الماء ومرونة جيدة.
EPSالخطوط الزخرفية مقاومة للنار ولا تطلق مواد سامة، وتعد مواد بناء زخرفية عالية الجودة صديقة للبيئة، وهي خطوط ومكونات زخرفية جديدة للواجهات الخارجية، تتناسب مع الواجهات الخارجيةEPS、XPSجدران معزولة حراريا. لا تتميز فقط بأسلوب ديكور كلاسيكي وأنيق على الطراز الأوروبي، بل تمنع أيضا تأثير الجسر البارد والساخن في الجدران الخارجية للمبنى الرئيسي، وتتميز بسهولة التركيب، وارتفاع جودتها مقابل التكلفة، والمتانة والقدرة على الصمود.
مع تطور صناعة الديكور المعماري، ظهرت مواد جديدة باستمرار،EPSتتزايد باستمرار قبول السوق لخطوط الإنتاج، وتزداد عدد الشركات المنتجة التي تدخل السوق سنويا.
EPSخطوط الزخرفة مقاومة للنار والحرارة، ومقاومة للبرد والحر، ولا تتأثر بالطقس أو تآكل الأمطار الحمضية، وهي مواد بناء صديقة للبيئة. تُستخدم فيها التقنيات الرقمية للقطع بالكمبيوتر، مما يجعل عملية التصنيع سريعة وتتوفر فيها أنواع متعددة من المنتجات، بما في ذلك الخطوط العادية والأعمدة الرومانية وأغلفة النوافذ والأقواس وغيرها؛ يمكن تركيبها على جوانب النوافذ والأبواب وزوايا السقوف والجدران، لتزيين واجهات المباني، وتوفر مساحة إبداعية متنوعة لمصممي المباني.
ثانيا: ثماني خصائص أساسية
أولا: تنمية المستقبل
EPSاسمه الكامل هو رغوة البوليستير الموسع،EPSيتكون نظام العزل الحراري الخارجي من الملاط المتخصص، ولوح العزل الحراري، وشبكة الألياف الزجاجية، وطبقة التشطيب المزخرفة، ويتمتع بمزايا دمج وظيفتي العزل الحراري للجدران والزخرفة معًا. نشأ هذا النظام من70أزمة النفط في ذلك العصر، تم الترويج تدريجياً لتقليل استهلاك الطاقة في المباني المدنية والصناعية؛ ومع تطور المواد وتقنيات البناء، أصبحت الآن النظام السائد للجدران الخارجية الموفرة للطاقة في المباني المحلية، متوافقة مع معايير توفير الطاقة في المباني في بلدنا.
كان من الصعب على نظم العزل الحراري المماثلة التي تم استيرادها في وقت مبكر في البلاد أن تنتشر بسبب ارتفاع التكاليف وعدم استقرار الجودة؛ وقد استوعبت الشركات المحلية التكنولوجيا الأساسية من الخارج، وقامت بإجراء اختبارات وتحسينات باستخدام المواد الرئيسية المحلية، وقدمت مواد وطرق بناء متكاملة ذات جودة عالية وتكلفة منخفضة، والتي تم تطبيقها على نطاق واسع في مختلف المشاريع الهندسية، وأحرزت نتائج اقتصادية واجتماعية متميزة.
ظهور متطلبات الإغلاق الإلزامية لعزل الجدران الخارجيةEPSخطوط، كمنتج تمديد لعزل الجدران الخارجية، مركب على الطراز الأوروبيEPSالخطوط تحل محل التقليد بشكل شاملGRCمكونات. بعد أن فرضت الدولة معايير توفير الطاقة في البناء، امتد عزل الجدران الخارجية إلى التصميمات الزخرفية المخصصة للمباني، مما يحقق التكامل بين العزل والزخرفة.
استوردت الشركة تكنولوجيا طلاء متطورة من الخارج، وبدأت في إنتاج خطوط عزل حراري جاهزة بكميات كبيرة، مما يحل في مرة واحدة مشاكل معالجة الخطوط الزخرفية وتركيبها ومشكلة الجسور الحرارية والباردة، مما يوفر في اليد العاملة والمواد.EPSيتم تجهيز لوح البوليستيرين بشكل متعمق، حيث يتم لصق شبكة من ألياف الزجاج على السطح وطبقة حماية مزدوجة خاصة، مما يمنع درجة الحرارة والرطوبة والمطر الحمضي والتمدد والانكماش من إلحاق الضرر بطبقة العزل الحراري؛ ملائمEPSنظام العزل الحراري الخارجي للجدران الخارجية المسطحة، يمنع حدوث الجسور الحرارية الباردة والساخنة في الجدران الخارجية.
يمكن تصميم خطوط مركبة عازلة متعددة الأنواع حسب الحاجة، وتلتصق المكونات بأمان بالجسم الرئيسي للمبنى دون الحاجة إلى تعليق الجدران، مما يبسط عملية بناء الجسم الرئيسي ويحقق الجمع بين الديكور الخارجي للمبنى والكفاءة في استخدام الطاقة.
ثانيا: مزايا التشييد
ثالثًا، مزايا خطوط EPS مقارنة بالمكونات التقليدية من GRC
EPSالخطوط الزخرفية هي عناصر زخرفية جديدة للجدران الخارجية، يمكنها أن تحل محل الأسمنت التقليدي تمامًاGRCالمكون، التكيفEPS、XPSالجدار الخارجي المعزول حراريا:
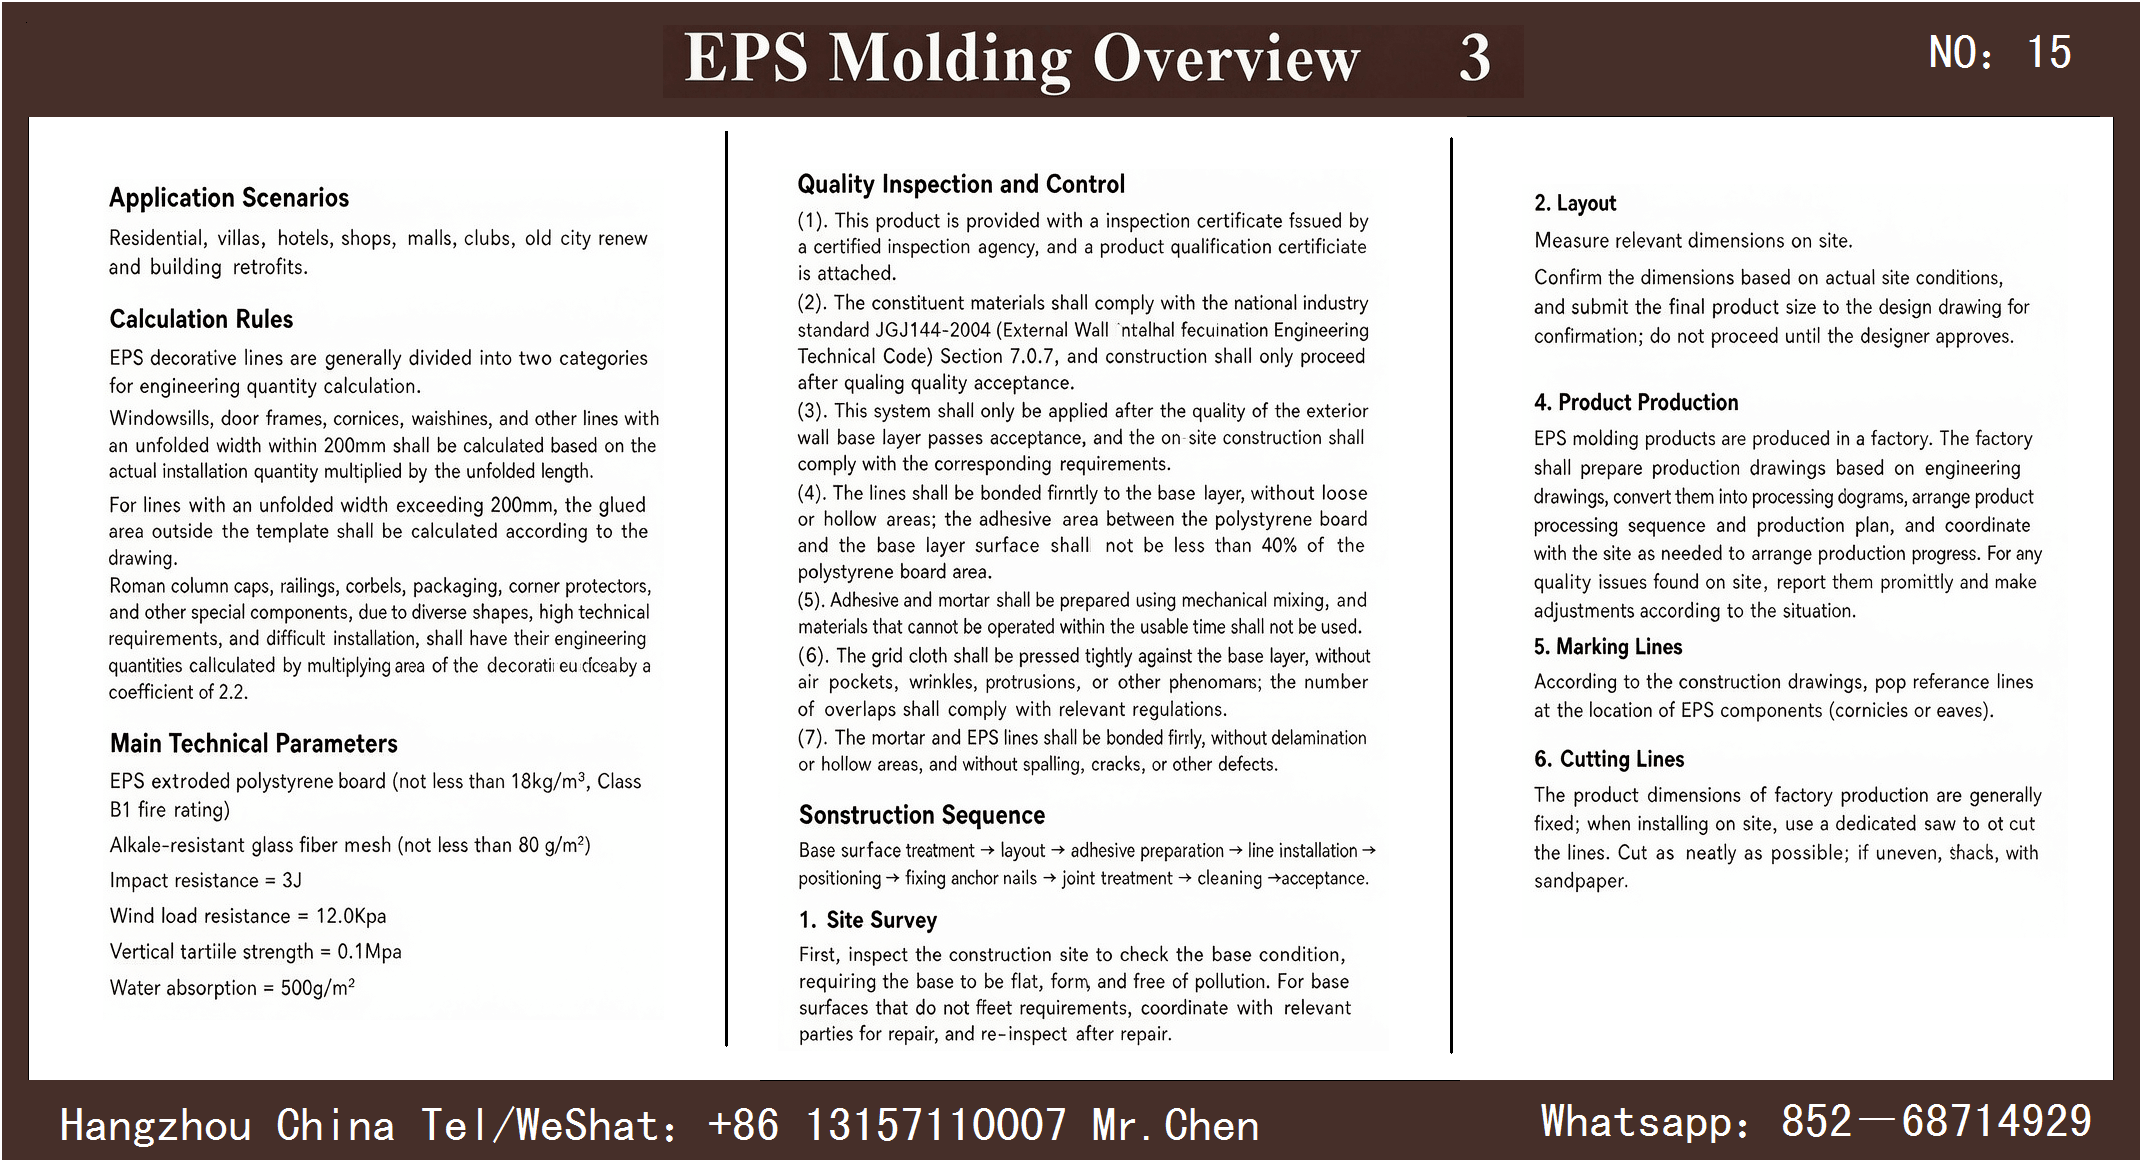
أولا: أماكن التطبيق
المساكن والفيلات والفنادق والمحلات التجارية ومراكز التسوق والنوادي وتجديد المدن القديمة وتجديد المباني القديمة.
ثانيا: قواعد حساب كميات الأعمال
EPSيتم حساب كمية خطوط الديكور في فئتين:
ثالثا، المعايير التقنية الرئيسية
رابعا، مواصفات مراقبة جودة الفحص
خامسًا: إجراءات البناء الكاملة
معالجة سطح الأساس→عملية المسح الميداني لتمديد الأسلاك→تأكيد الرسم→منتجات مصنعة مسبقًا في المصنع→الرسم على الخطوط الحية→قطع الخطوط→إعداد الهاون في الموقع→لصق خطوط→تركيب مسامير التثبيت→إصلاح التماسات→الترتيب الشامل→استلام المشرع بعد الانتهاء منه
شرح خطوات العملية
7. مواصفات تشغيل إعداد الهاون في الموقع
① تكييف الهاون اللاصق البوليمري الخاصEPSتخصيص سطح رغوي؛
② يتم خلطها بالكامل باستخدام خلاط كهربائي يدوي، بحيث يكون لزوجة الهاون متوسطة ومتساوية؛
③ اتركه يستقر بعد التحريك5الدقائق، الخلط مرتين قبل البناء؛ بعد الانتهاء من خلط الهاون2ينتهي صلاحيتها بعد ساعة من استخدامها.
8. عملية لصق الخطوط
يتم استخدام طريقة اللصق الكامل للخطوط الصغيرة، وطريقة الجمع بين النقاط والحلقات للخطوط الكبيرة؛ يجب أن تلتصق المكونات المضغوطة تمامًا بجدار السطح، وعرض فتحة التصاق≤3mm؛ لصق وتجبيس في نفس الوقت، مع ملء الفجوات بالكامل والحفاظ على سطح العنصر نظيفًا.
9. مواصفات تركيب مسامير التثبيت
سمك الخط≥500mmعند لصق العنصر وصيانته24ثقب بعد ساعات وثبّت المسامير؛ اختراق الثقوبEPSالخطوط، طبقة العزل الحراري للجدار الخارجي، وعمق الحفر في الجدار الأساسي≥50mm؛ يكون الفتحة الخارجية للثقب أدنى قليلا من الفتحة الداخلية لمنع تسرب مياه الأمطار إلى الداخل؛ يجب أن تكون القرص الراسخ مدمجًا بالكامل داخل الخطوط دون أن يكون ظاهرًا.
10. تقنية معالجة التماسات
الخطوط الجاهزة ذات الطول القياسي، أما الطول غير القياسي فيتم تثبيته في الموقع؛ قياس الأبعاد بدقة قبل التثبيت واللصق.
التصاق التماسات مع التسرب، وصيانة المواد اللاصقة24بعد ساعات، يتم دهن المونة على التشققات وتركيب100mmشبكة مقاومة للقلويات وعريضة/القماش غير المنسوج، تُغطى الطبقة السطحية بطبقة من هاون التشطيب، وتجف طبيعيا.
11. تقنية إصلاح الخطوط المكسورة
الخطوط التالفة الناجمة عن الاصطدام أثناء البناء والقطع بسبب حجب السقالات تحتاج إلى الإصلاح في الموقع: تنظيف السطح الأساسي في حالة التلف على مساحات كبيرة، والقطع بنفس الحجمEPSتثبيت باللصق خاص بالرغوة؛ سطح مغطى بخليط التشطيب+قماش شبكي مقاوم للقلويات، تداخل قماش الشبكة مع الجوانب المحيطة≥50mm؛ يكون سطح الإصلاح مسطحًا وسلسًا مع الخطوط الأصلية بشكل كامل، بدون اختلاف في الارتفاع.
ثمانية مزايا أساسية للخطوط المركبة المعزولة حراريا

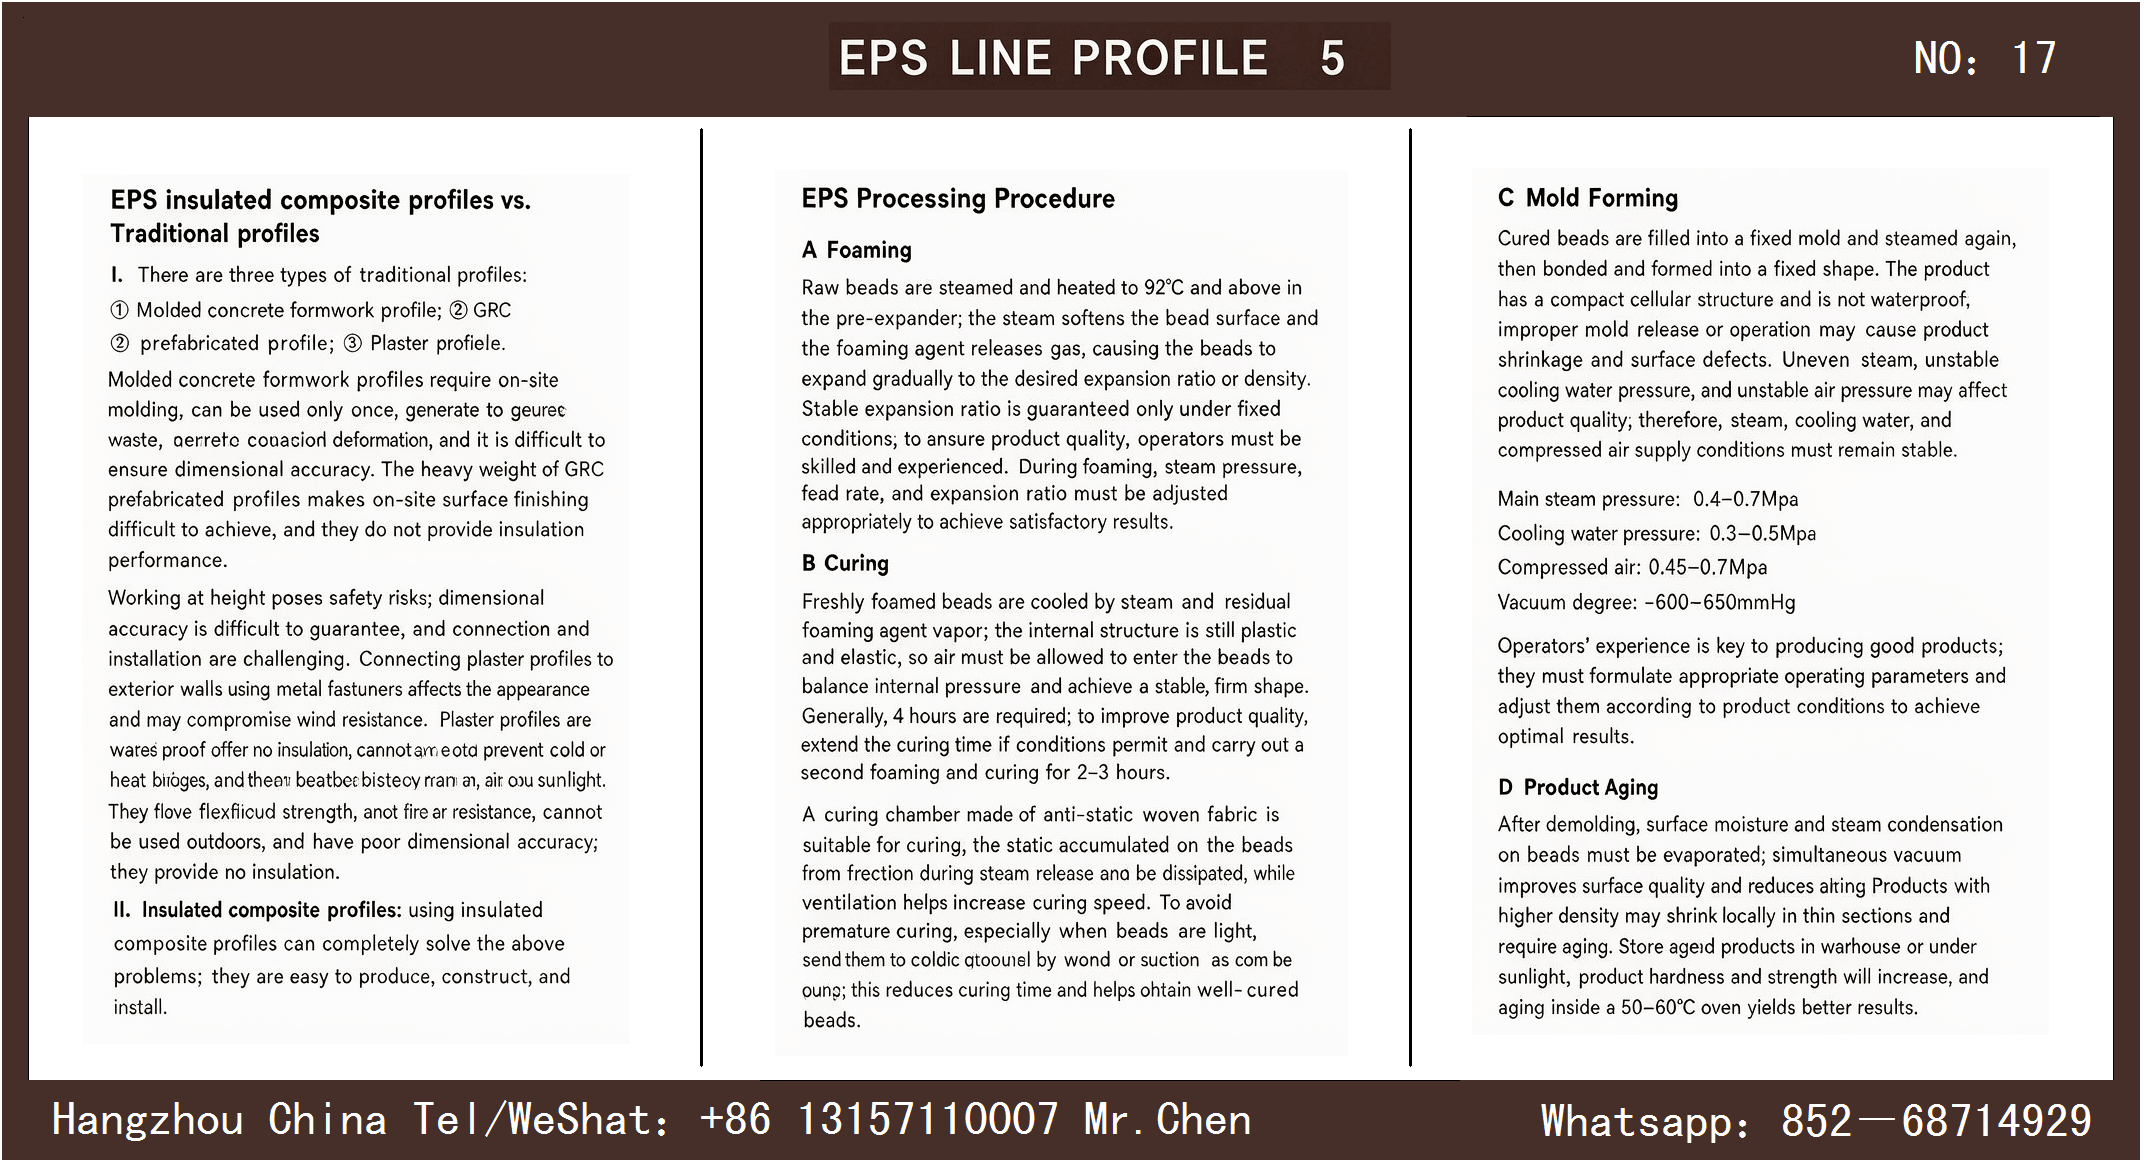
1- مقارنة بين خطوط EPS المركبة العازلة للحرارة والخطوط التقليدية
(1) العيوب التقليدية في ثلاثة أنواع من الخطوط
(2) مزايا خطوط EPS المركبة ذات العزل الحراري
يوفر حلا شاملا لجميع عيوب الخطوط التقليدية، وتبسيط عمليات إنتاج المكونات والبناء في الموقع وتركيب الجدران الخارجية، مع ترقية شاملة للأداء.
ثانيا، عملية تصنيع رغوة EPS الكاملة المكونة من أربع مراحل
عملية التخمير
تدخل حبيبات المواد الخام إلى آلة التفريغ الأولي، حيث يتم تسخينها بالبخار إلى92℃التليين، وإطلاق عامل التخمر لتمديد الحبيبات إلى الكثافة الحجمية المستهدفة؛ وتعد استقرار معدل التخمر جوهر جودة المنتج النهائي، حيث يقوم المشغلون بتعديل درجة حرارة التخمر المسبق، وضغط البخار، وسرعة التغذية، ومعدل التخمر بناءً على حالة المعدات.
ب- عملية النضج
حبيبات الرغوة التي تم تكوينها حديثًا تفتقر إلى المرونة وتحتوي على فراغ داخلي، وتتطلب الهدوء4لأكثر من ساعة، يدخل الهواء إلى المسام الدقيقة لتوازن الضغط الداخلي والخارجي واستعادة المرونة؛ يمكن أن يؤدي تحسين الجودة إلى إطالة وقت الوقوف، وتصبح حبيبات الرغوة الثانوية ناضجة.2~3ويمكن إعادة معالجتها خلال ساعة.
يستخدم مخزن التخمير المتقن شاشًا شبكيًا مضادًا للكهرباء الساكنة لإطلاق رطوبة الحبيبات الرغوية وإزالة الكهرباء الساكنة؛ تجنب الحبيبات الرغوية ذات الكثافة المنخفضة التشوه بسبب الضغط أثناء النقل الهوائي، وتسقط الحبيبات الرغوية بحرية في المخزن لتحسين امتلائها وتقصير فترة التخمير.
ج. عملية التشكيل
يتم وضع الحبيبات الناضجة في القالب، وتشكيلها عن طريق التسخين بالبخار للذوبان واللصق؛ قد تحدث مشاكل مثل انكماش المنتج وعدم انتظام السطح وصعوبة إخراج القالب وهشاشة المادة وارتفاع معدل النفايات في حالة التشغيل غير السليم.
متطلبات معايير استقرار معدات التشكيل:
ضغط البخار الرئيسي:0.4–0.7Mpa
ضغط مياه التبريد:0.3–0.5Mpa
الهواء المضغوط:0.45–0.7Mpa
درجة التفريغ:-600–650mmHg
يقوم المشغلون بضبط معايير المعدات وفقًا لمواصفات المنتج لضمان سلامة المنتج النهائي ومظهره الجميل.
د- عملية نضج المنتج
يلتصق بخار الماء بسطح المنتج بعد إخراجه من القالب، ومن السهل أن يتقلص بسبب الفراغ الداخلي، لذا يجب تحقيق التمعدن الكامل لتحسين صلابته وقوته؛ يكفي التخزين والتجفيف الطبيعيين، والخطة الأمثل هي50–60℃نضج بدرجة حرارة ثابتة في غرفة التجفيف.
مقدمة عن عملية تصنيع وتجهيز خطوط إي بي إس في "هانغتشو يونغو"(1)
خمس مراحل رئيسية لإنتاج خطوط EPS - المرحلة الأولى: اختيار المواد
يتم مطابقة المواد الخام المقابلة وفقًا لدرجة جودة المنتج النهائي، وينقسم إلى ثلاثة معايير لاختيار المواد: الرغوة، والقماش الشبكي، وخليط التشطيب:
1. ثلاث درجات لاختيار المواد الرغوية
A الرغوة العادية: بدون مثبطات للاحتراق، لا ينصح باستخدامها في الأعمال الهندسية
B Bرغوة مثبطة للاشتعال من الدرجة : الكثافة الظاهرية14~25kg/m³، التوصية بالوزن النوعي≥18kg/m³، ممتازة في مقاومة اللهب
C رغوة الجرافيت (الرغوة السوداء): إضافة مادة خام الجرافيت، مخصصة للعزل الحراري المتطور
2. مواصفات ثلاثية للشاشة الشبكية ذاتية اللصق من جانب واحد
A 85g/㎡: شبكة فتحات5mm×5mm / 5mm×7mm / 7mm×7mm، مخصص للخطوط المنخفضة الجودة
B 105g/㎡: شبكة ثقوب5mm×5mm / 5mm×7mm / 7mm×7mm، خطوط عامة متوسطة وراقية
C 120g/م²: شبكة فتحات5mm×5mm / 5mm×7mm / 7mm×7mm، مواد رئيسية متميزة وفاخرة للخطوط
3. اختيار مواد هاون التشطيب البوليمري
① مواد الرمل: الرمال الصفراء المغسولة بالماء، رمل الصخور المصنع، رمل الكوارتز؛ يحظر استخدام الرمال الطينية الفاسدة والرمال البحرية
② الأسمنت: أولوية425#الأسمنت البورتلاندي العادي؛ ممنوع325#、425#الإسمنت المركّب
③ إضافات البوليمر: مسحوق الغراء، إيثر السليلوز، مثبطات امتصاص الماء، السيليكون العضوي، الألياف الخشبية، مزيج من الألياف القصيرة
④ مستحلب:VAEالمستحلبات، مستحلبات الأكريليك؛ مستحلبات الأكريليك النهائية تتميز بملمس أفضل وتُستخدم غالبًا في المنتجات الراقية
المرحلة الثانية: رسم الخرائط وقطع الرغوة
مقدمة عن عملية تصنيع وتجهيز خطوط إي بي إس في هانغتشو · يون أوروبا②
المرحلة الثالثة: صناعة القوالب
القوالب تنقسم إلى قوالب فولاذية،PVCنوعان من قوالب البلاستيك:
المرحلة الرابعة: لصق شبكة ذاتية اللصق من الرغوة (طريقتان للتركيب)
تغليف سطح الرغاوي بالشاش الشبكي يزيد من قوة المكون بشكل عام، ويتم اللصق يدويًا أو آليًا:
المرحلة الخامسة: أساسيات عملية خلط الهاون
اختيار الهاون ومبدأ عملية الخلط ③
1. تصنيف أساسيات الخلطات البوليمرية
ثانياً، العيوب الأربعة الشائعة في عملية الخلط السريع
EPSيحتوي الهاون الخاص بنظام الجص الرقيق على الأسمنت والرمل والسليلوز ومسحوق الغراء/فإن خلط المستحلب بسرعة عالية لفترة قصيرة له عيوب خطيرة:
ثالثا، المعايير الأربعة الأساسية للخلاط الآلي المؤهل
رابعا، ملاحظات حول العملية
جميع خطوط المنتجات الممتازة في السوق تمر2~3معالجة بطلاء المونة الشاملة، مدعومة بتركيبة دقيقة؛ الطلاء الثاني مع النسب القياسية يمكن أن يحقق منتجًا ممتازًاEPSمعايير المصنع للخطوط.
مخطط تدفق عملية إنتاج خطوط EPS لـ "هانغتشو·يون أو"
عملية التخطيط المسبق
عملية معالجة الرغاوي
عملية تصنيع الطبقة السطحية
تصنيف المنتجات النهائية وتخزينها وإخراجها من المستودع