
Moulures EPS
- Description du produit
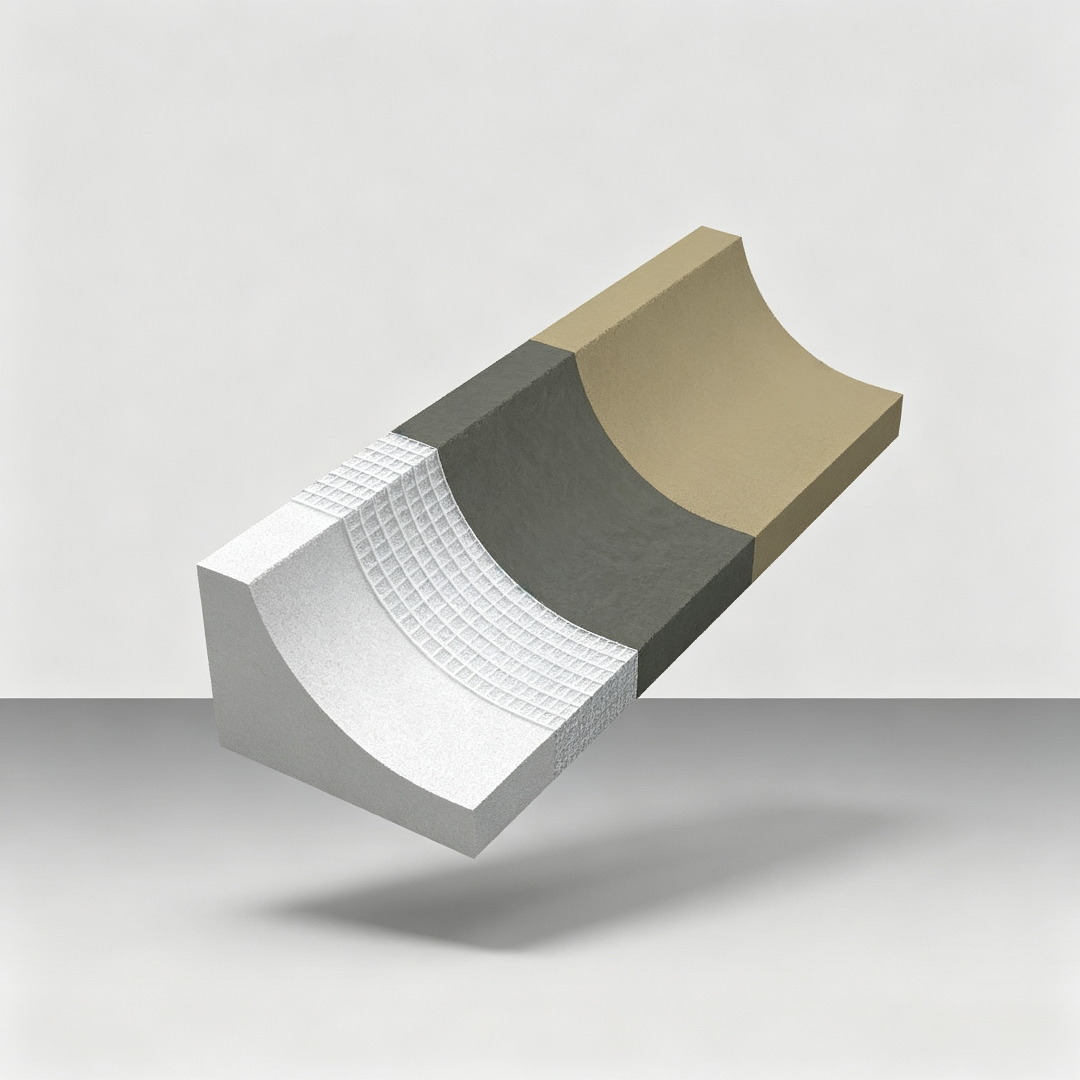
- Mousse de polystyrène haute résistance (Expanded Polystyrene)
- Tissu de grille en fibre de verre alcali-résistant (Alkali Resistant Glass Fibre Grid)
- Mortier polymère (Polymer Grout)
- Couche de finition (Decorative Layer)
- Léger : son poids propre est seulementGRCÀ filets1/6Il peut être manipulé et installé par une seule personne ; il possède également les propriétés d'être ignifuge, imperméable, anti-mites, anti-moisissures et anti-fissuration, adapté à une utilisation à l'intérieur comme à l'extérieur, et appartient aux matériaux de décoration écologiques.
- Adhésion solide : adoptant un liant de mortier polymère, fabriqué à partir d'un mélange de colle organique et de mortier de ciment inorganique, il présente une haute résistance adhésive et une longue durée de vie, conforme aux normes nationales, et sa sécurité et fiabilité ont été vérifiées sur site ; aucun ancrage par boulons n'est nécessaire, évitant ainsi les risques de corrosion des boulons et les dangers liés aux travaux en hauteur.
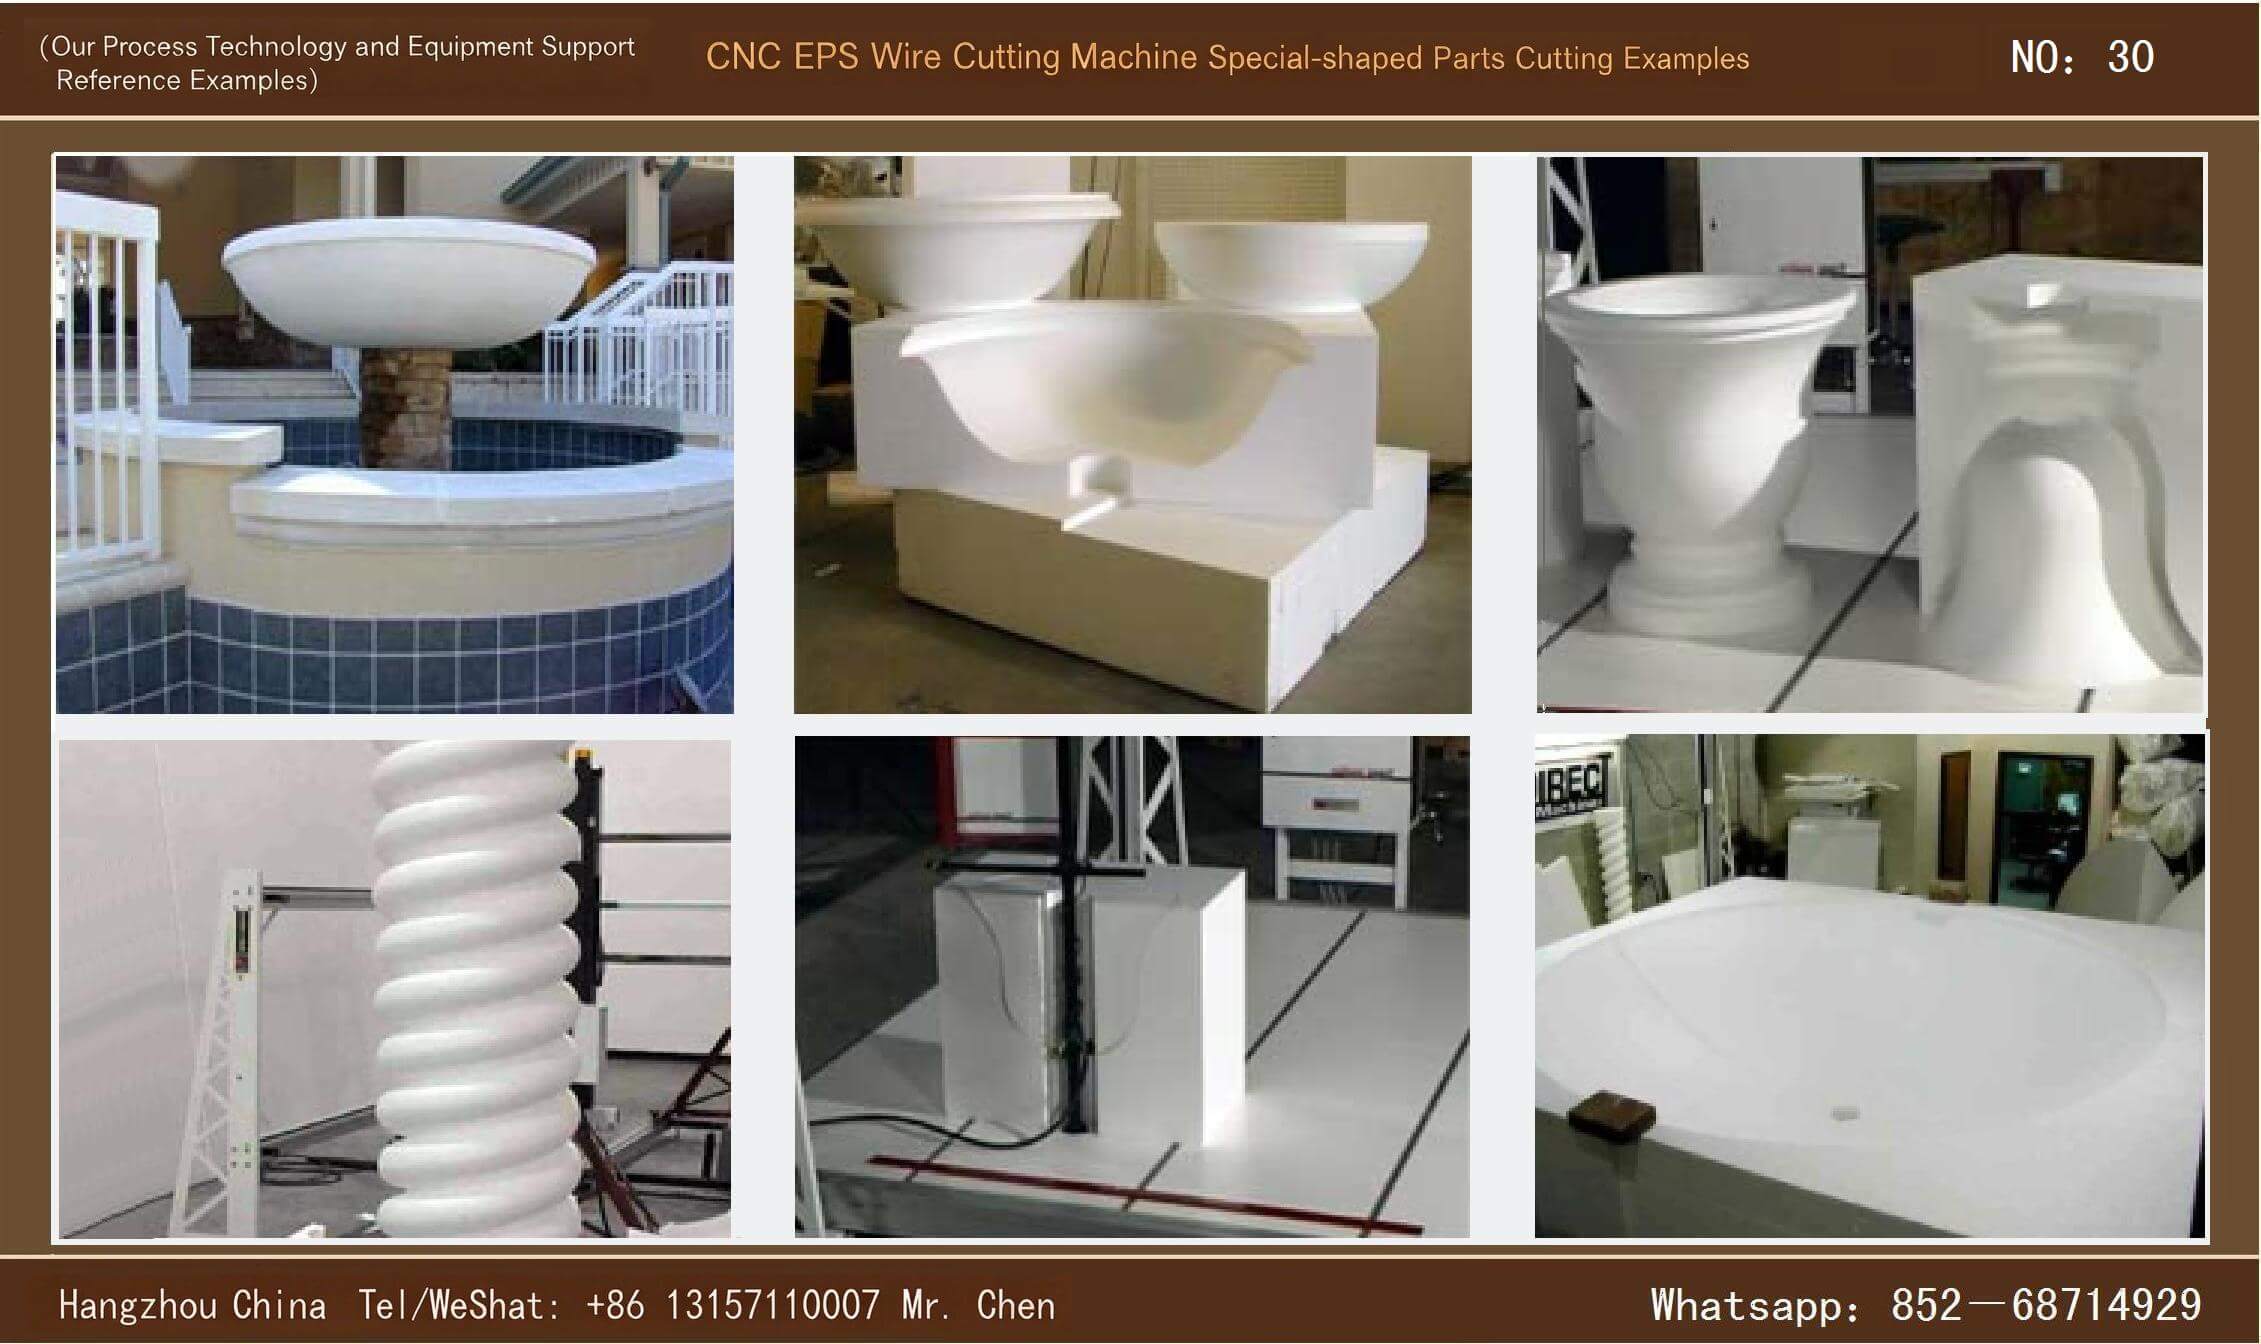
- Modélisation flexible : coupe automatique par CNC basée sur la modélisation informatique, sans restriction de forme, avec des processus de fabrication et d'installation simples.
- Adapté au système d'isolation thermique des murs extérieurs : avecEPSIl s'harmonise parfaitement avec les murs isolés à l'extérieur, éliminant totalement les préoccupations des architectes concernant les limitations de la forme de la façade, permettant une conception libre de la forme et une intégration avec les murs isolés.
- Installation simple : matériaux et techniques d'adhésion spécialisés permettant l'installation indépendante par une seule personne, et la fixation des composants de grande taille par simple adhésion.
- Esthétique sans soudure : les joints entre les lignes sont remplis avec un matériau de réparation spécial, les fissures de joint sont complètement éliminées et ne se fissurent pas après une utilisation prolongée.
- Résoudre le problème courant des ponts thermiques : résoudre à la source le problème des ponts thermiques de l'isolation extérieure des murs extérieurs, libérant ainsi l'espace créatif pour la conception et la construction architecturales.
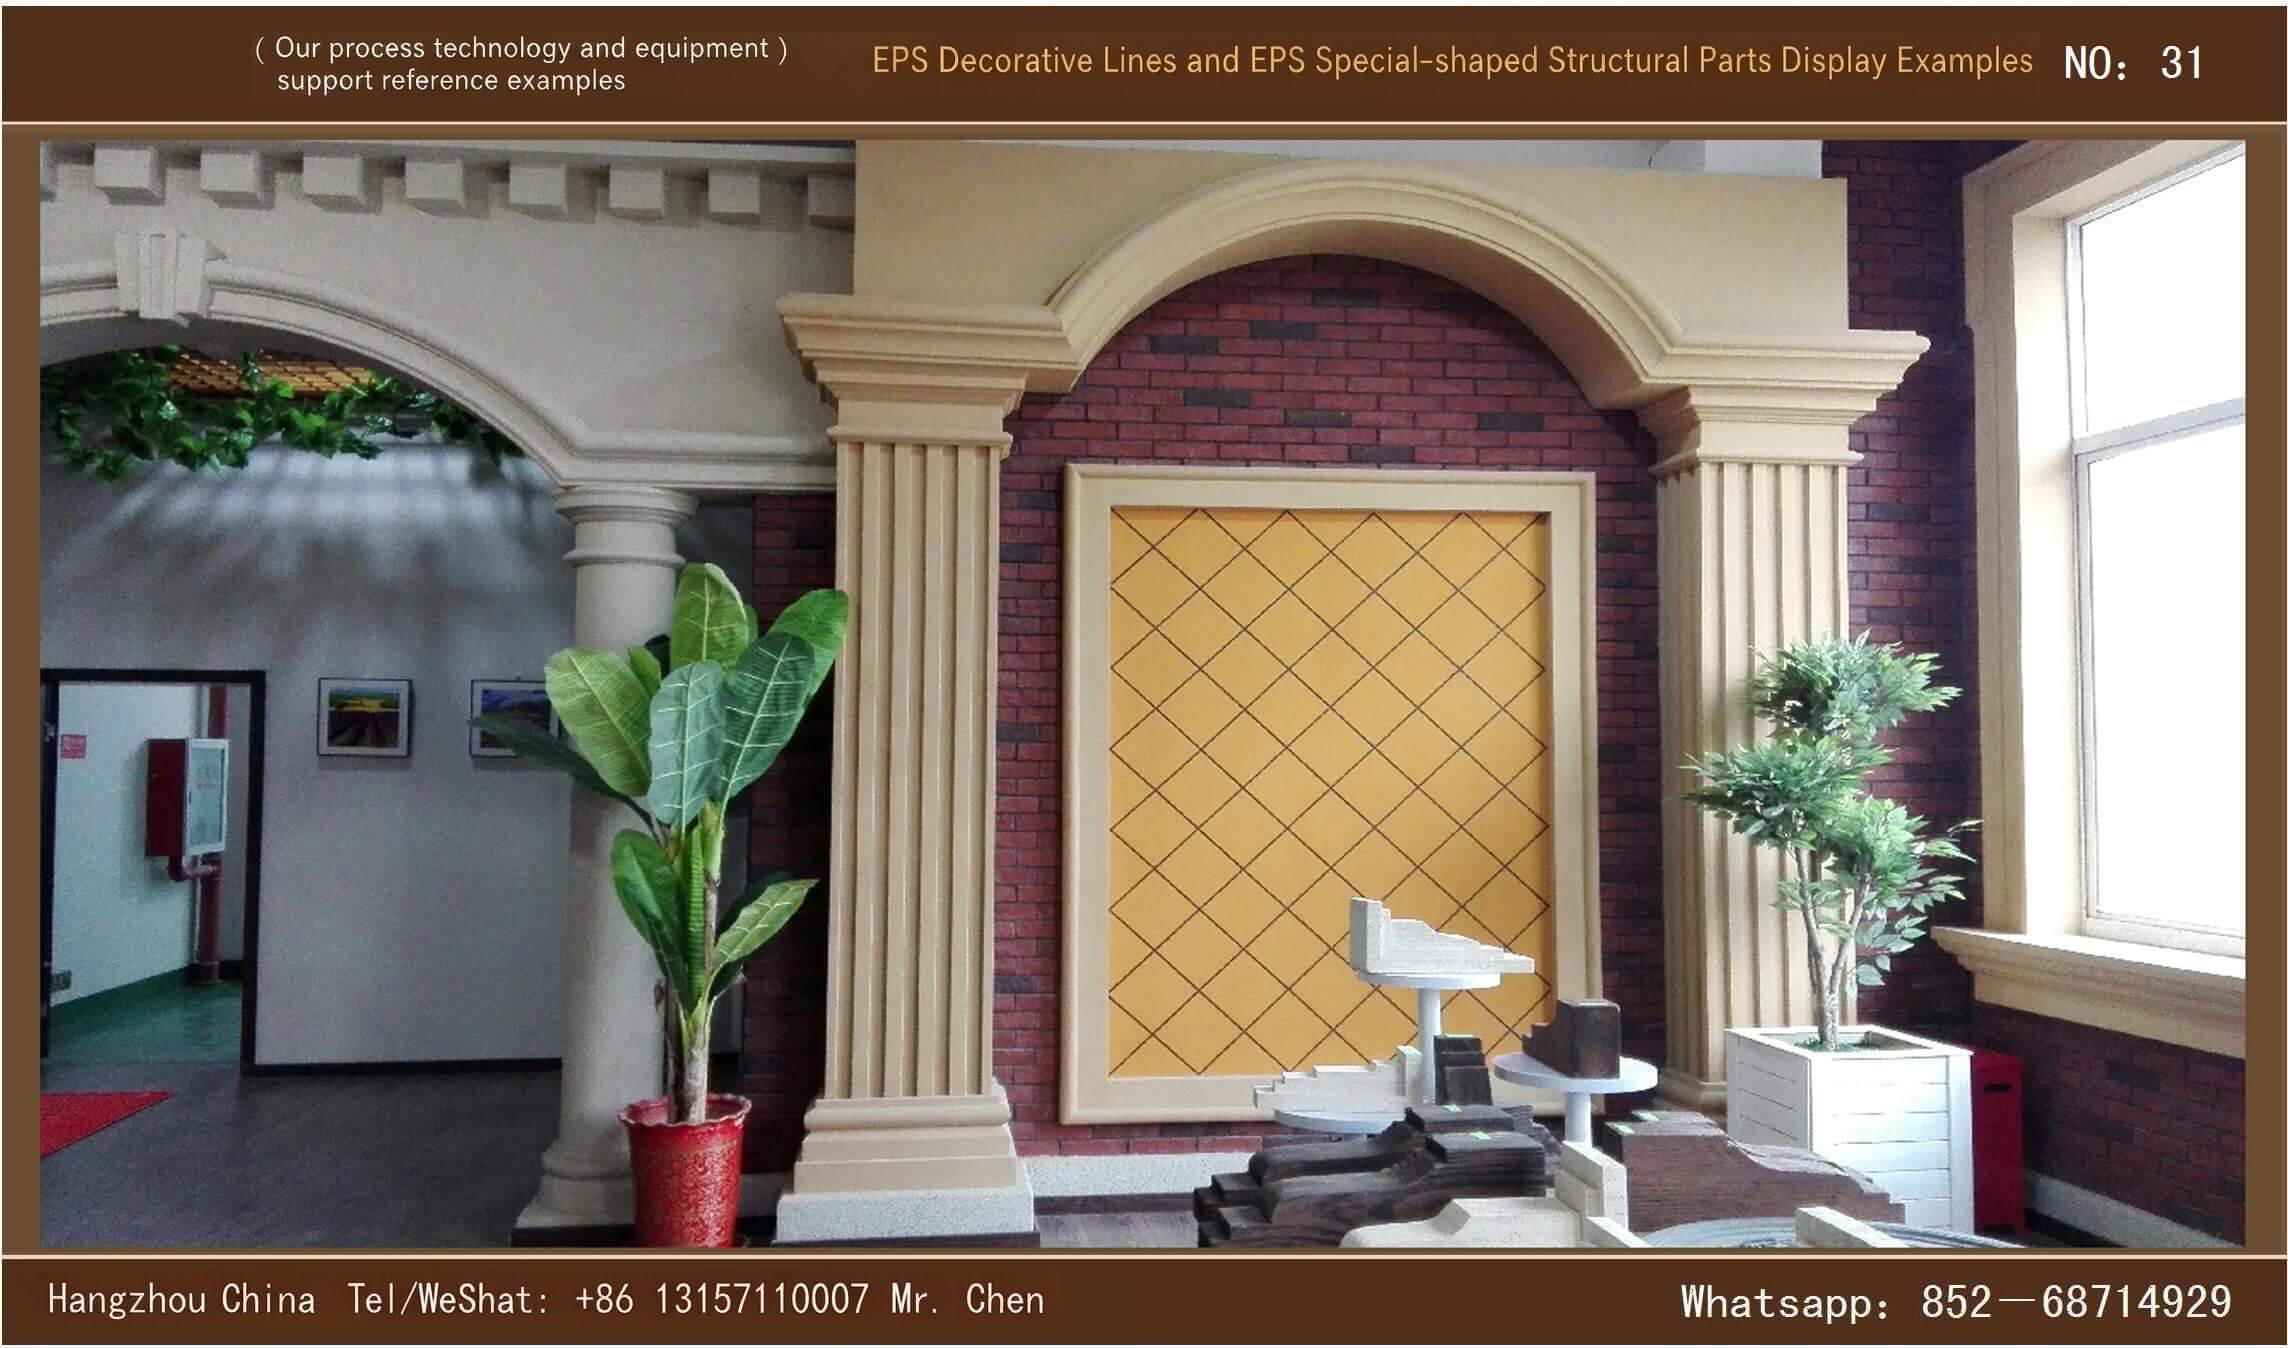
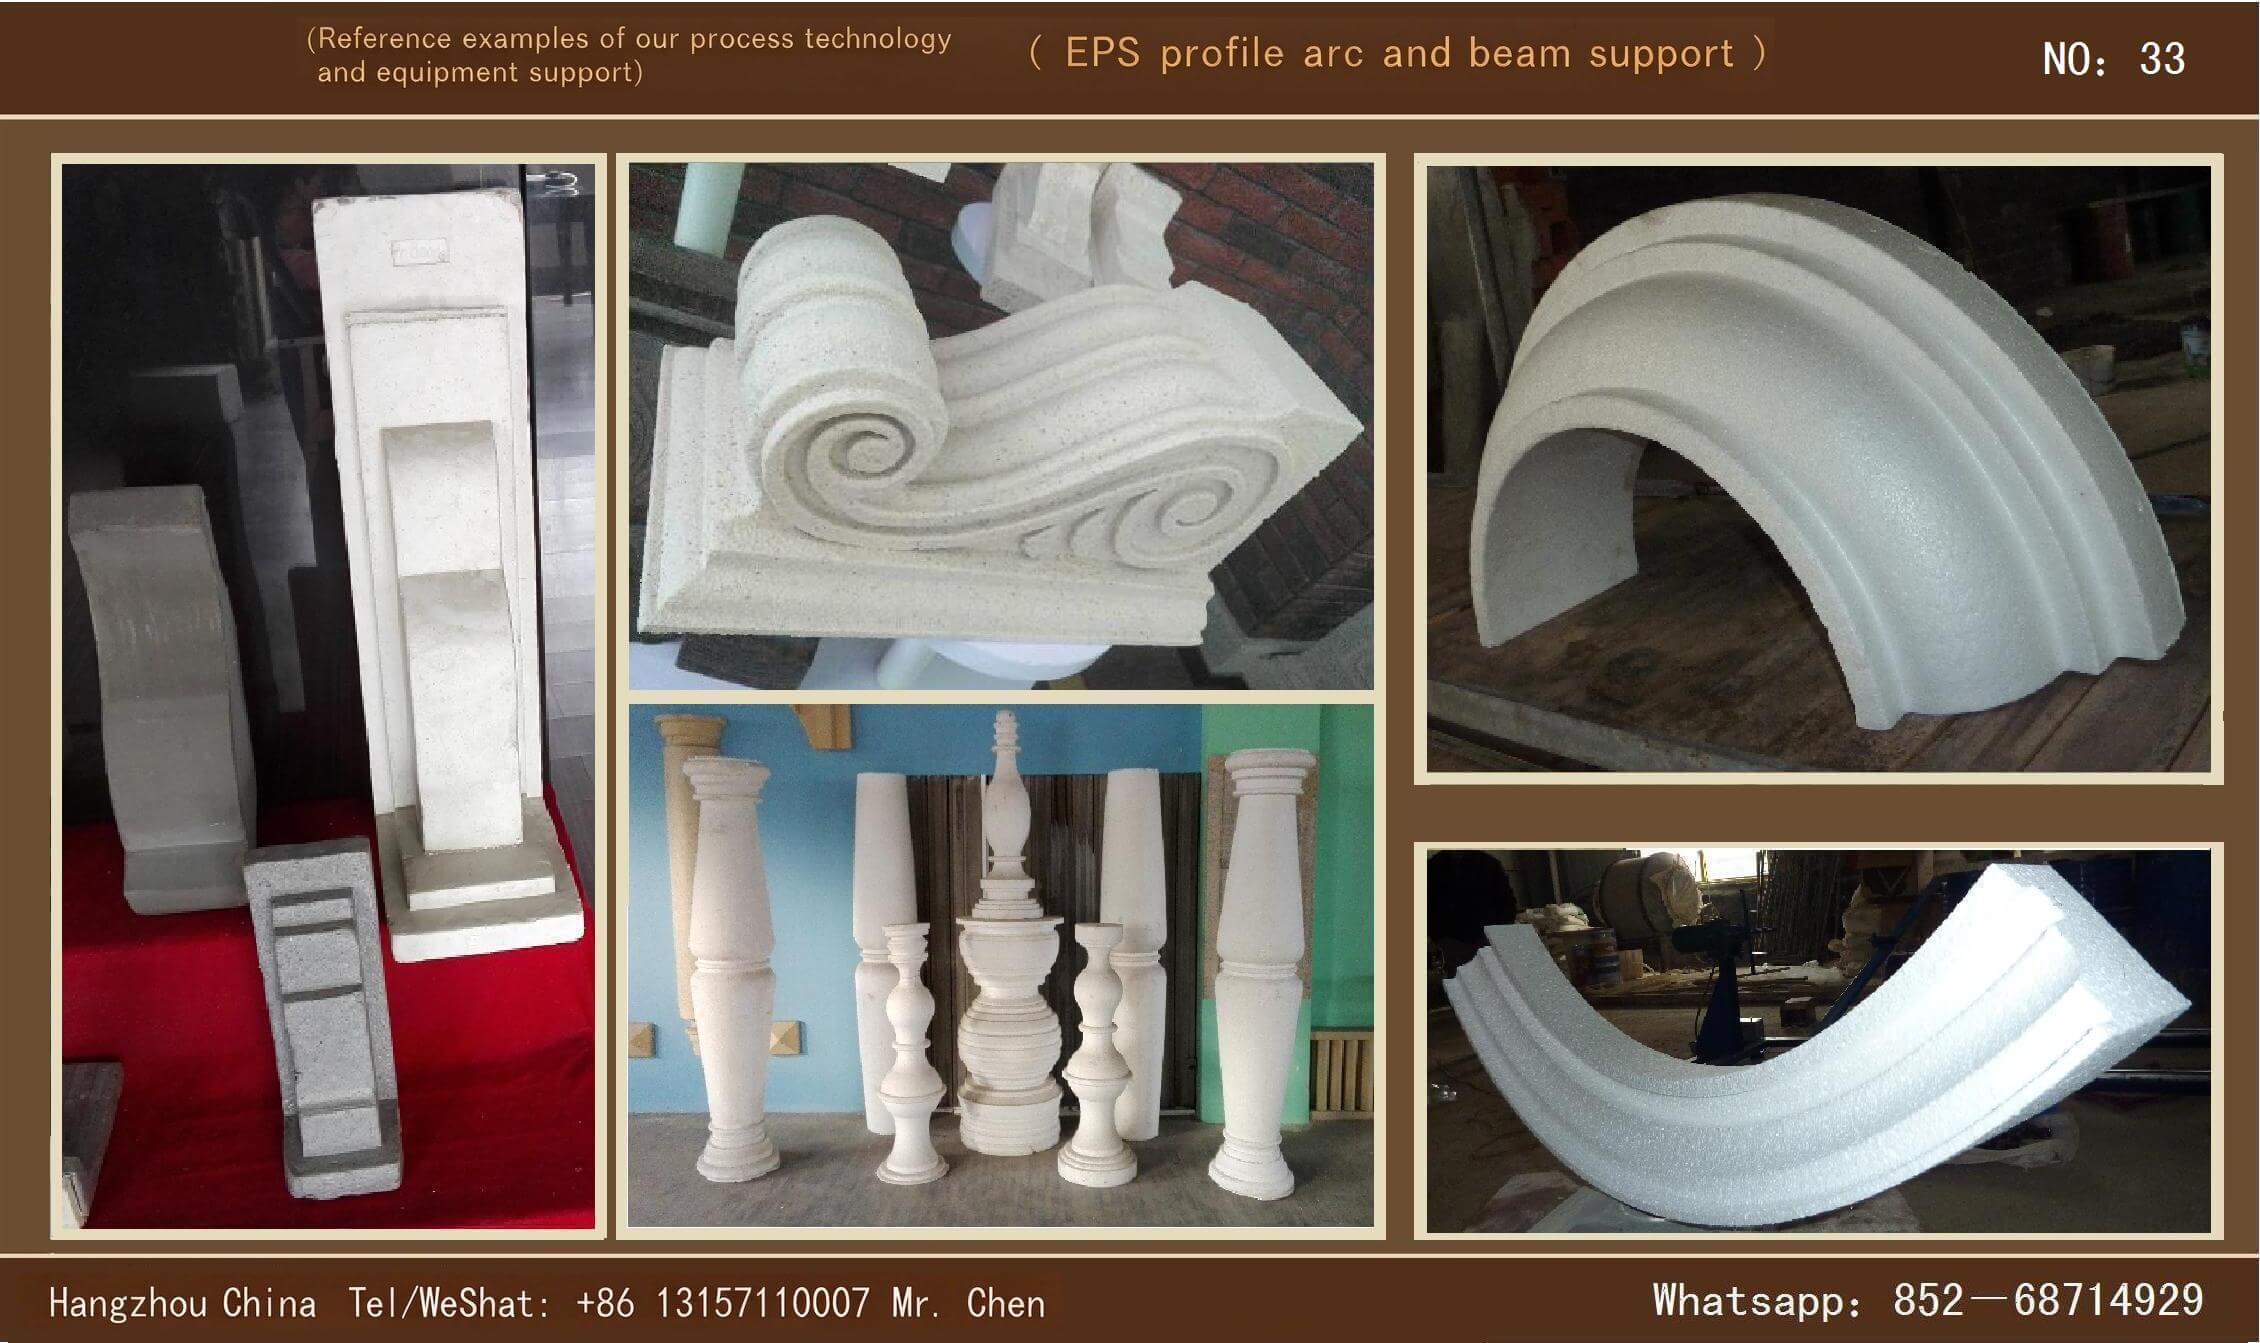
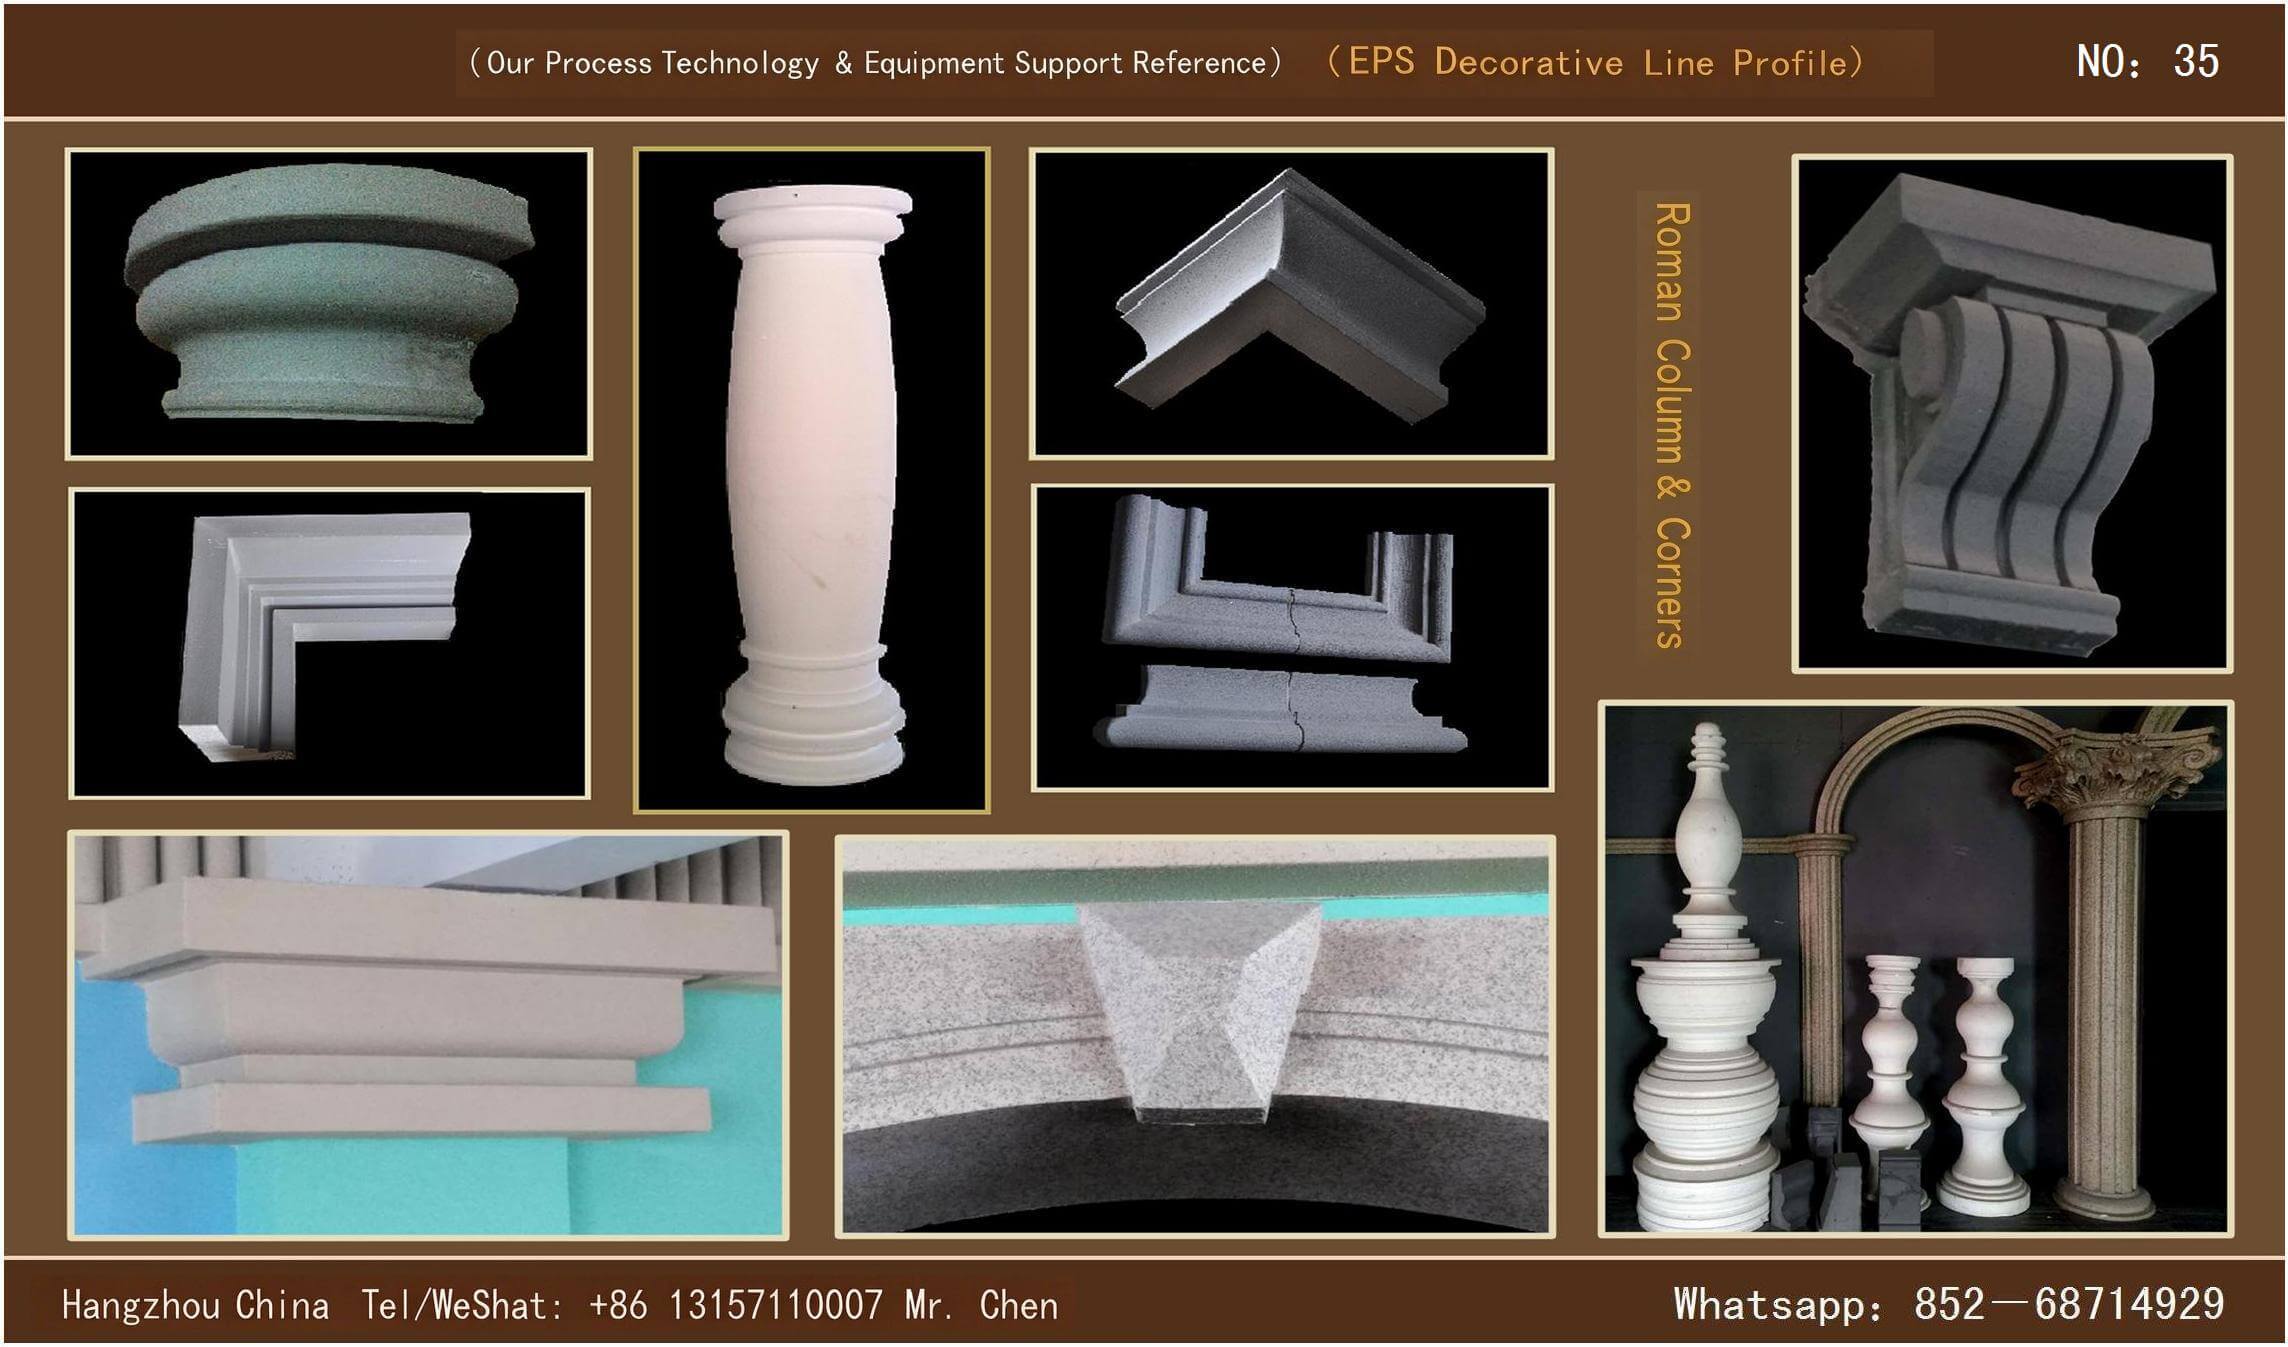
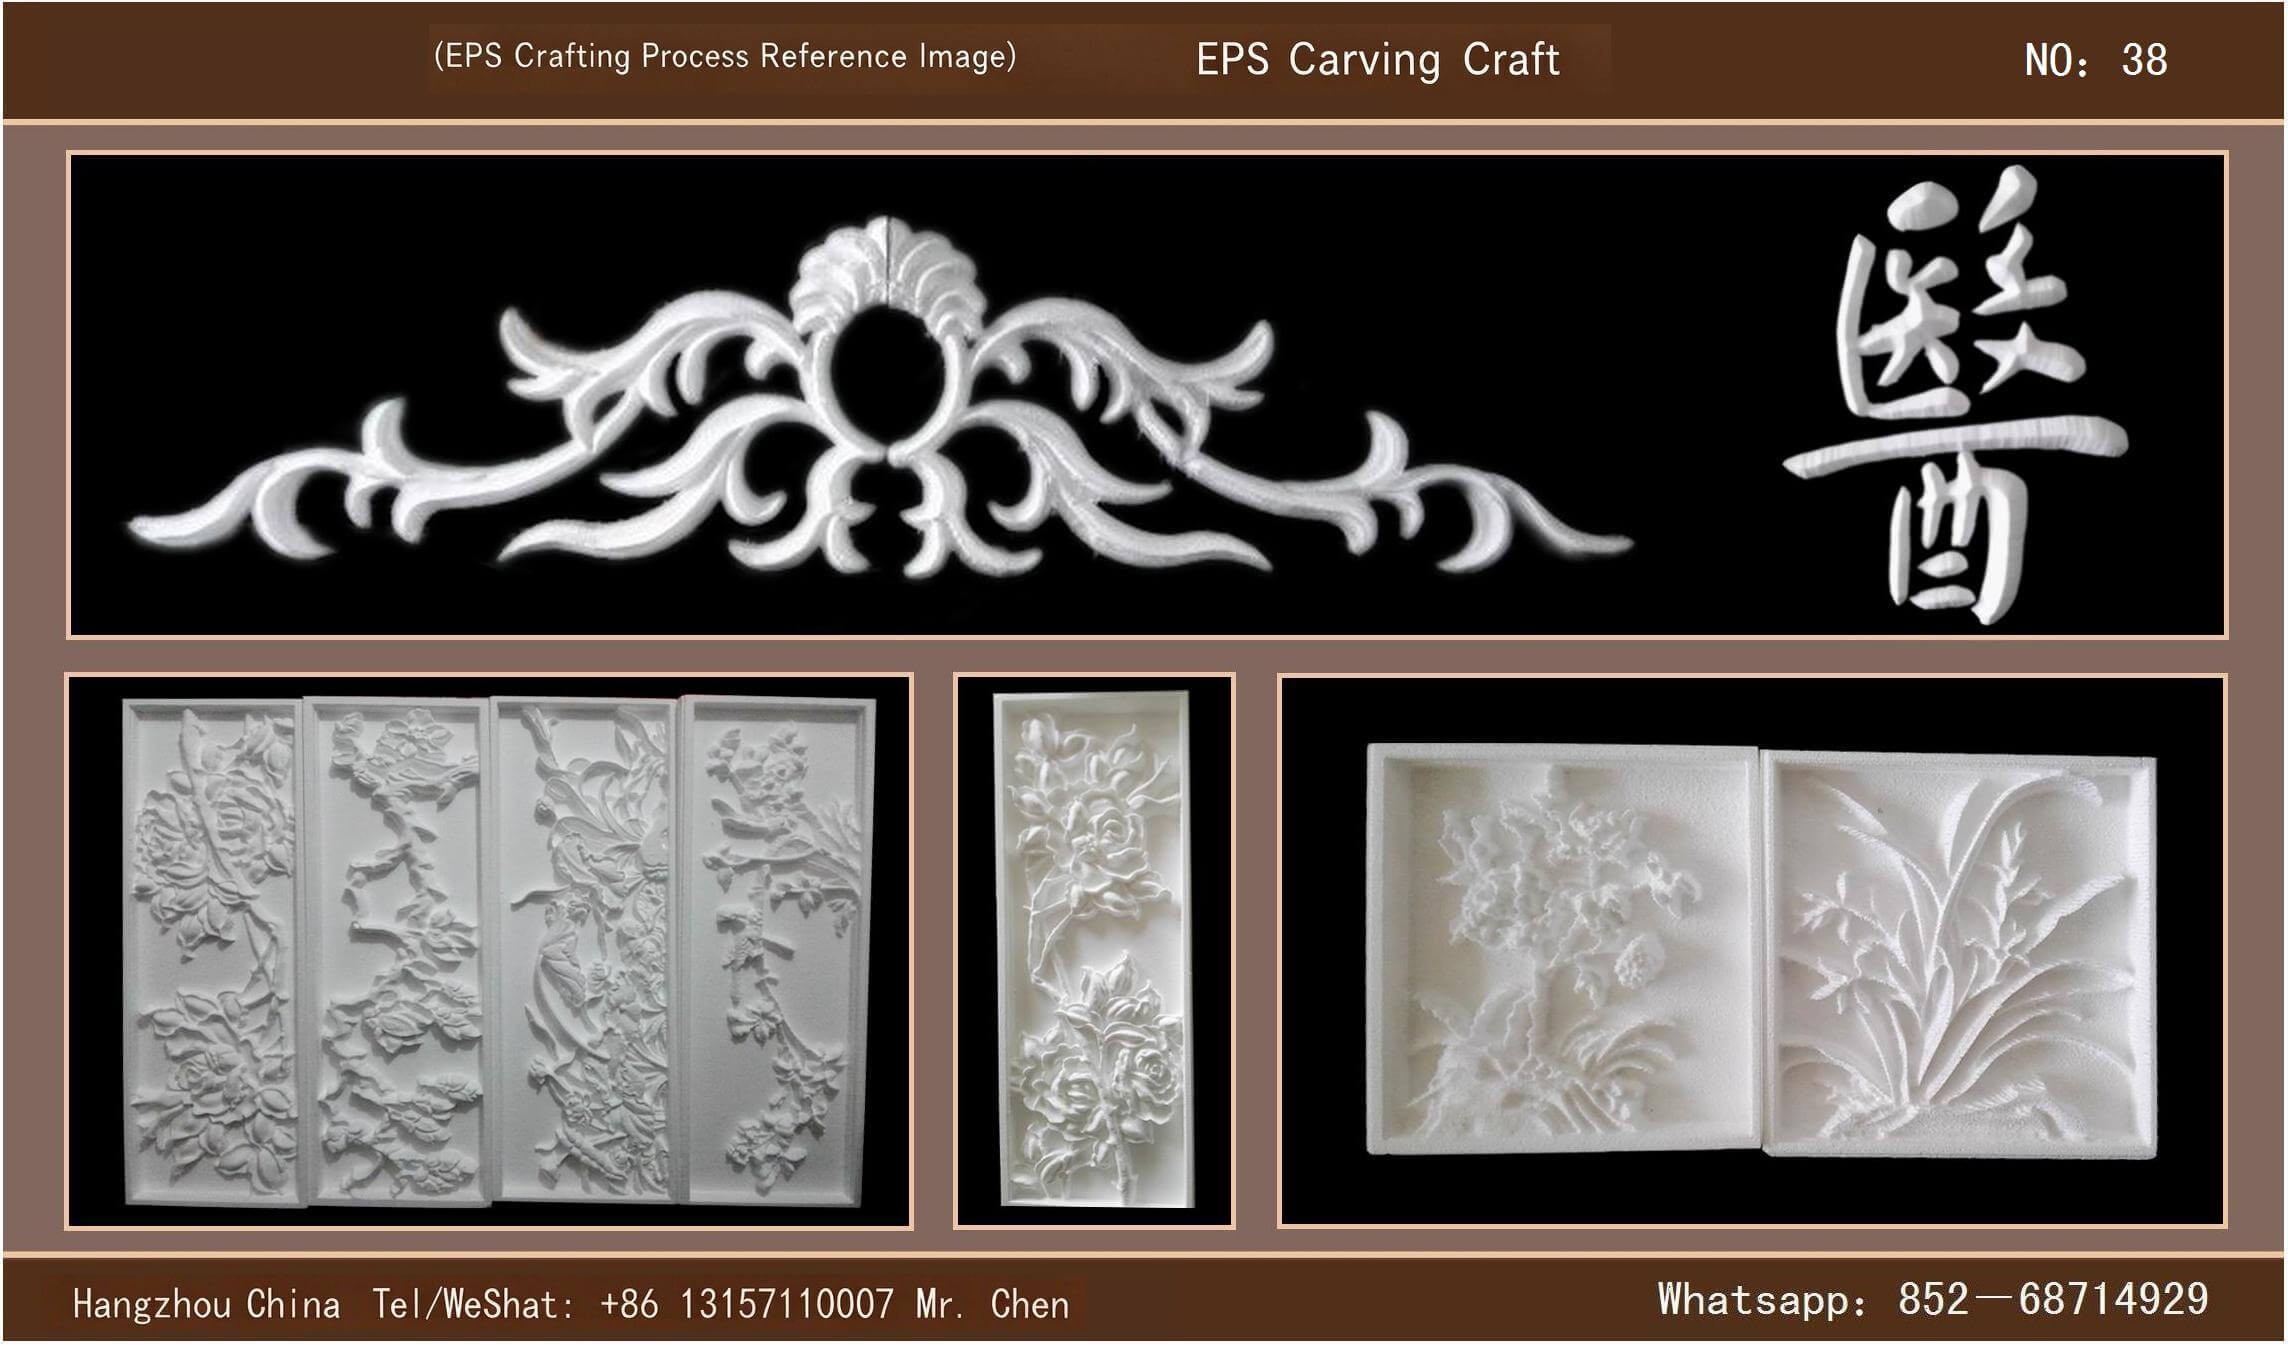
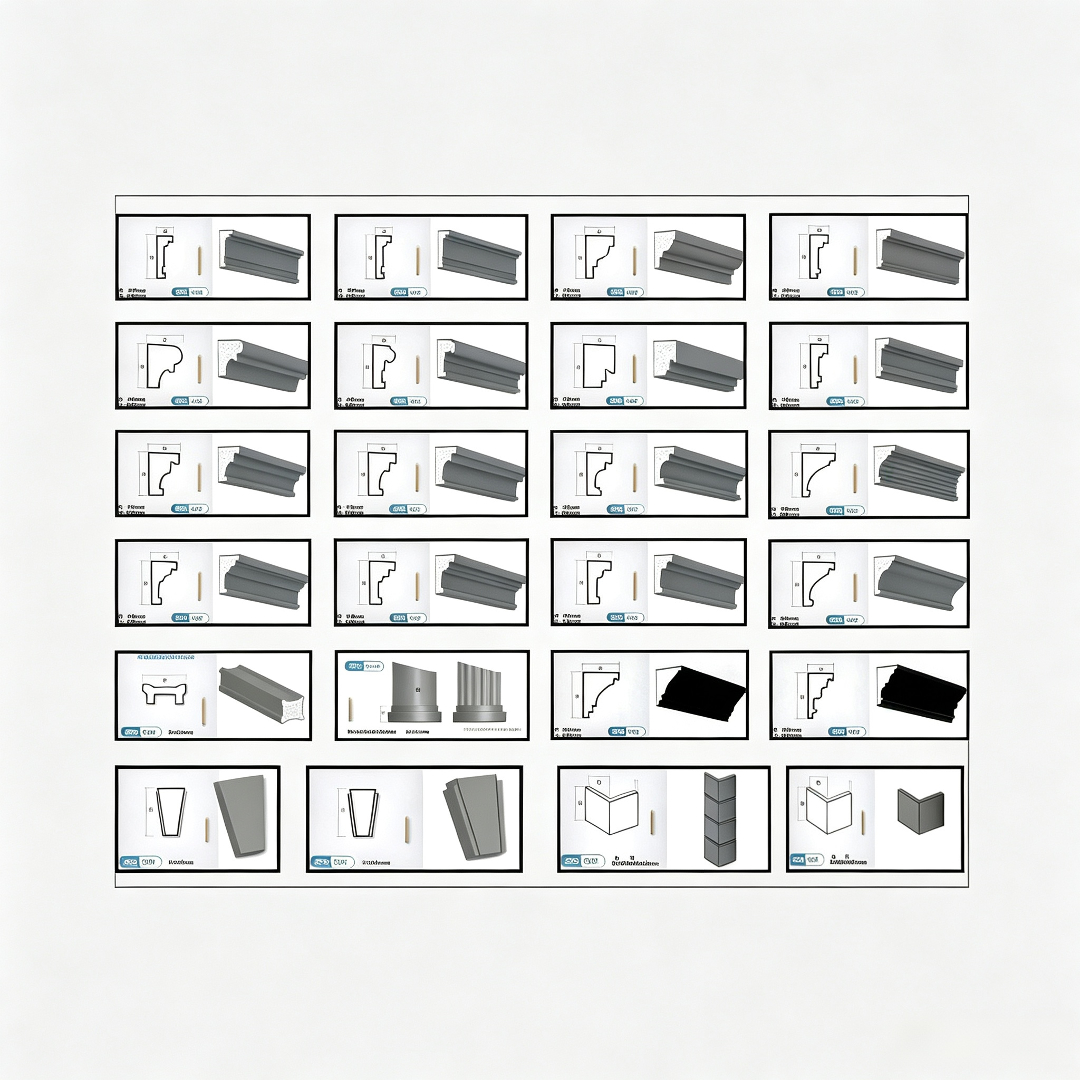
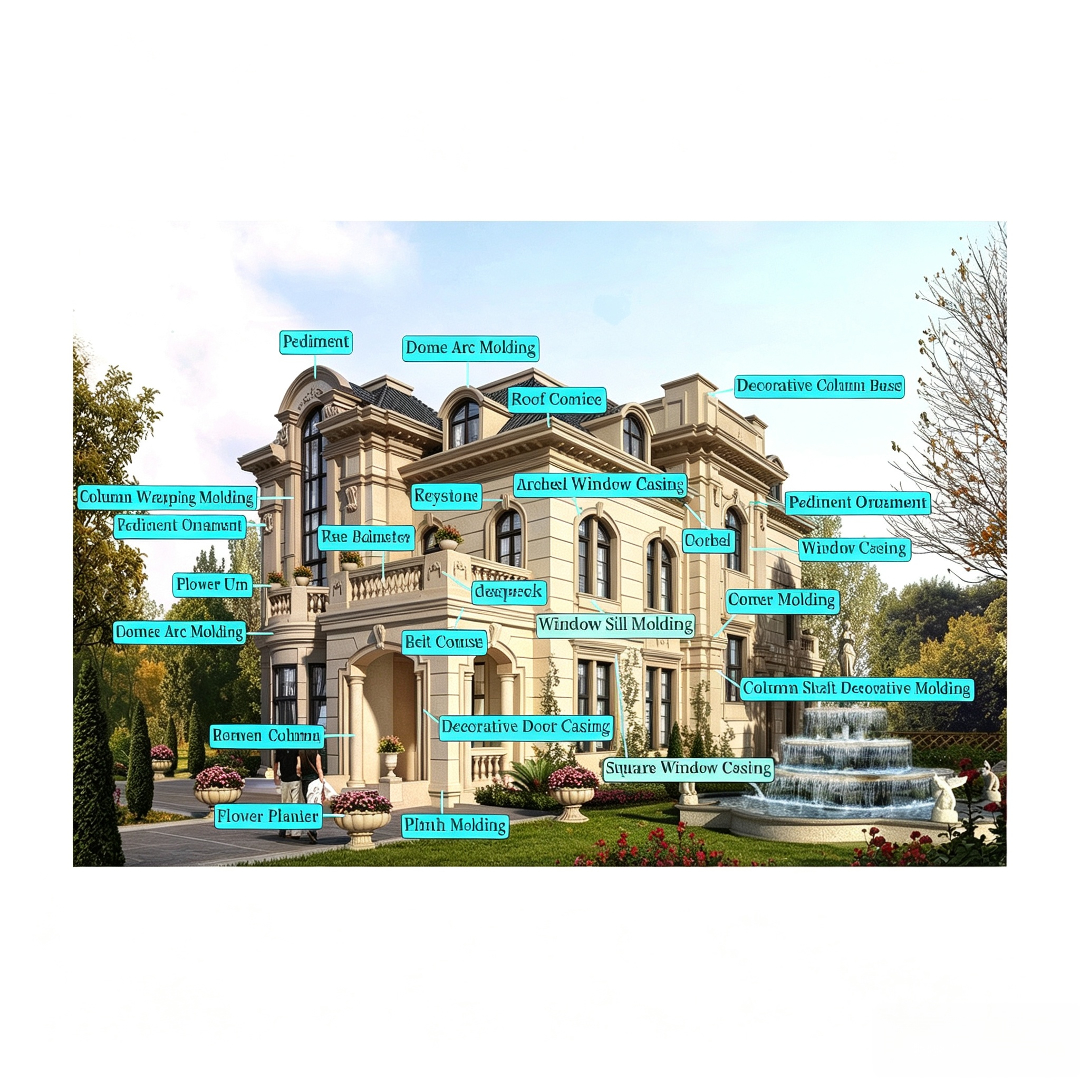
- Gamme complète et personnalisation possible : les produits standards comprennent des éléments décoratifs tels que les sculptures, les moulures de fenêtre, les corniches, les moulures de porte, les corniches de façade, les consoles, les colonnes romaines, les décorations de porte, etc., qui peuvent être personnalisés individuellement selon les plans de construction du client.
- Construction simple : aucun élément encastré ni pièce de rivetage n'est nécessaire ; la pâte adhésive spéciale est directement collée sur la couche de base du mur ; la résistance à l'adhésion dépasse de loinJG149—2003Normes d'acceptation du « Système d'isolation extérieure du mur extérieur par enduit mince sur panneaux de polystyrène expansé », les composants de grande taille, après collage, peuvent supporter le passage de personnes sans se détacher.
- Flexibilité de traitement : il peut être coupé et assemblé librement sur place, et peut également être apposé après l'achèvement de la couche d'isolation thermique de la façade extérieure.
- Préfabrication en usine : coupage et formage par commande numérique selon les dessins du client, les composants présentent une structure précise, un aspect haut de gamme et une texture fine.
- Compatibilité stylistique : réalisation parfaite d'une façade classique européenne, sans défauts de ponts thermiques ;
- Sécurité de la construction : traditionnelleGRCPoids élevé, risques élevés d'installation en hauteur pour les bâtiments de grande hauteur, cas de blessures et de décès lors des travaux de construction au fil des ans, durée de construction longue, fissuration facile après une utilisation prolongée et mauvaise performance de durabilité ;EPSLa légèreté des lignes réduit considérablement les risques de travail en hauteur et crée une nouvelle technique de modelage de façade.
- Stabilité des performances :B2Le noyau est en polystyrène ignifuge de grade élevé, composé d'un treillis de fibre de verre alcali-résistant et d'une couche de protection spéciale ; résistant au froid et à la chaleur, il résiste à l'humidité et à l'érosion de la pluie acide ; il est ignifuge, non toxique, écologique et sûr.
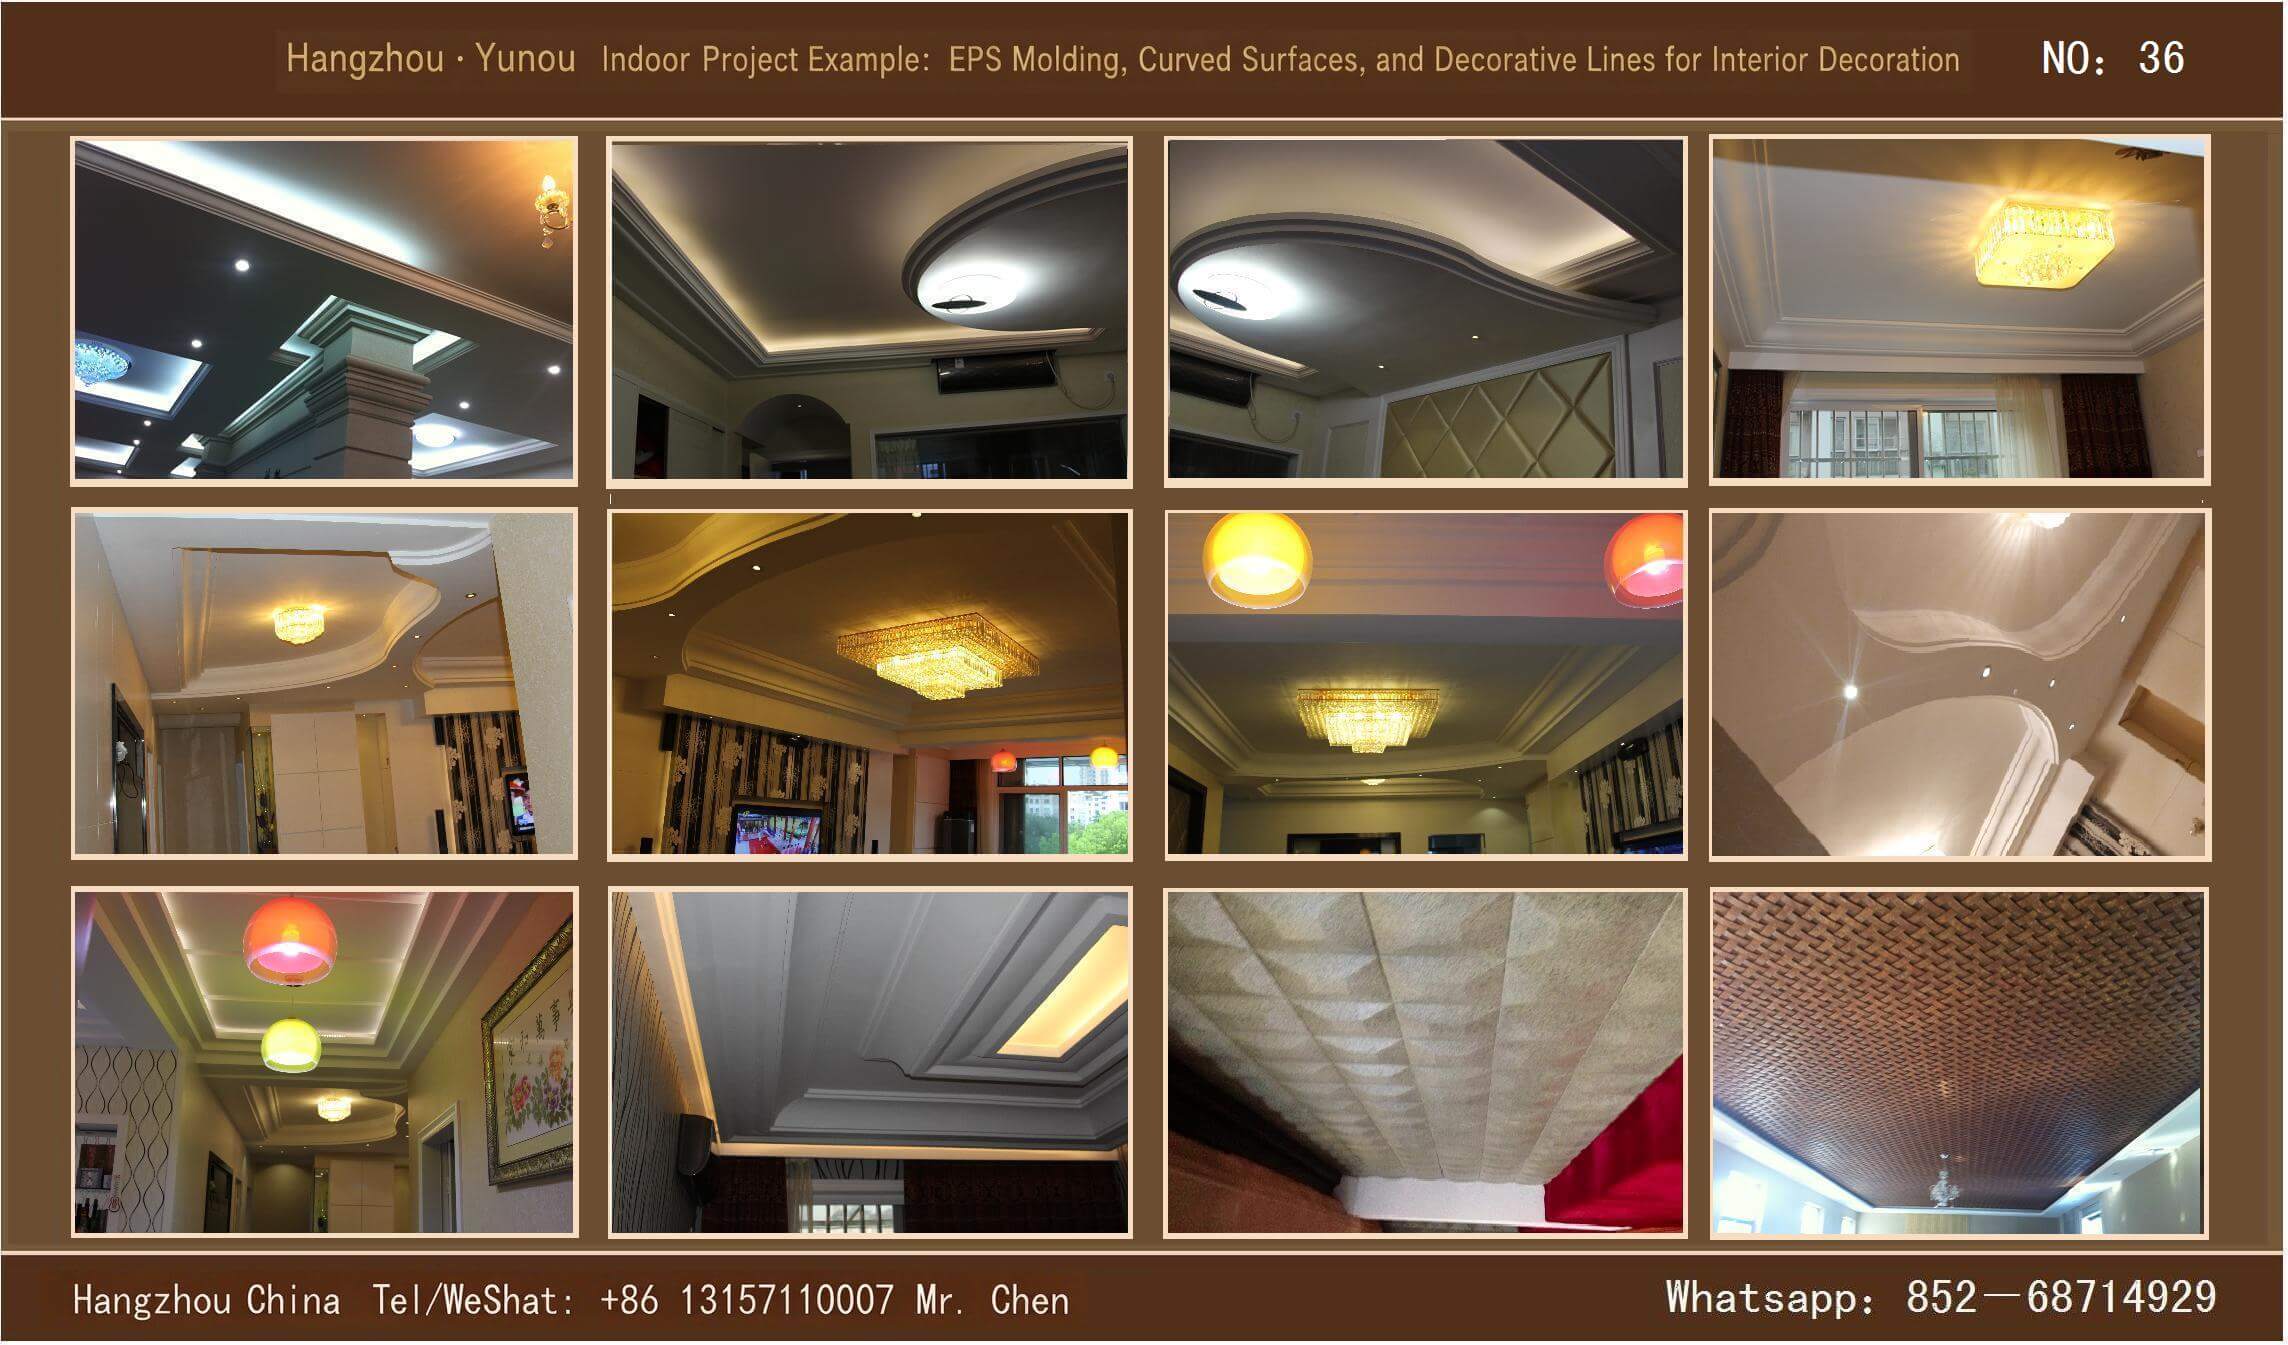
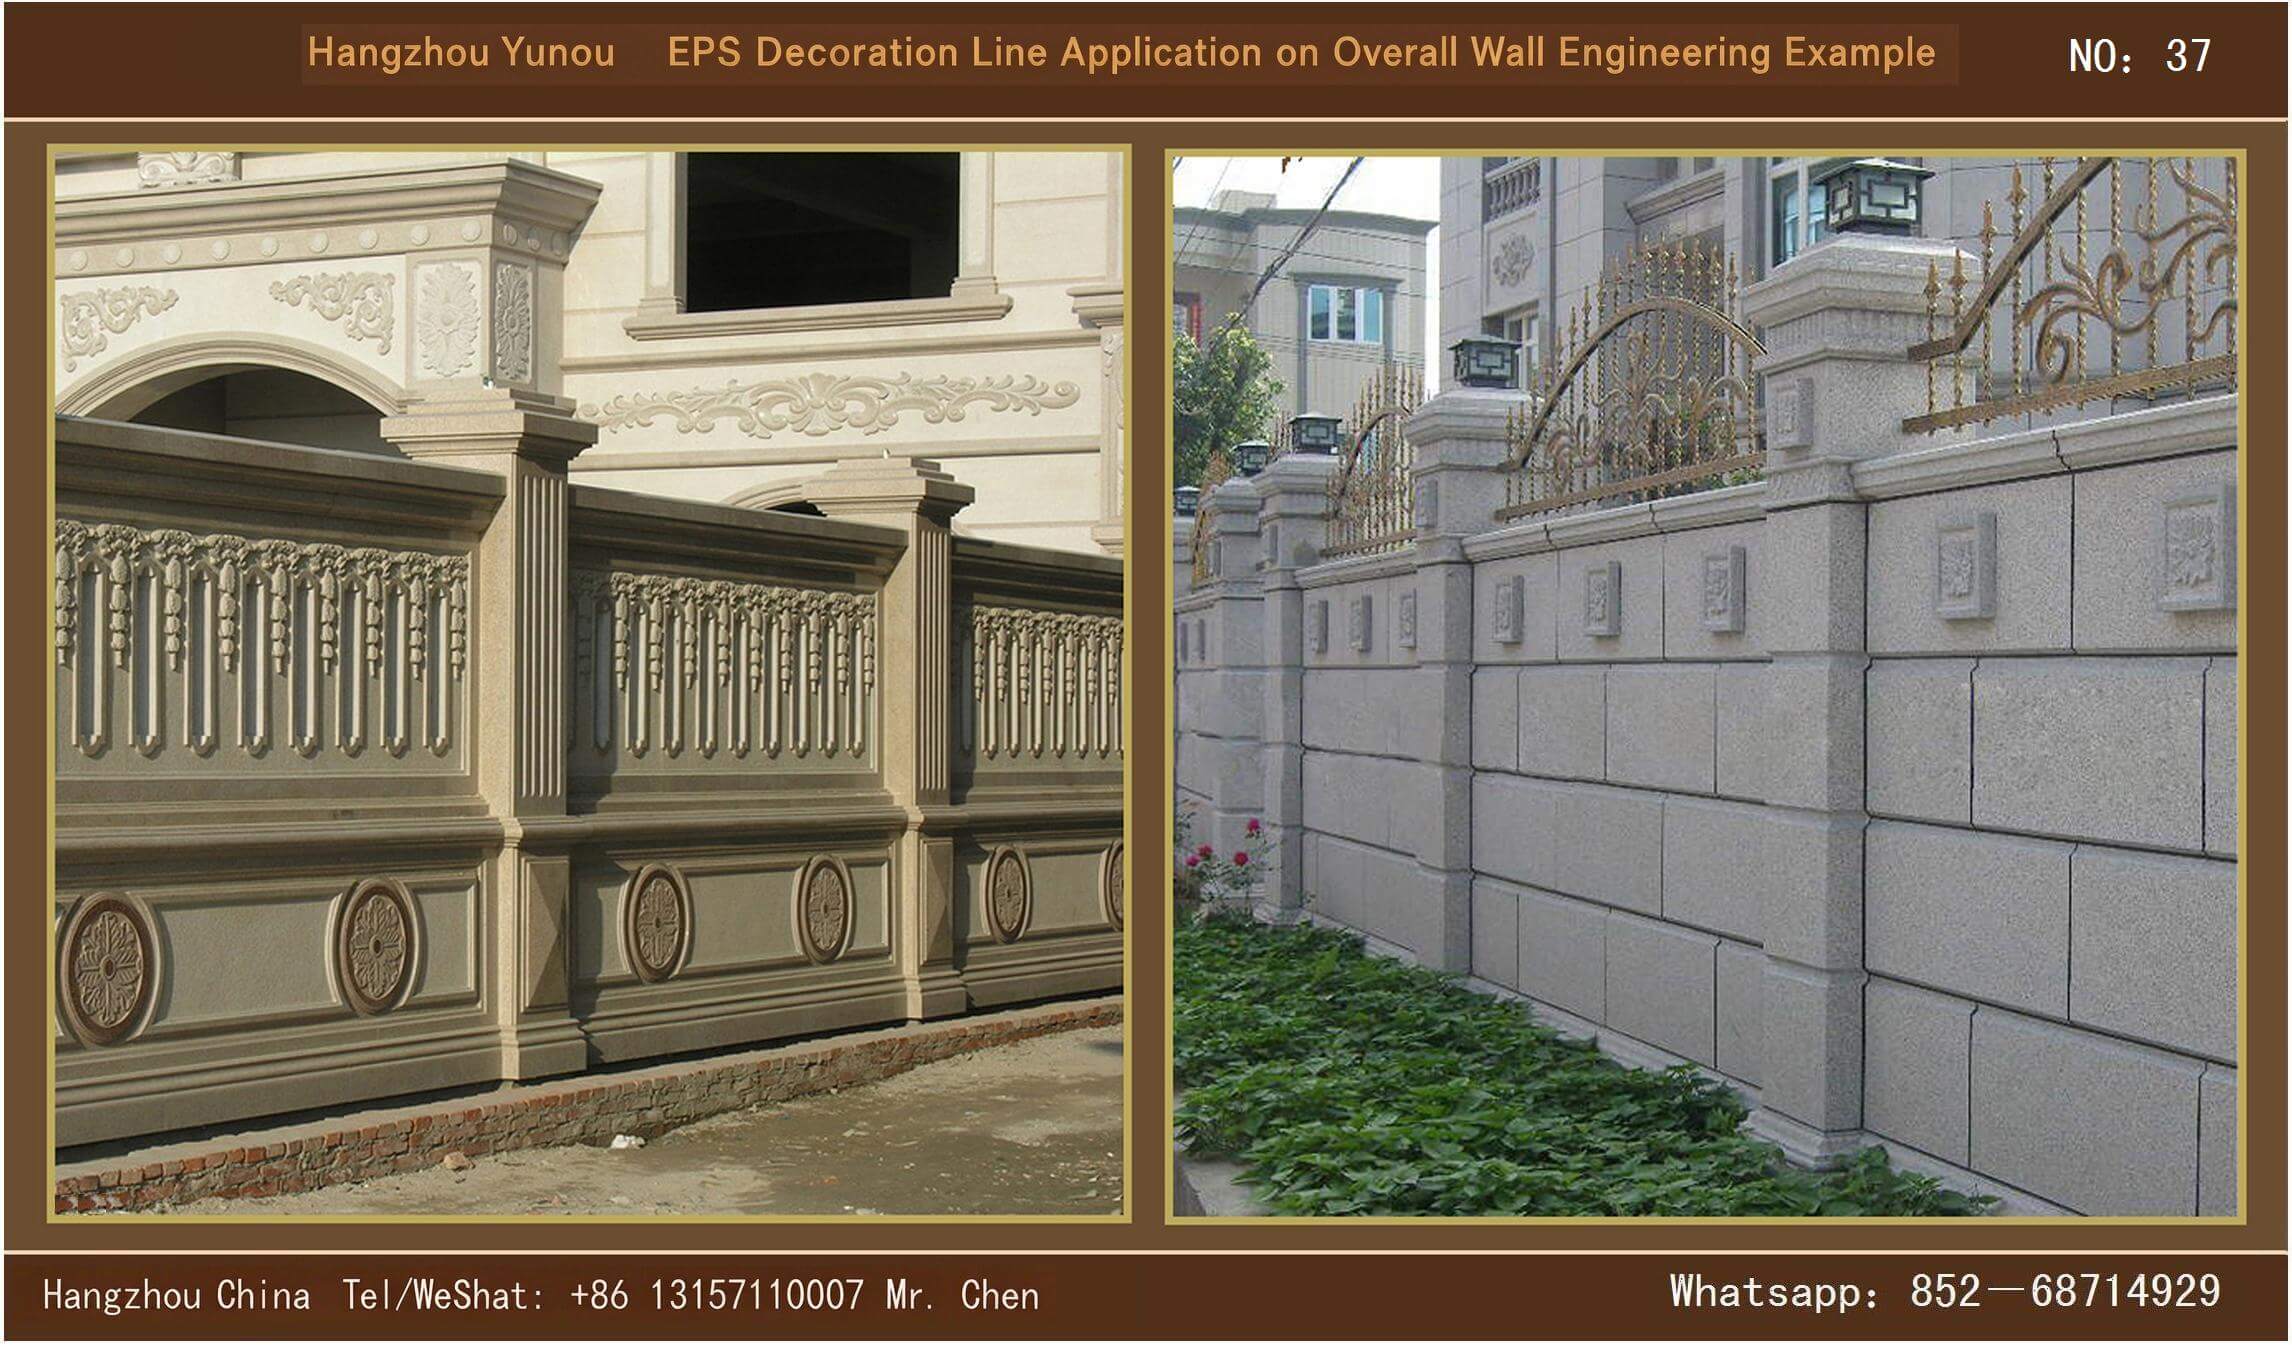
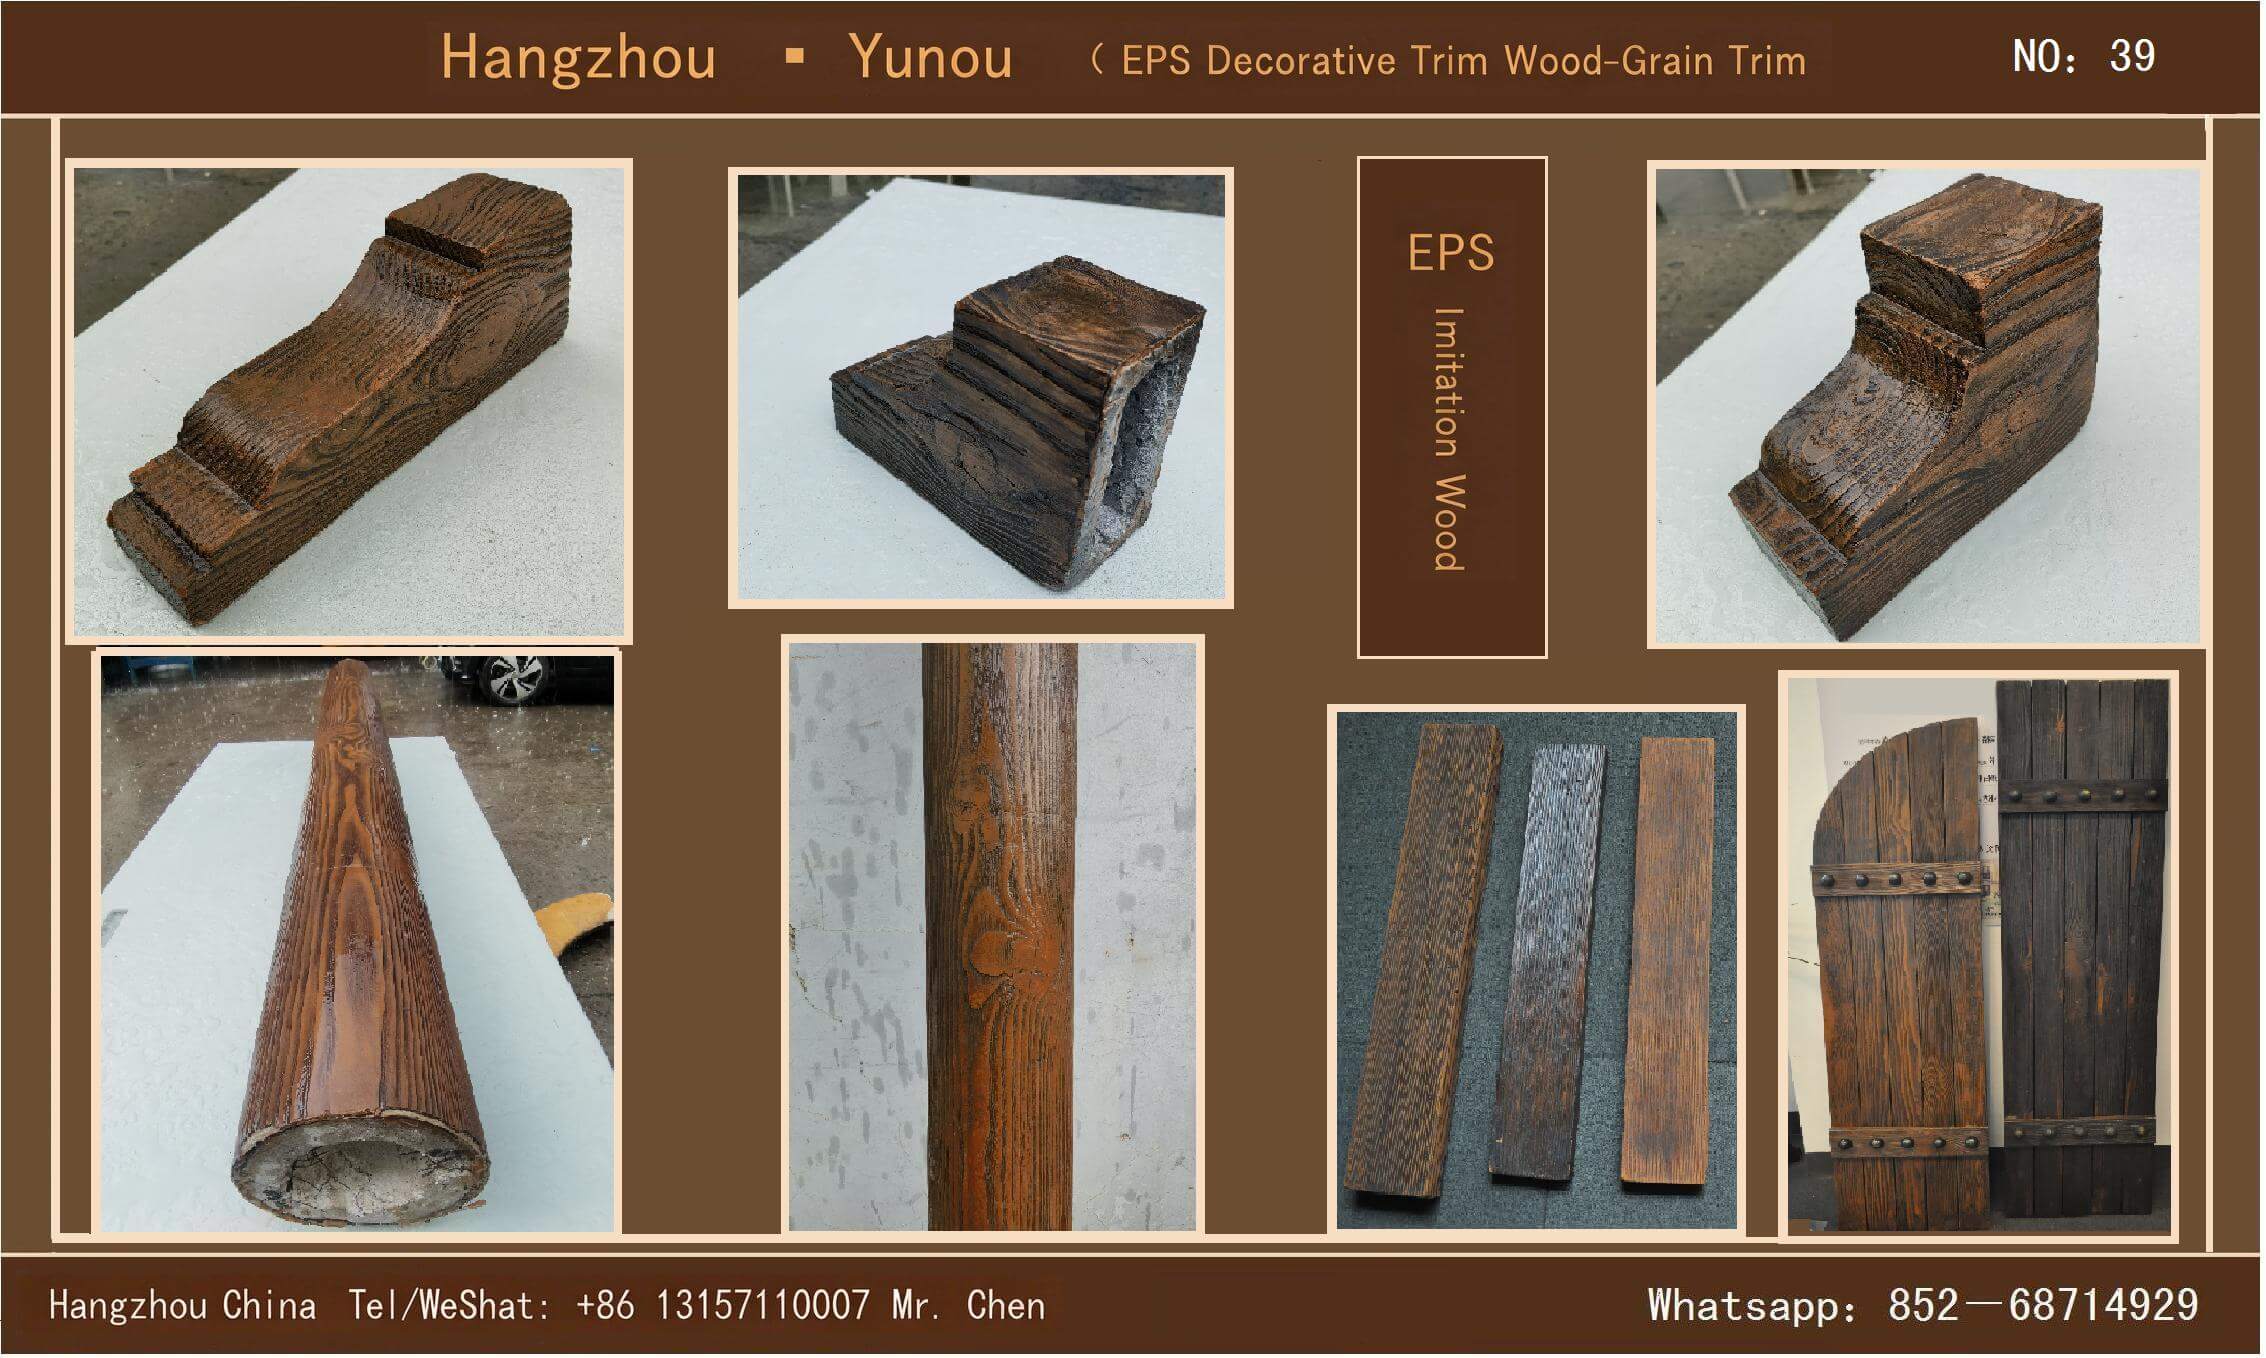
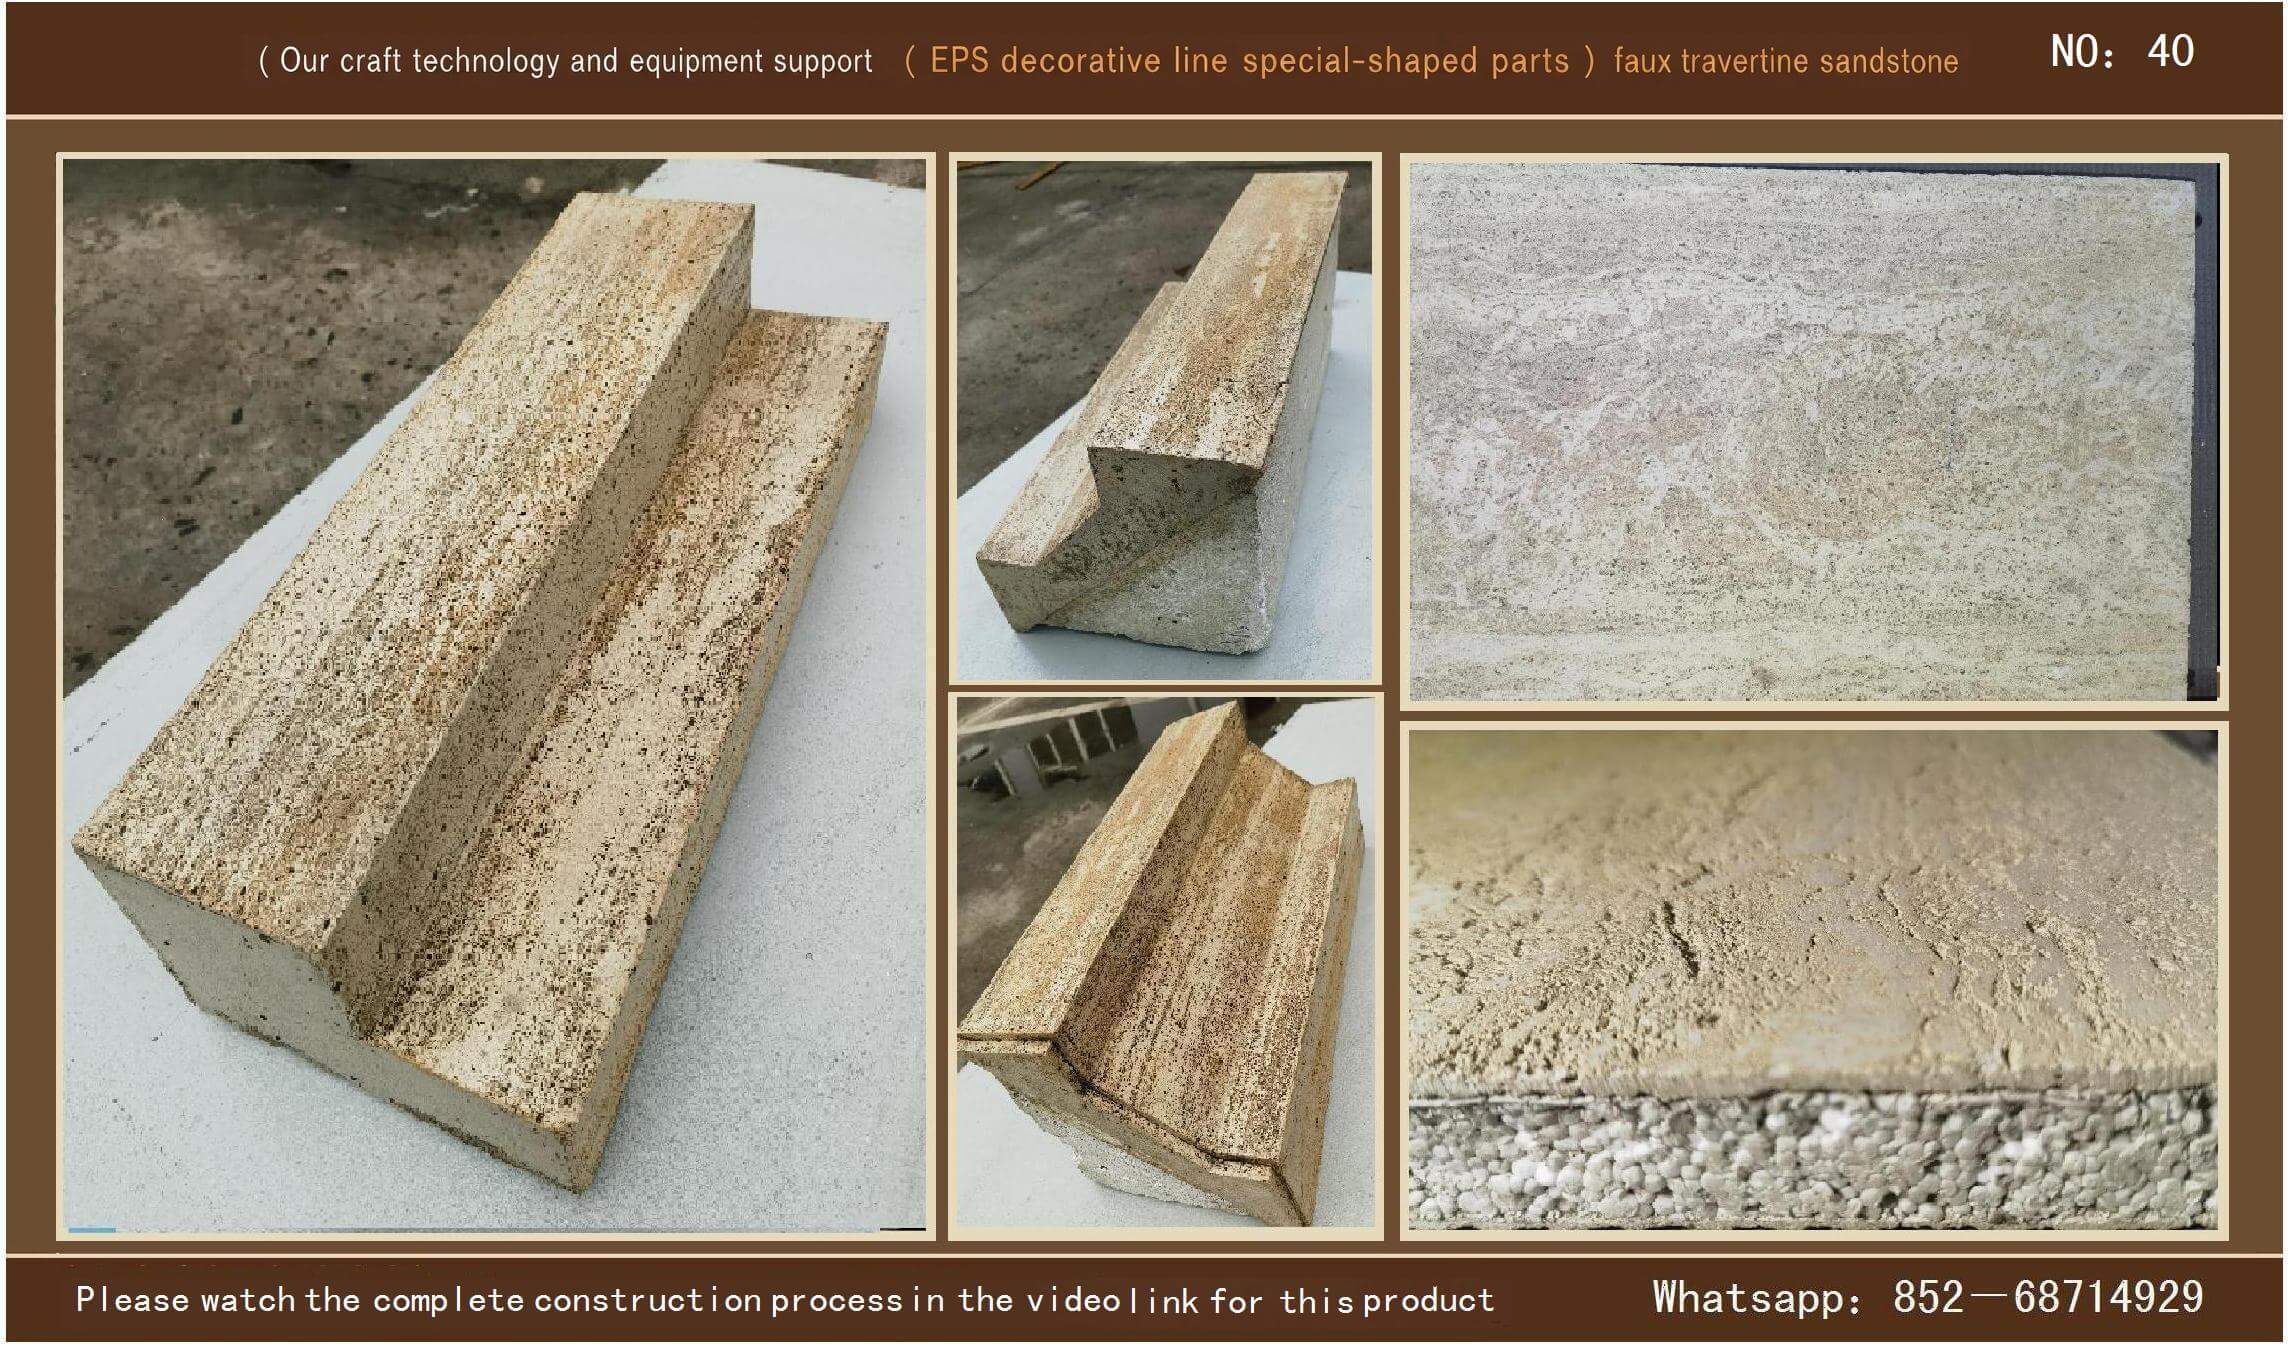
- Variété de styles : comprenant des éléments tels que des lignes, des colonnes romaines, des panneaux isolants, des ornements floraux, etc., qui peuvent être installés sur les portes, les fenêtres, les colonnes, les angles de toit et les murs ; la surface peut être peinte avec des peintures personnalisées ou imiter la texture de la pierre, enrichissant ainsi la conception de la façade architecturale.
- Lignes de faible largeur : largeur déployée des lignes de seuil de fenêtre, des encadrements de portes et fenêtres, des lignes de corniche, des lignes de ceinture, etc.≤200mm, mesuré en mètres linéaires réels installés ; largeur déployée >200mm, calculées sur la base de la surface déployée en dehors de la surface adhésive.
- Éléments de forme irrégulière : chapiteaux de colonnes romaines, chapiteaux de balustrades, arcs, formes assemblées, revêtements de colonnes, revêtements d'angles, etc., avec des formes complexes, une difficulté de construction élevée et une quantité de travaux=Surface développée de la face extérieure décorative du produit×Coefficient2.2。
- EPSPanneau de polystyrène : densité volumique≥18kg/m³,B1Norme de résistance au feu de niveau
- Toile de fibre de verre alcali-résistante : poids par unité de surface≥80g/㎡
- Résistance aux chocs :3J
- Résistance au vent, valeur de charge négative du vent : >12.0Kpa
- Résistance à la traction verticale :0.1Mpa
- Taux d'absorption d'eau :500g/㎡
- Rapport d'inspection de certification métrologique pour les accessoires du produit, certificat de conformité de sortie d'usine ;
- Les matières premières respectent les normes de l'industrieJGJ144-2004Code technique pour l'ingénierie de l'isolation thermique extérieure des murs extérieurs7.0.7Les articles doivent passer les tests avec succès avant d'être autorisés à entrer sur le site pour la construction ;
- La construction des lignes peut être entreprise après l'acceptation qualifiée de la couche de base de la façade extérieure, et l'environnement de construction sur site répond aux exigences normatives ;
- Les lignes adhèrent fermement à la couche de base, sans lâchage ni creux ; la surface d'adhésion entre le panneau de polystyrène et le mur≥Surface totale des panneaux40%;
- Les adhésifs et les mortiers de finition doivent être mélangés mécaniquement, et l'utilisation des matériaux dépassant la durée de manipulabilité est interdite ;
- Le tissu de grille est pressé et collé de manière compacte, sans creux, plis, bords relevés ou parties exposées, et la longueur de recouvrement et d'emboîtement est conforme aux normes ;
- Mortier de finition etEPSLes lignes sont étroitement liées, sans défauts de délamination, de vide, d'exposition de ciment ou de fissuration.
- Inspection sur place : inspecter la surface de base du mur, exiger qu'elle soit plane, compacte et exempte de contamination par l'huile ; si la surface de base ne répond pas aux normes, il faut coordonner les réparations et ne commencer les travaux qu'après une réinspection réussie.
- Filage : mesurer les dimensions de la construction sur place.
- Confirmation des dessins : Vérifier les dimensions et la forme des produits en combinant la situation réelle sur site et les dessins de conception, émettre des suggestions de modification pour les parties déraisonnables, et les faire signer et confirmer par le propriétaire et l'unité de conception.
- Fabrication du produit : production industrielle intégrale, conversion des dessins techniques en dessins d'usinage, planification de l'ordre d'usinage et du programme de production ; synchronisation avec l'avancement sur site et ajustement de la production selon les besoins.
- Tracer des lignes : tracer la ligne médiane de positionnement des composants à l'emplacement d'installation selon les plans de construction/Ligne latérale.
- Coupe des barres : Les produits finis de l'usine sont de longueur standard fixe, et l'utilisation de barres entières est priorisée sur site ; les éléments nécessitant une coupe sont découpés avec une scie spéciale, et les sections coupées sont lissées avec du papier de verre.
- Les lignes de la façade de l'immeuble sont fluides et exudent un style haut de gamme ;
- Libérer la créativité des designers et donner libre cours à divers styles architecturaux ;
- Économie de main-d'œuvre et de matériaux, opération simple, sécurité de construction, excellente performance d'isolation thermique ;
- La surface des composants est fine et uniforme, avec une haute précision des dimensions géométriques et une faible erreur.≤0.5mm;
- Assemblage sans fissure, imperméable, ignifuge, étanche, résistant aux intempéries et durable ;
- Léger et facile à transporter, sans risque de chute lors des travaux en hauteur ;
- Résoudre complètement les problèmes techniques des ponts thermiques des portes, fenêtres et murs isolants ;
- Les surfaces des composants peuvent être recouvertes directement≤30kg/Carrelage et revêtement en pierre de ㎡.
- Lignes de béton coulé sur place : moules fabriqués séparément et utilisés une seule fois, gaspillage matériel important ; gonflement facile du moule lors du coulage, précision dimensionnelle médiocre ; mauvaise texture de la surface après badigeonnage manuel, sans fonction d'isolation thermique.
- GRCLignes préfabriquées : poids élevé, risques de sécurité lors de l'installation en hauteur ; grande erreur de dimension, difficulté à traiter les joints d'assemblage ; fixation par boulons d'expansion en acier dégrade l'esthétique de la façade extérieure, joints sujettes à fissuration, non imperméables, sans capacité d'isolation thermique, problème de ponts thermiques irrésolu.
- Moulures en plâtre : mauvaise performance d'étanchéité, rapidité de l'altération due à la pluie et à l'exposition au soleil, diminution de la résistance ; mauvaise résistance aux intempéries, seulement adaptées à l'intérieur, faible précision dimensionnelle, aucun effet d'isolation thermique.
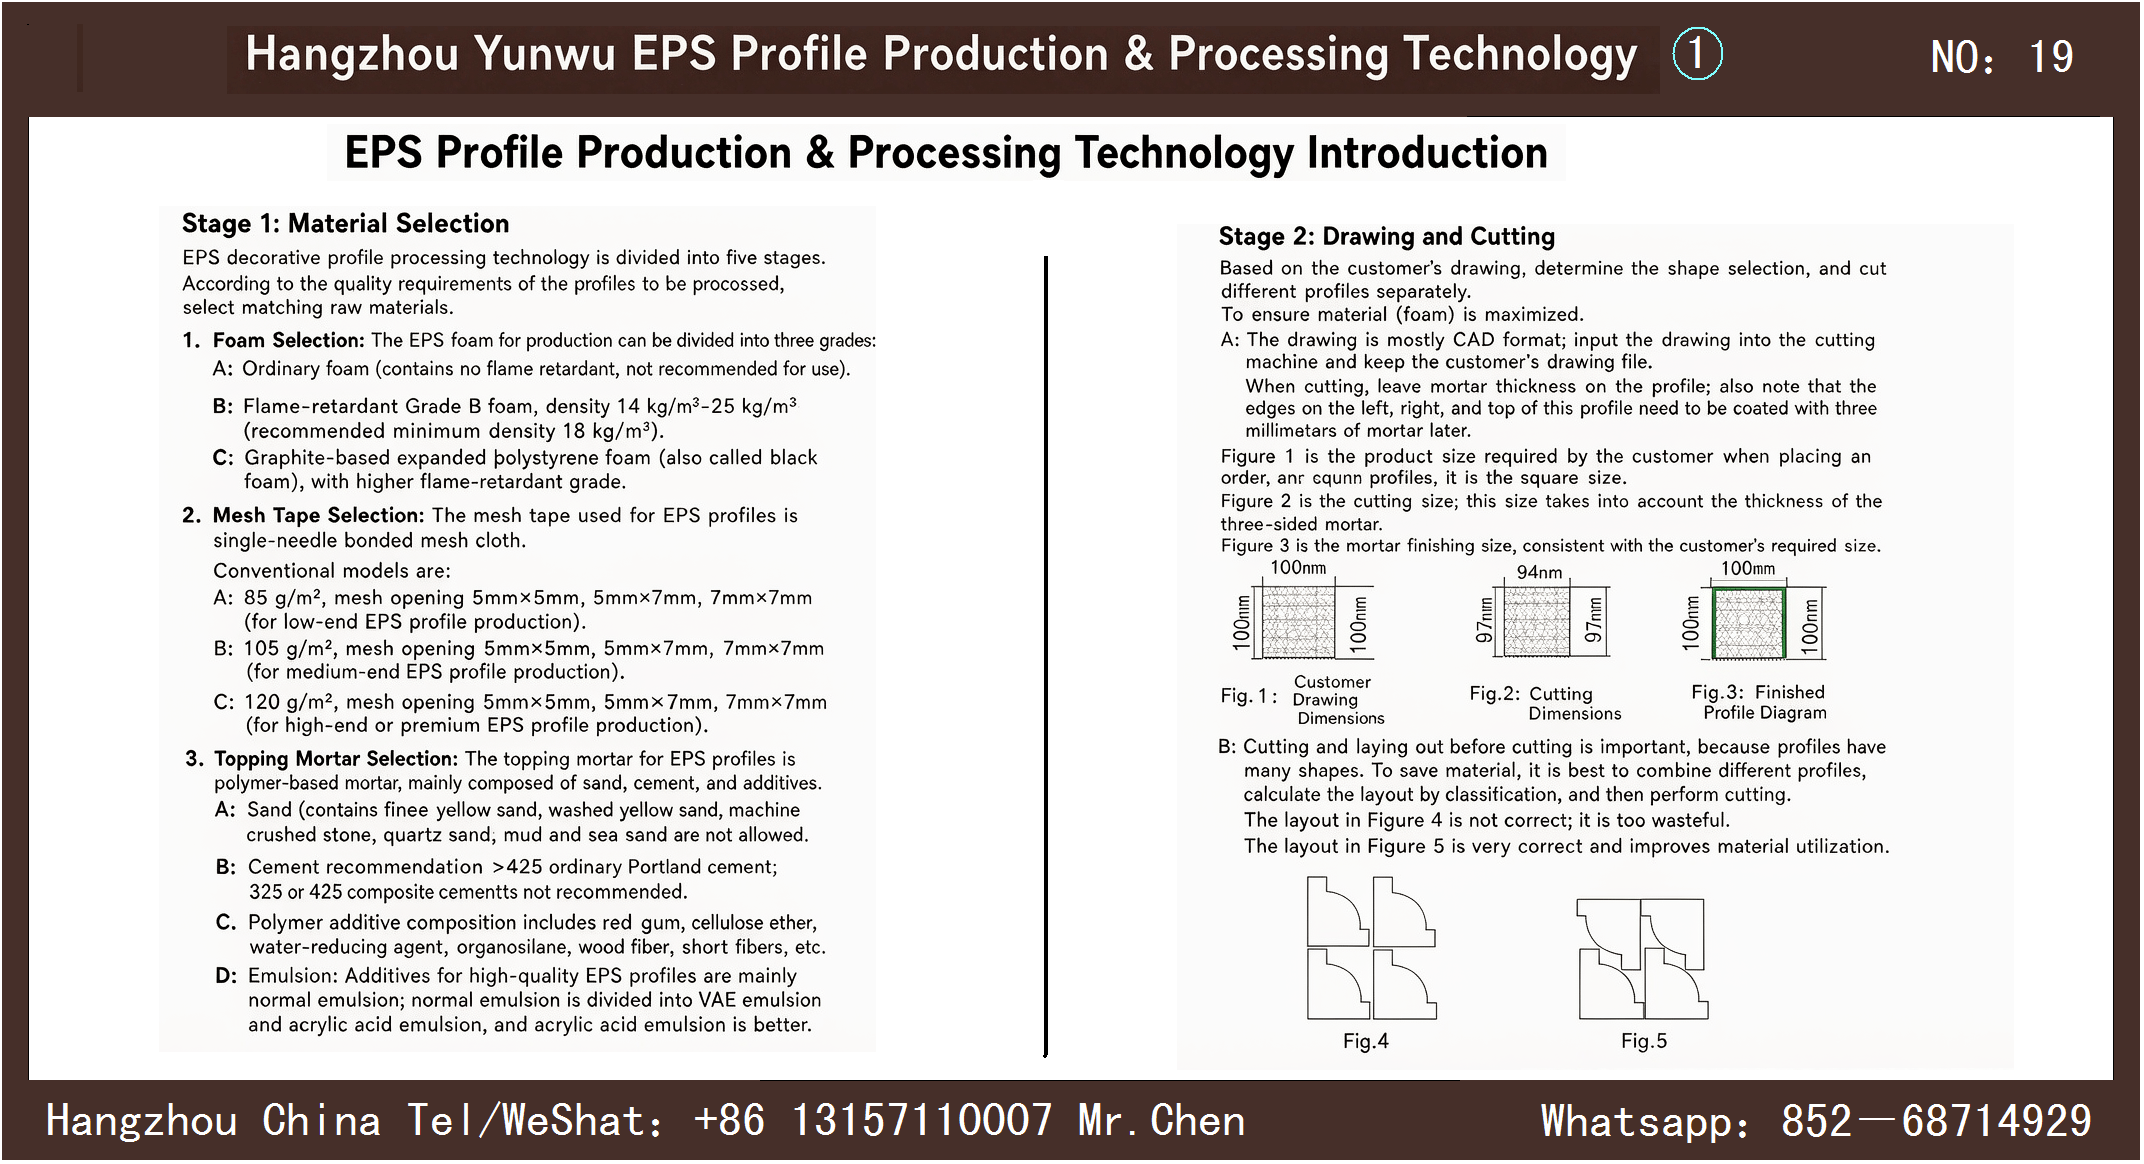
- CADArchivage des dessins bidimensionnels, réservation pour le dessin3mmÉpaisseur du revêtement de mortier, divisée en trois ensembles de plans : plan des dimensions du produit fini livré au client, plan des dimensions de l'ébauche coupée dans la mousse, plan des dimensions du produit fini après finition du mortier.
- Optimisation de la mise en page : combinaison de diverses lignes pour la coupe et la mise en page, maximisant l'utilisation des matériaux premiers de mousse ; une mise en page désordonnée gaspille les matériaux, tandis qu'une mise en page optimisée améliore l'utilisation des matériaux.
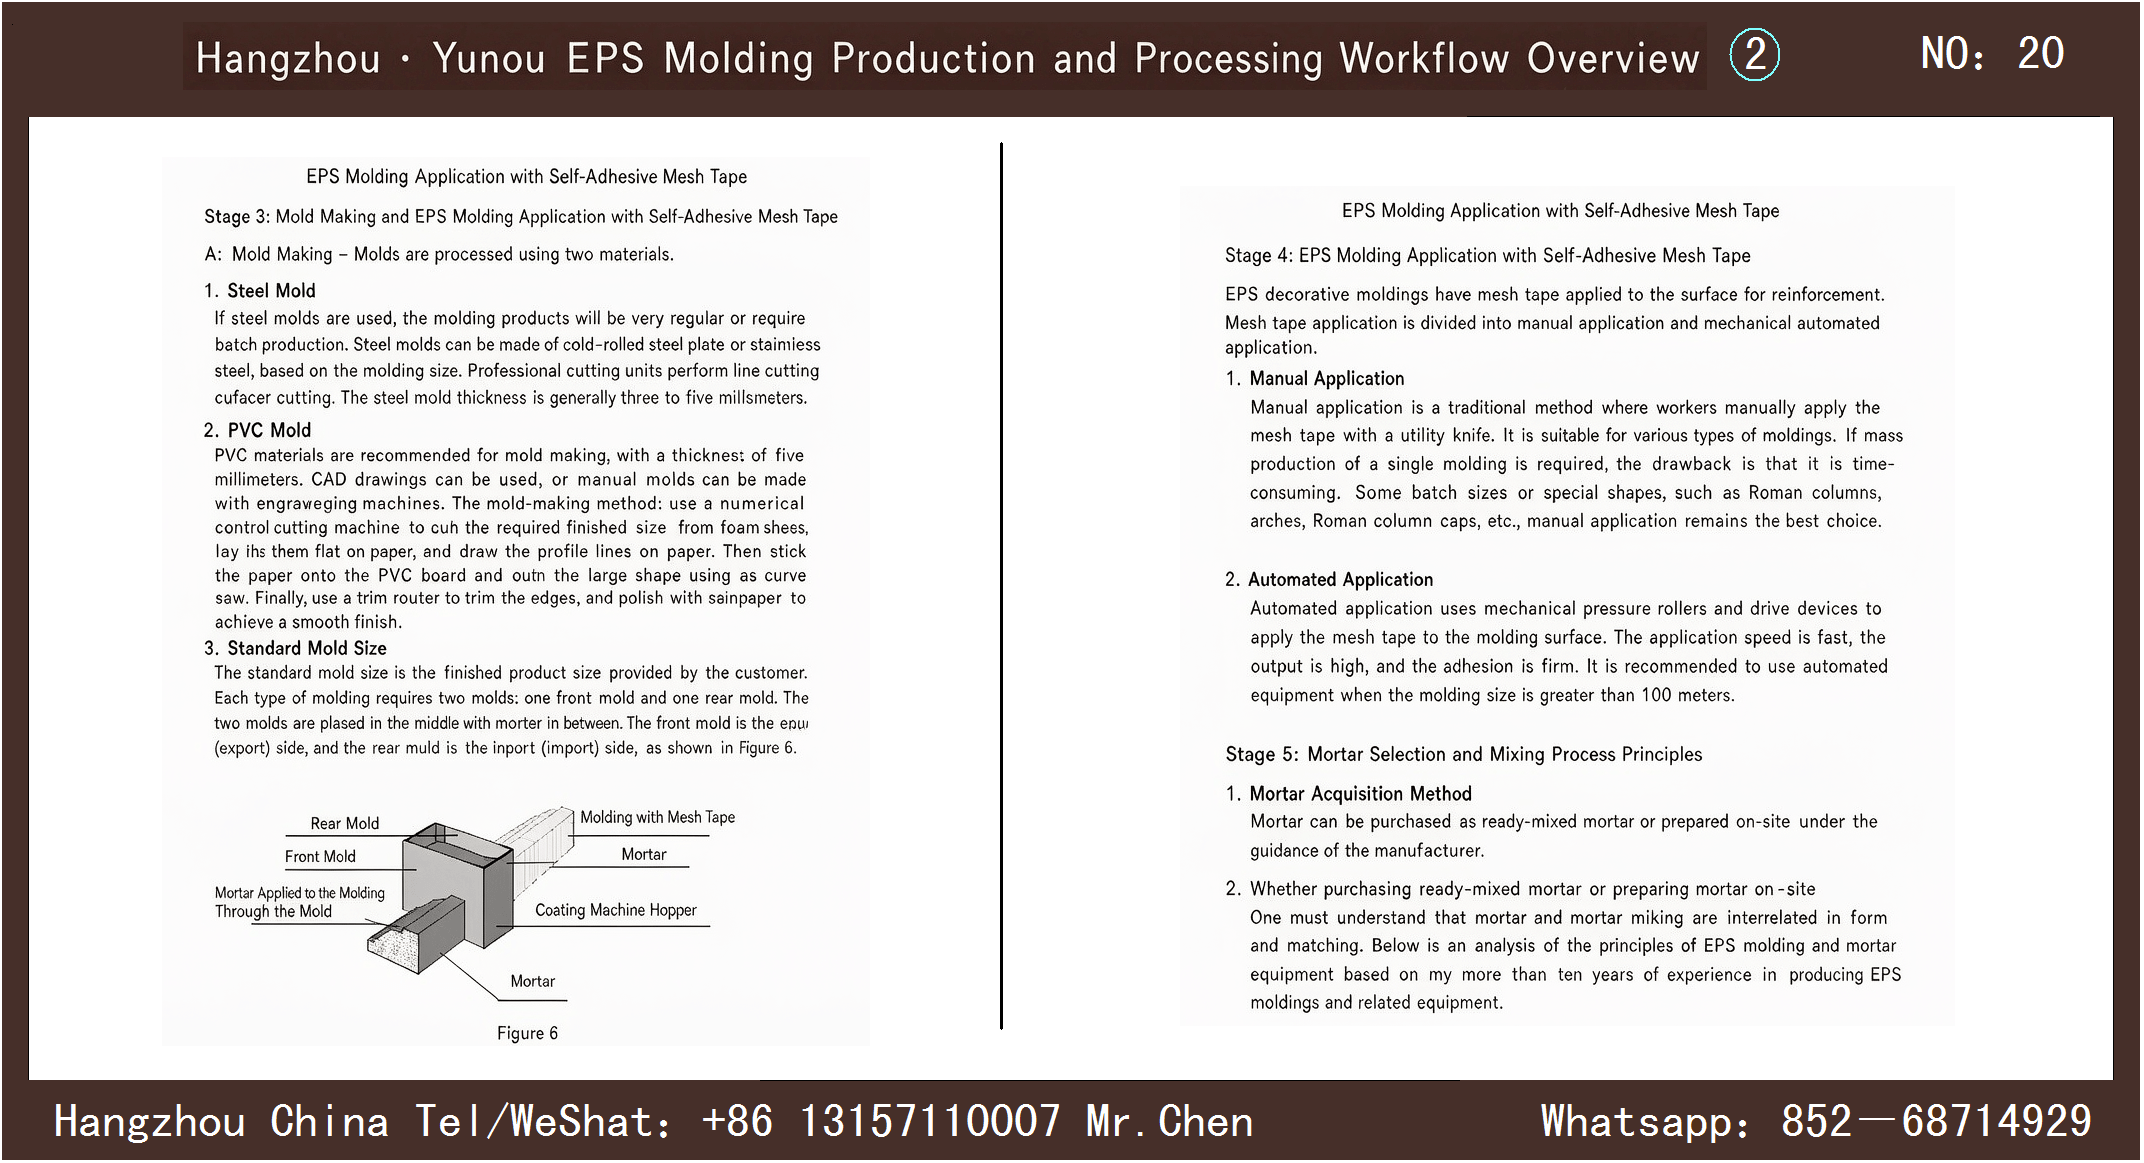
- Moule en acier : spécialement conçu pour les lignes régulières en série,3~5mmAcier inoxydable laminé à froid/Tôle d'acier, formée par découpe au fil et découpe laser, réutilisable à plusieurs reprises ;
- PVCModèle :5mmÉpaisPVCTôle,CADSculpture ou moulage manuel ; processus de moulage manuel : découpe numérique du modèle en mousse→Imprimer le dessin surPVCPlanche→Découpe grossière à la scie sauteuse→La lime est finement polie jusqu'à être lisse ;
- Assortiment de moules : chaque ensemble de lignes est équipé d'un moule avant (sortie de mortier) et d'un moule arrière (entrée de mortier). L'espace entre les deux moules est rempli de mortier polymère. Les dimensions des moules sont conformes à celles du produit fini livré au client.
- Pose manuelle : application et pose manuelles à l'aide d'une raclette, adaptées aux composants de forme irrégulière et aux commandes de petites quantités (modillons, arcs, chapiteaux romains) ; le coût de main-d'œuvre est élevé pour les lignes uniques en grande quantité.
- Pose automatisée : pose intégrale par entraînement de rouleau mécanique, rapidité, rendement élevé et pose serrée ; la production quotidienne de lignes d'un seul modèle dépasse100Il est recommandé d'utiliser des équipements automatisés.
- Plan d'achat de mortier : Acheter du mortier de finition prêt à l'emploi ou suivre les instructions du fabricant pour la préparation sur site, afin d'établir des normes de qualité exclusives pour le produit ;
- Le mortier est étroitement lié au processus de mélange, et la méthode de mélange a un impact direct sur l'apparence du produit fini, l'adhérence et le taux de conformité.
- Mortier monocomposant rigide : poudre de colle, additifs, ciment, sable composés ;
- Mortier bicomposant flexible : émulsion+Mélange de poudre de caoutchouc, d'additifs, de ciment et de sable.
- Défaillance de la démulsification : l'agitation à haute vitesse détruit l'émulsion et la structure moléculaire de la poudre de caoutchouc, le mortier chauffe, mousse et fermente ; les pertes de matériaux sont importantes, l'efficacité de production diminue et les coûts de main-d'œuvre augmentent.
- Rayures irrégulières sur la surface : manque de mélange suffisant, des grumeaux de mortier non dissous racent la surface de la pièce, créant des traces longues et irrégulières, la cause profonde étant l'absence d'une étape de mélange dispersant secondaire.
- Fissuration et rugosité avec porosité : de grandes quantités d'air sont introduites lors du transport de la mortier par bande transporteuse, la surface se solidifie prématurément, enveloppant les bulles d'air, ce qui entraîne l'apparition de porosité, d'angles et de bords dentelés, d'affaissements et de fissures dans le produit fini, avec une diminution considérable de l'adhérence de la mortier.
- Précipitation du mortier : l'additif n'est pas complètement dissous, il est impossible d'ajouter de l'eau une seconde fois en cours de route, le mortier se solidifie rapidement dans la deuxième moitié de la production, rendant impossible la poursuite du traitement.
- Dissolution complète de premier niveau : ajouter l'eau en une fois, pétrir et mélanger lentement à basse vitesse10Après plus d'une minute, les additifs organiques sont entièrement dissous, avec un taux d'utilisation des matériaux100%;
- Alimentation automatique intelligente : le capteur actionne conjointement un mélangeur à deux étages. Après l'achèvement du mélange de premier niveau, le matériau est automatiquement transporté vers le mélangeur de dispersion de deuxième niveau ; le deuxième niveau permet de disperser les particules à vitesse réglable, d'ajouter une petite quantité d'eau par atomisation et de prolonger le temps de travail ouvert du mortier ;
- Déversement à pression constante : le capteur contrôle la hauteur du mortier dans le silo, apporte automatiquement du matériau en cas de manque, suspend l'alimentation lorsque le niveau est atteint, garantissant une pression uniforme d'application du mortier sur chaque pièce et une qualité stable du produit fini ;
- Déchargement isolé de l'air : le mortier est directement fourni par le haut du silo, réduisant ainsi le contact entre le mortier et l'air, permettant un mélange et une utilisation sur place, éliminant les défauts tels que les bulles, les coins effondrés et les particules.
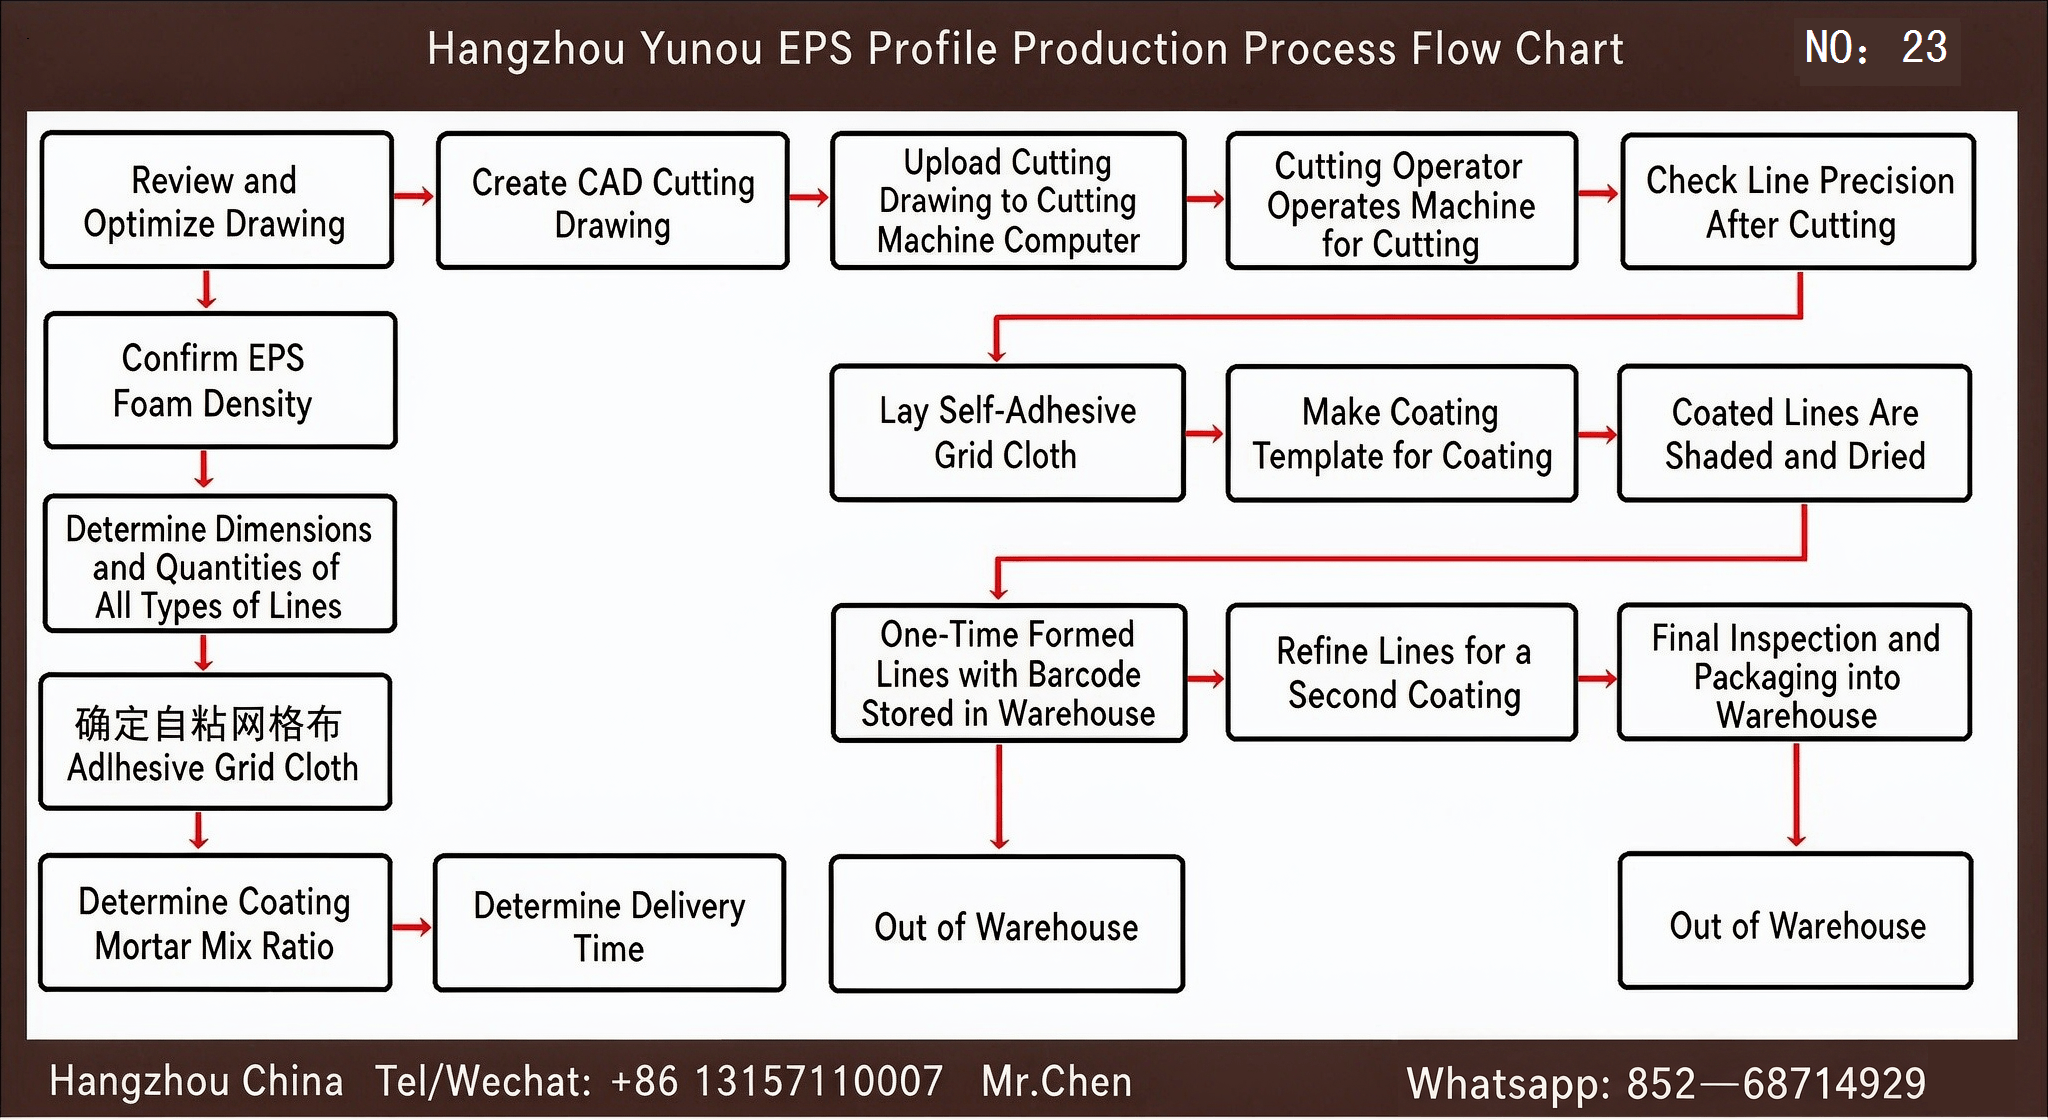
- Optimisation de l'examen des plans
- ConfirmerEPSNorme de densité de la mousse
- Statistiques sur les dimensions des lignes et les quantités de production de chaque modèle
- Sélection des spécifications du tissu maillé auto-adhésif correspondant
- Déterminer la formulation du mortier polymère de revêtement
- Planification de la production pour déterminer le délai de livraison
- DessinerCADSchéma de coupe de mousse
- Télécharger les dessins sur l'ordinateur de la machine de découpe numérique à commande
- Équipement de découpe automatique des ébauches en mousse
- Contrôle de la précision dimensionnelle de la mousse finie
- Pose de toile de grillage auto-adhésive sur le bloc de mousse brut
- Fabrication de moules avec revêtement assorti, moulage par application de mortier
- Revêtement terminé, lignes masquées, séchage à l'air naturel
- Ligne ordinaire formée en une fois : entrée en stock par code-barres→Sortie directe du stock
- Retouche secondaire des lignes de haute qualité : Usinage fin de la couche de mortier secondaire→Inspection précise des produits finis→Emballage et entreposage→Sortie de stock
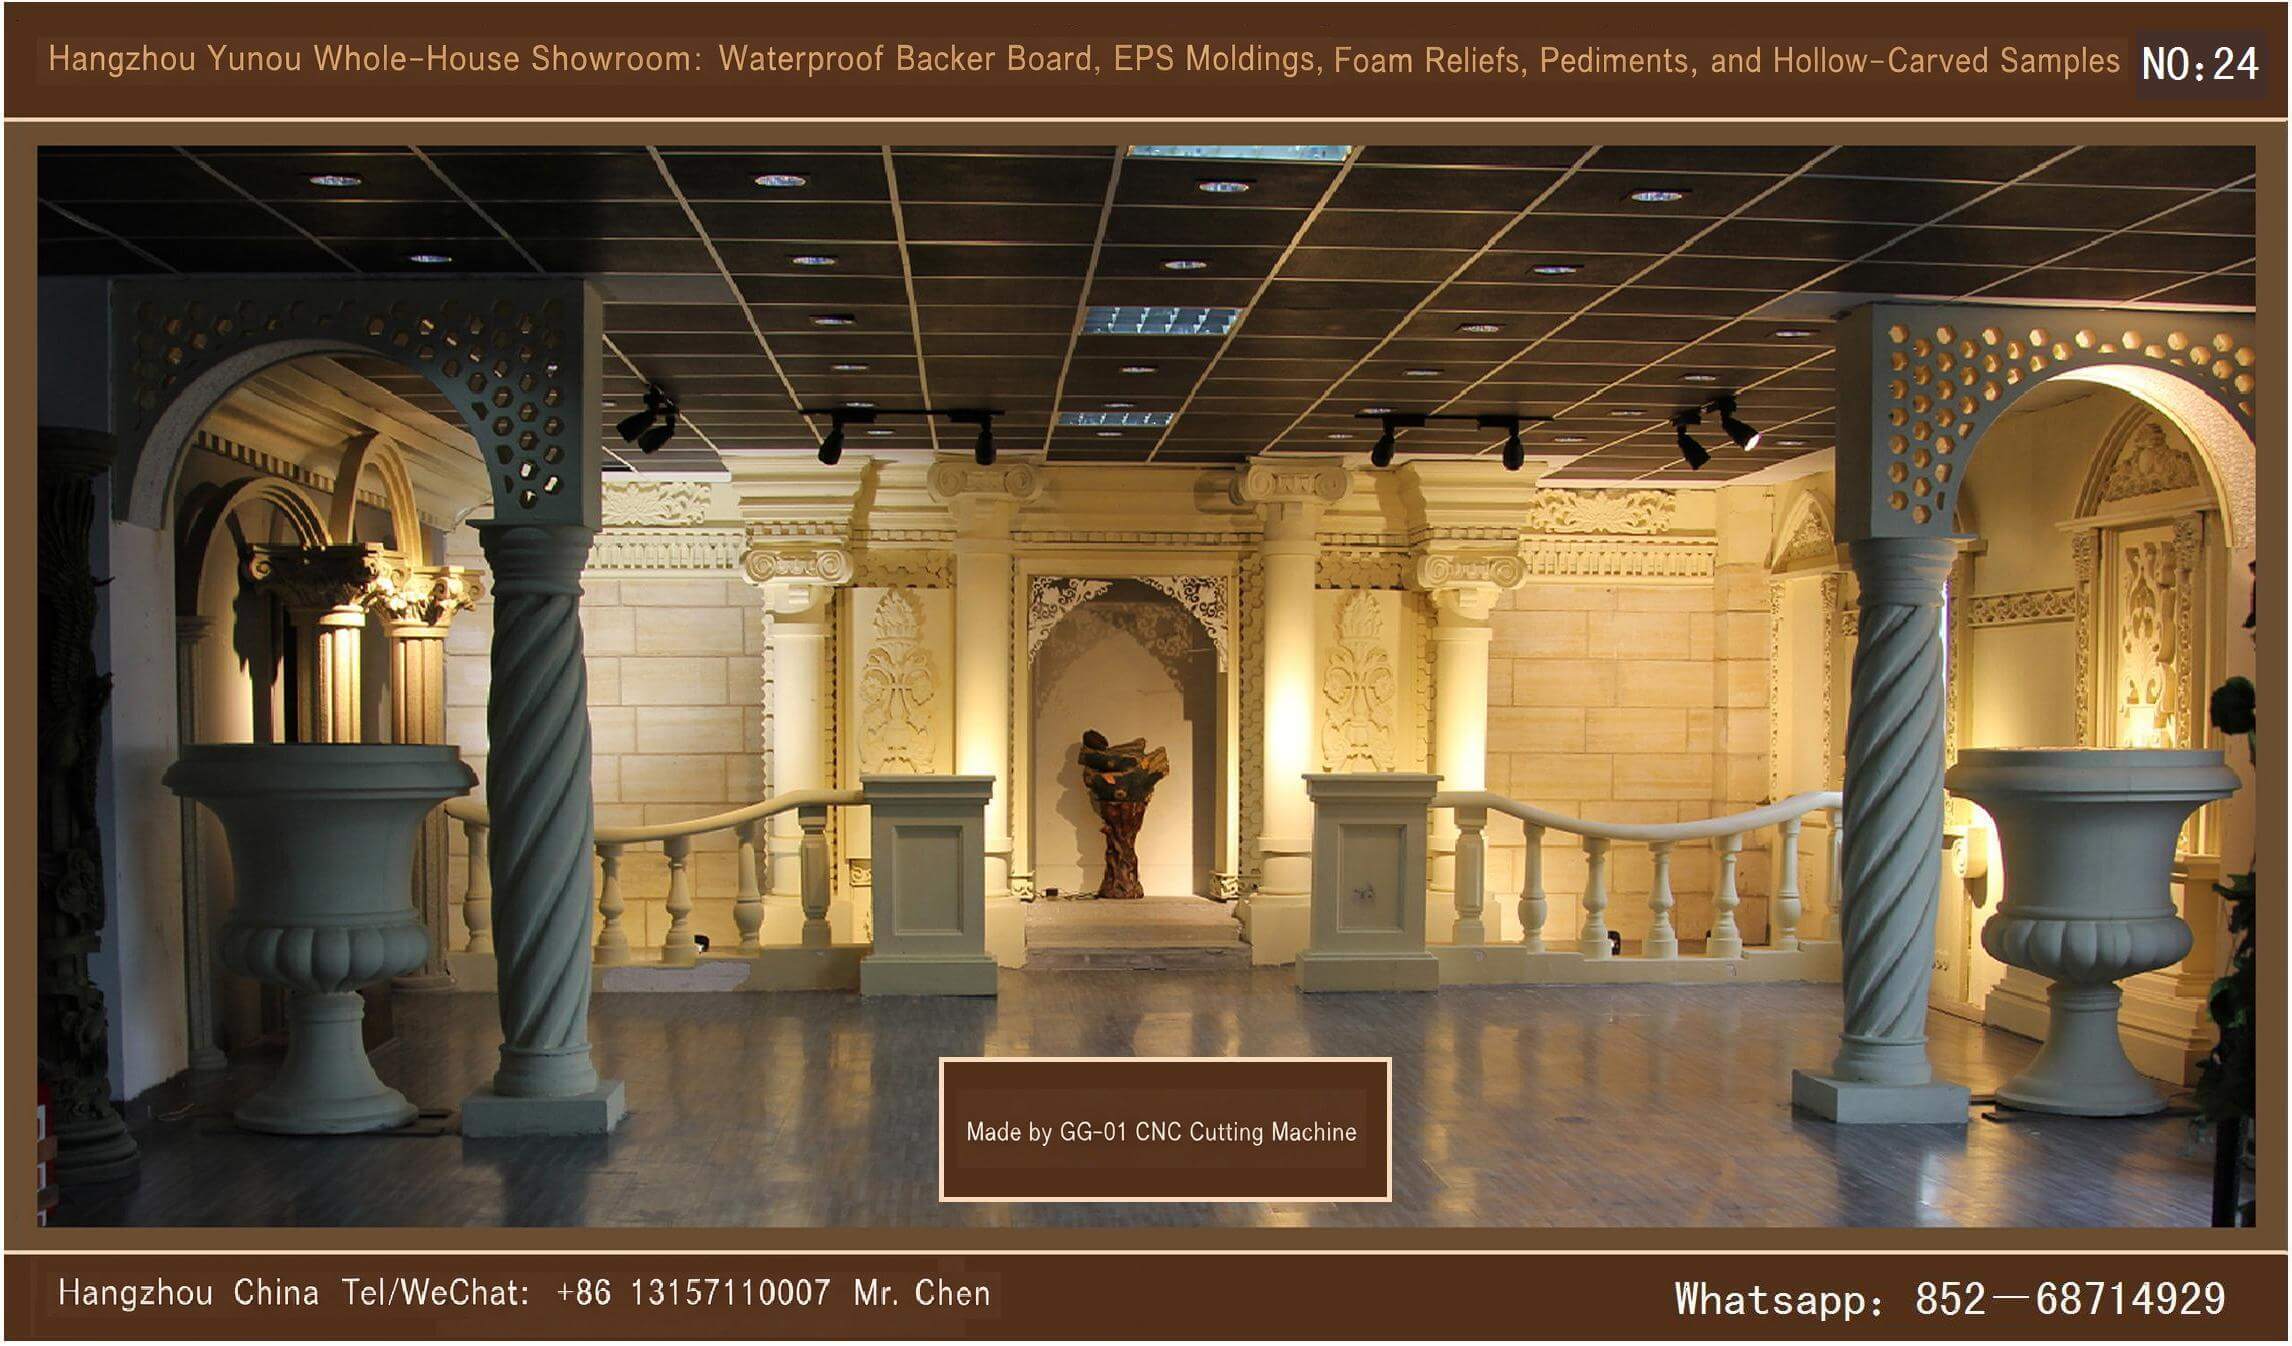
I. Performances des produits en composants EPS
EPSLes composants utilisent le polystyrène expansé de haute résistance comme matrice, le tissu de verre alcali-résistant comme matériau de renforcement, et le mortier polymère de formulation spéciale comme couche de protection. Ils sont moulés par composite mécanique automatisé et subissent une entretien complète grâce à la technologie de pulvérisation automatisée en intérieur. Après un entretien complet, les produits subissent des réactions chimiques complètes, et leurs indicateurs atteignent un état très stable, conférant ainsi au produit des propriétés telles que la résistance au vent et au sable, l'imperméabilité, la résistance aux pluies acides et aux cycles de gel-dégel. Ce produit a été testé par des organismes nationaux compétents, et tous ses indicateurs atteignent ou dépassent les normes.
EPSLes composants présentent une forme uniforme, un poids extrêmement léger, des lignes fluides et des erreurs minimes. Toutes les lignes peuvent être coupées et assemblées à volonté, et l'installation est facile et pratique, évitant non seulementGRCLes nombreuses difficultés et complexités des procédés liés à l'installation, à l'assemblage des angles intérieurs et extérieurs, et au transport en hauteur des composants décoratifs traditionnels pour façades extérieures réduisent considérablement les risques liés aux travaux en hauteur et résolvent égalementGRCLes problèmes tels que le phénomène inévitable de ponts thermiques et froids après l'installation de composants traditionnels de décoration architecturale de façade sur les murs, permettant d'économiser beaucoup de temps et de coûts d'installation pour votre projet et d'améliorer la sécurité des opérations d'installation. Ce produit est actuellementGRCC'est une mise à niveau et une alternative idéale pour les composants décoratifs de la construction des murs extérieurs, ainsi qu'un ornement et une extension du système d'isolation thermique extérieur. Ses caractéristiques de légèreté, beauté, isolation thermique, ignifugation, non-toxicité et facilité d'installation font de ce produit un choix idéal pour la décoration des murs extérieurs dans les projets immobiliers, la rénovation des murs extérieurs des résidences anciennes et la décoration des murs extérieurs des commerces.
EPSLe coût des composants et les frais d'installation ne représentent qu'une fraction de ceux du ciment traditionnel.GRCDe composant50%, améliorant considérablement les bénéfices économiques.

II. Structure du produit de composant EPS (quatre couches de l'intérieur vers l'extérieur)
Aperçu des lignes
I. Aperçu
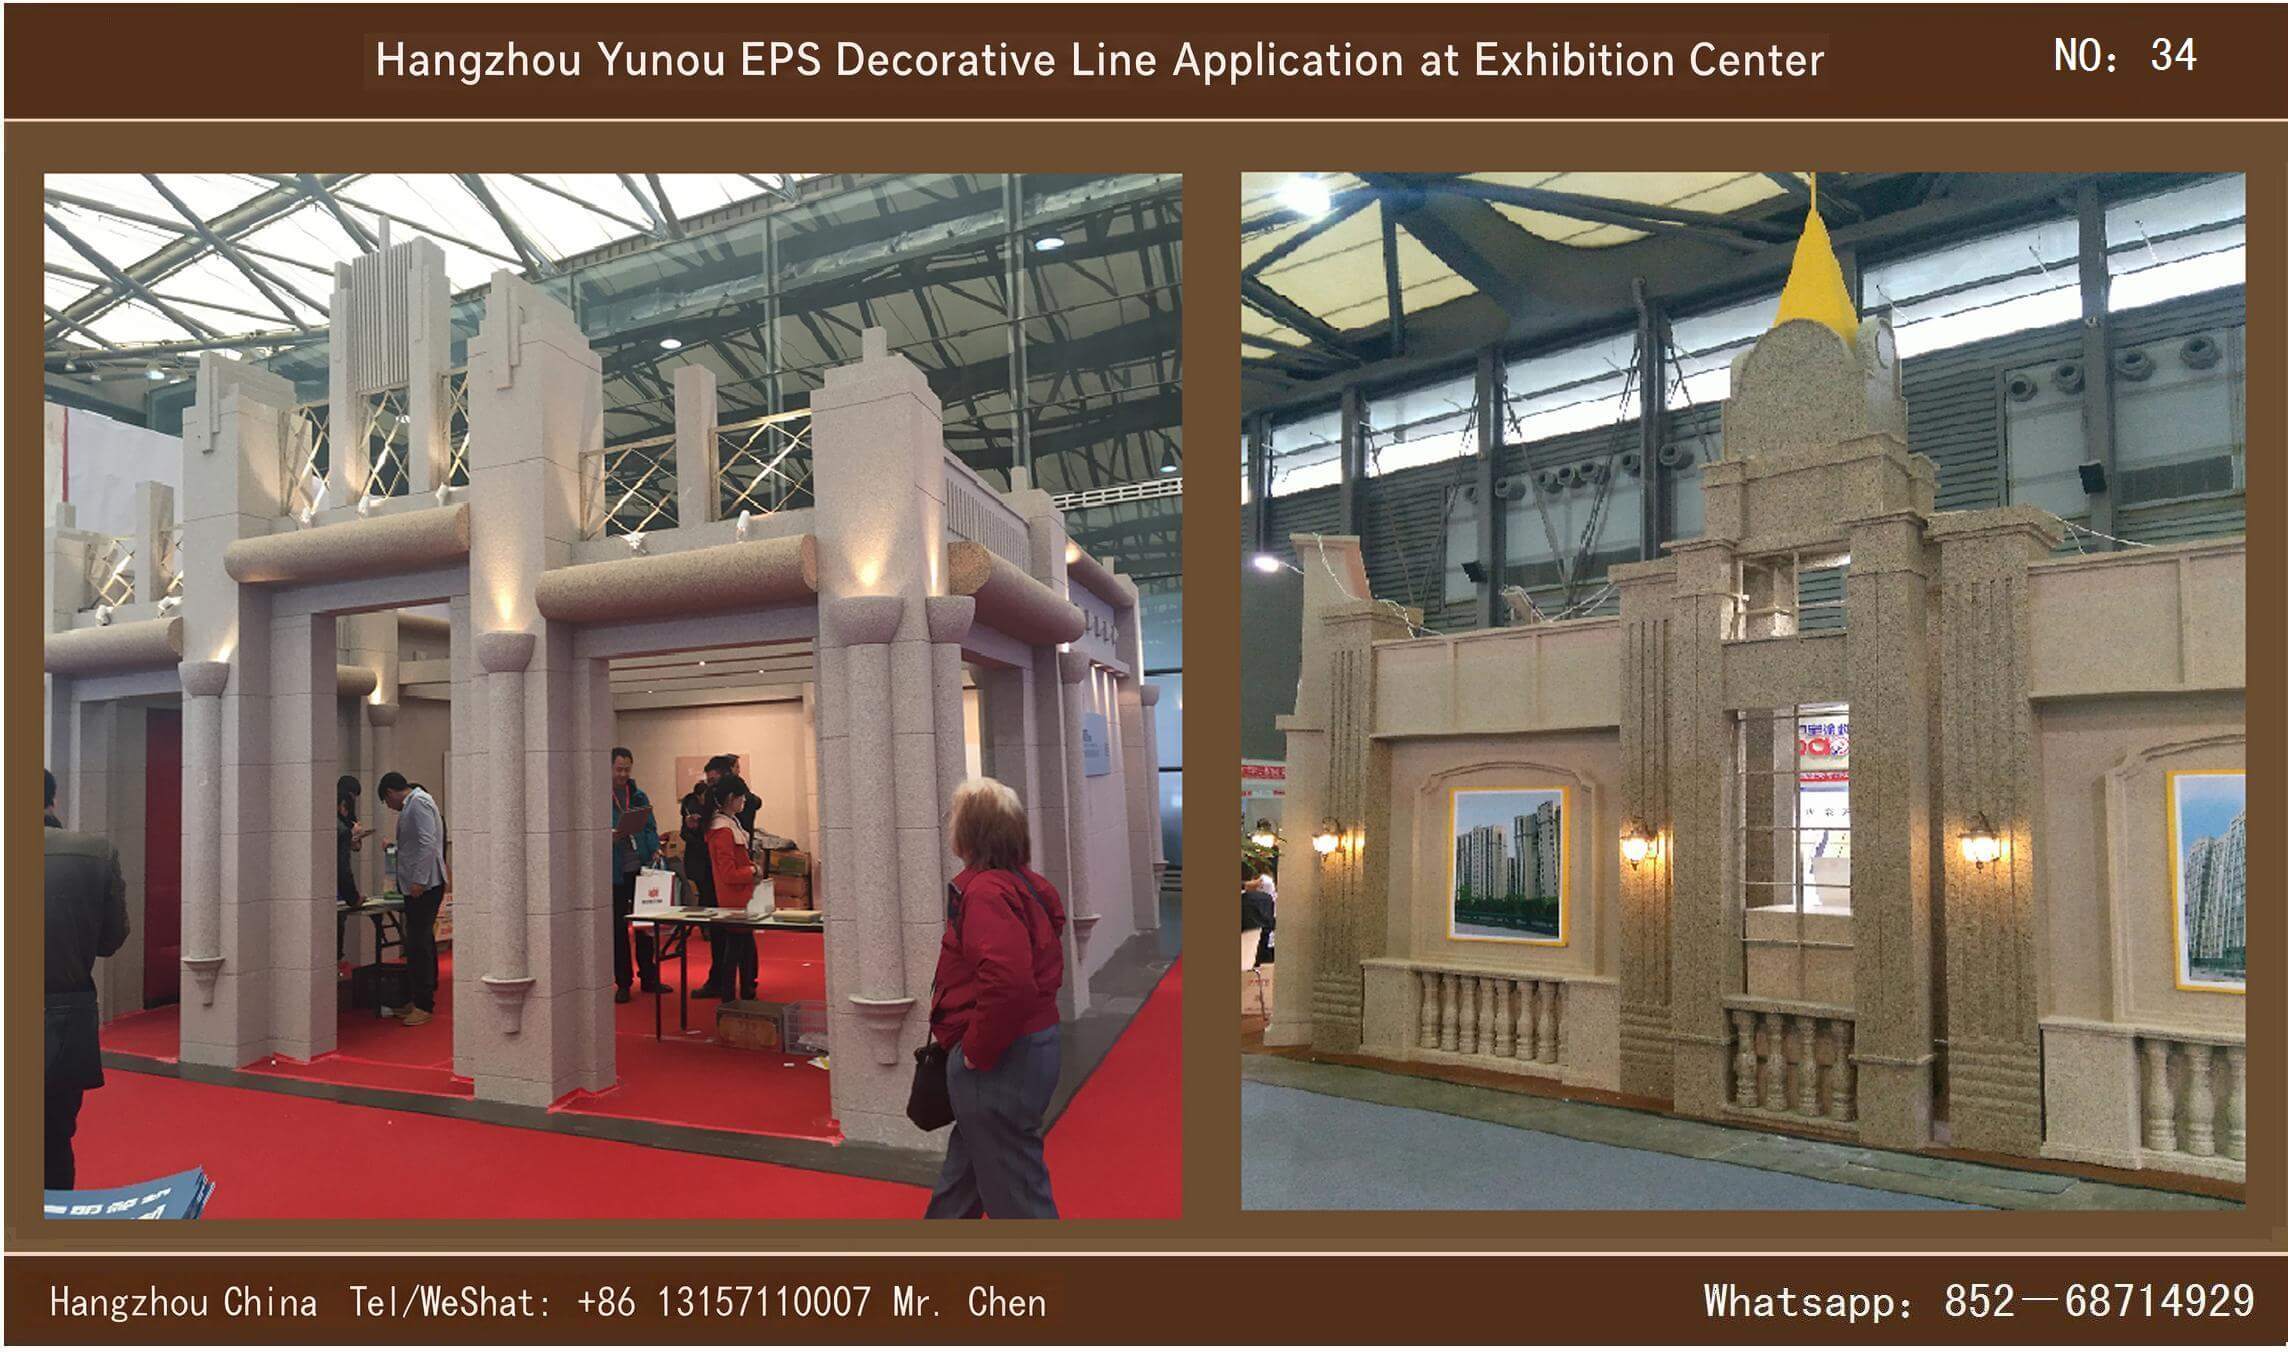
EPSLes éléments décoratifs sont principalement utilisés pour les encadrements de portes, les encadrements de fenêtres, les corniches, les bandes de corniche et les colonnes de jardin de bâtiments tels que les villas, les quartiers résidentiels de style européen, les hôtels et les rues commerciales. Le siècle dernier80Cette époque a été la première à voir une large application dans les pays d'Europe et d'Amérique, représentant la tradition.GRCProduit époque-making de mise à niveau des composants.
EPSLe composant utilise le polystyrène expansé ignifuge à haute résistance comme matrice, le tissu de fibre de verre alcali-résistant comme couche intermédiaire, et la couche externe est composée par moulage d'une émulsion polymère inorganique anti-vieillissement. Le produit est léger, résistant aux chocs, à haute résistance, excellent en résistance à l'eau et possède une bonne ténacité.
EPSLes moulures décoratives sont ignifuges, ne libèrent pas de substances toxiques, appartiennent aux matériaux de construction décoratifs écologiques de haute qualité, sont de nouvelles moulures et composants décoratifs pour façades extérieures, compatibles avec les murs extérieurs.EPS、XPSMurs isolants thermiques. Ils peuvent non seulement refléter le style de décoration classique et élégant de l'Europe, mais aussi éliminer l'effet de pont thermique froid ou chaud sur la façade extérieure du bâtiment principal, et possèdent des avantages tels que l'installation facile, un bon rapport qualité-prix et une grande durabilité.
Avec le développement de l'industrie de la décoration architecturale, de nouveaux matériaux émergent constamment,EPSLa reconnaissance du marché pour les fils ne cesse de croître, et le nombre d'entreprises productrices entrant sur le marché augmente chaque année.
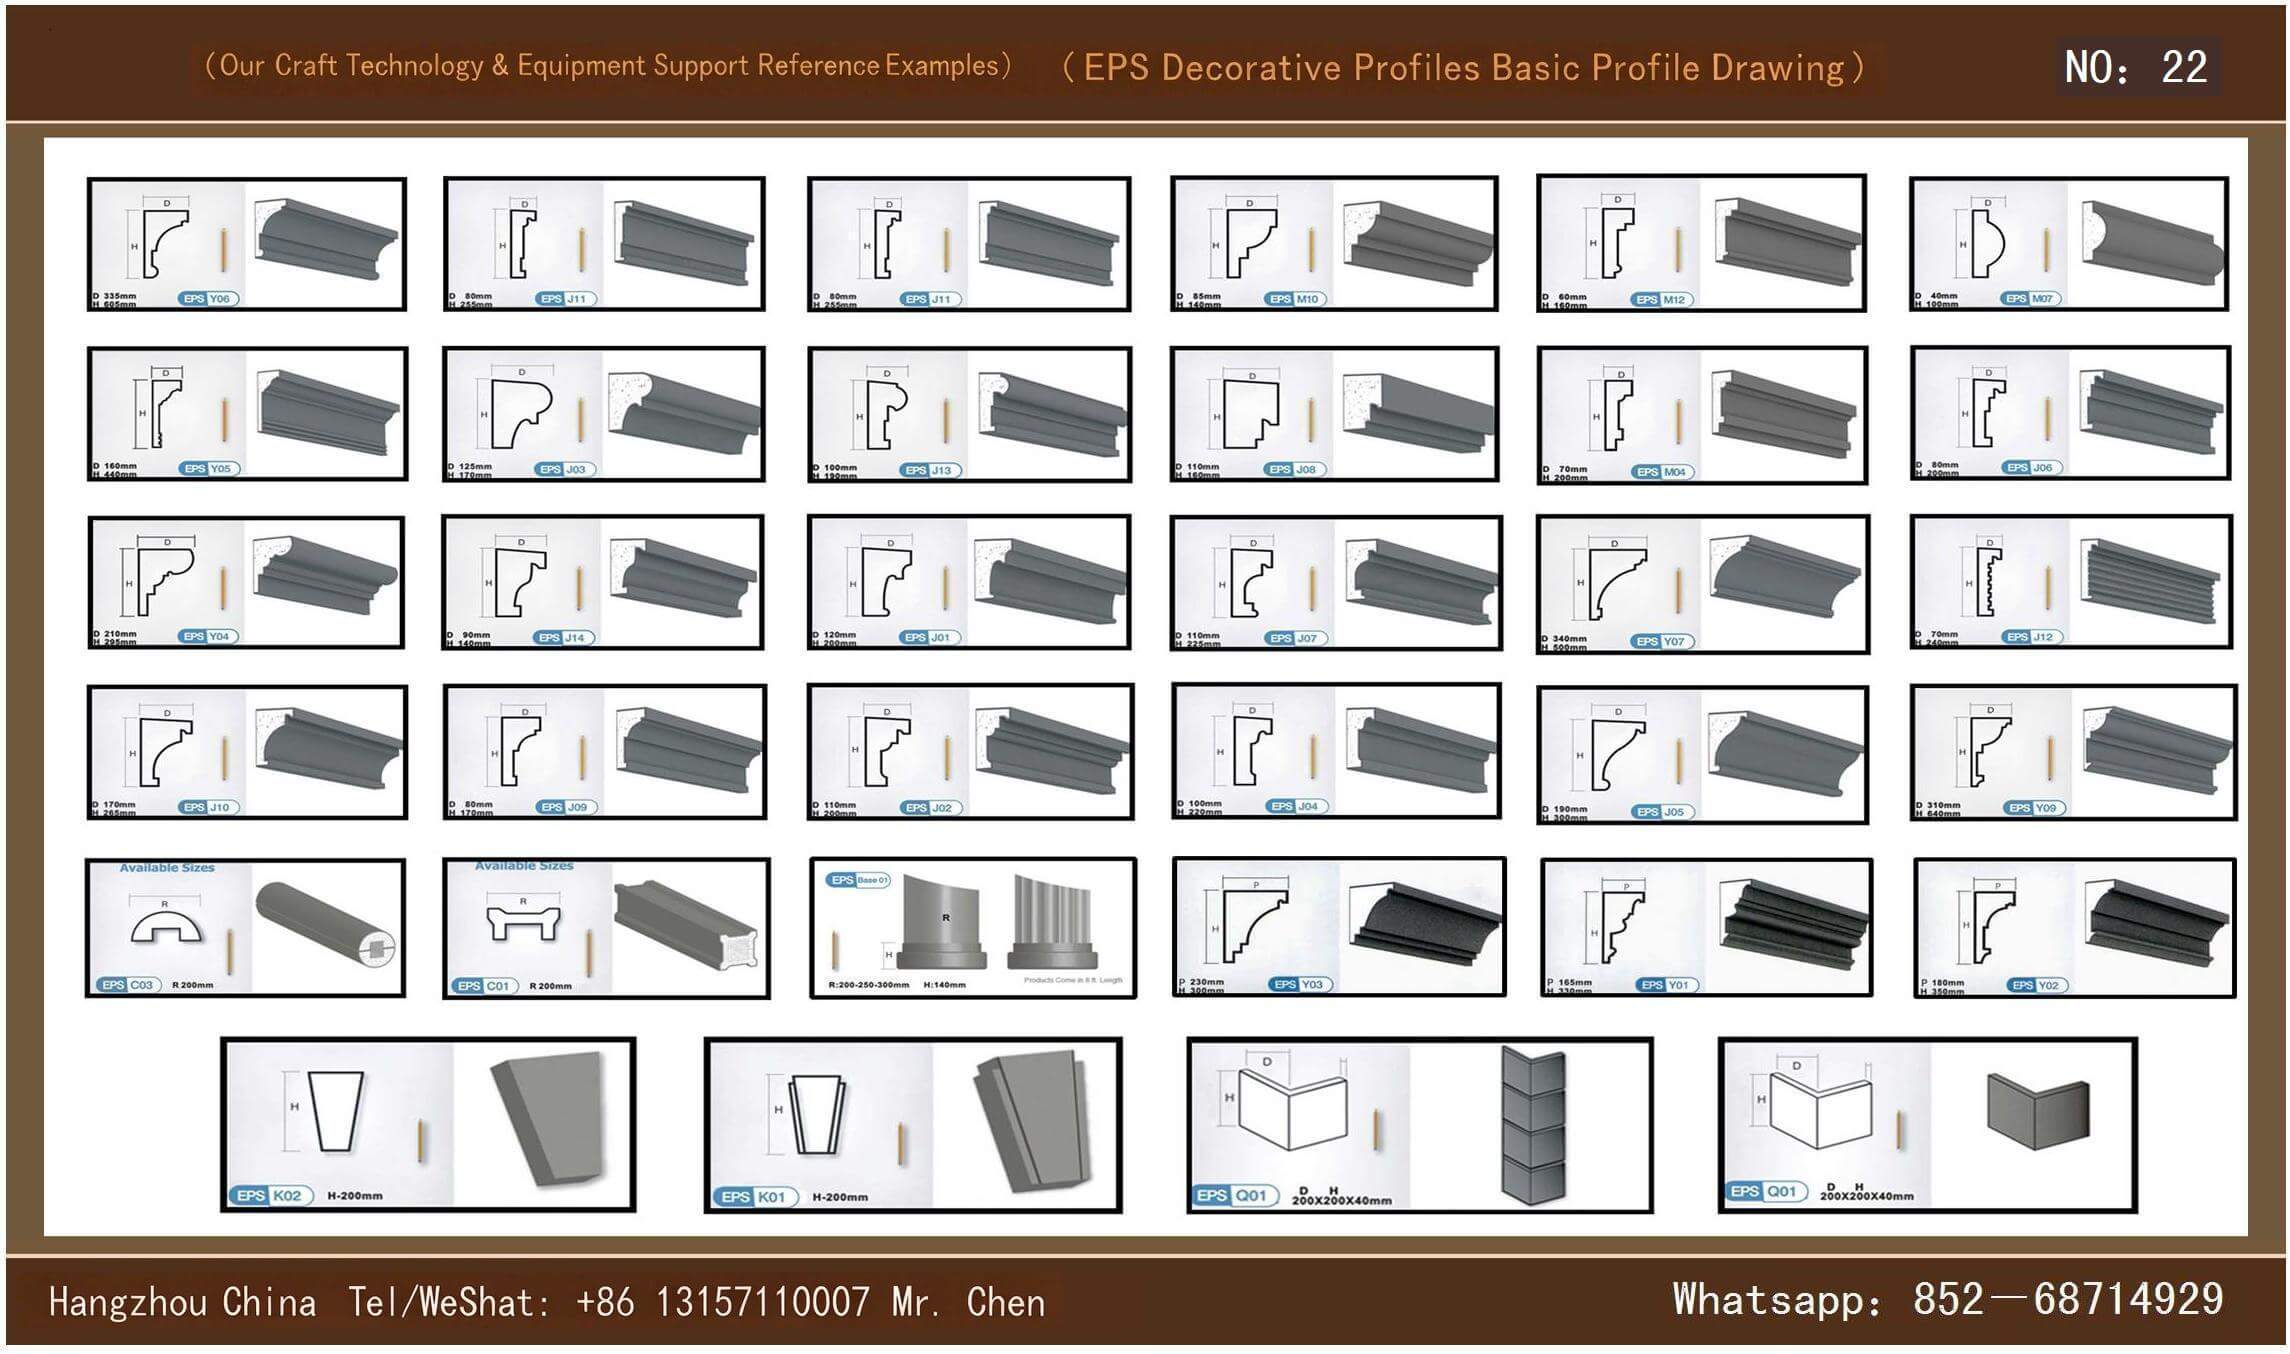
EPSLes moulures décoratives sont résistantes au feu et à la température, résistantes au froid et à la chaleur, et immunisées contre les intempéries et l'acidité de la pluie. Ce sont des matériaux de construction écologiques. Elles sont coupées par CNC informatisé, avec une vitesse de traitement rapide et une gamme de modèles riches, comprenant des moulures conventionnelles, des colonnes romaines, des encadrements de fenêtres, des modillons, etc. Elles peuvent être installées sur les bordures de fenêtres, de portes, les angles de toit et les murs, embellissant ainsi les façades des bâtiments et offrant aux architectes un espace créatif diversifié.
II. Huit caractéristiques principales
I. Développer l'avenir
EPSPolystyrène expansé en mousse,EPSLe système d'isolation thermique extérieure est composé de mortier spécial, de panneaux d'isolation, de toile de verre à mailles, et de couche de revêtement décoratif, intégrant à la fois les fonctions d'isolation thermique et de décoration des murs. Ce système trouve son origine dans70Les crises pétrolières des années passées ont conduit à une promotion progressive de cette technique pour réduire la consommation d'énergie dans les bâtiments civils et industriels. Avec l'évolution des matériaux et des techniques de construction, elle est devenue le système principal de murs extérieurs économes en énergie dans les bâtiments en Chine, conforme aux normes nationales d'efficacité énergétique dans le bâtiment.
L'introduction précoce de systèmes d'isolation similaires en Chine était difficile à populariser en raison de leur coût élevé et de leur qualité instable ; les entreprises nationales ont assimilé les technologies de base étrangères, les ont combinées avec des matériaux principaux de production nationale pour les tester et les améliorer, et ont lancé des matériaux et des techniques de construction à haut rapport qualité-prix, qui ont été largement mis en œuvre dans divers projets d'ingénierie, avec des résultats économiques et sociaux remarquables.
Exigence de scellement obligatoire pour l'isolation thermique des murs extérieurs engendreEPSLes lignes, en tant que produits dérivés de l'isolation thermique des murs extérieurs, composites à style européenEPSLes lignes remplacent intégralement les méthodes traditionnellesGRCComposants. Après l'application obligatoire par l'État des normes d'efficacité énergétique dans le bâtiment, l'isolation thermique des façades extérieures s'étend aux éléments décoratifs personnalisés du bâtiment, réalisant ainsi l'intégration de l'isolation thermique et de la décoration.
L'entreprise a introduit une technologie de revêtement avancée de l'étranger, produit en série des cordons d'isolation thermique finis, résolvant d'un seul coup les problèmes de traitement, d'installation des cordons décoratifs et des ponts thermiques, réalisant ainsi des économies de main-d'œuvre et de matériaux.EPSLe panneau de polystyrène est transformé en profondeur, avec un tissu de fibre de verre collé sur sa surface et une double couche de protection spéciale, isolant ainsi la couche d'isolation thermique des dommages causés par la température, l'humidité, les pluies acides, les dilatations et contractions ; adaptéEPSSystème d'isolation thermique extérieure de la façade en panneaux, éliminant les ponts thermiques de la façade extérieure.
Les profilés composites isolants multicatégories peuvent être personnalisés selon les besoins. Les composants sont collés en toute sécurité au corps principal du bâtiment, sans nécessité de surplomb mural, simplifiant ainsi la construction principale et réalisant une combinaison de la décoration de la façade extérieure et de l'efficacité énergétique.
II. Avantages de la construction
III. Avantages des moulures EPS par rapport aux composants traditionnels en GRC
EPSLes profilés décoratifs sont de nouveaux composants de décoration de façade extérieure, pouvant remplacer entièrement le ciment traditionnel.GRCComposant, adaptationEPS、XPSMur extérieur isolé :
I. Lieux d'application
Résidences, villas, hôtels, boutiques, centres commerciaux, clubs, rénovation de vieilles villes, projets de rénovation de bâtiments anciens.
II. Règles de calcul des quantités de travaux
EPSLe volume des travaux de lignes décoratives est calculé en deux catégories :
III. Principaux paramètres techniques
IV. Normes de contrôle de la qualité
V. Séquence complète de la construction
Traitement de la surface de base→Tracer des lignes sur place→Confirmation du dessin→Produits préfabriqués en usine→Tracé des lignes sur place→Découpe de lignes→Préparation sur place du mortier→Coller les lignes→Installation des clous d'ancrage→Réparation des joints→Organisation globale→Réception finale
Instructions détaillées des procédures étape par étape
7. Normes d'opération pour la préparation du mortier sur site
① Adaptation du mortier adhésif à polymères spécialEPSPersonnalisation de la surface en mousse ;
② Utiliser un mélangeur électrique portatif pour mélanger complètement afin d'obtenir un mortier de consistance uniforme et modérée ;
③ Laisser reposer après le mélange5Minutes, mélange secondaire avant la construction ; après l'achèvement du mélange du mortier2À utiliser dans l'heure, annulation au-delà de ce délai.
8. Technologie de collage de fils
Les petits moulures sont collés avec la méthode de collage intégral, tandis que les grands moulures utilisent la méthode combinant des points et des cercles ; les éléments extrudés sont parfaitement ajustés au mur, avec une largeur de joint de collage≤3mm; Coller et jointoyer en même temps, avec des joints pleins, et garder la surface des composants propre.
9. Normes d'installation des clous d'ancrage
Épaisseur de ligne≥500mmPendant le collage et le séchage des composants24Percer des trous pour installer des chevilles d'ancrage après quelques heures ; les trous sont perforantsEPSLignes, couche d'isolation thermique de la façade, profondeur de perçage dans la paroi de base≥50mm; l'orifice extérieur du trou est légèrement inférieur à l'orifice intérieur pour éviter le refoulement de l'eau de pluie ; le disque d'ancrage est entièrement enfoncé à l'intérieur de la ligne et ne doit pas être exposé.
10. Technologie de traitement des joints
Les lignes de produits finis sont de longueur standard, et les longueurs non standard sont assemblées sur site ; les dimensions sont mesurées avec précision avant l'assemblage, puis collées et fixées.
Jointure adaptée et scellée, entretien de l'adhésif24Après quelques heures, appliquer du mortier de finition sur les joints et poser100mmTissu de grille large alcali-résistant/Tissu non-tissé, recouvert d'une couche supérieure de mortier de crépissage, et laissé sécher naturellement.
11. Technologie de réparation des lignes endommagées
Les lignes endommagées causées par les collisions pendant la construction et les coupes obstruées par les échafaudages doivent être réparées sur place : nettoyer la surface de base pour les défauts de grande surface et couper à la même dimension.EPSFixation par collage spécial pour mousse ; enduit de surface couvrant+Toile maillée alcali-résistante, chevauchement de la toile maillée vers les alentours≥50mm; La surface réparée est uniforme et lisse avec la ligne d'origine, sans différence de niveau.
Huit avantages principaux des bandes composites thermiquement isolantes

I. Comparaison entre les moulures composites isolantes EPS et les moulures traditionnelles
(I) Trois types traditionnels de défauts de lignes
(2) Avantages des moulures composites isolantes en EPS
Résoudre d'un seul coup tous les défauts des lignes traditionnelles, avec une production de composants, une construction sur site et une installation de façade extrêmement simplifiées, et une amélioration globale des performances.
II. Processus en quatre étapes de l'usinage complet de la mousse EPS
A Processus de moussage
Les grains de matière première entrent dans la pré-expandeuse et sont chauffés par la vapeur jusqu'à92℃L'adoucissement et la libération de l'agent moussant font gonfler les perles jusqu'à la densité volumique cible ; la stabilisation du taux de gonflement est au cœur de la qualité du produit fini, et l'opérateur ajuste la température de pré-expansion, la pression de vapeur, la vitesse d'alimentation et le taux de gonflement en fonction des conditions de l'équipement.
B Procédé de mûrissement
Les grains nouvellement moussés sont vides à l'intérieur et dépourvus d'élasticité, nécessitant un repos.4Après plus d'une heure, l'air pénètre dans les micropores pour équilibrer la pression interne et externe et restaurer l'élasticité ; l'amélioration de la qualité permet de prolonger le temps de repos, et les particules de la deuxième mousse sont mûres et rondes.2~3Elle peut être retraitée après quelques heures.
Le silo de maturation utilise un tissu anti-statique en maille pour éliminer l'humidité des billes et dissiper l'électricité statique ; les billes de faible densité évitent la déformation due à la compression par soufflage, la chute libre des billes dans le silo améliore leur plénitude et raccourcit le cycle de maturation.
C Processus de formage
Les particules mûres et moussées sont introduites dans le moule, chauffées à la vapeur pour être thermofusées et moulées ; une mauvaise manipulation peut entraîner des problèmes tels que la rétraction du produit, une surface irrégulière, des difficultés de démoulage, une fragilité du matériau et une augmentation du taux de rebuts.
Exigences relatives aux paramètres de stabilité de l'équipement de moulage :
Pression de la vapeur principale :0.4–0.7Mpa
Pression de l'eau de refroidissement :0.3–0.5Mpa
Air comprimé :0.45–0.7Mpa
Degré de vide :-600–650mmHg
Les opérateurs règlent les paramètres de l'équipement selon les spécifications du produit pour garantir l'intégrité et l'esthétique du produit fini.
D Processus de maturation du produit
Les produits démoulés ont de la vapeur d'eau adhérant à leur surface et sont susceptibles de rétrécir en raison du vide interne, nécessitant une maturation complète pour améliorer leur dureté et leur résistance ; il suffit de les stocker et les sécher naturellement, la meilleure solution étant50–60℃Mûrissement à température constante dans une chambre de chauffage.
Présentation succincte du processus de production et de transformation des moulures EPS à Hangzhou · Yun'ou①
Les cinq étapes de production des moulures EPS - Première étape : sélection des matériaux
En fonction du niveau de qualité du produit fini, les matériaux bruts correspondants sont sélectionnés, ce qui se divise en trois normes de sélection des matériaux : mousse, tissu grillagé et mortier de finition :
1. Trois niveaux de sélection des matériaux pour mousse
A Mousse ordinaire : sans agent ignifuge, non recommandée pour l'ingénierie
B BMousse ignifuge de grade X : densité apparente14~25kg/m³, recommandation de poids volumique≥18kg/m³, d'excellentes performances d'ignifugation
C Mousse de graphite (mousse noire) : ajout de matière première graphite, spécialement conçue pour l'isolation thermique haut de gamme
2. Spécifications des toiles maillées auto-adhésives unilatérales (trois modèles)
A 85g/㎡ : maille5mm×5mm / 5mm×7mm / 7mm×7mm, spécial pour lignes bas de gamme
B 105g/㎡ : maille5mm×5mm / 5mm×7mm / 7mm×7mm, ligne générale conventionnelle haut et moyen de gamme
C 120g/㎡ : maille5mm×5mm / 5mm×7mm / 7mm×7mmMatériaux principaux de haute qualité et de luxe pour les lignes
3. Sélection des matériaux pour le mortier de finition polymère
① Sables : sable jaune lavé, sable de roche mécanisé, sable de quartz ; interdiction de l'utilisation de sable boueux et de sable de mer
② Ciment : priorité425#Ciment Portland ordinaire ; interdit325#、425#Ciment composite
③ Additifs pour polymères : poudre de caoutchouc, éther de cellulose, superplastifiant, silicone, fibre de bois, composition de fibres courtes
④ Émulsion :VAEÉmulsion, émulsion acrylique ; l'émulsion acrylique finie offre une meilleure texture et est principalement utilisée dans les produits haut de gamme.
Deuxième phase : dessin et découpe de la mousse
Présentation succincte du processus de production et de transformation des lignes EPS de Hangzhou Yunou ②
Troisième étape : Fabrication du moule
Les moules se divisent en moules en acier,PVCDeux types de coffrages en plastique :
Quatrième étape : Application de toile maillée auto-adhésive avec bulles (deux techniques d'application)
Le tissu maillé enveloppe la surface en mousse pour renforcer la résistance globale des composants, avec deux méthodes de pose : manuelle et automatisée :
Phase 5 : Fondamentaux du processus de mélange du mortier
Sélection du mortier et principes du procédé de mélange③
I. Classification des bases de mortier polymère
II. Quatre défauts courants du processus d'agitation rapide
EPSLe mortier de système de crépis mince comprend du ciment, du sable, de la cellulose et de la poudre de colle./Les émulsions présentent de graves inconvénients lors d'une agitation à haute vitesse sur une courte période :
III. Quatre normes fondamentales pour un mélange automatisé qualifié
IV. Remarques sur le processus
Les lignes de haute qualité sur le marché ont toutes été soumises à2~3Traitement par enduction de couche de mortier, complété par une formulation précise ; une deuxième couche associée à un dosage standard permet d'obtenir un produit de qualité supérieure.EPSNorme de sortie d'usine pour les lignes.
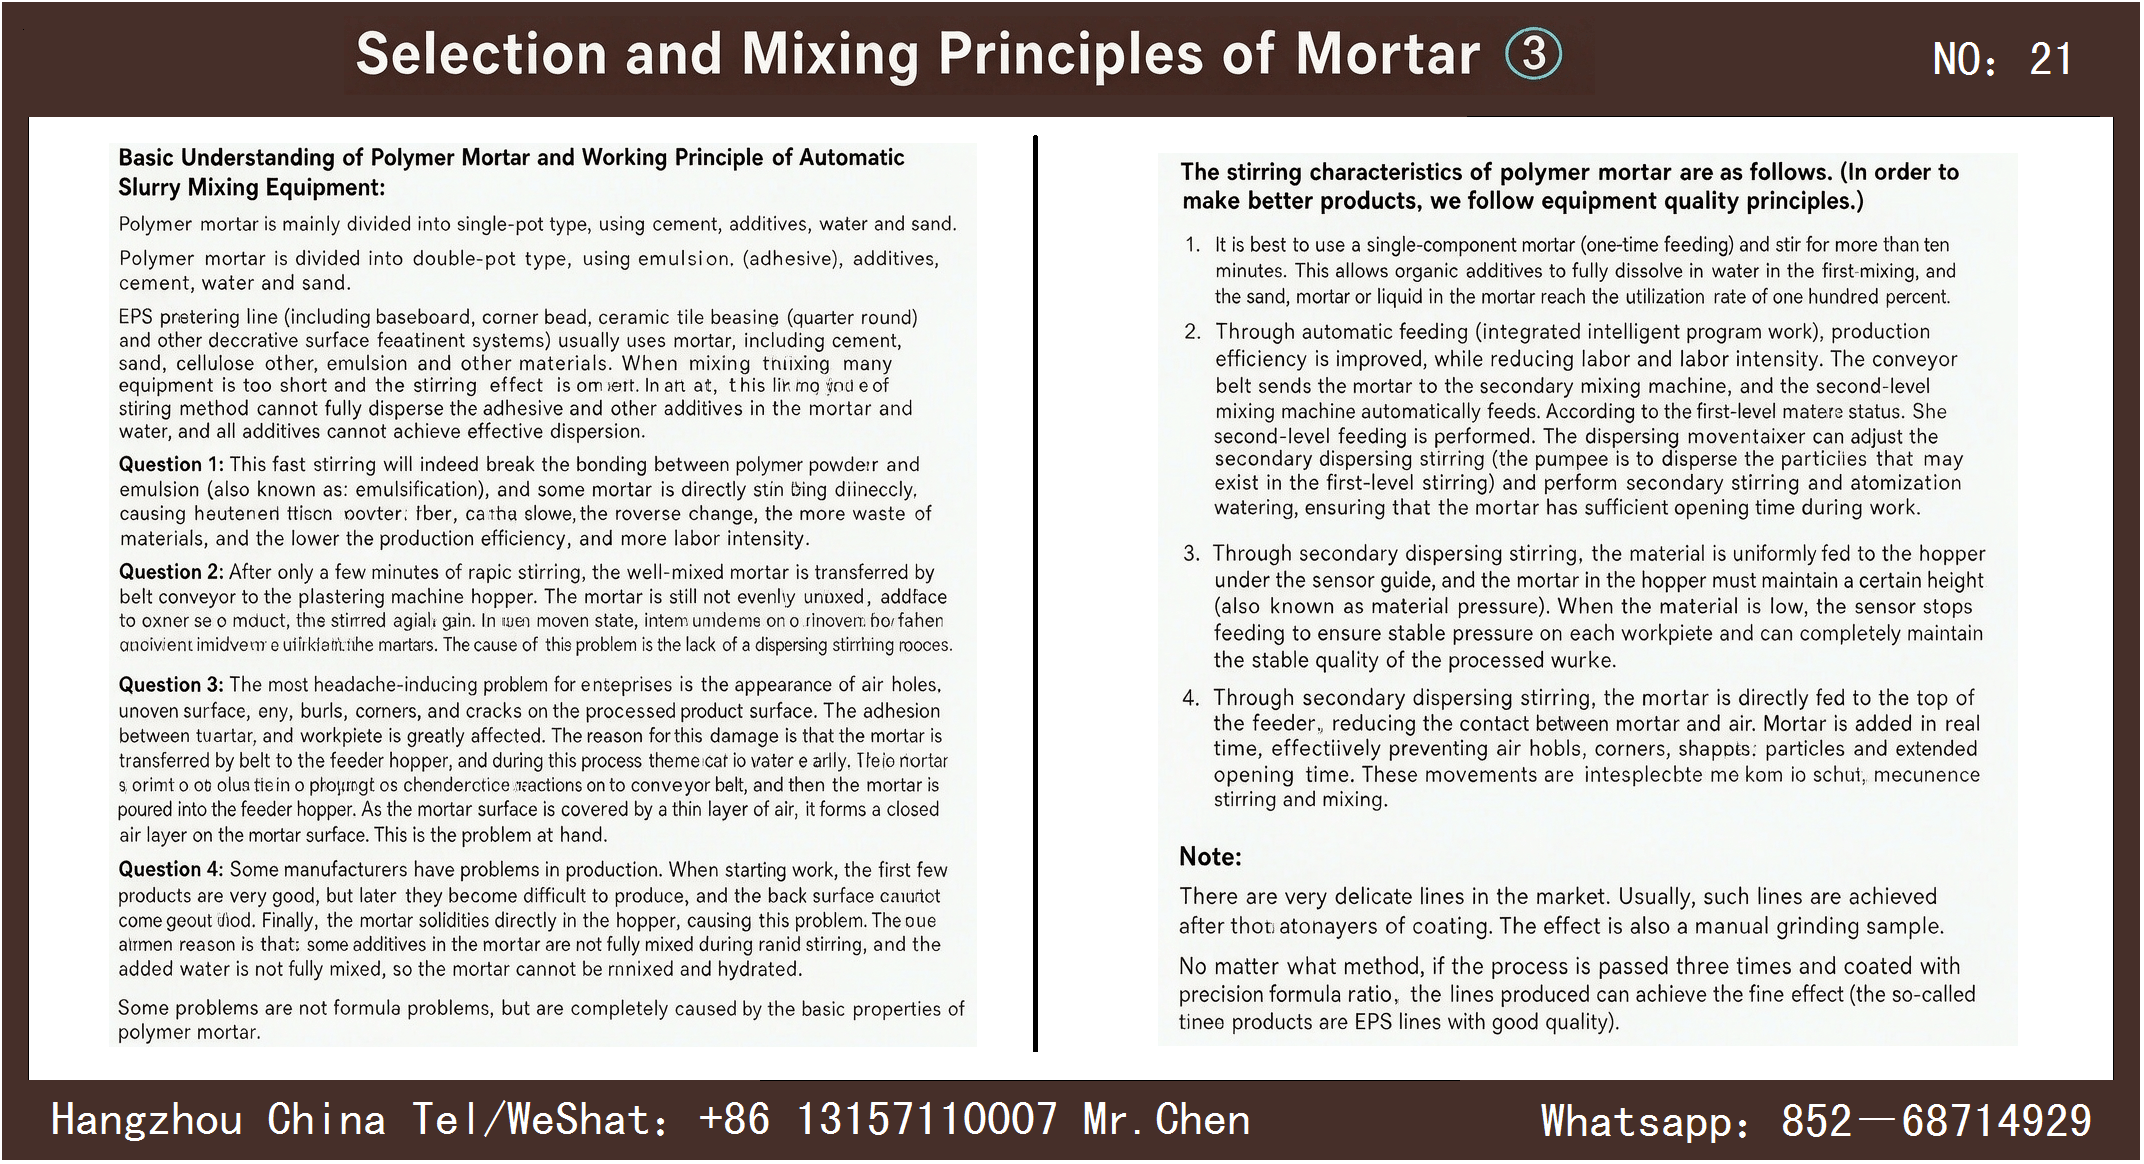
Schéma du processus de production des lignes en EPS de Hangzhou Yun'ou
Processus de coordination préalable
Processus de traitement de la mousse
Processus de traitement de la surface
Traitement de classification des produits finis, entrée et sortie de stock