
Линии EPS
- Описание продукта
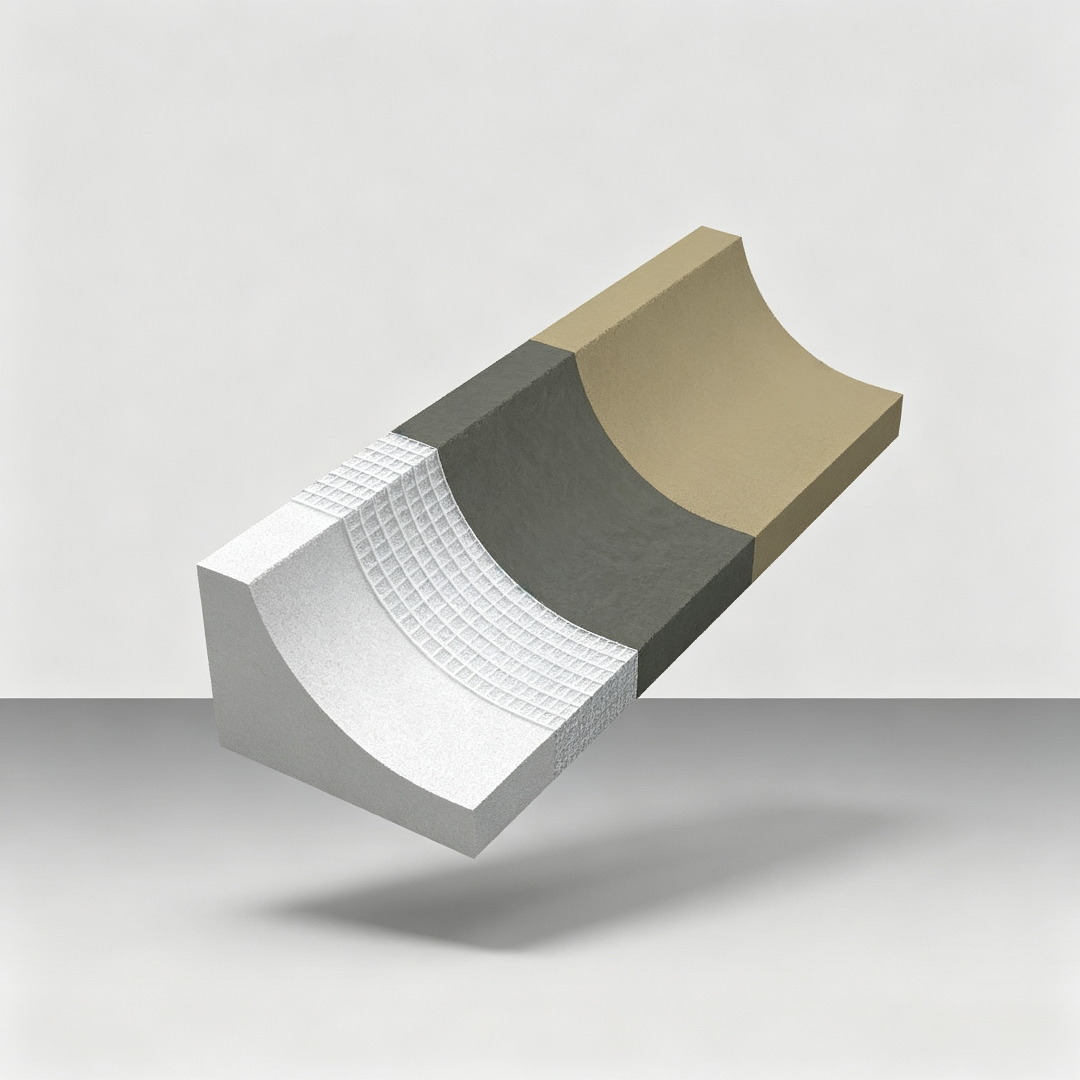
- Пенополистирол высокой прочности (Expanded Polystyrene)
- щелочестойкая стеклотканевая сетка (Alkali Resistant Glass Fibre Grid)
- Полимерная смесь (Polymer Grout)
- отделочный слой (Decorative Layer)
- Легкий вес: собственный вес составляет лишьGRCдекоративной линии1/6Один человек может самостоятельно осуществлять перевозку и установку; в то же время обладает свойствами огнестойкости, водонепроницаемости, защиты от моли, плесени и растрескивания, может использоваться как внутри, так и снаружи помещений, относится к экологически чистым отделочным материалам.
- Прочное крепление: используется полимерный раствор для склеивания, смешанный из органического клея и неорганического цементного раствора, обладает высокой прочностью склеивания и длительным сроком службы, соответствует государственным стандартам и нормам, безопасность и надежность подтверждены на практике в строительстве; не требует крепления анкерными болтами, что позволяет избежать коррозии анкерных болтов и скрытых опасностей при высотных работах.
- Гибкость форм: автоматическая резка с ЧПУ на основе компьютерного моделирования, неограниченные формы, простые процессы обработки и установки.
- Совместимость с системами наружной теплоизоляции: сEPSИдеально сочетается с наружными теплоизоляционными стенами, полностью снимает опасения архитекторов по поводу ограничений в формировании фасада, позволяет свободно проектировать формы и интегрируется с теплоизоляционными стенами.
- Простая установка: специальные клеящие материалы и технологии позволяют одному человеку самостоятельно завершить установку, а крупногабаритные элементы могут быть закреплены только с помощью клея.
- Безупречная эстетика: специальный ремонтный материал заполняет стыки линий, полностью устраняя щели, и не растрескивается при длительном использовании.
- Решение общей проблемы тепло- и холодовых мостов: устранение проблемы тепло- и холодовых мостов в наружной теплоизоляции стен изначально, предоставление пространства для творчества в проектировании и строительстве зданий.
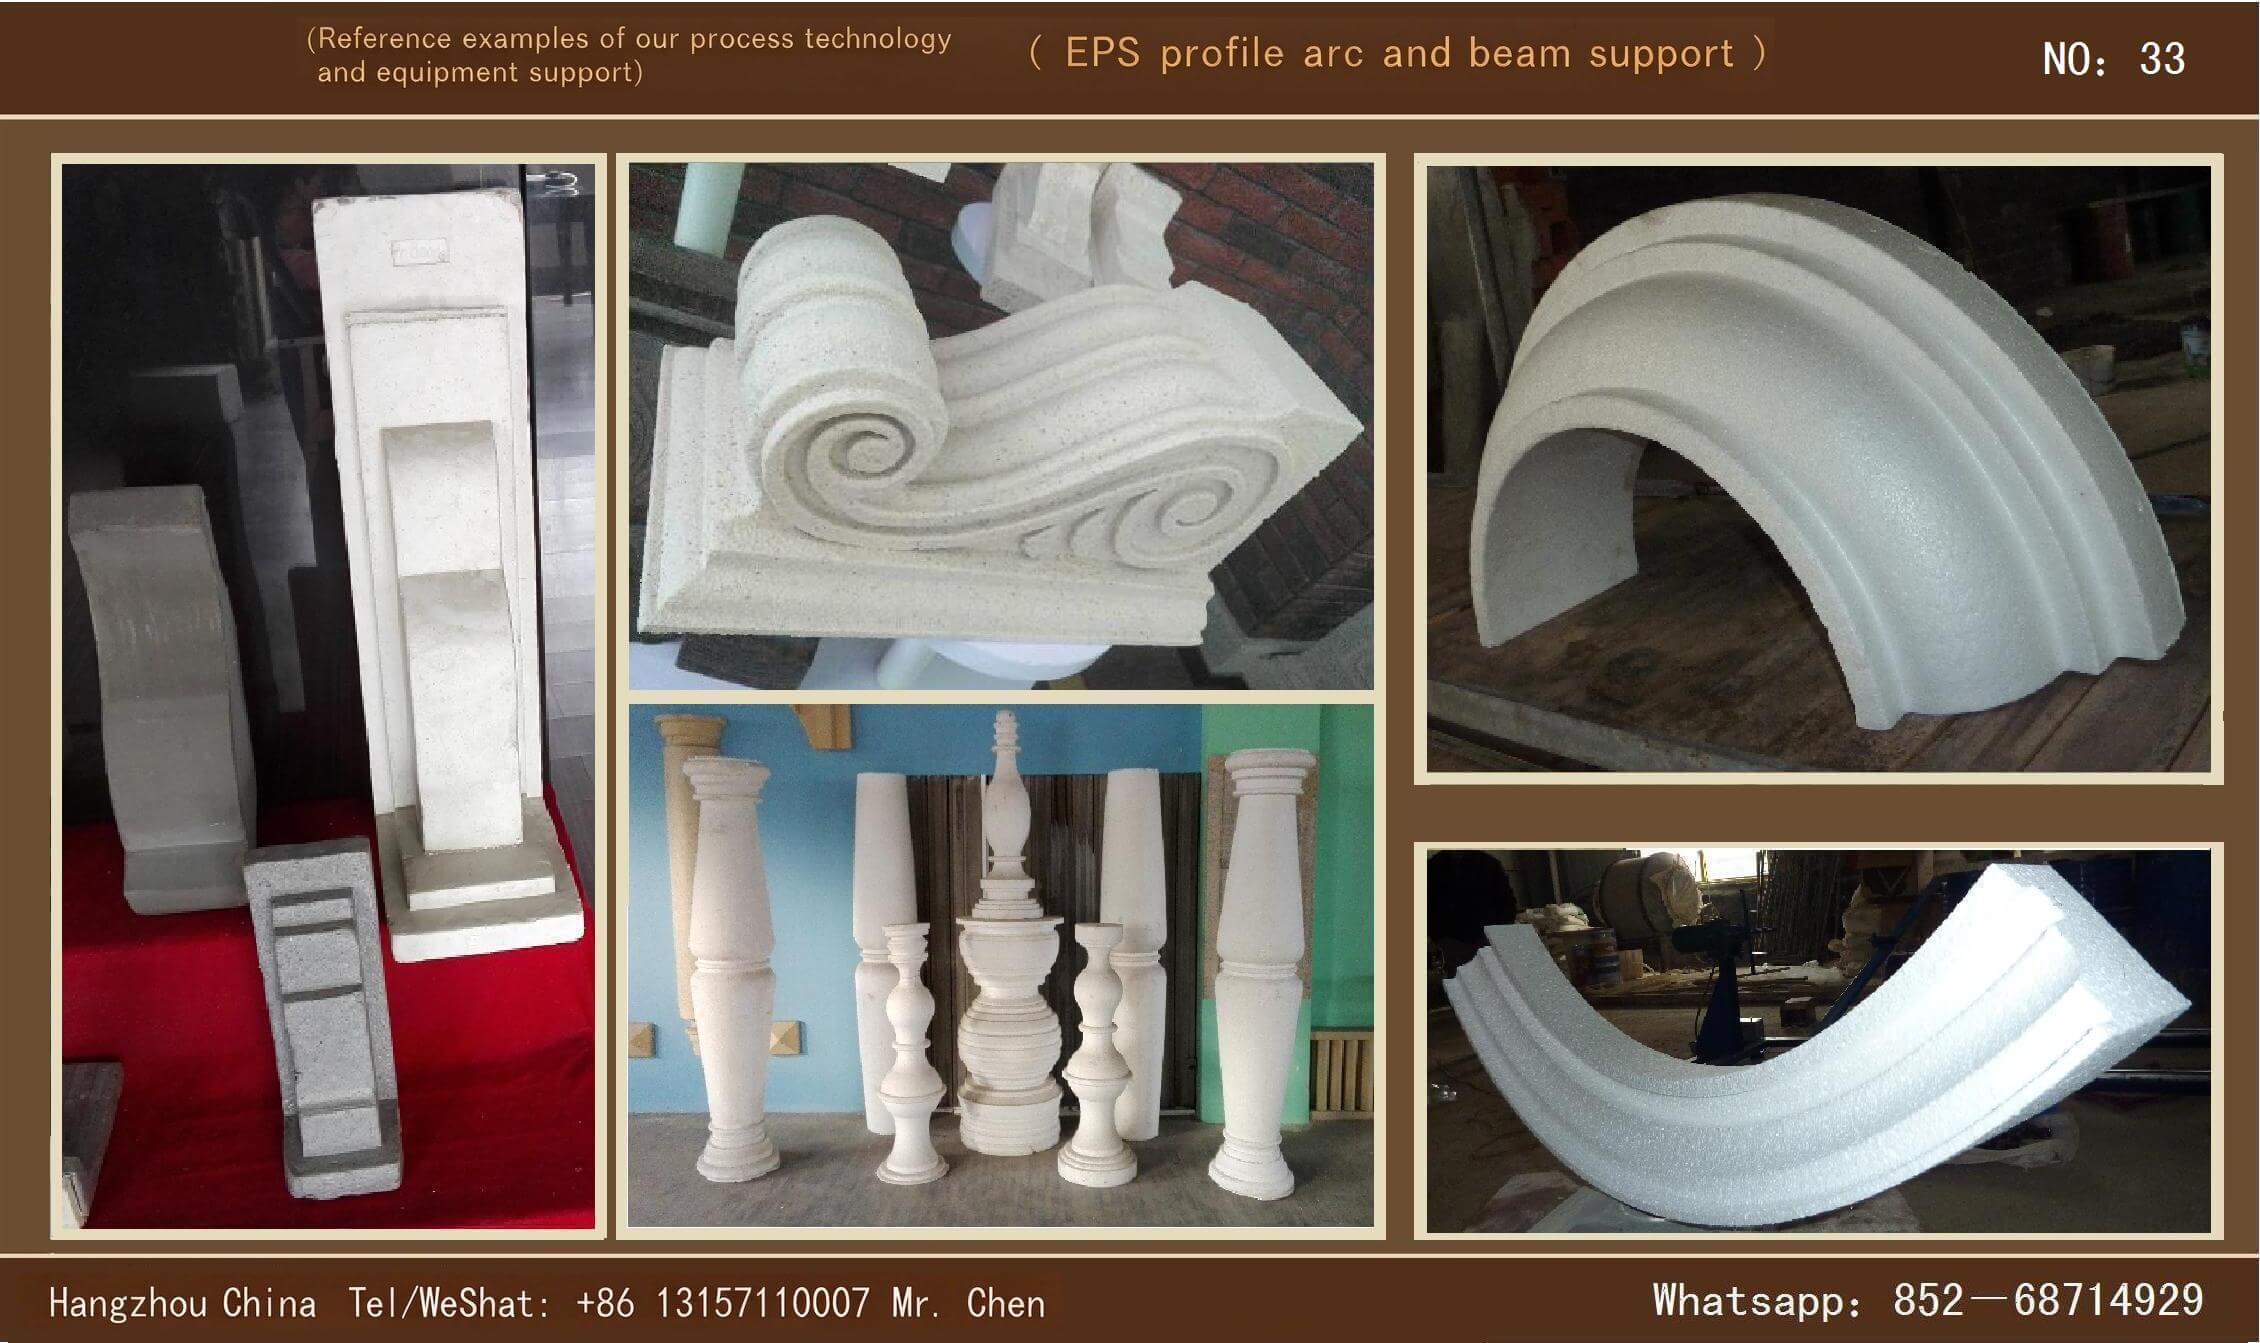
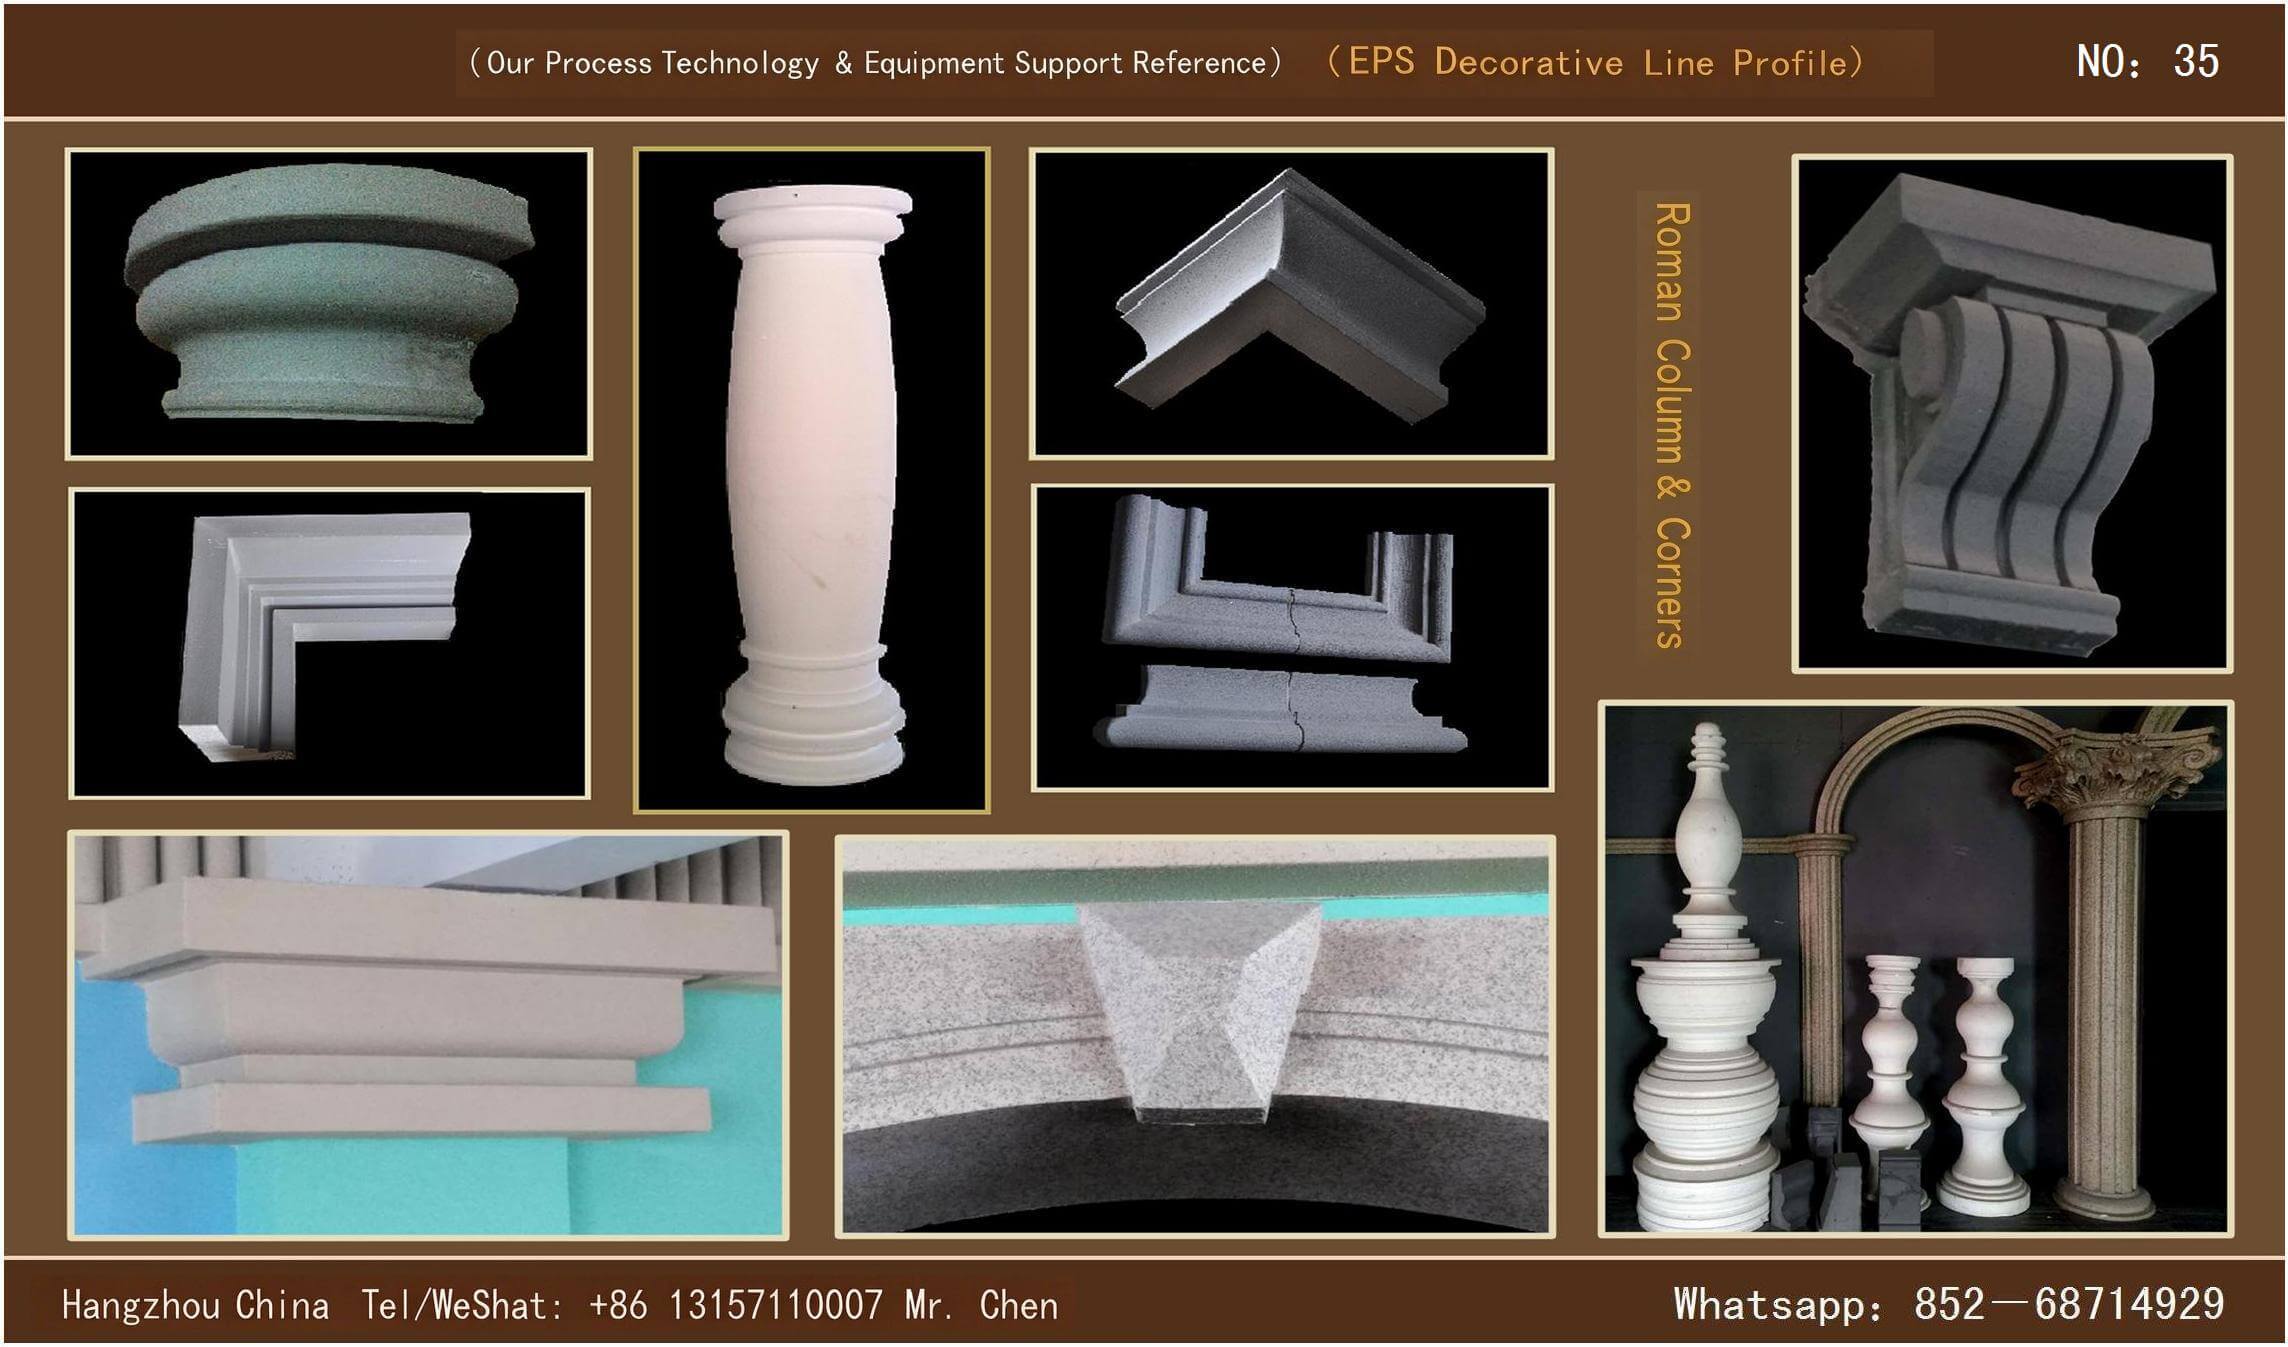
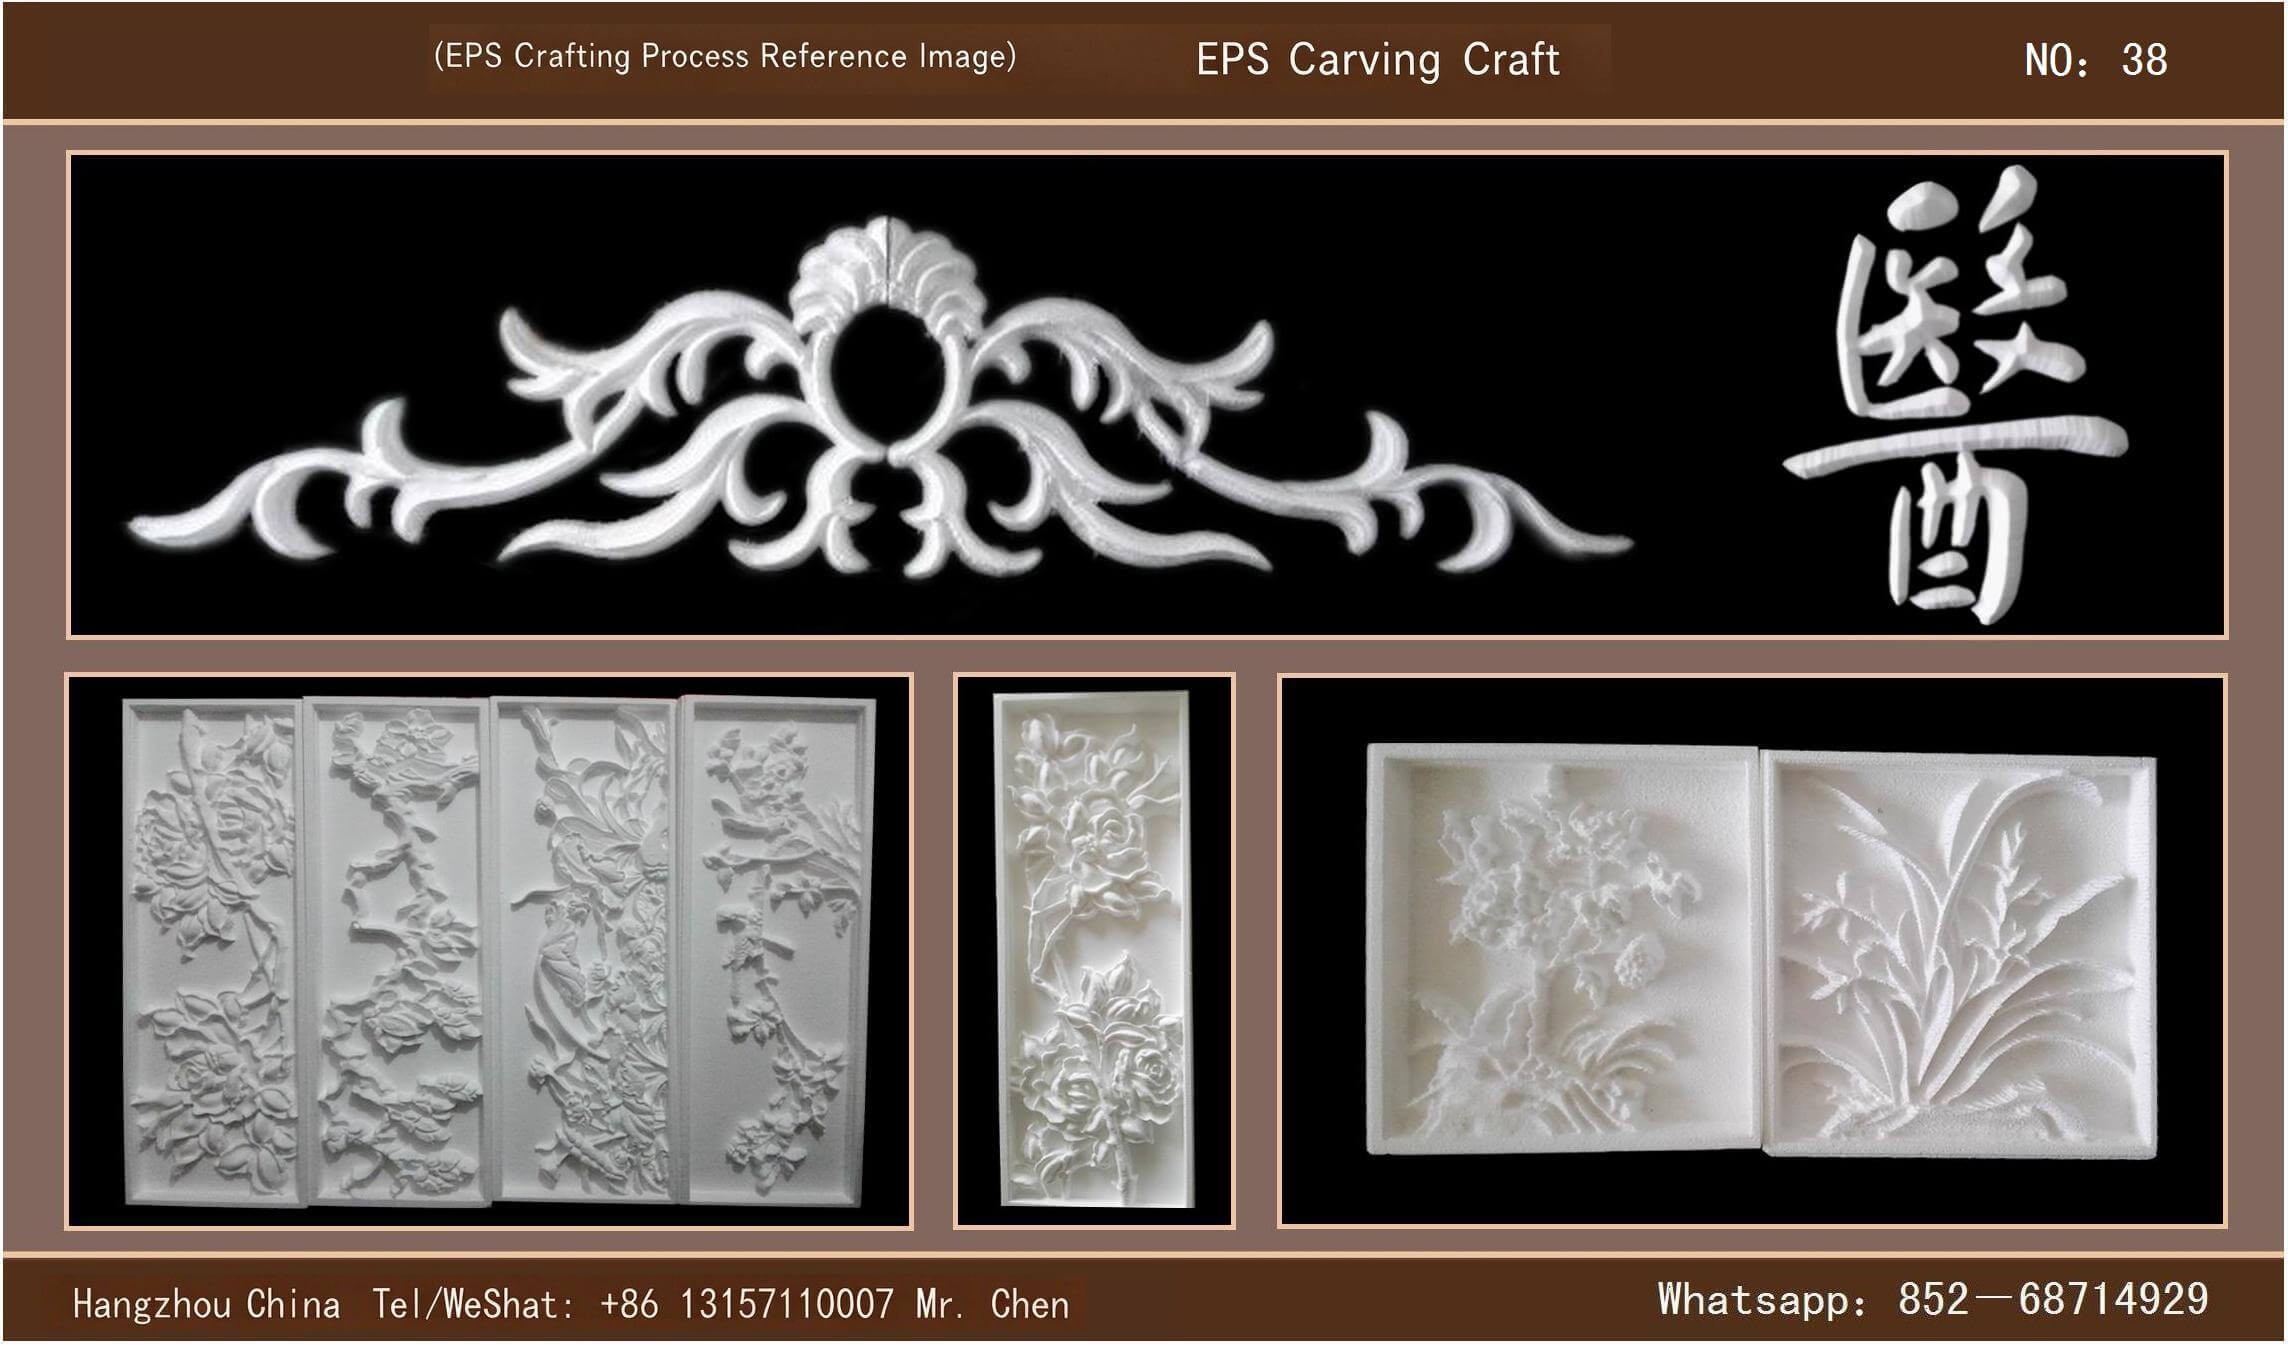
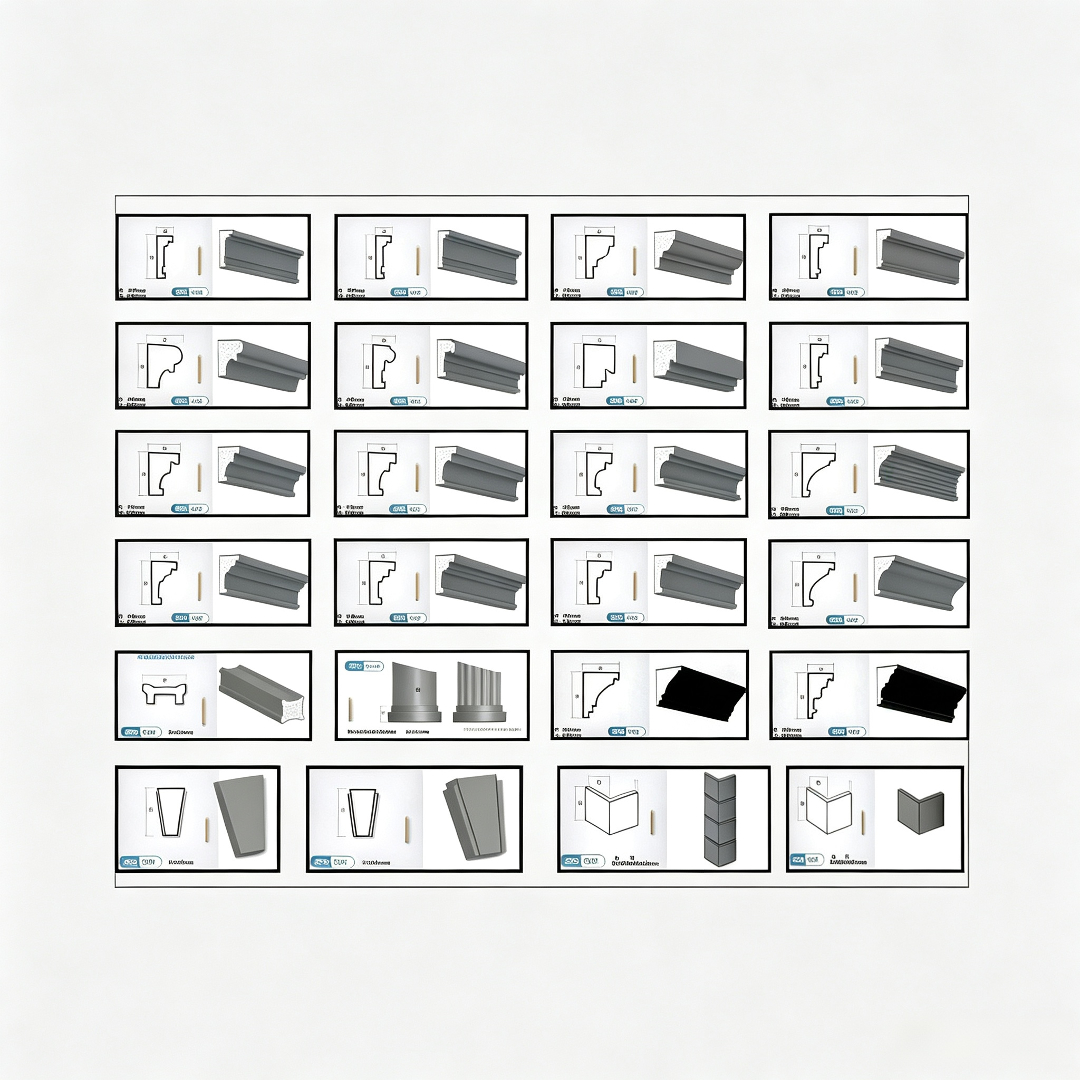
- Полный ассортимент с поддержкой индивидуального заказа: обычные продукты включают декоративные элементы, такие как резьба по дереву, наличники для окон, карнизы, наличники для дверей, консольные карнизы, консоли, римские колонны, дверные украшения и т. д., которые могут быть изготовлены индивидуально в соответствии с чертежами клиента.
- Простота монтажа: не требуются встроенные детали, заклепочные элементы, специальный клеящий раствор наносится непосредственно на основание стены; прочность сцепления значительно вышеJG149—2003Стандарты приемки «Системы наружной теплоизоляции стен с тонким штукатурным слоем из вспененного полистирола», после оклеивания крупногабаритных элементов можно ходить по ним, и они не отклеятся.
- Гибкость обработки: на месте можно свободно резать и соединять, после завершения установки наружной теплоизоляционной прослойки также можно проводить последующую клеевую работу.
- Заводское предварительное изготовление: формование с ЧПУ в соответствии с чертежами клиента, детали имеют точную структуру, высококлассный внешний вид и деликатную текстуру.
- Совместимость стилей: идеальная реализация европейского классического фасада без дефектов тепло- и холодовых мостов;
- Безопасность на стройке: традиционнаяGRCСобственный вес очень большой, риск установки на высоте для высотных зданий высок, за годы наличествуют случаи смертельных и травматических исходов при строительстве, сроки строительства длительные, при длительном использовании легко возникают трещины, плохая долговечность;EPSОблегчение конструкции линий значительно снижает риск работы на высоте и открывает новую технологию для формирования наружных стен.
- Стабильные характеристики:B2Сердцевина из огнестойкого пенополистирола, композитная сетка из щелочестойкого стекловолокна и специальный защитный слой; устойчивость к холоду и жаре, не подвержено воздействию влаги и кислотных дождей; огнестойкий и нетоксичный, экологически безопасный.
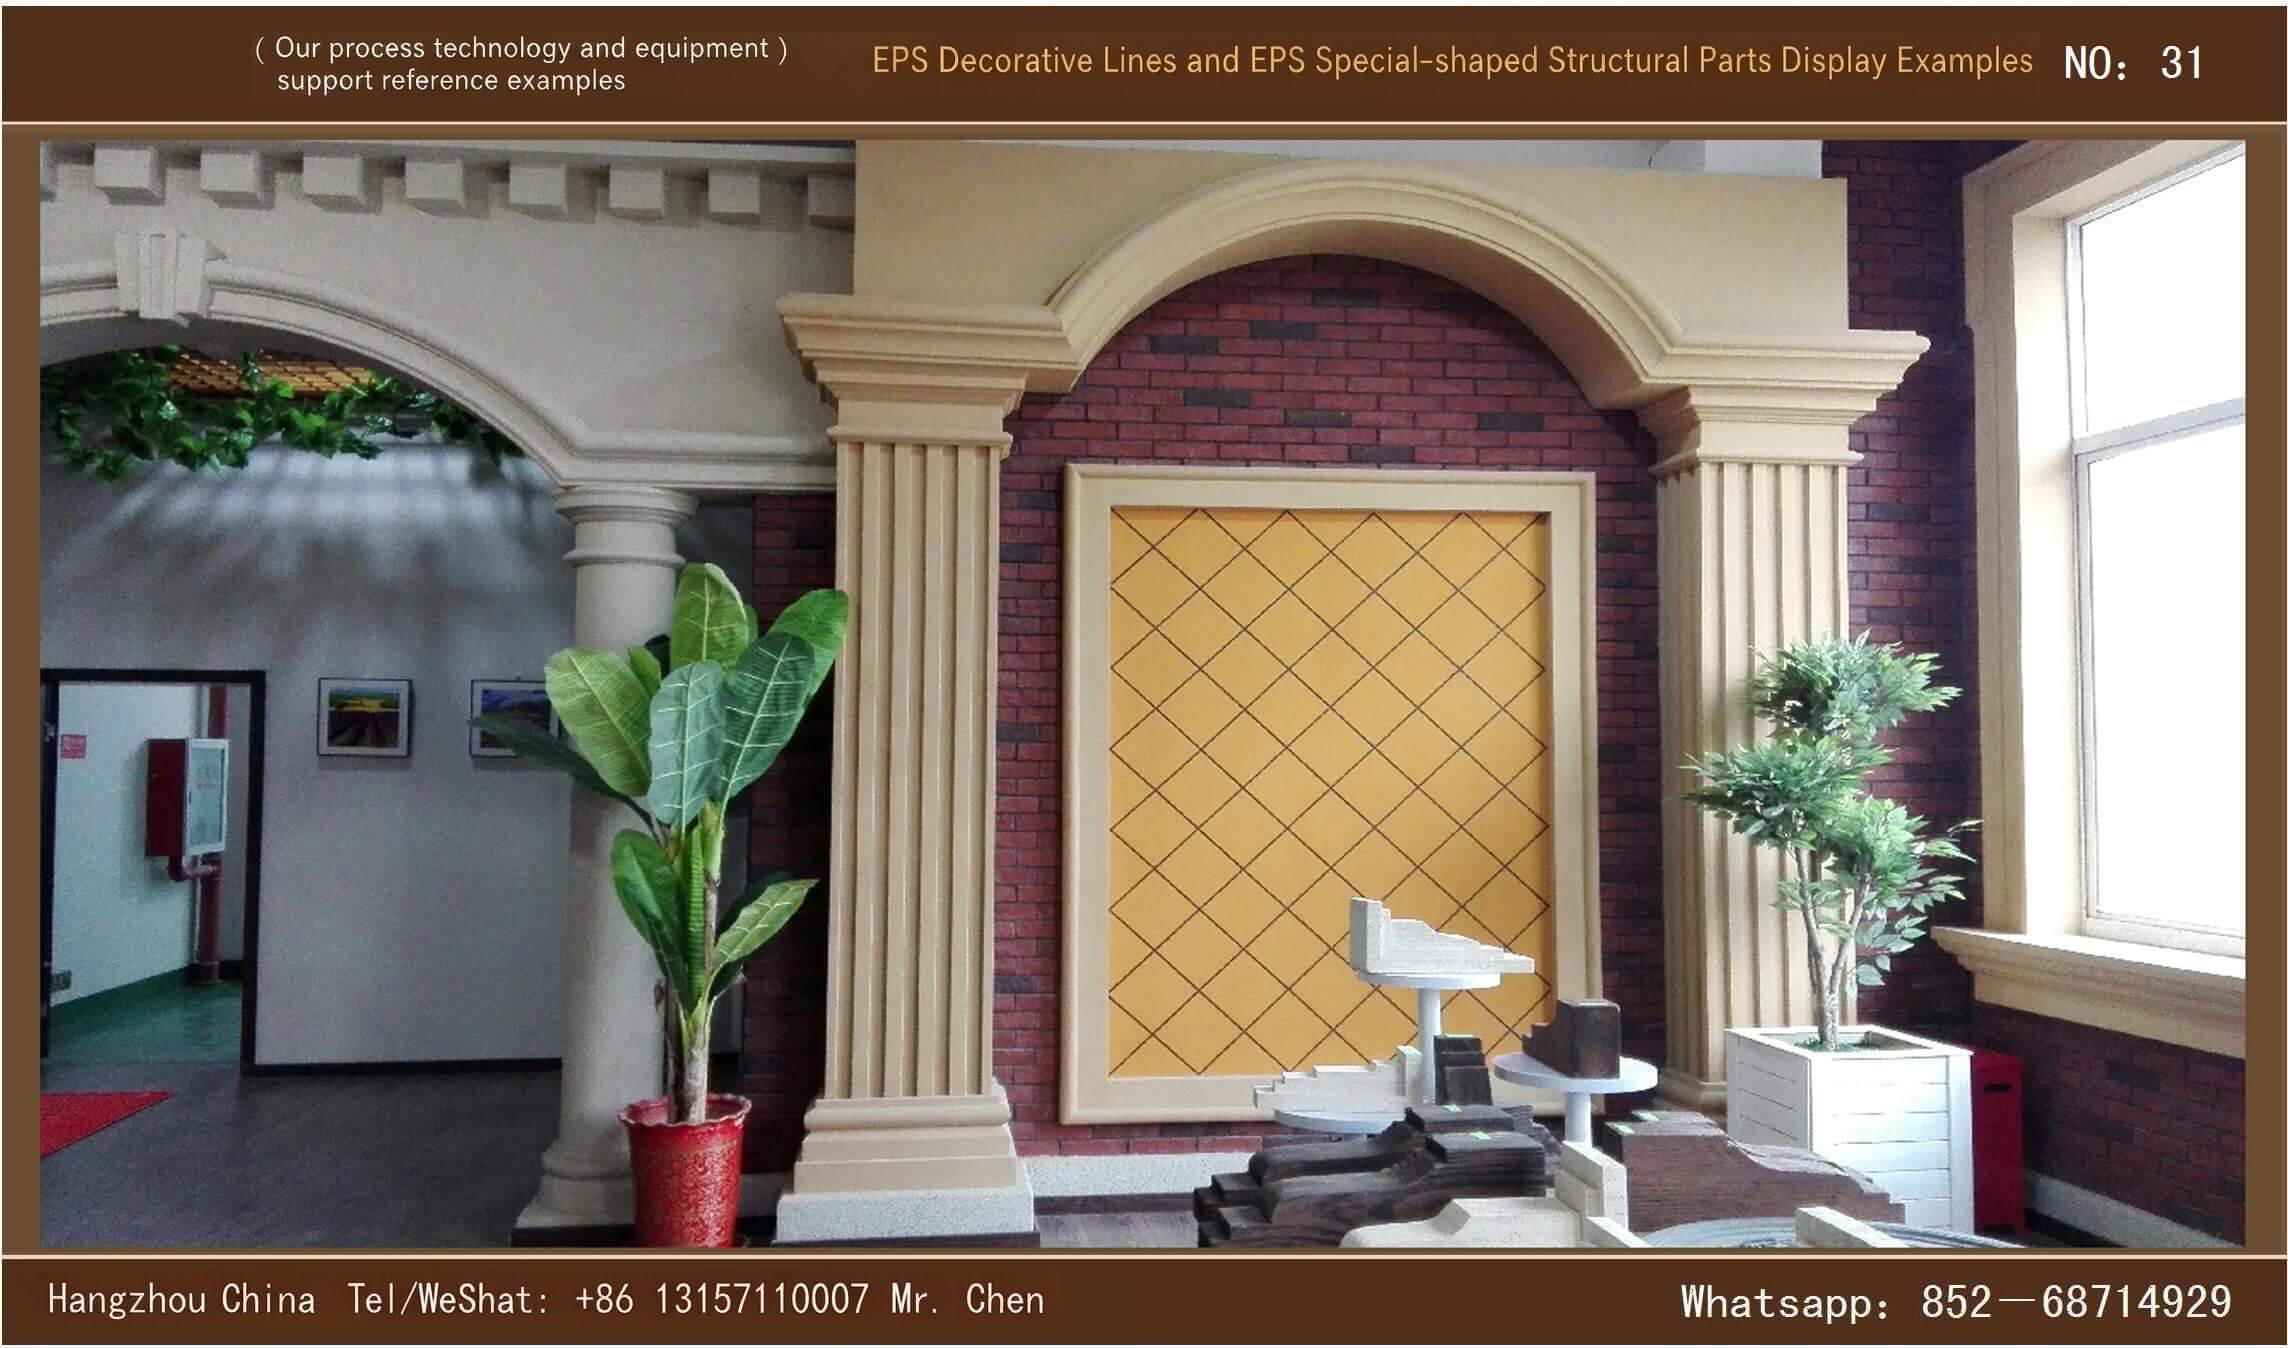
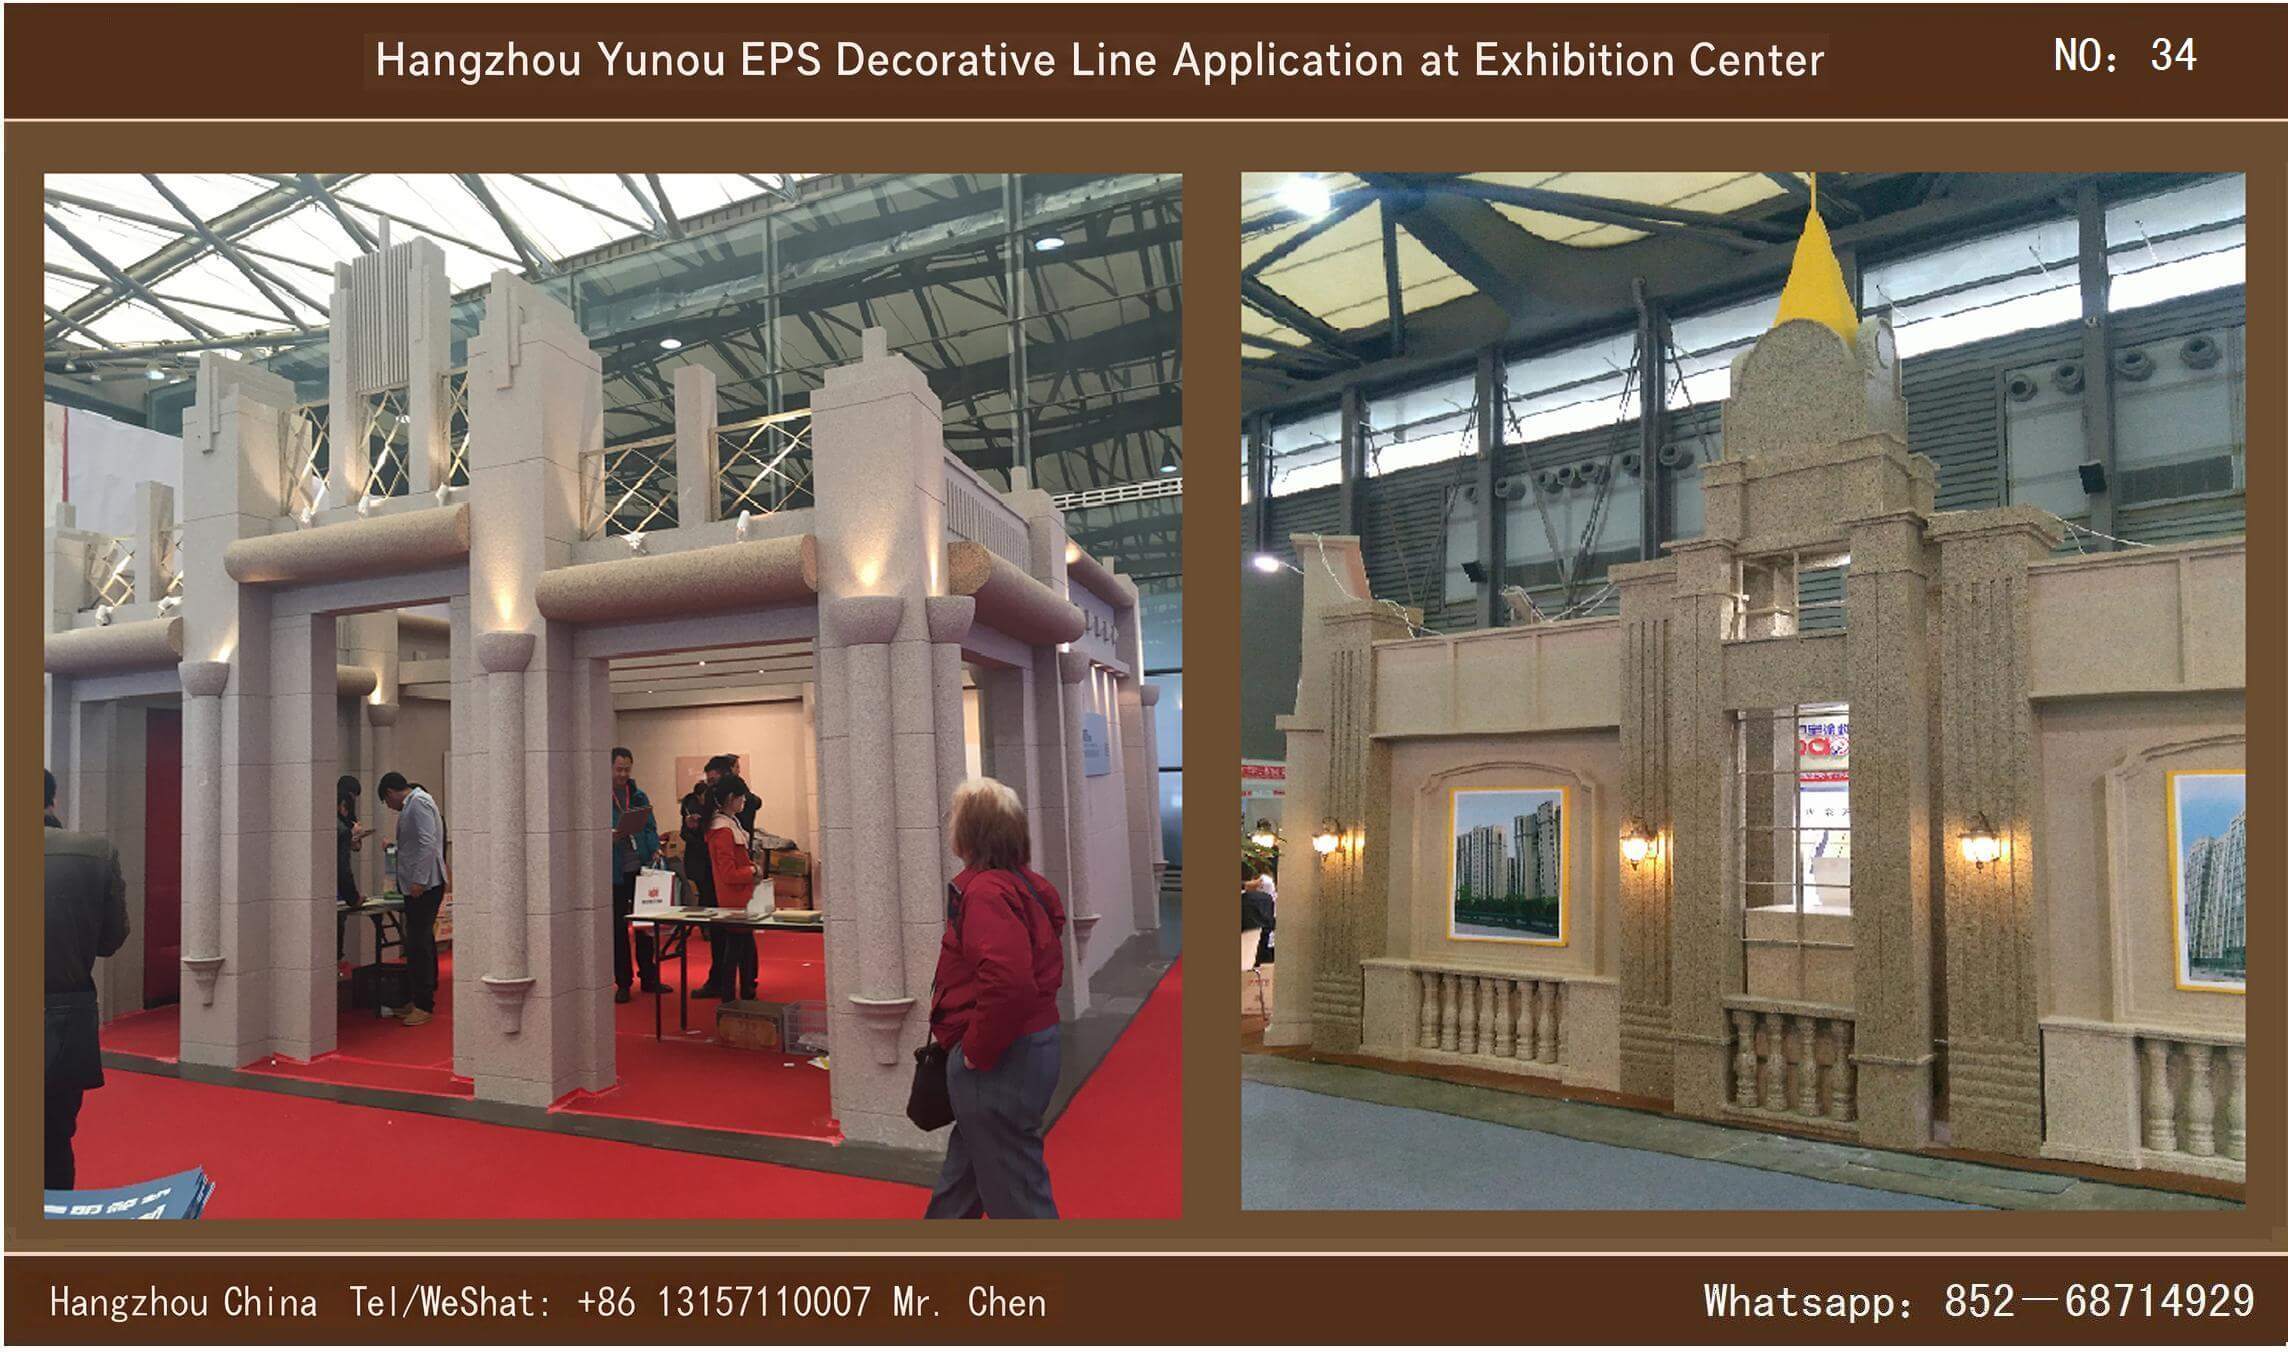
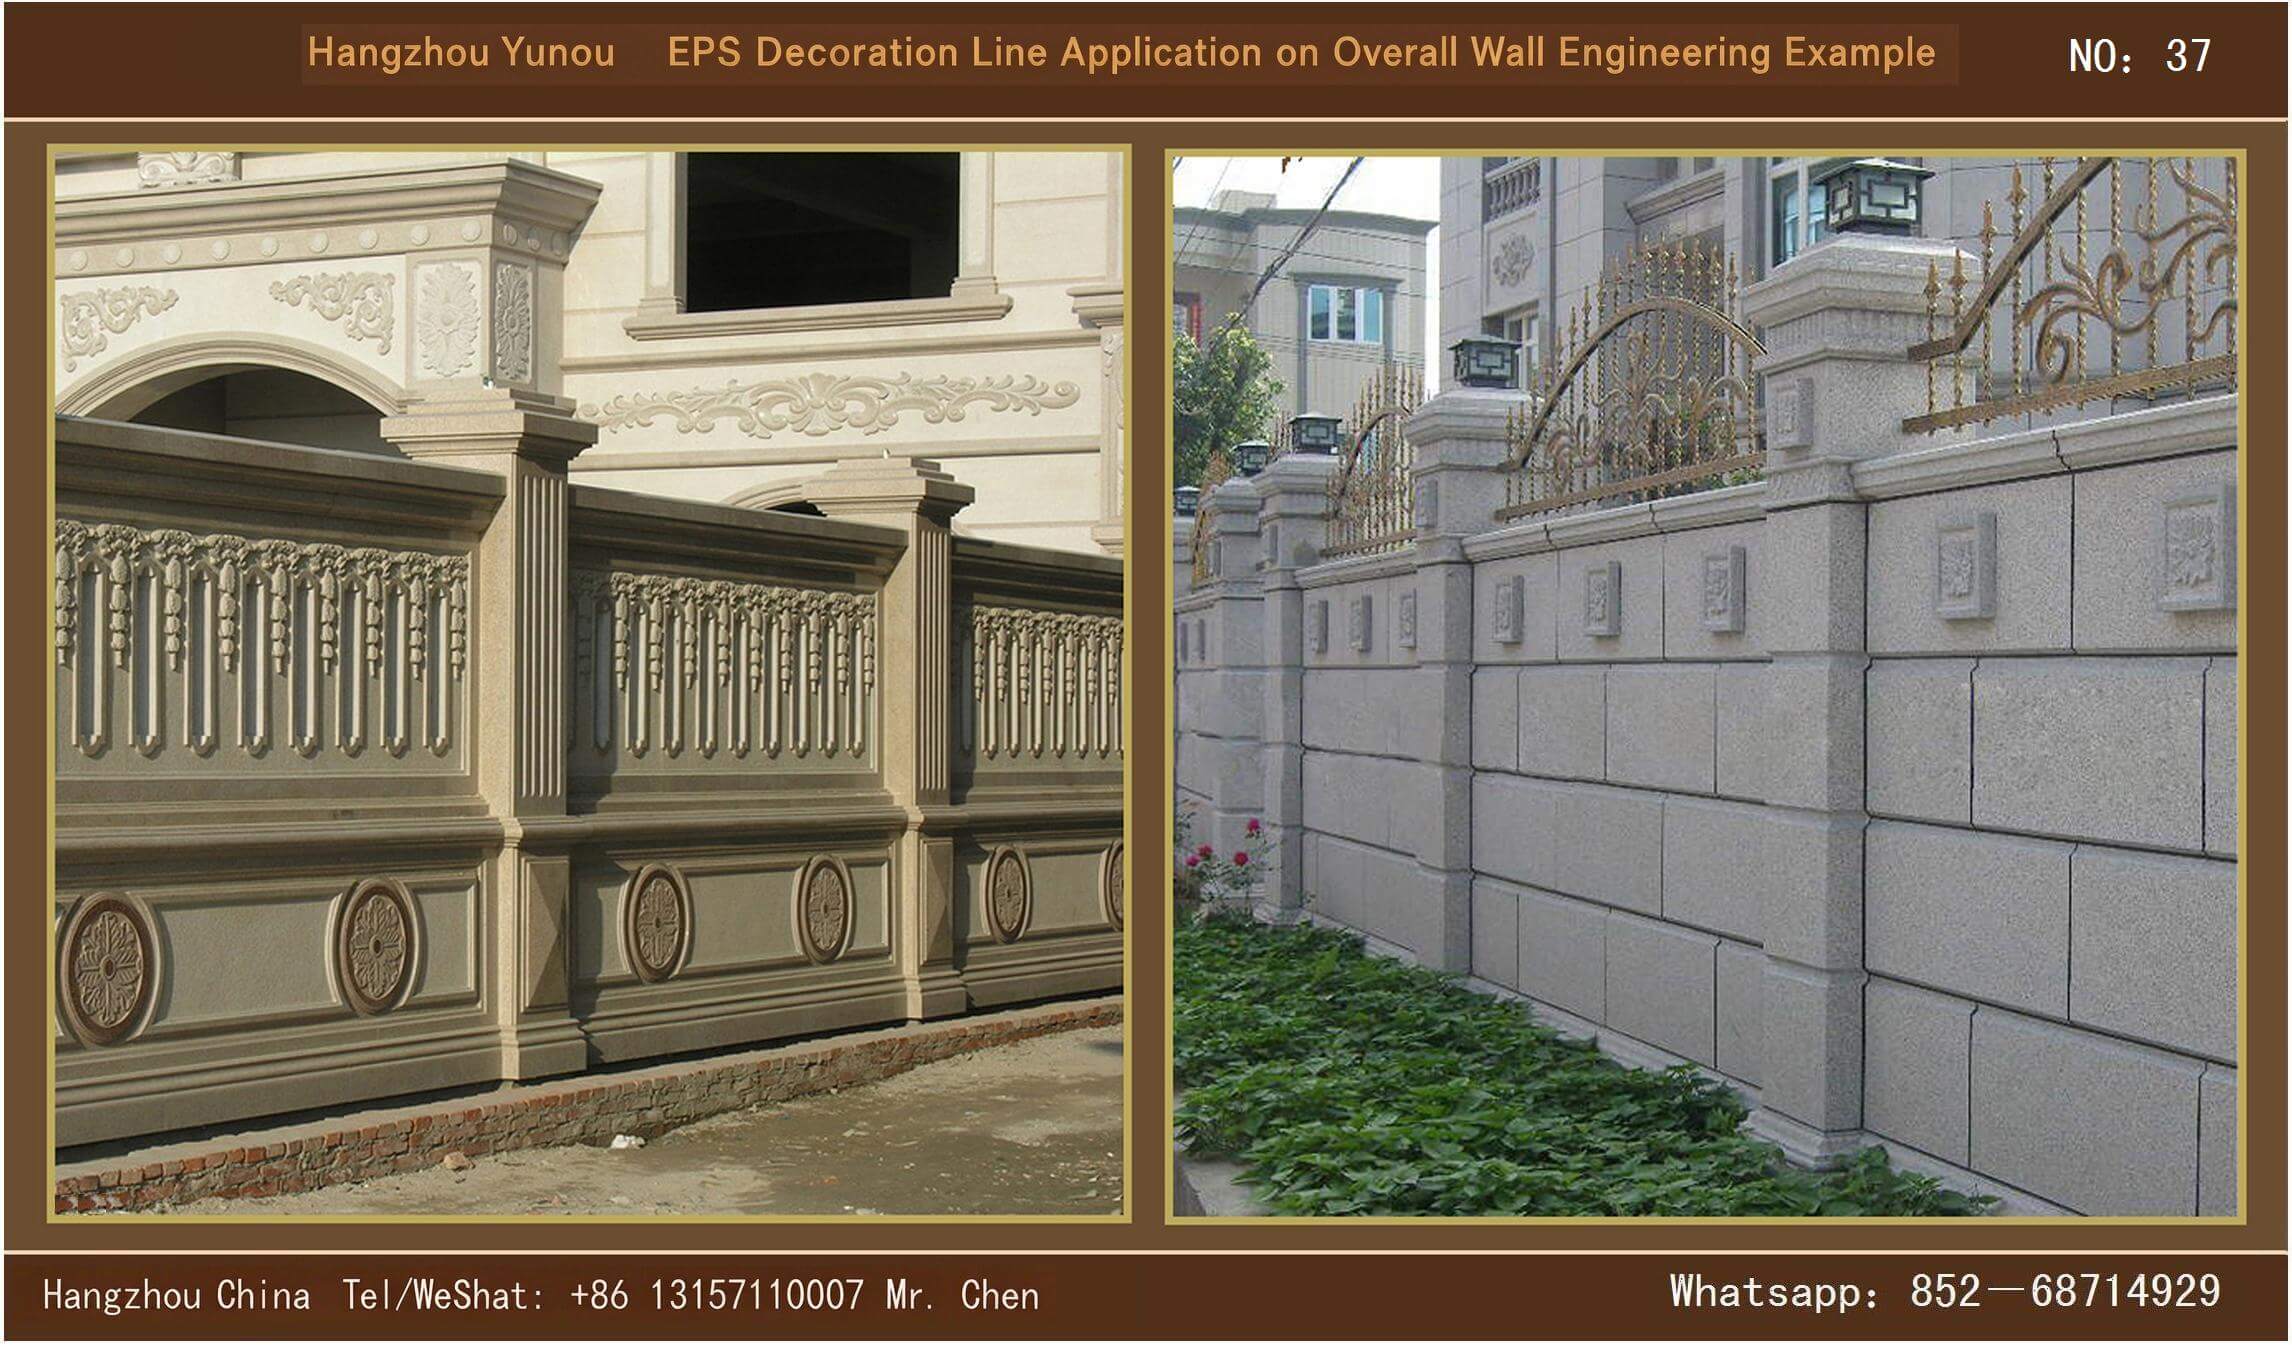
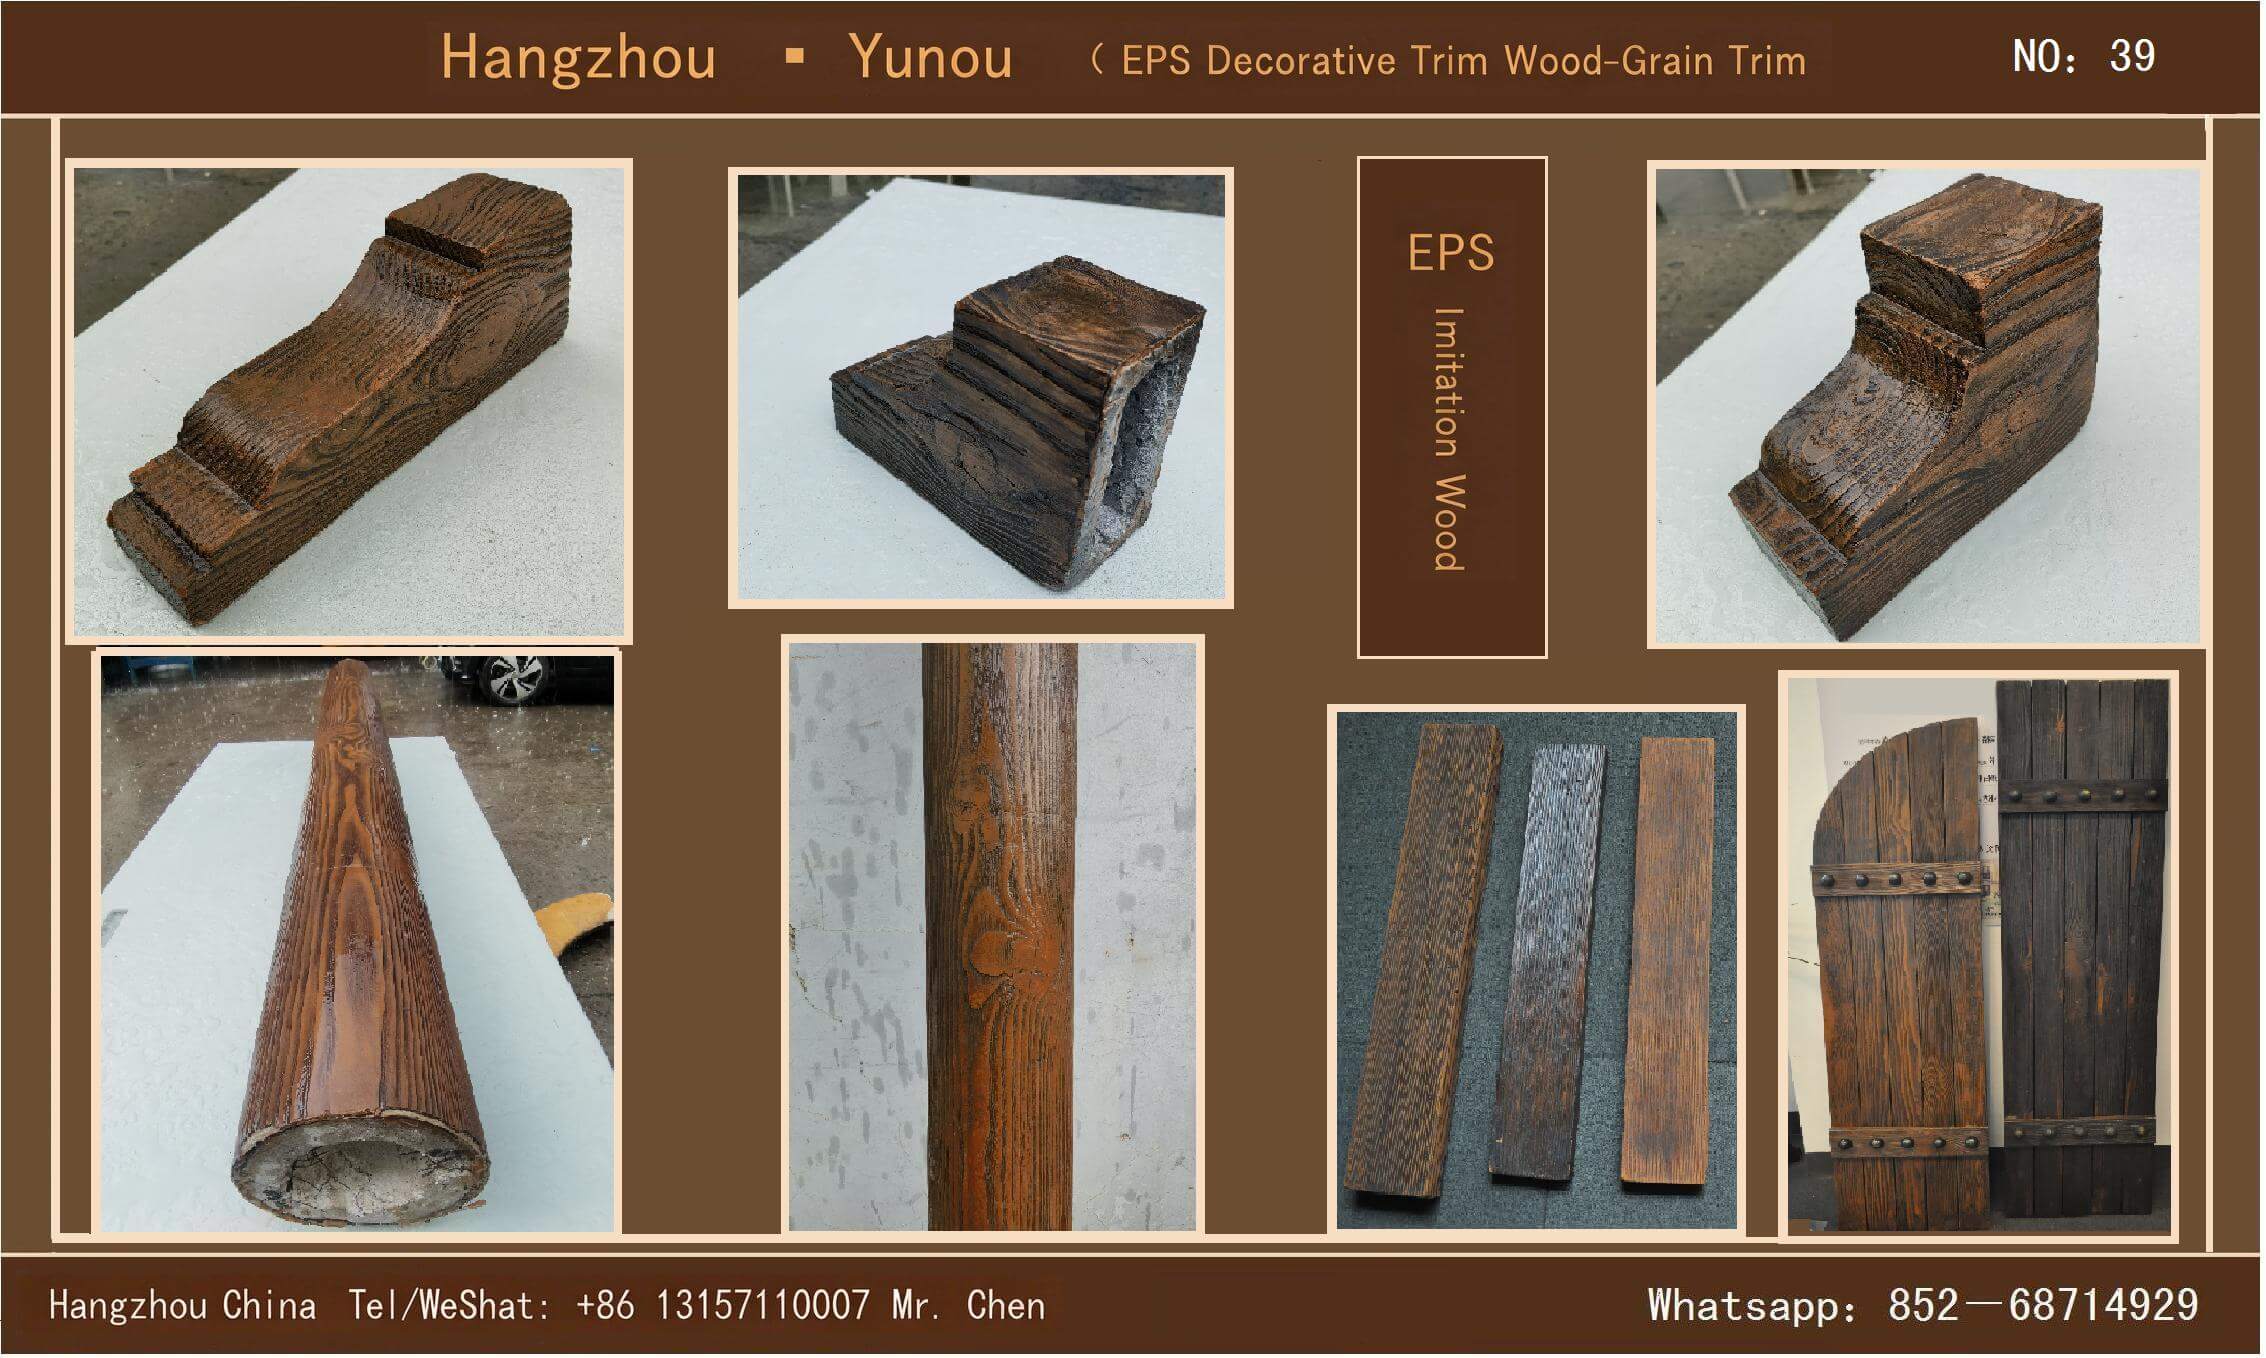
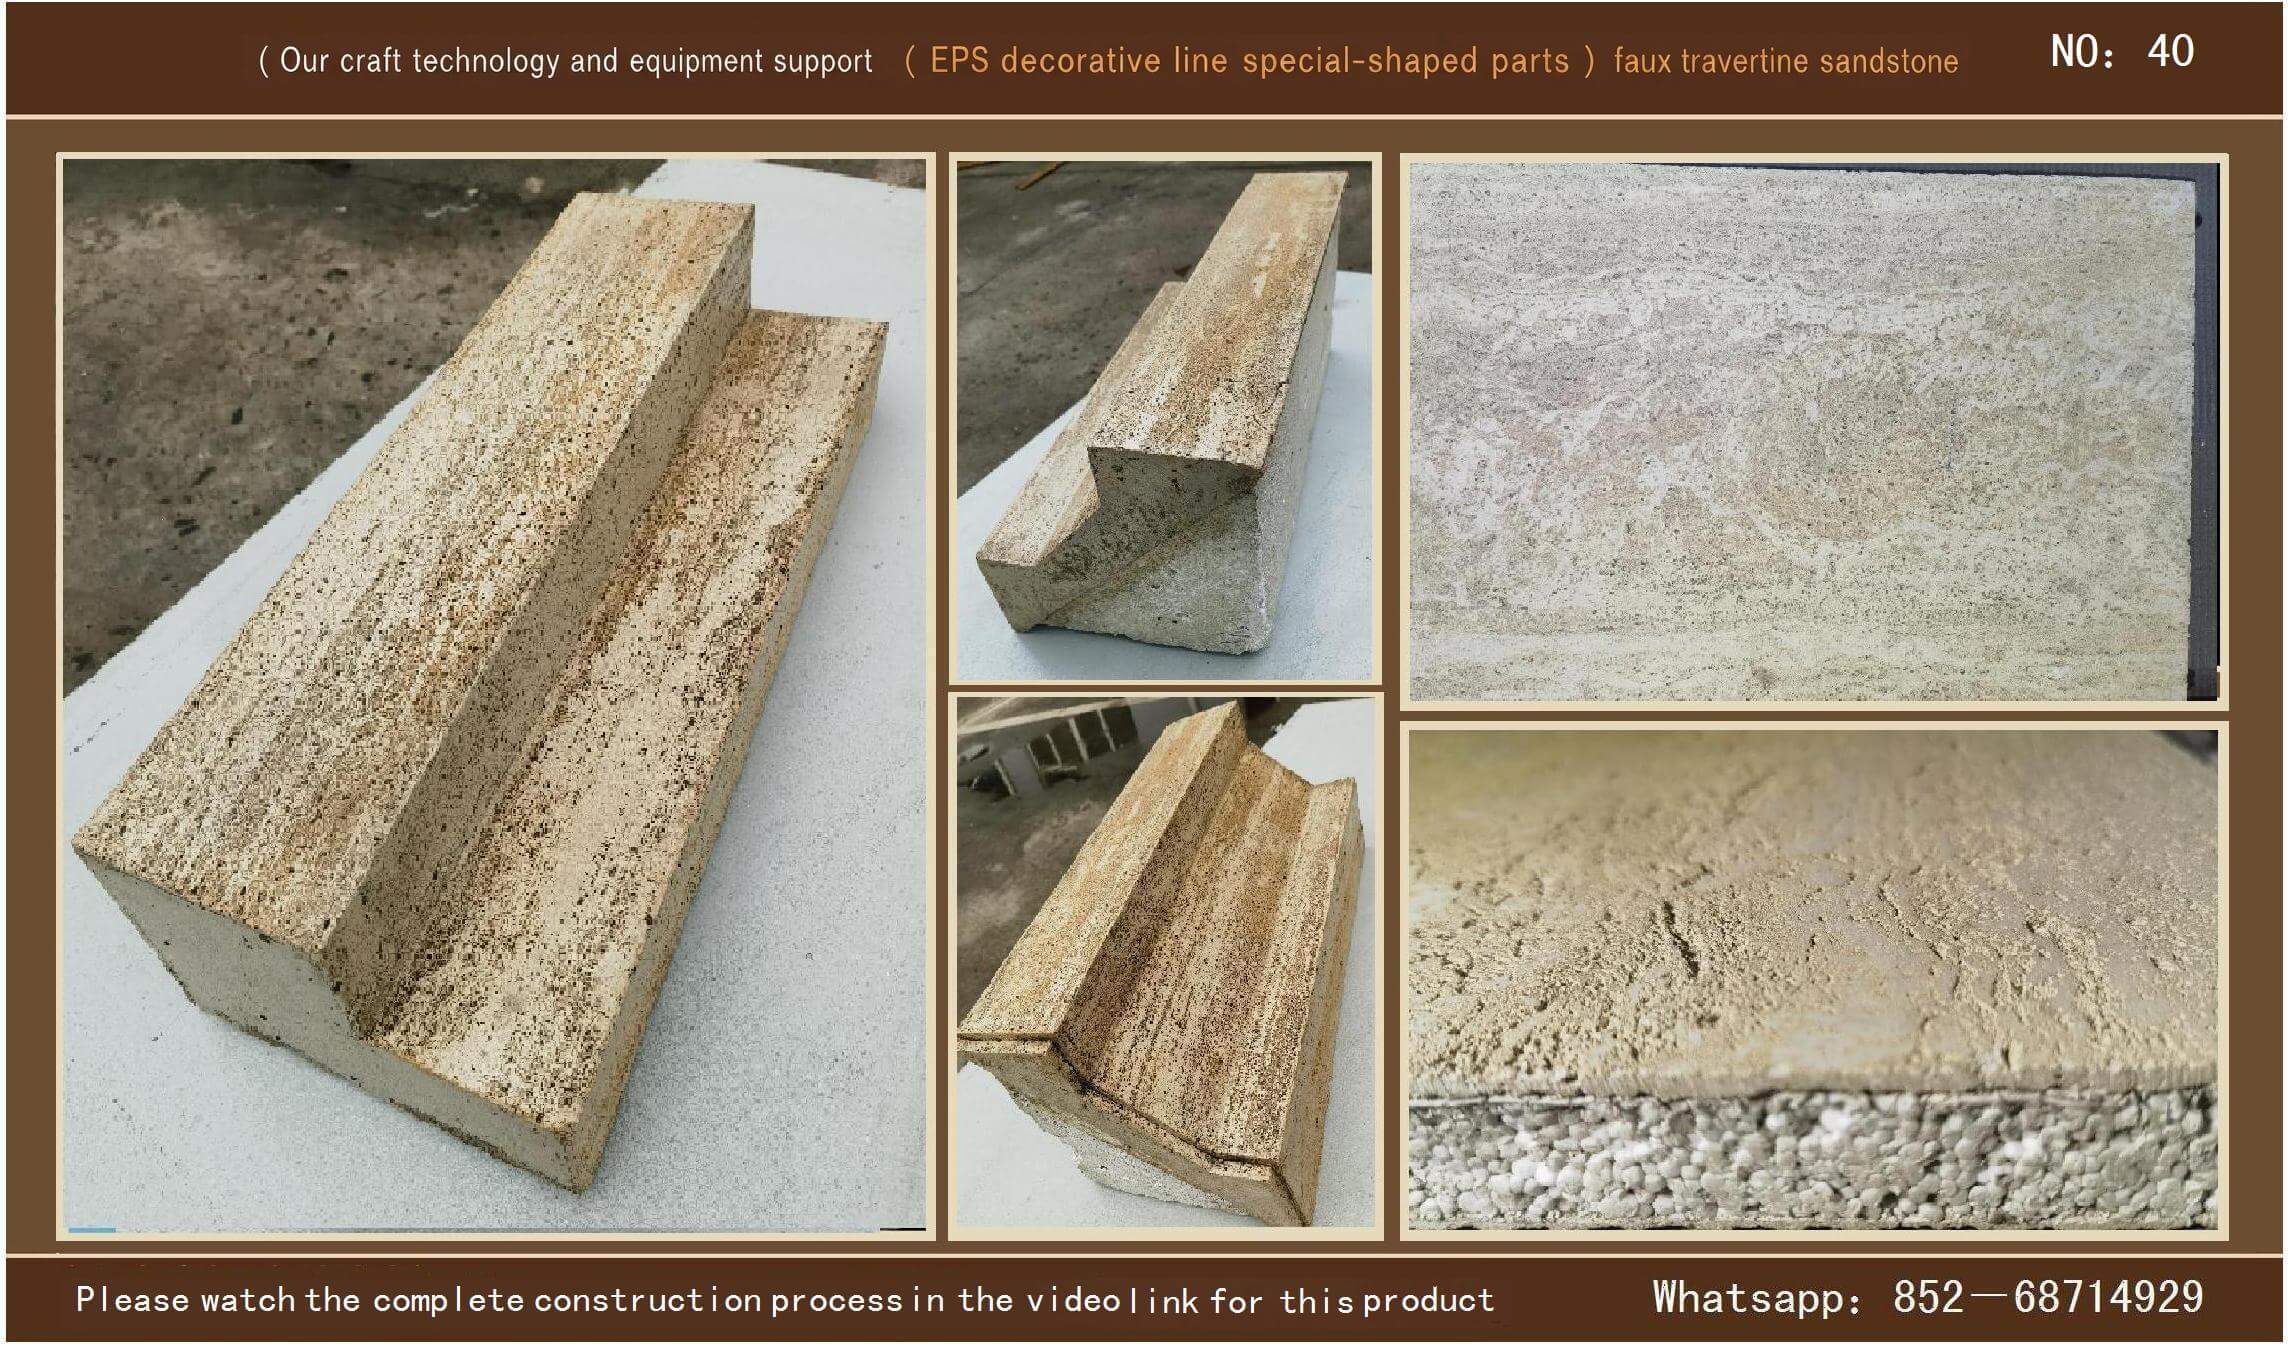
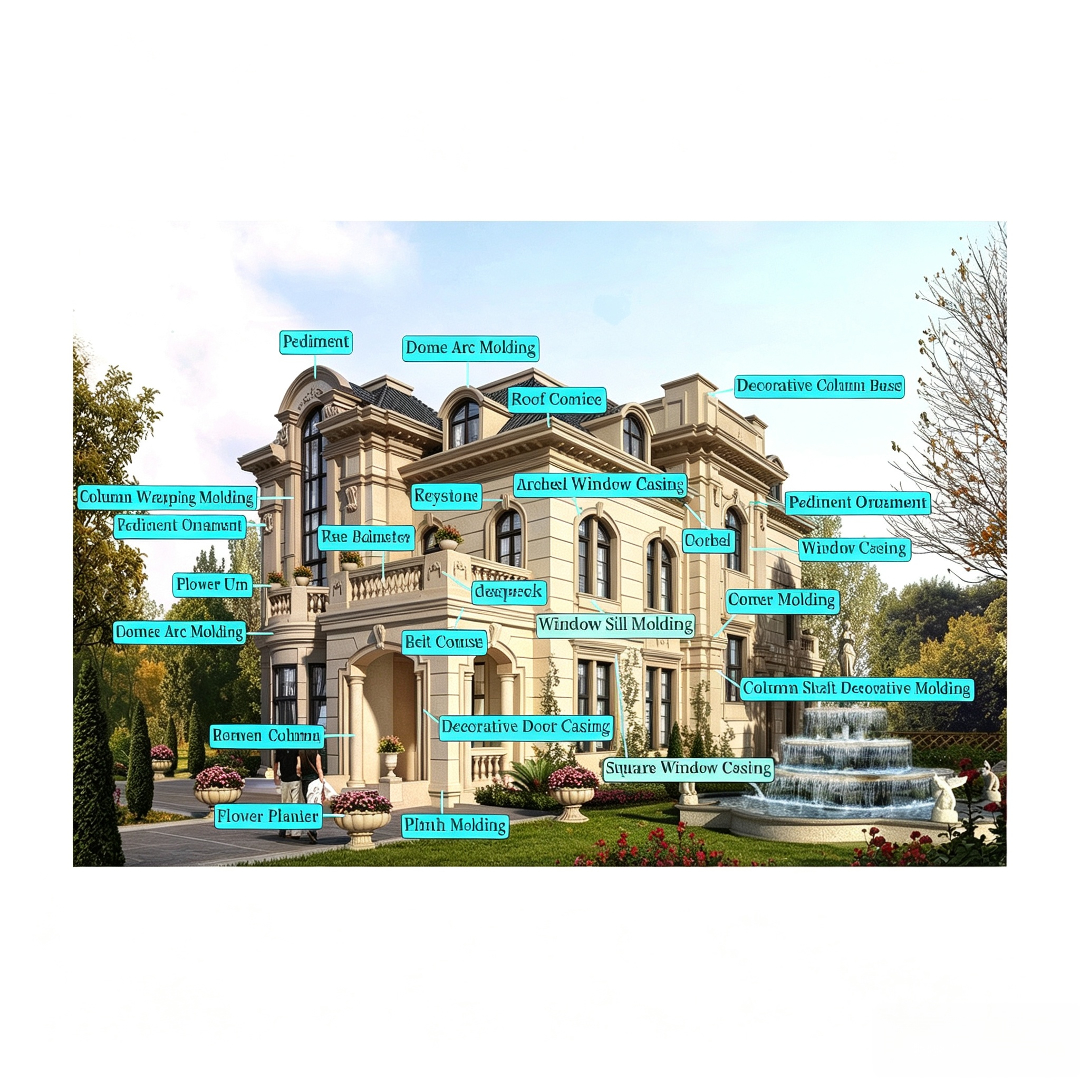
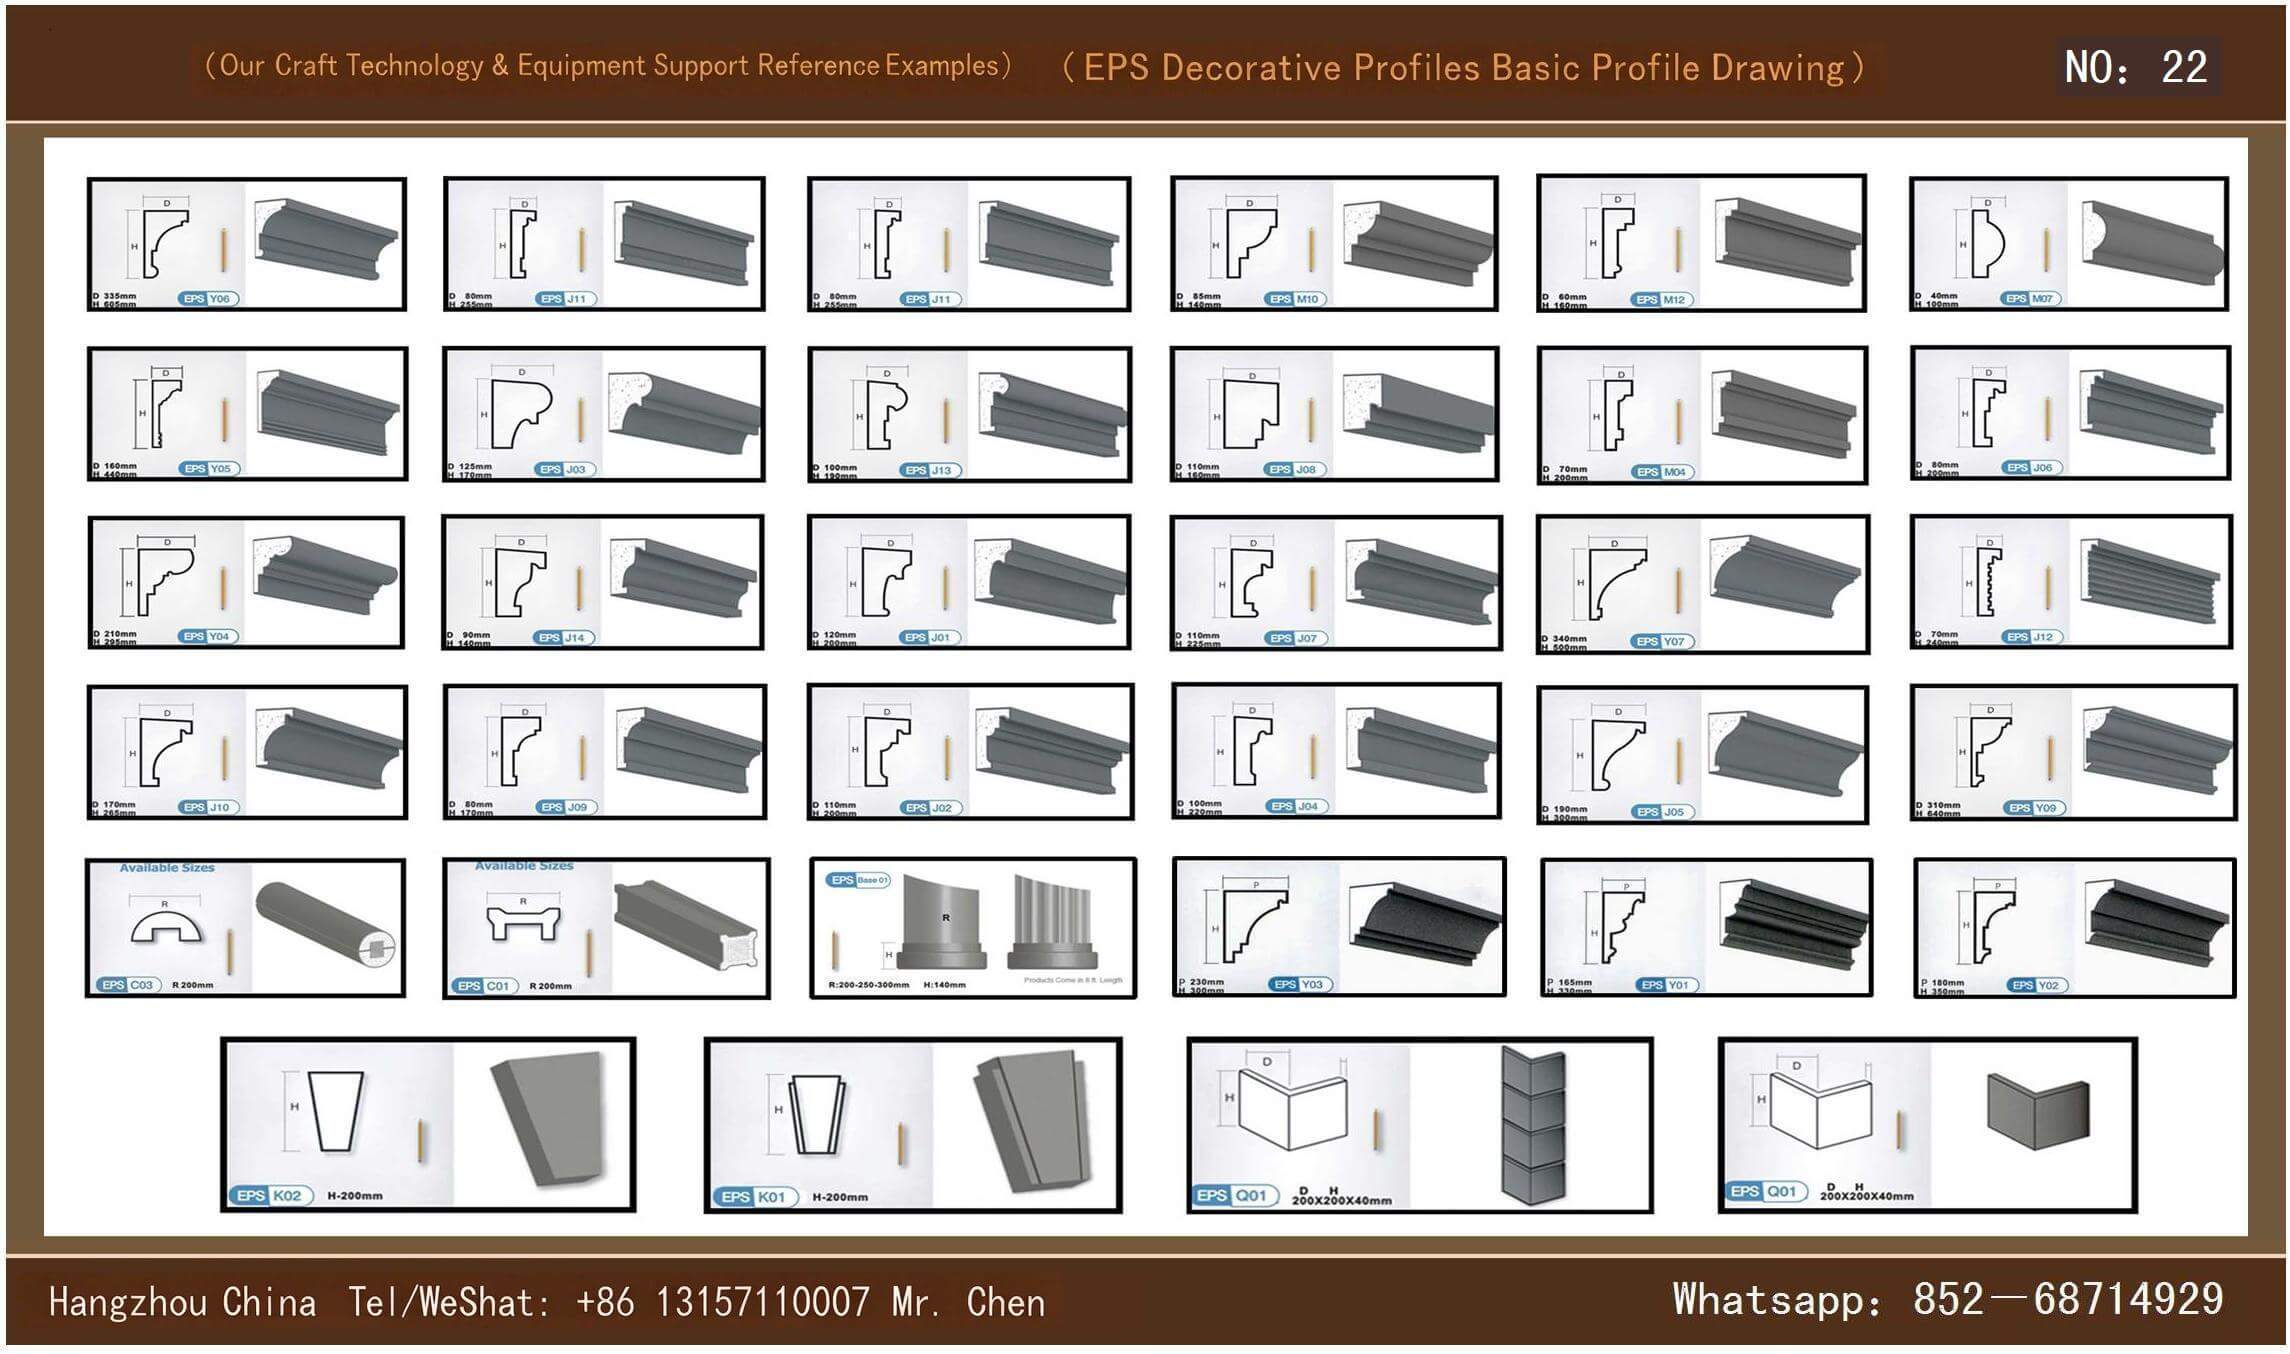
- Богатый ассортимент моделей: включает такие элементы, как линии, римские колонны, теплоизоляционные панели, цветочные украшения и т. д., которые могут быть установлены на дверях, окнах, колоннах, карнизах, стенах; поверхность может быть покрыта специально изготовленной краской или имитировать каменную текстуру, обогащая дизайн фасада здания.
- Узкие линии: ширина развертки линии подоконника, обрамления дверей и окон, карнизной линии, поясной линии и т. д.≤200mm, измеряются в удлиненных метрах по фактической установке; ширина развертки >200mm, рассчитывается по площади развертки за пределами склеиваемой поверхности.
- Нестандартные элементы: римские колонные капители, капители перильных столбов, дугообразные элементы, сборные формы, облицовка колонн, облицовка углов и т. д., сложные формы, высокая сложность строительства, объем работ=Площадь развертки декоративной внешней поверхности изделия×коэффициент2.2。
- EPSПенополистирольная плита: объемный вес≥18kg/m³,B1класс противопожарных стандартов
- Стеклоткань из щелочестойкой стекловолокна: удельный вес≥80g/㎡
- Ударная прочность:3J
- Сопротивление ветровому давлению, значение отрицательной ветровой нагрузки: >12.0Kpa
- Вертикальная прочность на растяжение:0.1Mpa
- Коэффициент водопоглощения:500g/㎡
- Отчет о сертификации и измерении вспомогательного оборудования продукта, сертификат о соответствии заводских условий;
- Сырье соответствует отраслевым стандартамJGJ144-2004«Техническое положение по внешней теплоизоляции наружных стен»7.0.7Пункт: строительство разрешается только после прохождения проверки и получения соответствующего сертификата;
- После приемки основы наружной стены в соответствии со стандартами можно приступать к строительству линий, а условия строительной площадки должны соответствовать нормативным требованиям;
- Линии прочно склеены с основным слоем, без ослабления и пустот; площадь склеивания пенополистирольной плиты со стеной≥Общая площадь листа40%;
- Клеящие материалы и штукатурные растворы перемешивать механически, запрещается использовать материалы, срок пригодности которых истек;
- Сетчатая ткань плотно прижата, без пустот, складок, отклеивания краев и обнажения, длина оборачивания и перекрытия соответствует стандартам;
- Штукатурная смесь иEPSЛинии плотно склеены, без дефектов расслоения, пустот, выступающей золы и трещин.
- Осмотр на месте: проверить основную стену, требуется, чтобы она была ровной, плотной и без загрязнения маслом; если основание не соответствует стандартам, необходимо координировать ремонт и начинать строительные работы после повторной проверки и ее прохождения.
- Разметка: выполнить замеры размеров здания на месте.
- Подтверждение чертежей: С учетом реальной ситуации на месте и дизайн-чертежей подтвердить размеры и форму изделий, выдать предложения по изменению нерациональных моментов, которые должны быть подписаны и подтверждены заказчиком и проектной организацией.
- Производство продукции: полностью заводское производство, включающее преобразование инженерных чертежей в рабочие чертежи, планирование порядка обработки и графика производства; синхронное согласование с ходом работ на месте и корректировка производства по мере необходимости.
- Разметка линий: по чертежам провести разметку центральной оси позиционирования элемента на месте установки/Линия границы.
- Резка по линии: готовая продукция на заводе имеет стандартную фиксированную длину, на месте предпочтительно использовать целые элементы; элементы, требующие резки, режутся специальной пилой, а срезы шлифуются наждачной бумагой до ровности.
- Линии фасада здания плавные, высококлассные и величественные;
- Освободить творческий потенциал дизайнера, свободно воплощать различные архитектурные стили;
- Экономит труд и материалы, прост в эксплуатации, безопасен в строительстве, обладает отличными теплоизоляционными свойствами;
- Поверхность детали тонкая и равномерная, геометрические размеры обладают высокой точностью, погрешность≤0.5mm;
- Соединение без трещин, водонепроницаемо, огнестойко, герметично, устойчиво к атмосферным воздействиям и долговечно;
- Легкий вес и удобство для транспортировки, отсутствие опасности падения при высотных работах;
- Полностью решить технические проблемы мостиков холода и тепла в дверях, окнах и теплоизоляционных стенах;
- Поверхность элемента может быть покрыта плиткой напрямую≤30kg/Плитка и каменная отделка на кв. м.
- Линии из монолитного бетона на месте: формы изготавливаются отдельно и используются одноразово, что приводит к серьезным материальным потерям; при заливке легко происходит вздутие формы, слабая точность размеров; поверхность после ручной штукатурки имеет низкое качество и не обладает теплоизоляционными функциями.
- GRCПредварительно изготовленные линии: имеют большой собственный вес, что создает опасность при установке на высоте; имеют большую погрешность в размерах, стыки трудно обработать; крепление стальными дюбелями портит внешний вид наружной стены, стыки легко растрескиваются, не водонепроницаемы, не обладают теплоизоляционными и термоизоляционными свойствами, проблема холодных и теплых мостов не решается.
- Гипсовая лепнина: плохая водонепроницаемость, быстро выветривается под воздействием дождя и солнечного света, снижается прочность; плохая погодостойкость, применима только внутри помещений, низкая точность размеров, отсутствует теплоизоляционный эффект.
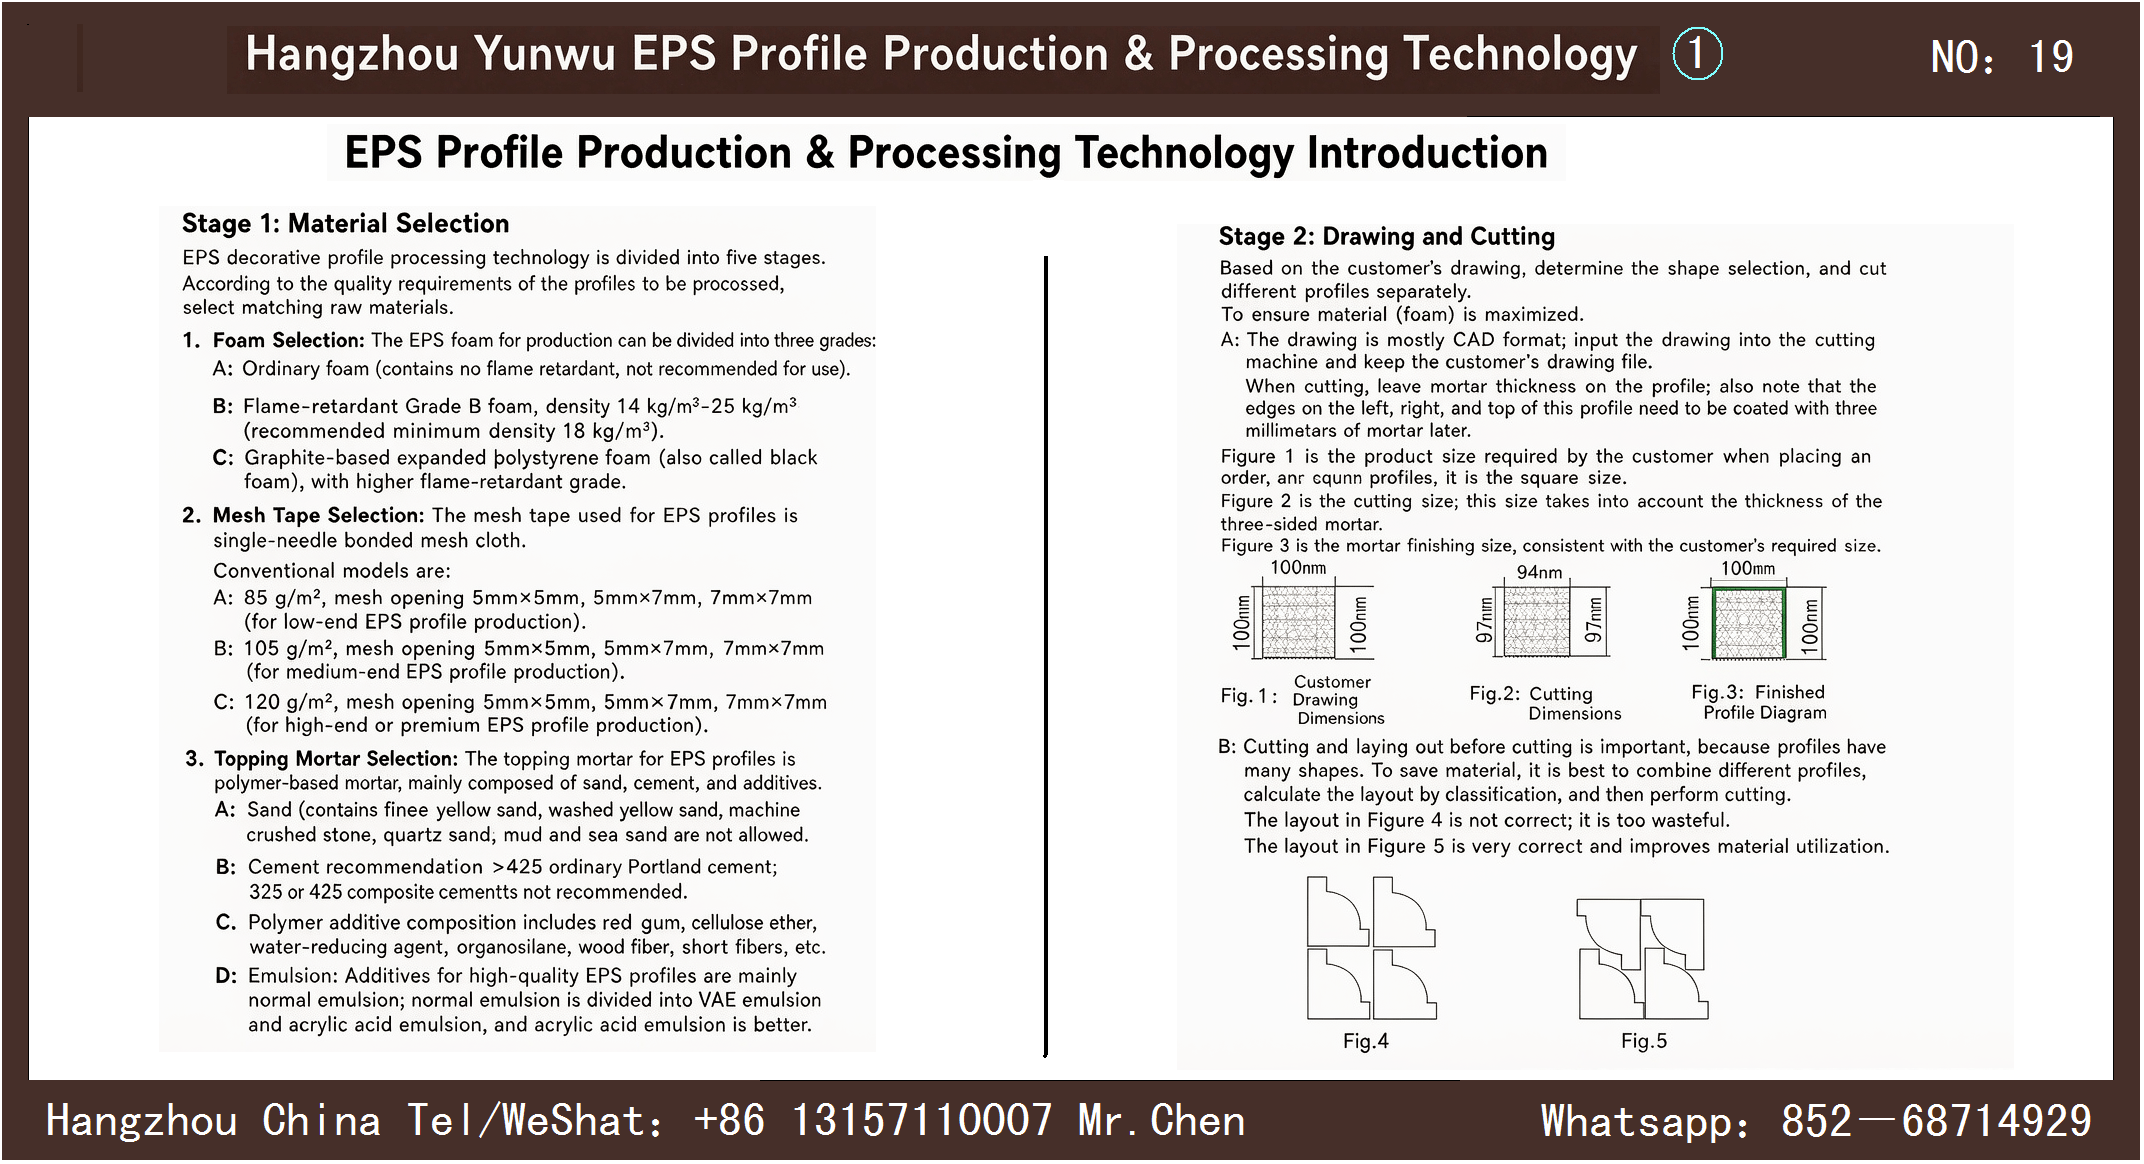
- CADАрхивирование двухмерных чертежей, резервирование места для черчения3mmТолщина штукатурного слоя указана на трех наборах чертежей: чертеж габаритов готовой продукции для клиента, чертеж габаритов заготовки для пены, чертеж габаритов готовой продукции с штукатуркой.
- Оптимизация макета: сочетание различных линий для нарезки макета, максимальное использование пеноматериала; беспорядочный макет приводит к растрате материала, оптимизированный макет повышает уровень использования материала.
- Стальные формы: специально для массового производства обычных линий,3~5mmХолоднокатанная нержавеющая сталь/Стальные пластины, обработанные и формованные проволочной и лазерной резкой, могут использоваться повторно и циклично;
- PVCШаблон:5mmтолстыйPVCЛистовой материал,CADГравировка или ручное формообразование; процесс ручного формообразования: пенополистирольный шаблон, резанный с ЧПУ→Оттиск чертежа наPVCДоска→Грубая обрезка лобзиком→Напильником тщательно отшлифовать до гладкости;
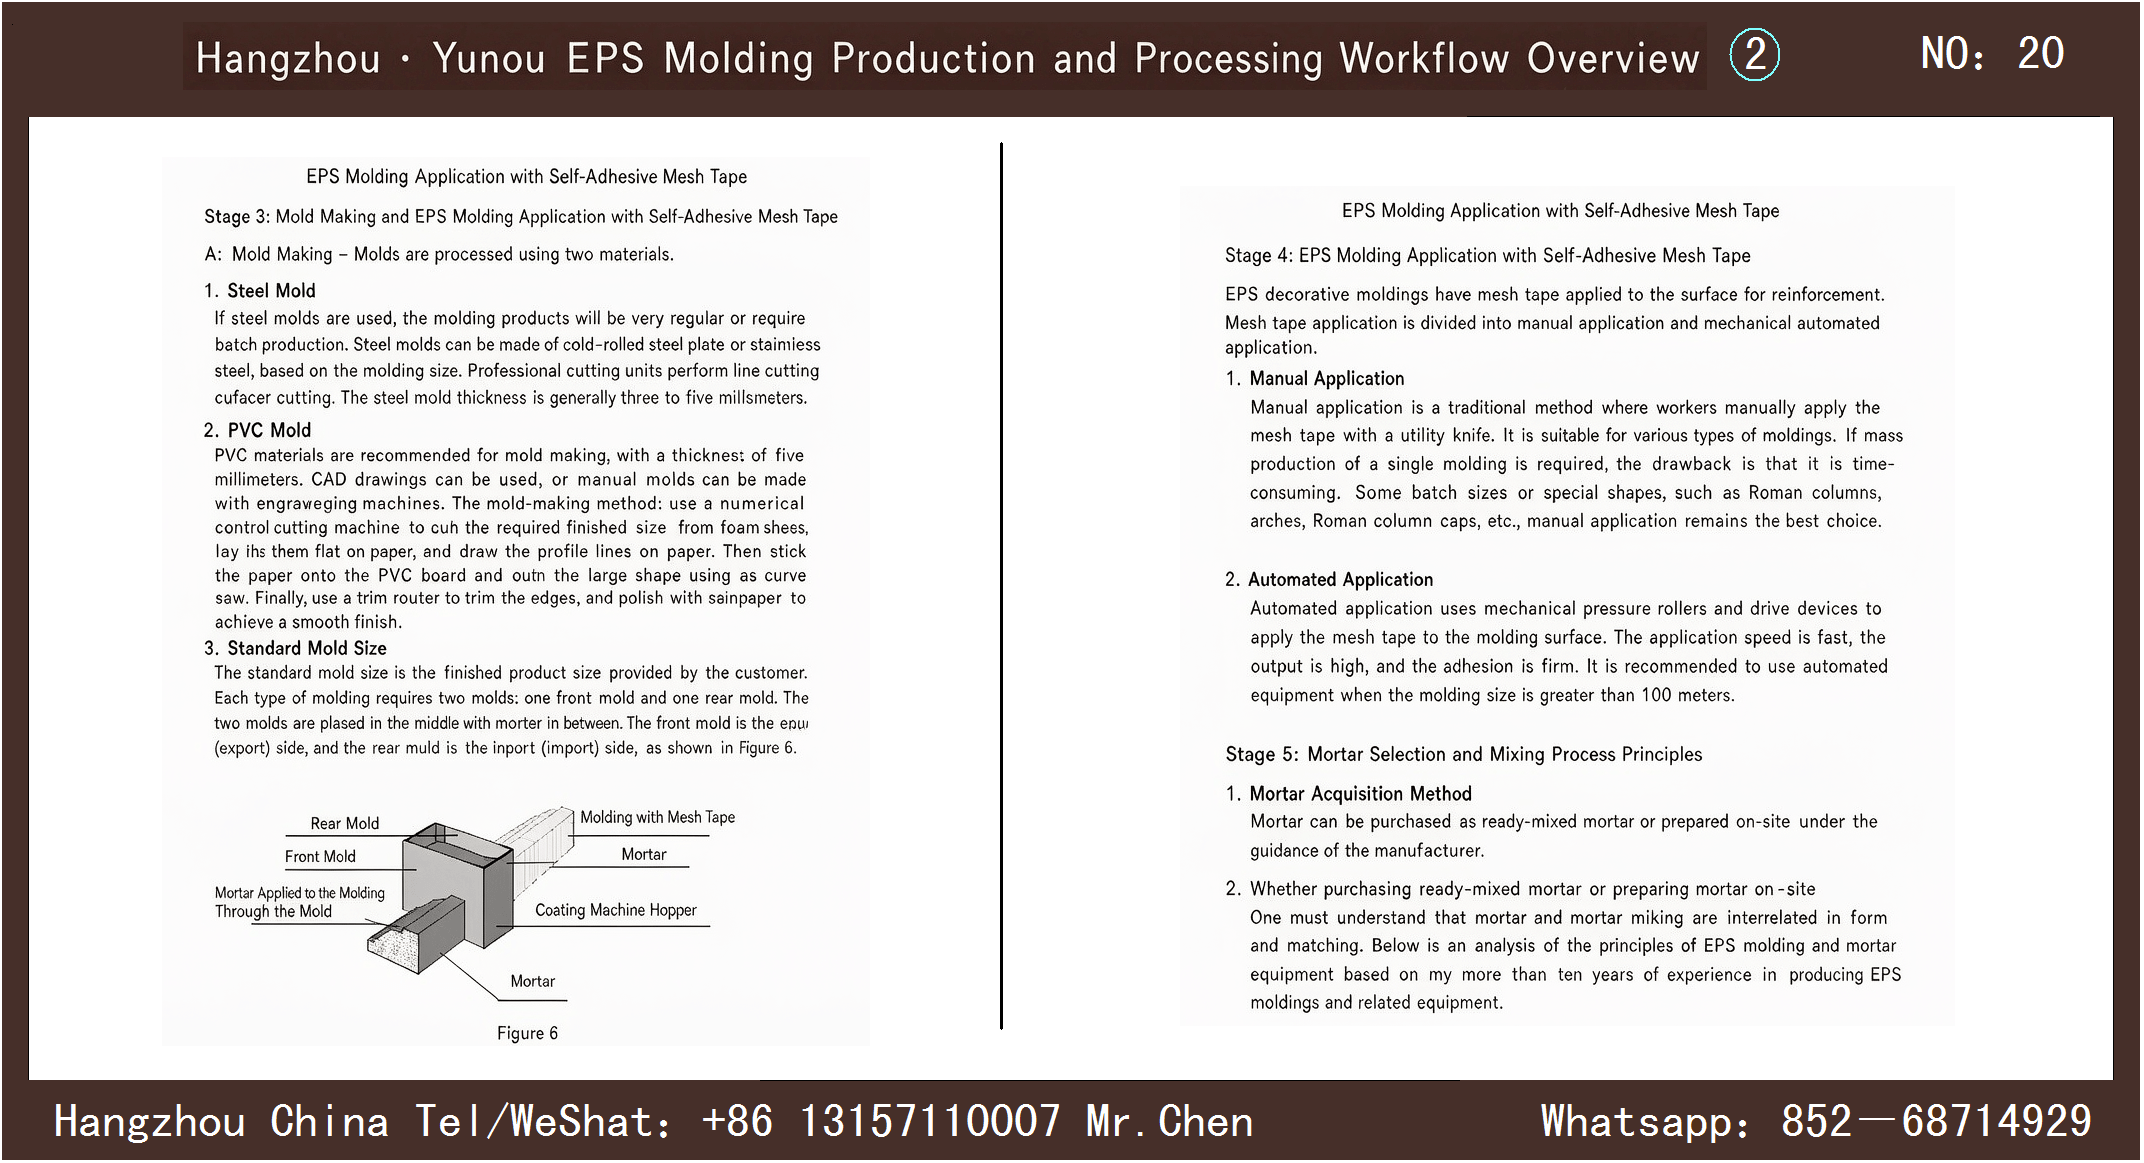
- Комплектация формы: каждая форма для линий оснащена передней формой (выход раствора) и задней формой (вход раствора), между двумя формами заполняется полимерный раствор, размеры формы совпадают с размерами готовой продукции, поставляемой клиенту.
- Ручная укладка: ручное нанесение шпателем и укладка, подходит для формообразованных элементов, небольших партий заказов (консоль балки, круглые арки, римские капители); ручные затраты на массовую укладку одиночных линий высоки.
- Автоматизированная укладка: механический привод с нажимными роликами для целостной укладки, высокая скорость, высокая производительность, плотная укладка; суточная производительность по одной модели линий превышает100Ми рекомендует использовать автоматическое оборудование.
- Схема закупки раствора: закупка готового штукатурного раствора или организация смешивания на месте под руководством производителя для создания собственных стандартов качества продукции;
- Раствор тесно связан с процессом перемешивания, способ перемешивания напрямую влияет на внешний вид готовой продукции, адгезию и процент годных изделий.
- Жесткий однокомпонентный раствор: смесь клеящего порошка, добавок, цемента и песка;
- Гибкий двухкомпонентный раствор: эмульсия+Смешивание резиновой крошки, добавок, цемента и песка.
- Нарушение деэмульгирования: высокоскоростное перемешивание разрушает структуру молекул эмульсии и каучуковой пудры, раствор нагревается, пенится и бродит; значительные потери материала, снижение производительности, увеличение трудозатрат.
- Выпукло-вогнутые царапины на покрытии: недостаточное перемешивание, нерастворённые комки раствора царапают поверхность заготовки, образуя длинные выпукло-вогнутые следы, корень проблемы — отсутствие процесса вторичного диспергирующего перемешивания.
- Поры, шероховатость и трещины: в процессе транспортировки раствора по ленте в него попадает большое количество воздуха, поверхностный слой затвердевает преждевременно, обволакивая пузырьки, в готовом изделии появляются поры, зубчатые края и углы, провалы, трещины, а адгезия раствора значительно снижается.
- Предварительное затвердевание раствора: добавки не полностью растворены, невозможно добавление воды вторично в процессе, раствор быстро затвердевает во второй половине производства, невозможно продолжить обработку.
- Полное растворение первого уровня: добавить воду в полном объеме за один раз, медленно замешивать на низкой скорости10Спустя несколько минут органические добавки полностью растворяются, утилизация материала100%;
- Интеллектуальная автоматическая подача: сенсоры связаны с двухступенчатым смесителем, после завершения первичного перемешивания автоматически передают материал во вторичный диспергирующий смеситель; вторичный смеситель может регулировать скорость для разбивания частиц, добавлять воду в виде микроаэрозоля, продлевая время открытого строительного периода раствора;
- Подача при постоянном давлении: датчик контролирует уровень раствора в бункере, автоматически пополняет раствор при нехватке и приостанавливает подачу при заполнении, давление нанесения раствора на каждую деталь единообразно, стабильное качество готовой продукции;
- Выгрузка в изоляции от воздуха: раствор подается непосредственно с верхней части бункера, что сокращает контакт раствора с воздухом, смешивание и использование происходят на месте, исключая появление пузырей, обвала углов и дефектов в виде частиц.
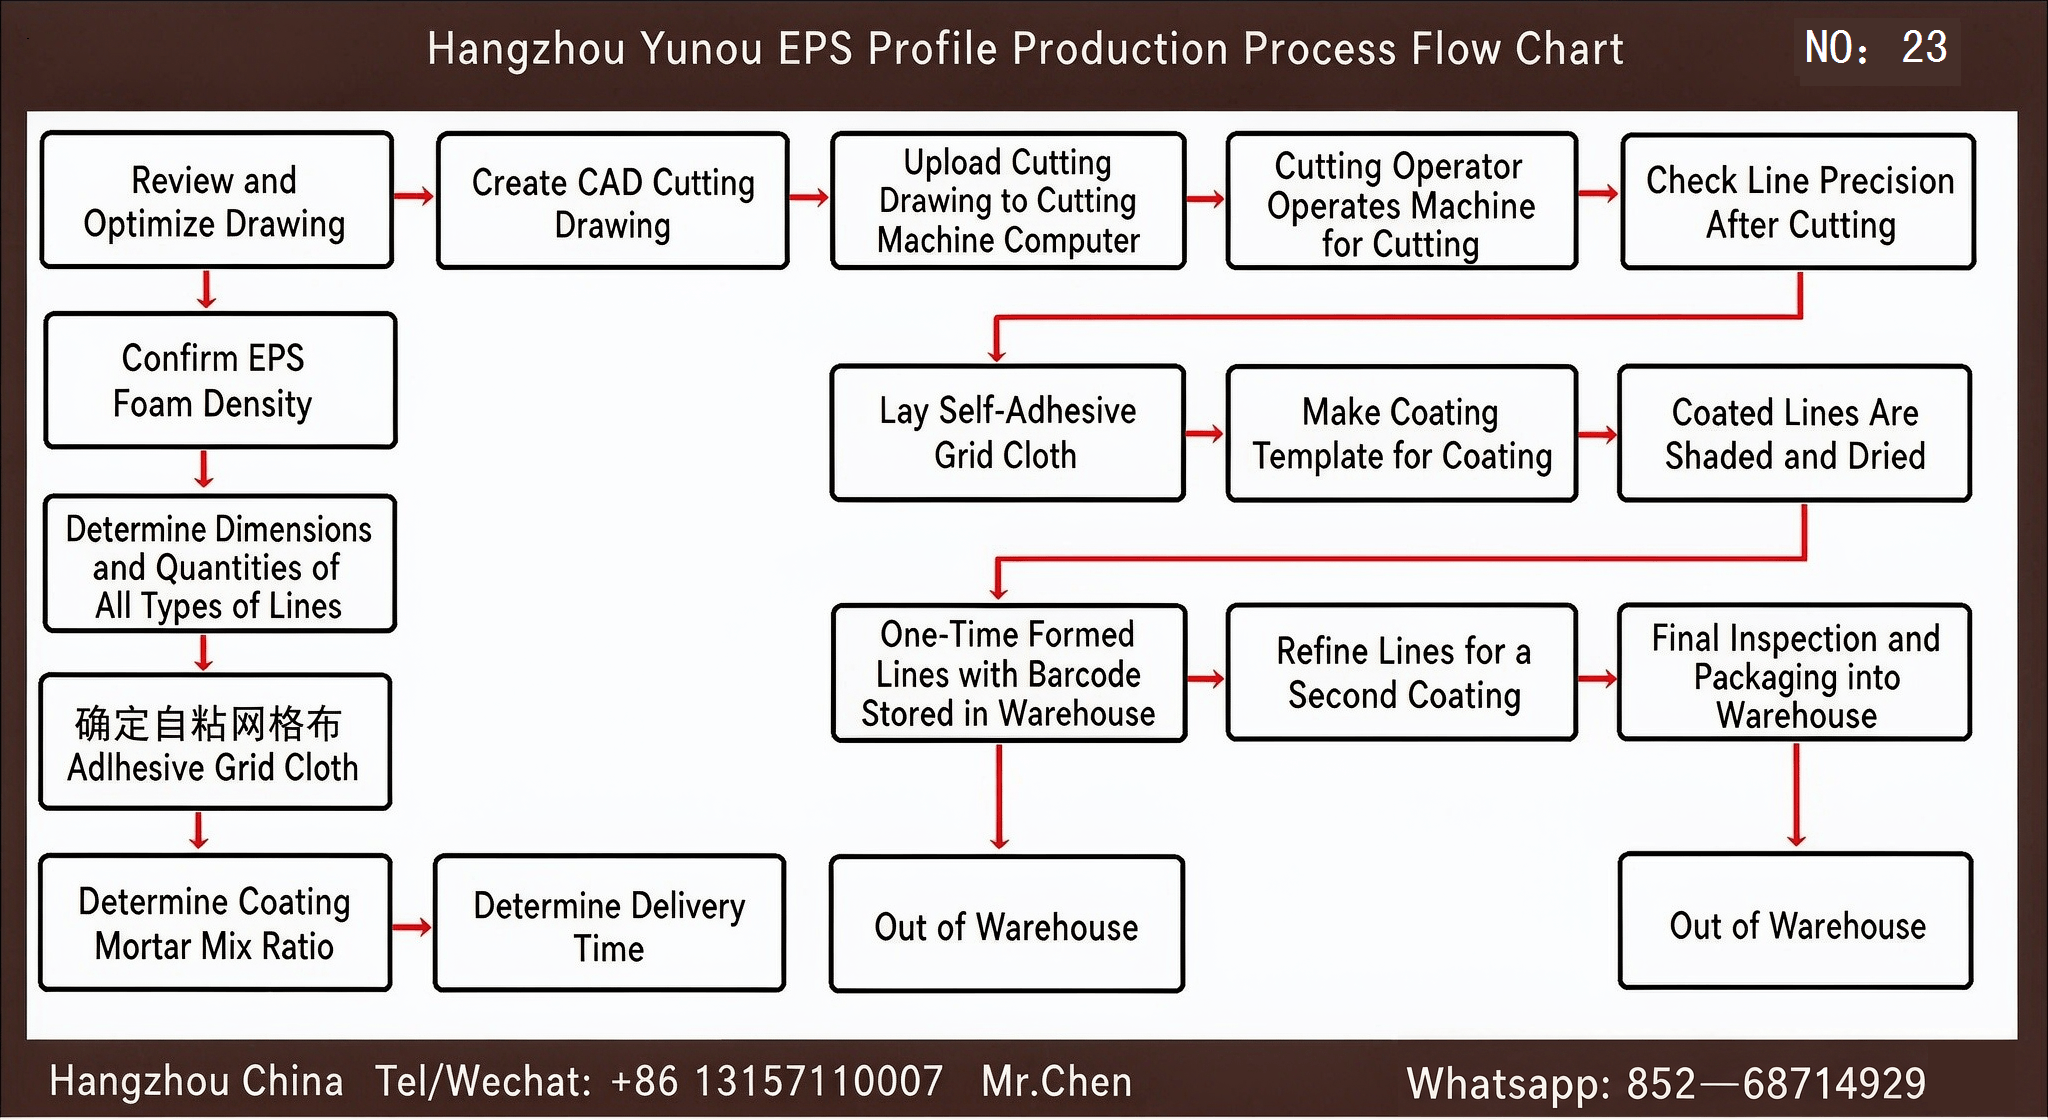
- Оптимизация проверки чертежей
- подтверждениеEPSСтандарт на удельный вес пены
- Статистика размеров линий и объемов производства по моделям
- Выбор спецификации самоклеящейся сетчатой ткани
- Определение состава полимерной покрытийной смеси
- Планирование производства определяет сроки поставки
- рисоватьCADЧертеж для резки пены
- Загрузить чертежи в компьютер ЧПУ-резального станка
- Автоматическая резка пеноматериала на заготовки оборудованием
- Проверка точности размеров готовой пены
- Наклеивание самоклеящейся сетчатой ткани на пенопластовый заготовки
- Изготовление форм для сопутствующих покрытий, формование с помощью нанесения раствора
- Покрытие завершено, линия затеняется, сушится естественным путем.
- Одноэтапное формирование обычных линий: ввод штрих-кода в базу данных→Отгрузка напрямую со склада
- Вторичная отделка изысканных линий: тонкая обработка вторичного слоя штукатурки→Точное испытание готовой продукции→Упаковка и помещение на склад→Отгрузка со склада
I. Эксплуатационные характеристики изделий из EPS
EPSКомпоненты используют высокопрочный пенополистирол в качестве основы, щелочестойкую стекловолоконную сетку в качестве армирующего материала, полимерный раствор специального состава в качестве защитного слоя, применяют технологию механической автоматизации для композитного формования и технологию автоматического внутреннего орошения для полного выдерживания формованных изделий. После полного выдерживания продукта химические реакции протекают полностью, все показатели достигают очень стабильного состояния, благодаря чему данный продукт обладает свойствами защиты от ветра и песка, водонепроницаемости, устойчивости к кислотным дождям, морозо-таялостойкости и т.д. Этот продукт прошёл проверку в отечественных авторитетных организациях, и все его показатели соответствуют или превышают стандарты.
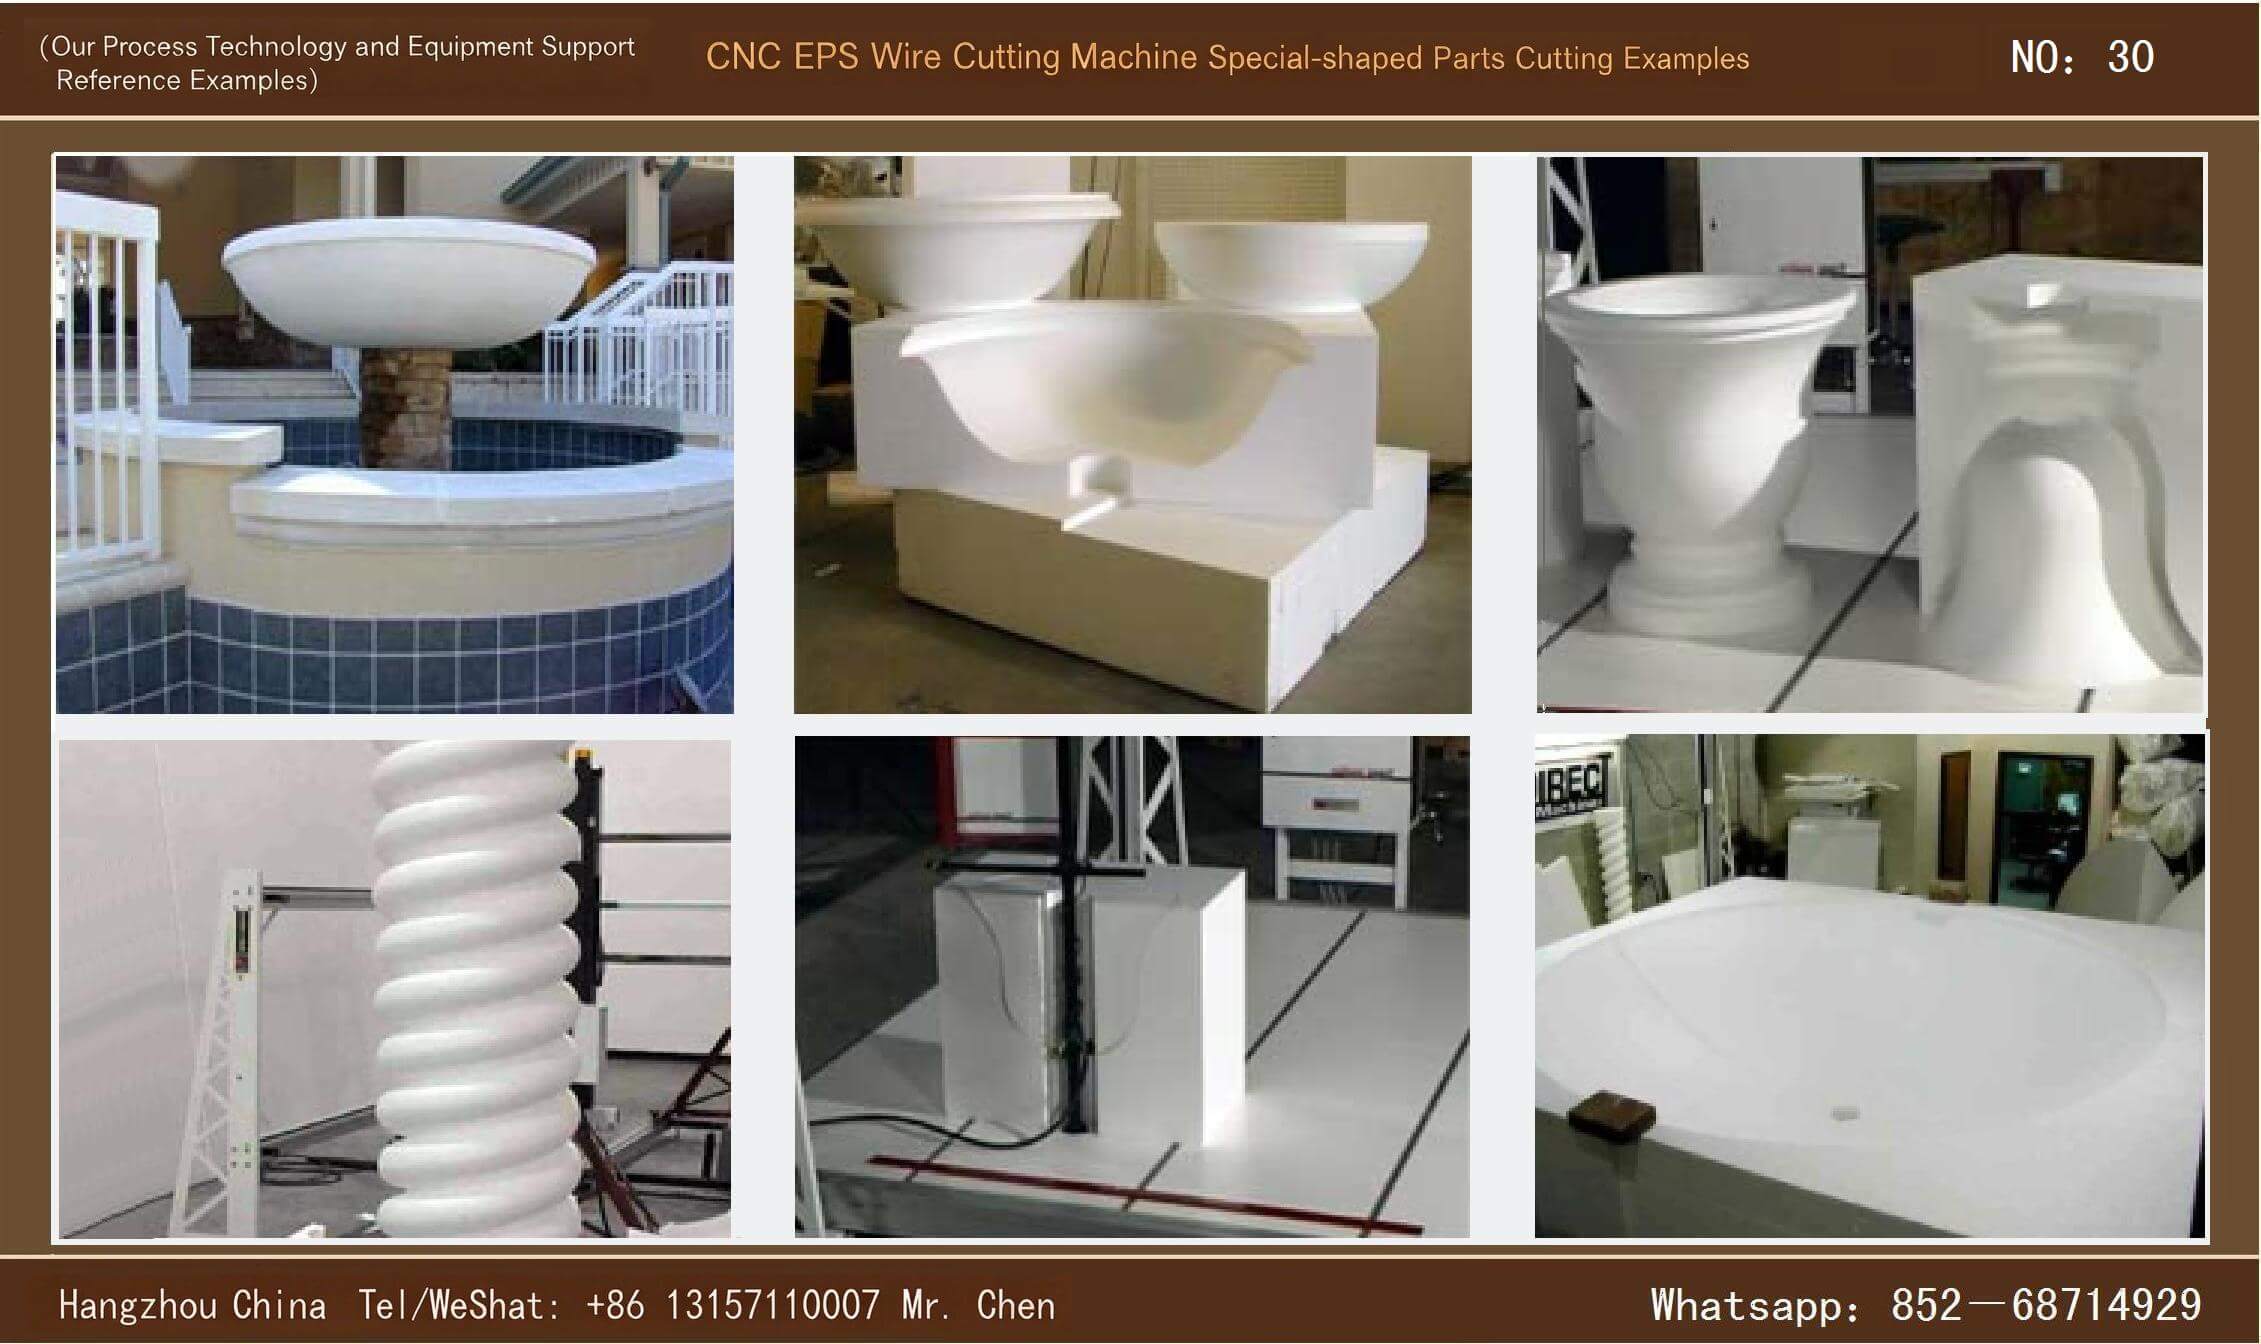
EPSИзделия из конструкционных элементов имеют равномерную форму, очень легкий вес, плавные линии и минимальные погрешности. Все линии могут быть произвольно резаны и соединены, а установка проста и удобна, что позволяет избежать не толькоGRCи другие традиционные элементы наружной отделки зданий, связанные с многочисленными трудностями и сложными процессами установки, стыковки внутренних и внешних углов, а также перевозки на высоте, значительно снижает риск работы на высоте и решаетGRCи другие традиционные элементы наружной стеновой архитектурной отделки после установки на стене неизбежно вызовут множество проблем, таких как явление холодных и тепловых мостов, позволяя сэкономить значительное количество рабочего времени и затрат на установку в вашем проекте, повышая безопасность монтажных работ. Настоящий продукт является современнымGRCЭто идеальное обновление и замена для внешних строительных декоративных элементов, а также украшение и продолжение системы наружной теплоизоляции стен. Его легкость, красота, теплоизоляция, огнестойкость, нетоксичность, простота установки и другие характеристики делают данный продукт идеальным выбором для декорирования наружных стен в проектах жилищного строительства, реконструкции наружных стен старых домов и отделки наружных стен магазинов.
EPSСтоимость компонентов и расходы на установку составляют лишь часть от стоимости традиционного цементаGRCкомпонентный50%значительно повысить экономическую эффективность.

II. Структура изделий из EPS (четыре слоя изнутри наружу)
Обзор линий
I. Обзор
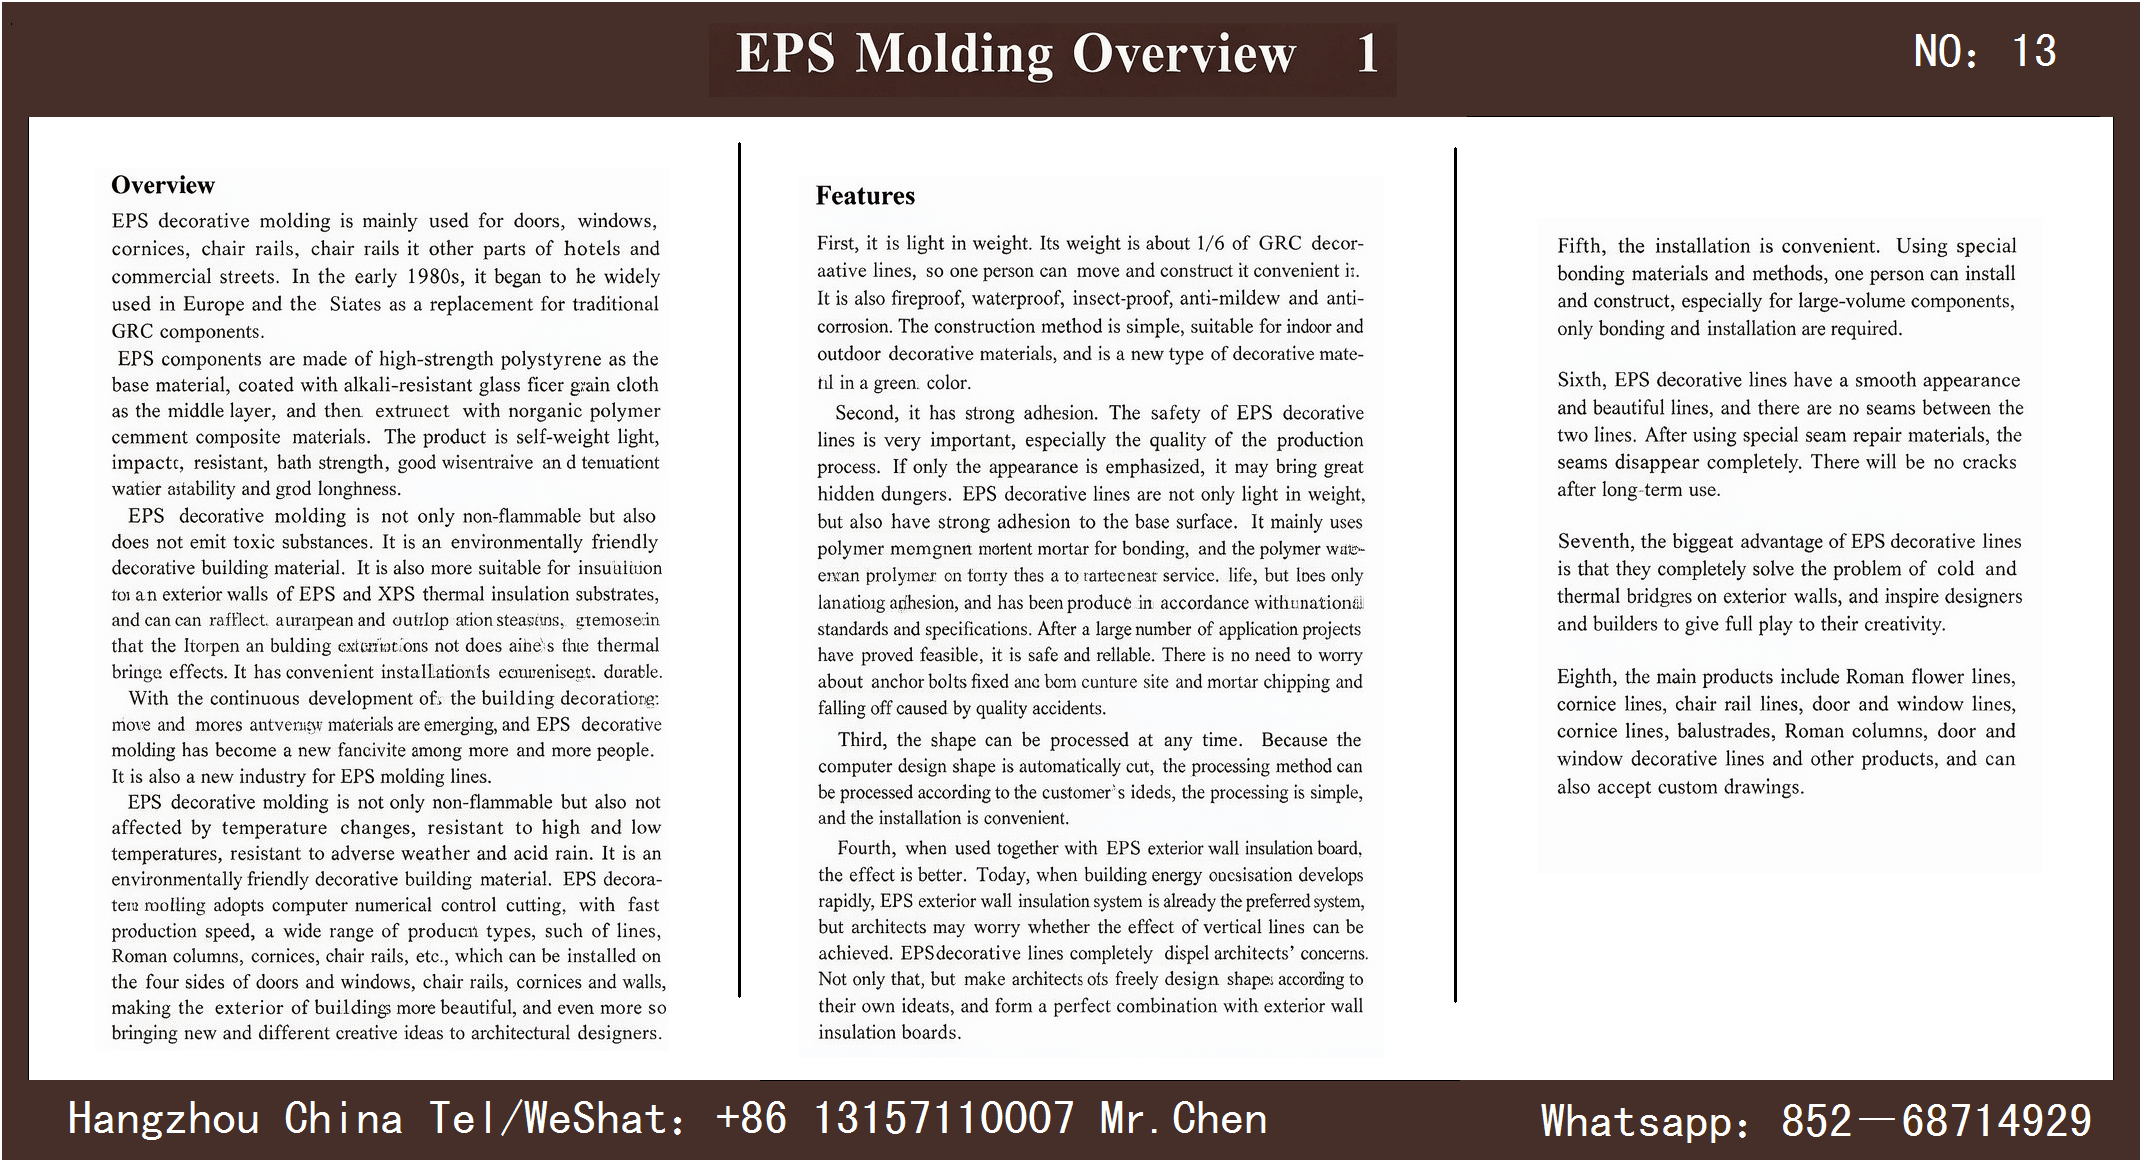
EPSДекоративные элементы в основном используются для облицовки дверных и оконных коробок, карнизов, поясных линий, колонн двора и других частей зданий, таких как виллы, жилые комплексы в европейском стиле, отели и торговые улицы. В прошлом веке80В те годы началось широкое применение в первую очередь в европейских странах и США, являясь традиционнымGRCЭпохальный апгрейд компонентов.
EPSКомпонент использует высокопрочный огнестойкий полистирол в качестве основы, стекловолоконную сетку, устойчивую к щелочам, в качестве промежуточного слоя, а внешний слой формируется из неорганического антистареющего полимерного эмульсионного композита. Продукт имеет небольшой собственный вес, устойчив к ударам, обладает высокой прочностью, отличной водостойкостью и хорошей упругостью.
EPSДекоративные молдинги огнестойкие и не выделяют токсичных веществ, являются экологически чистыми и высококачественными отделочными строительными материалами, представляют собой новый тип наружных отделочных молдингов и элементов, подходят для наружных стен.EPS、XPSТеплоизоляционные стены. Они могут не только отражать европейский классический и элегантный декоративный стиль, но и предотвращать эффект холодного и теплого моста на внешних стенах основного здания, обладают преимуществами удобной установки, высокой экономической эффективности и долговечности.
По мере развития индустрии архитектурной отделки постоянно появляются новые материалы,EPSРыночное признание линейных продуктов продолжает расти, а количество производственных предприятий, вступающих на рынок, увеличивается с годами.
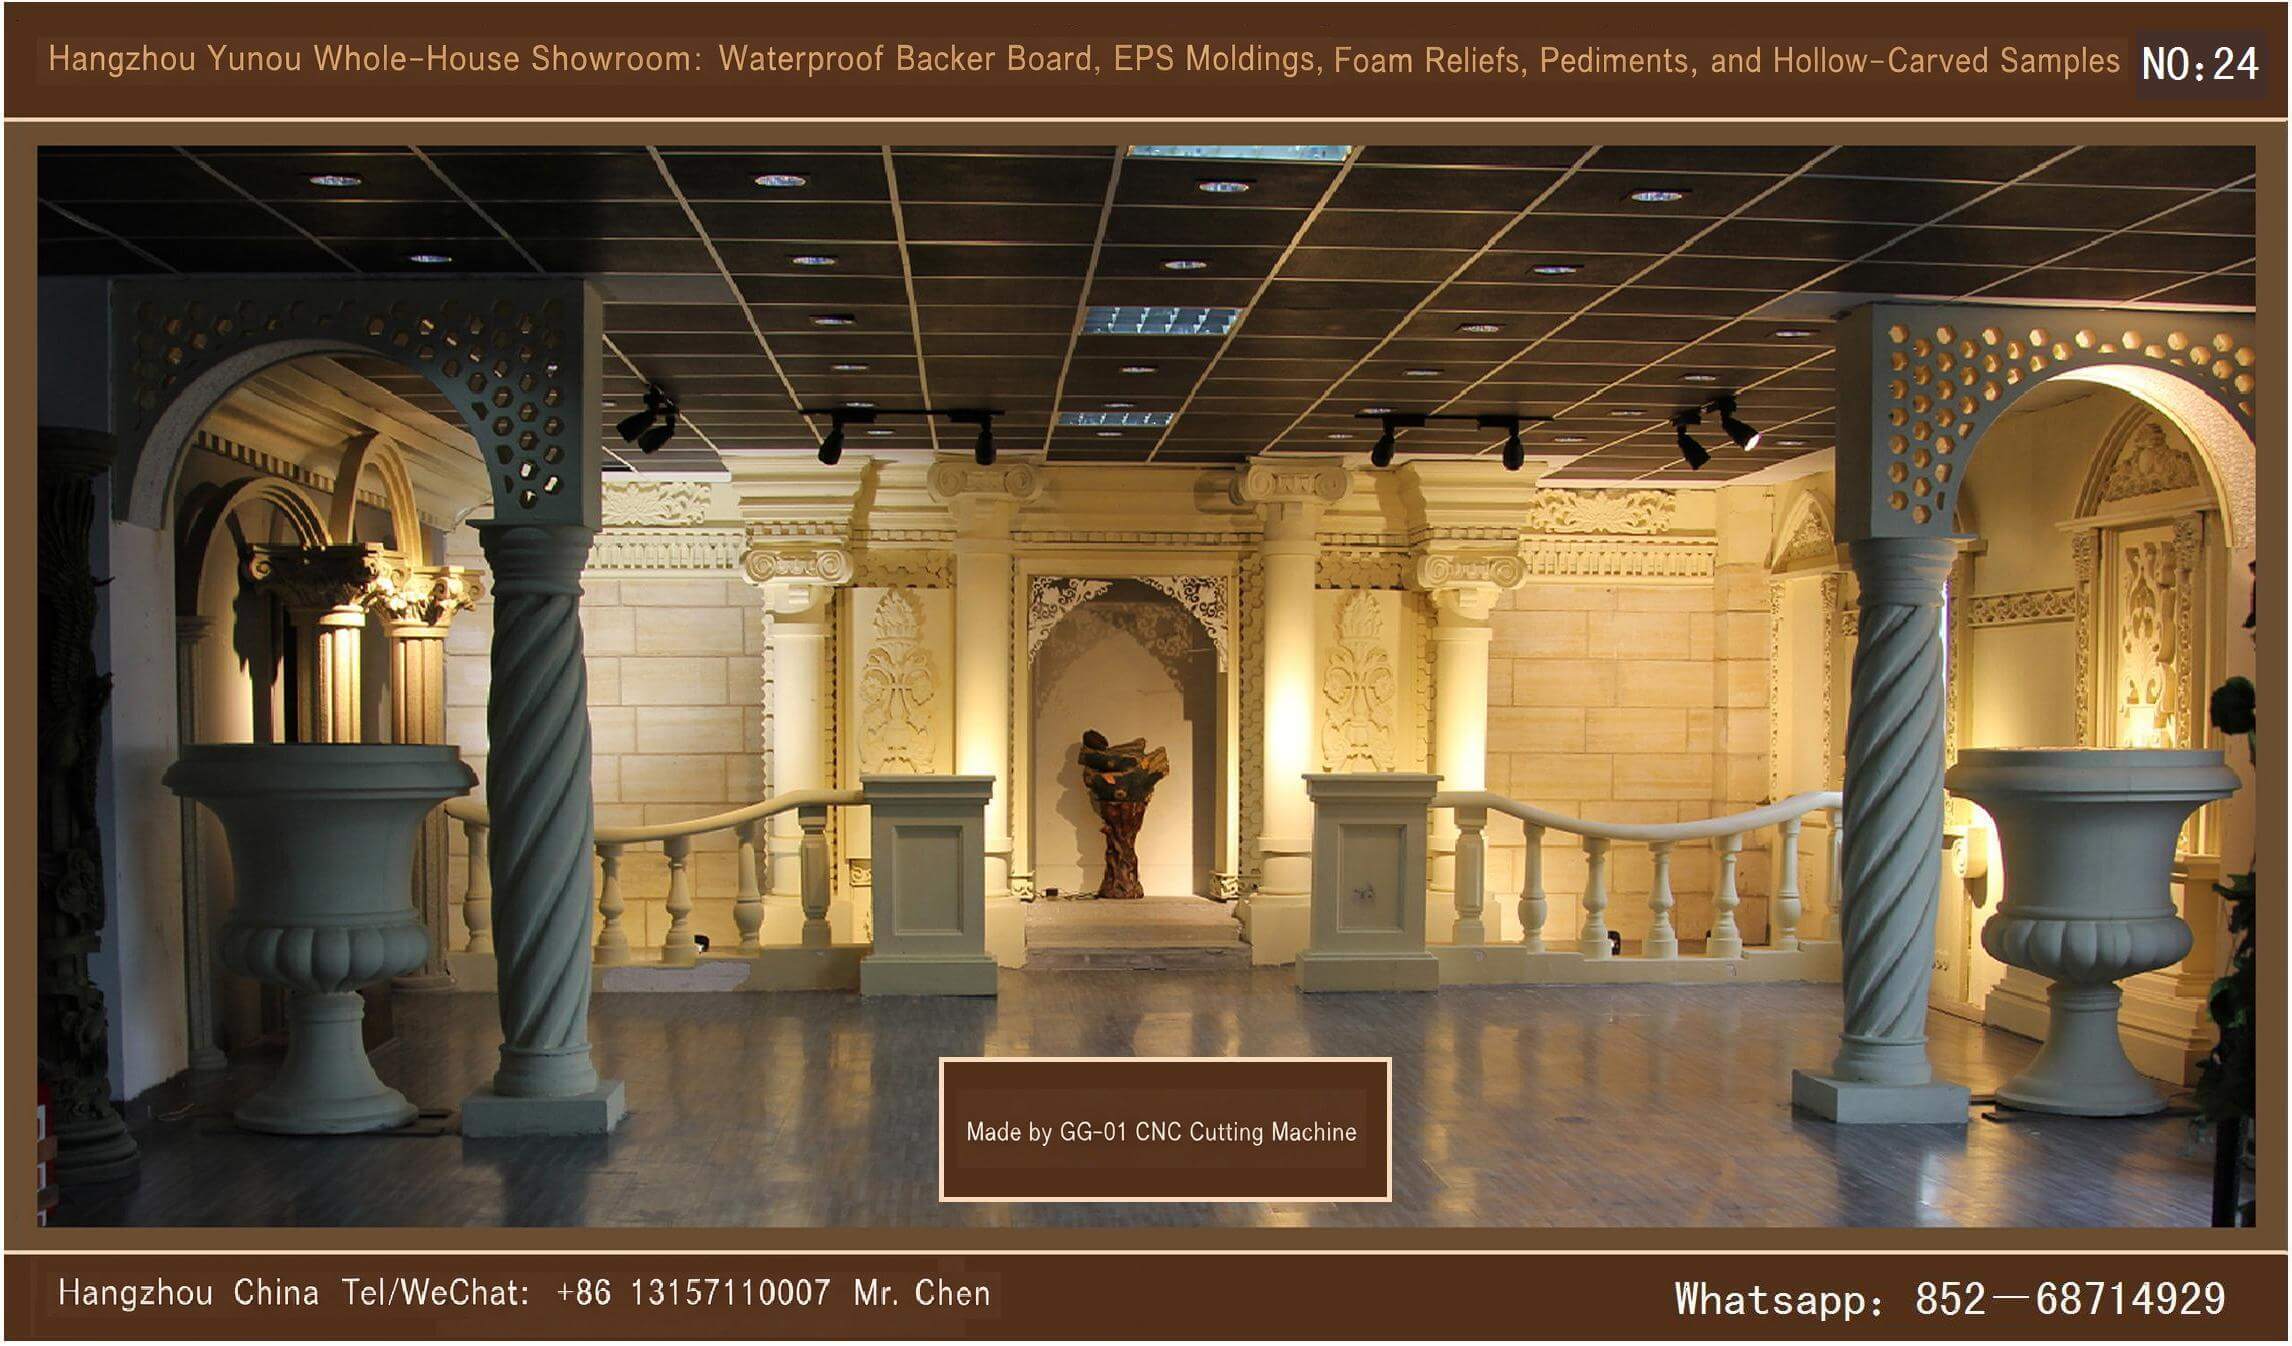
EPSДекоративные молдинги огнестойкие и термостойкие, устойчивы к холоду и жаре, не подвержены воздействию климата и кислотных дождей, являются экологически чистыми строительными материалами. Используется компьютерное ЧПУ-резание, что обеспечивает высокую скорость обработки и богатое разнообразие моделей продукции, включая обычные молдинги, римские колонны, наличники окон, кессоны и т.д.; могут устанавливаться у окон, дверей, карнизов, на стенах, украшая фасад здания и предоставляя архитекторам широкое пространство для творчества.
II. Восемь основных характеристик
I. Развитие будущего
EPSПолное название — вспененный пенополистирол,EPSВнешняя теплоизоляционная система состоит из специального клея, теплоизоляционных плит, стекловолоконной сетки и декоративного покрытия, объединяя функции теплоизоляции стен и декоративного оформления. Система возникла из70Во время нефтяного кризиса в определенные годы для постепенного снижения энергопотребления в гражданских и промышленных зданиях началось постепенное внедрение; с развитием материалов и строительных технологий он стал основной системой наружных стен для энергосбережения в зданиях в стране, соответствующей национальным стандартам энергосбережения в строительстве.
Ранние аналогичные теплоизоляционные системы, ввезенные в страну, были трудно распространены из-за высокой стоимости и нестабильного качества; отечественные предприятия освоили основные зарубежные технологии, провели экспериментальные усовершенствования с использованием отечественных основных материалов, вывели на рынок высокоэффективные по соотношению цены и качества вспомогательные материалы и строительные технологии, которые уже широко применяются в различных инженерных проектах, демонстрируя выдающиеся экономические и социальные эффекты.
Появление требований об обязательной герметизации теплоизоляции наружных стенEPSЛинии, как продолжение продукции для наружной теплоизоляции стен, европейский композитныйEPSЛинии полностью заменяют традиционныеGRCКомпоненты. После того как государство ввело в силу обязательные стандарты энергосбережения в строительстве, теплоизоляция наружных стен распространилась на индивидуальные декоративные элементы здания, обеспечивая интеграцию теплоизоляции и декора.
Предприятие внедрило передовую зарубежную технологию покрытия, начало массовое производство готовых теплоизоляционных линий, раз и навсегда решив проблемы обработки, установки декоративных линий и мостиков холода/тепла, что позволяет экономить рабочую силу и материалы.EPSПенополистирольные плиты после глубокой обработки, на поверхность которых наклеены стеклотканевая сетка и двойной специальный защитный слой, изолируют теплоизоляционный слой от повреждений, вызванных температурой, влагой, кислотным дождем, растяжением и сжатием; адаптируемыEPSВнешняя теплоизоляционная система наружных стен из плит исключает появление мостов холода и тепла на наружных стенах.
Многокатегорийные теплоизоляционные композитные линии могут быть изготовлены в соответствии с потребностями, компоненты безопасно склеены с основной частью здания, без необходимости консольной установки на стене, что упрощает строительство основной части и обеспечивает сочетание внешней отделки фасада и энергосбережения.
II. Преимущества строительства
III. Преимущества EPS-линий по сравнению с традиционными GRC-элементами
EPSДекоративные молдинги являются новым типом декоративных элементов для наружных стен, которые могут полностью заменить традиционный цементGRCКомпонент, адаптацияEPS、XPSТеплоизоляционная наружная стена:
I. Применимые места
Жилые дома, виллы, гостиницы, магазины, торговые центры, клубы, реконструкция старых городов, ремонт старых зданий.
II. Правила расчета объема работ
EPSОбъем работ по декоративным линиям учитывается по двум категориям:
III. Основные технические параметры
IV. Нормы контроля качества
V. Полный порядок строительных работ
Обработка основания→Разметка на месте→подтверждение чертежа→Заводские сборные изделия→Разметка на месте→Обрезка линий→Приготовление раствора на месте→Вставить линию→Установка анкерных гвоздей→ремонт швов→Полная уборка→окончательная приемка
Пошаговое описание процесса
7. Нормы выполнения работ по приготовлению раствора на месте
① Адаптация специальной полимерной связующей смесиEPSИндивидуальное изготовление на пенопластовой основе;
② Ручной электрический миксер обеспечивает тщательное перемешивание, смесь имеет равномерную и умеренную консистенцию;
③ Оставить в покое после перемешивания5минуты, вторичное перемешивание перед строительством; после завершения перемешивания раствора2Использовать в течение часа, после истечения срока аннулируется.
8. Технология наклеивания линий
Мелкие молдинги клеят полным слоем клея, а крупные — методом сочетания точечного и кольцевого нанесения; экструдированные элементы полностью прилегают к стене, ширина клеевого шва≤3mm; Одновременно с вставкой проводить замазку швов, заполняя швы полностью и поддерживая чистоту поверхности элементов.
9. Нормы установки анкерных гвоздей
Толщина линии≥500mmПри этом элемент вклеивается и консервируется24Через несколько часов просверлить отверстя и установить анкерные болты; отверстия должны пройти насквозьEPSЛинии, теплоизоляционный слой наружной стены, глубина проникновения в основной слой стены≥50mm; Наружный отверстие отверстия несколько ниже внутреннего, чтобы предотвратить затекание дождевой воды; анкерный диск должен быть полностью встроен внутрь профиля и не должен быть видным снаружи.
10. Технология обработки швов
Стандартная длина готовых линий, нестандартные длины сращиваются на месте; перед сращиванием проводится точное измерение размеров, а затем они приклеиваются и фиксируются.
Герметизация стыков, уход за клеящим составом24Через несколько часов на швы наносится штукатурная смесь, после чего производится укладка100mmШирокая щелочестойкая стеклотканевая сетка/Нетканый материал, поверхность которого покрыта еще одним слоем штукатурного раствора, высыхает естественным образом.
11. Технология ремонта поврежденных линий
Поврежденные линии, образовавшиеся в результате ударов при строительстве или резки из-за загораживания лесами, требуют ремонта на месте: при больших дефектах очистить основание, вырезать элемент того же размера.EPSСпециальное клеящее крепление для пеноматериалов; поверхностное покрытие штукатурным раствором+Щелочестойкая сетчатая ткань, сетчатая ткань накладывается на окружающие участки с перекрытием≥50mm; Отремонтированная поверхность должна быть ровной и гладкой с исходной линией, без перепадов высот.
Восемь основных преимуществ теплоизоляционных композитных линий

I. Сравнение теплоизоляционных композитных молдингов EPS с традиционными молдингами
(I) Традиционные три типа дефектов линий
(2) Преимущества EPS теплоизоляционных композитных линий
Решает все недостатки традиционных линий в одном месте, процессы производства элементов, строительства на месте и установки наружных стен крайне упрощены, а комплексные характеристики всесторонне улучшены.
II. Четырехэтапный технологический процесс полной переработки пенополистирола EPS
A. Процесс вспенивания
Сырьевые гранулы попадают в предварительную вспенивающую машину и нагреваются паром до92℃Смягчение, высвобождение пенообразующего агента приводит к расширению гранул до целевой объемной массы; стабилизация коэффициента пенообразования является ключевым фактором качества готовой продукции, оператор регулирует температуру предвспенивания, давление пара, скорость подачи материала и коэффициент пенообразования в зависимости от рабочего состояния оборудования.
В. Зрелый процесс
Внутри только что вспененных частиц вакуум и отсутствует эластичность, их необходимо выдержать.4Более часа воздух проникает в микропоры для выравнивания внутреннего и внешнего давления и восстановления эластичности; повышение качества позволяет продлить время выдержки, вторично вспененные гранулы становятся округлыми и зрелыми.2~3Можно провести вторичную обработку через час.
В хранилище для созревания используется антистатическая сетчатая марля, которая выделяет влагу из пузырьковых гранул и устраняет статическое электричество; легкие пузырьковые гранулы предотвращают деформацию при пневматической транспортировке и сжатии, свободное падение пузырьковых гранул в хранилище повышает их насыщенность и сокращает период созревания.
C. Процесс формования
Зрелые вспученные гранулы заполняют форму, термоплавким склеиванием при нагревании паром формируют изделие; при неправильной эксплуатации могут возникнуть такие проблемы, как усадка изделия, неровности поверхности, затруднение при выемке из формы, хрупкость материала, повышение брака.
Требования к стабильным параметрам формирующего оборудования:
Давление главного пара:0.4–0.7Mpa
Давление охлаждающей воды:0.3–0.5Mpa
Сжатый воздух:0.45–0.7Mpa
Степень вакуума:-600–650mmHg
Оператор настраивает параметры оборудования в соответствии со спецификацией продукта, обеспечивая целостность и эстетичность готовой продукции.
D. Процесс выдерживания продукта
Поверхность демолдированного изделия покрыта водяным паром, а внутренний вакуум легко приводит к усадке, требуется полное вызревание для повышения твердости и прочности; достаточно естественного хранения и сушки на воздухе, оптимальный вариант —50–60℃Выдерживание при постоянной температуре в сушильной камере.
Введение в технологический процесс производства и переработки линий EPS компании «Ханчжоу·Юньоу»①
Пять основных производственных этапов линий EPS — первый этап: отбор материалов
В соответствии с качественным классом готовой продукции подбираются соответствующие сырьевые материалы, которые делятся на три стандарта отбора материалов: пена, сетчатая ткань и штукатурный раствор:
1. Три класса материалов для пены
A Обычная пена: без антипирена, не рекомендуется для использования в инженерных целях
B BПенополиуретан с классом огнестойкости: объемный вес14~25kg/m³, рекомендуемая удельная масса≥18kg/m³, с превосходными огнестойкими характеристиками
C Графитовая пена (черная пена): добавление графитового сырья, специально для высококачественной теплоизоляции
2. Три спецификации односторонней самоклеящейся сетчатой ткани
A 85g/㎡: сетчатое отверстие5mm×5mm / 5mm×7mm / 7mm×7mm, специально для низкоуровневых линий
B 105g/㎡: ячейка сетки5mm×5mm / 5mm×7mm / 7mm×7mm, общего назначения для обычных средних и высоких линий
C 120g/㎡: ячейка сетки5mm×5mm / 5mm×7mm / 7mm×7mmосновные материалы для высококачественных и высококлассных линий
3. Выбор материалов для полимерной штукатурной смеси
① Песок: промытый жёлтый песок, искусственный горный песок, кварцевый песок; запрещено использовать грязный песок, морской песок
② Цемент: приоритет425#Обычный портландцемент; запрещен к использованию325#、425#композитный цемент
③ Полимерные добавки: резиновая крошка, целлюлозные эфиры, водоредуцирующие добавки, органический кремний, древесное волокно, смесь коротких волокон
④ Эмульсия:VAEЭмульсия, акриловая эмульсия; акриловая эмульсия в готовом виде обладает лучшей текстурой и чаще используется в высококлассных продуктах.
Вторая стадия: черчение и резка пенопласта
Краткое введение в технологический процесс производства и переработки EPS-линий в Ханчжоу · Юноу ②
Третий этап: изготовление пресс-формы
Пресс-формы делятся на стальные,PVCДва вида пластиковой опалубки:
Четвертый этап: наклеивание самоклеящейся сетчатой ткани на пенопласт (два способа укладки)
Сетчатая ткань, обернутая вокруг пеноматериала на поверхности, повышает общую прочность элемента; существует ручная и автоматизированная укладка:
Пятый этап: основы процесса смешивания раствора
Принцип выбора раствора и процесса его приготовления③
I. Классификация оснований из полимерных растворов
II. Четыре наиболее распространенных дефекта быстрого процесса перемешивания
EPSШтукатурка системы тонкого слоя содержит цемент, песок, целлюлозу, коллоидную пудру/Эмульсия имеет серьезные недостатки при перемешивании на высокой скорости в течение короткого времени:
III. Четыре основных стандарта для квалифицированного автоматизированного перемешивания
IV. Технологические примечания
Все элитные линии на рынке прошли2~3Обработка слоем универсальной штукатурки в сочетании с точной формулой; двойное нанесение покрытия со стандартным соотношением компонентов обеспечивает высокое качество.EPSСтандарты производства линий.
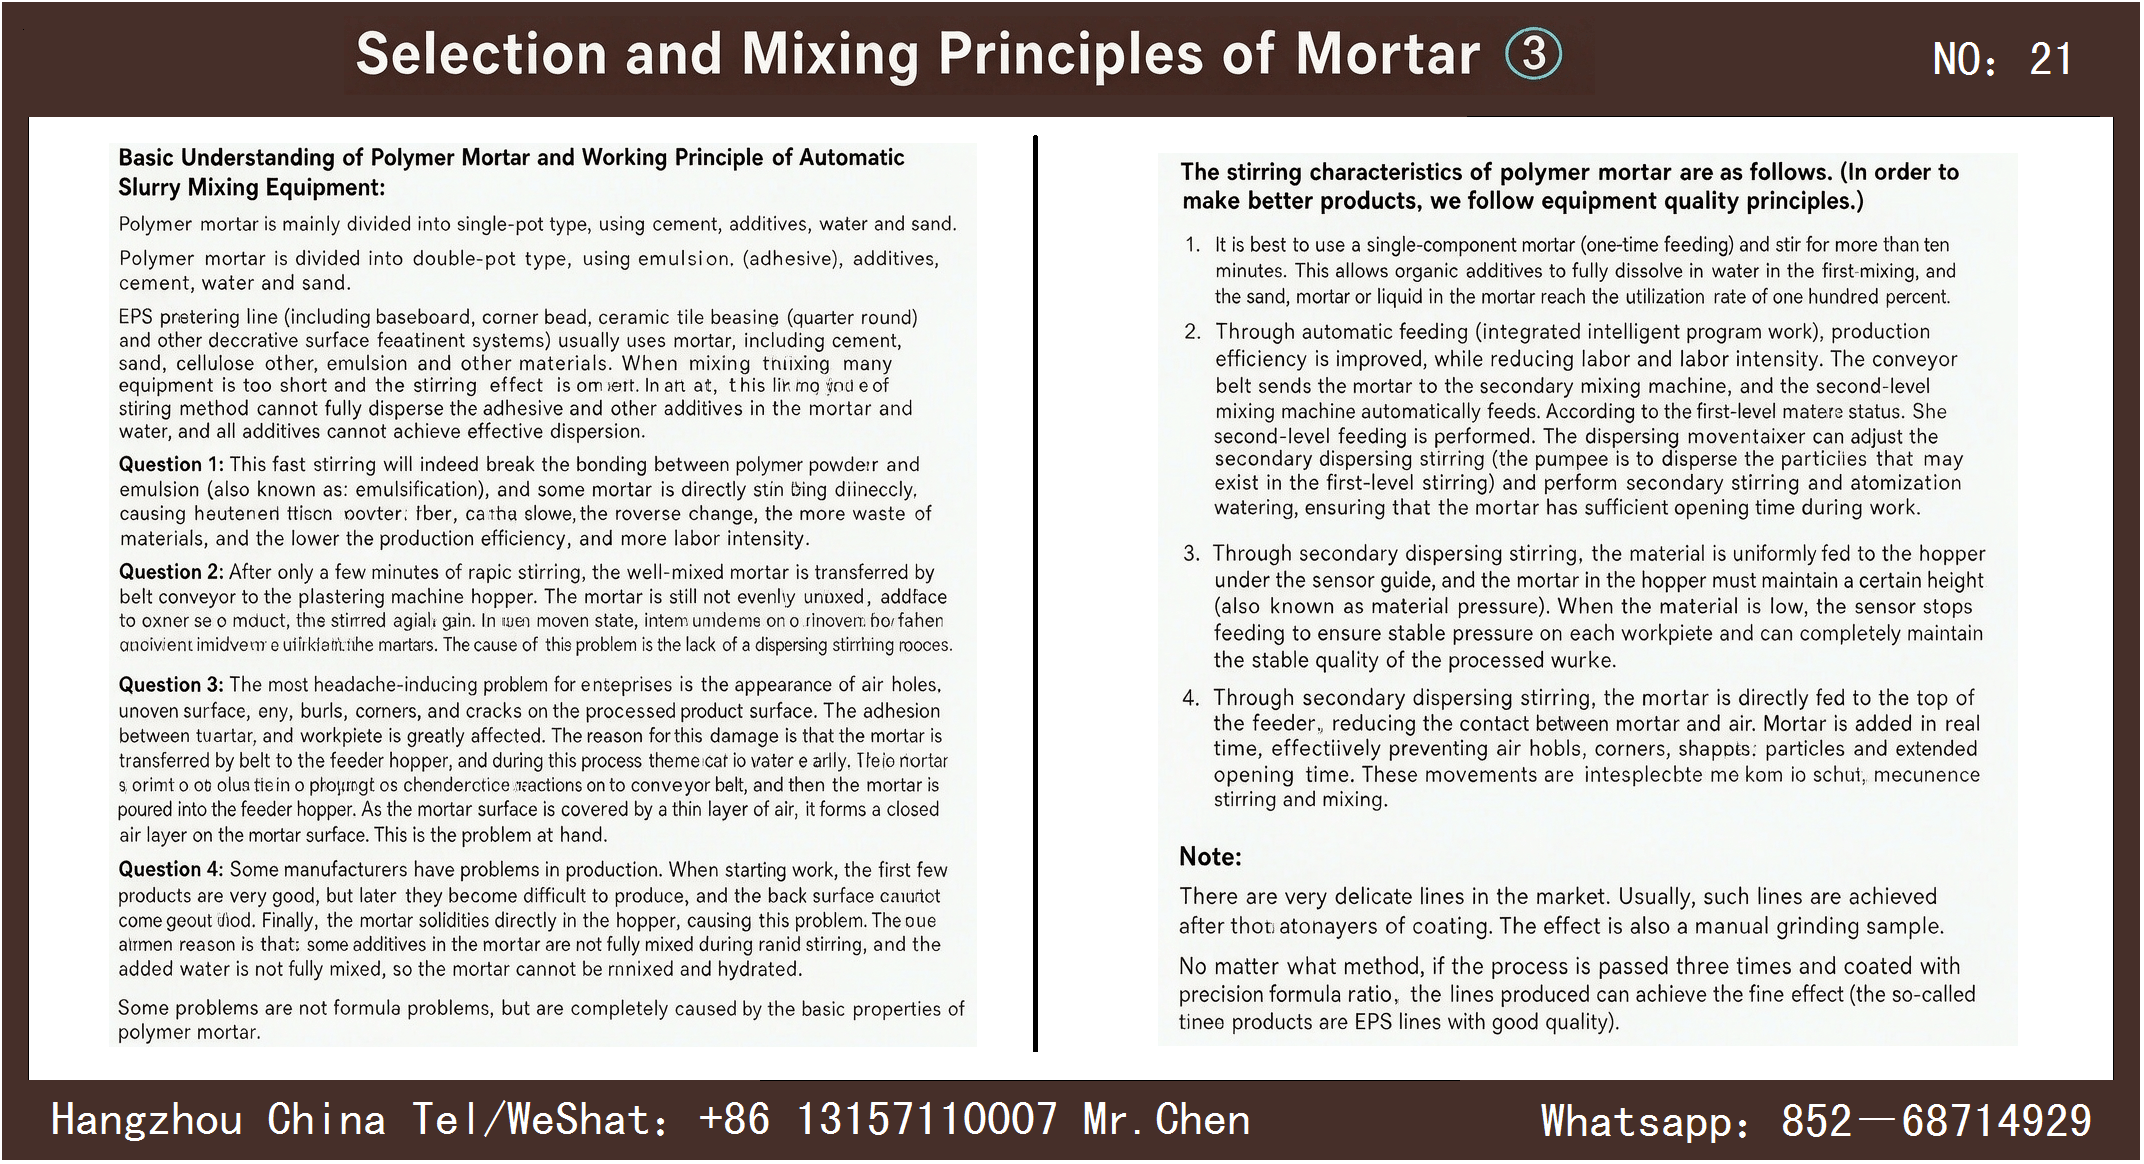
Схема технологического процесса производства линий EPS в Ханчжоу·Юньоу
Предварительная координация процесса
Процесс обработки пены
Процесс обработки покрытия
Сортировка готовой продукции, помещение на склад и выдача из склада