
EPS-Leisten
- Produktbeschreibung
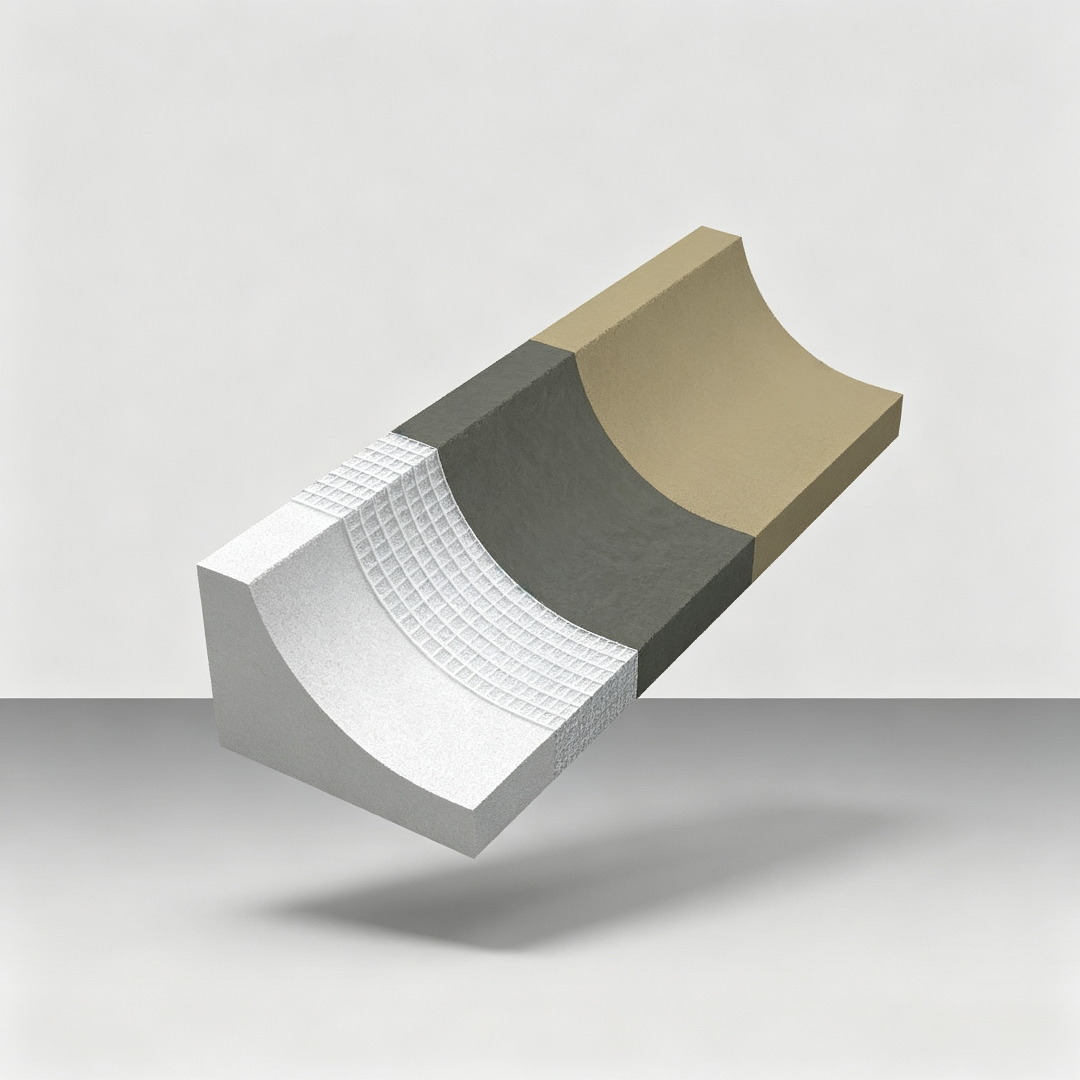
- Hochfestes Polystyrol-Schaumstoff (Expanded Polystyrene)
- Alkali-resistentes Glasfasergewebe (Alkali Resistant Glass Fibre Grid)
- Polymermörtel (Polymer Grout)
- Verkleidungsschicht (Decorative Layer)
- Geringes Gewicht: Eigengewicht beträgt nurGRCverziert mit Linien1/6Es kann von einer einzelnen Person transportiert und verarbeitet werden; gleichzeitig bietet es Brand-, Wasser-, Insekten-, Schimmel- und Rissbeständigkeit, ist für Innen- und Außenbereiche geeignet und gehört zu umweltfreundlichen Dekorationsmaterialien.
- Festes Verkleben: Verwendung von Polymermörtel zur Verklebung, hergestellt aus einer Mischung von organischem Klebstoff und anorganischem Zementmörtel, mit hoher Klebkraft und langer Lebensdauer, entsprechend nationalen Normen und Standards, sicher und zuverlässig nach praktischer Projektüberprüfung; keine Verankerungsbolzen erforderlich, wodurch Korrosion der Verankerungsbolzen und Sicherheitsrisiken bei Hocharbeiten vermieden werden.
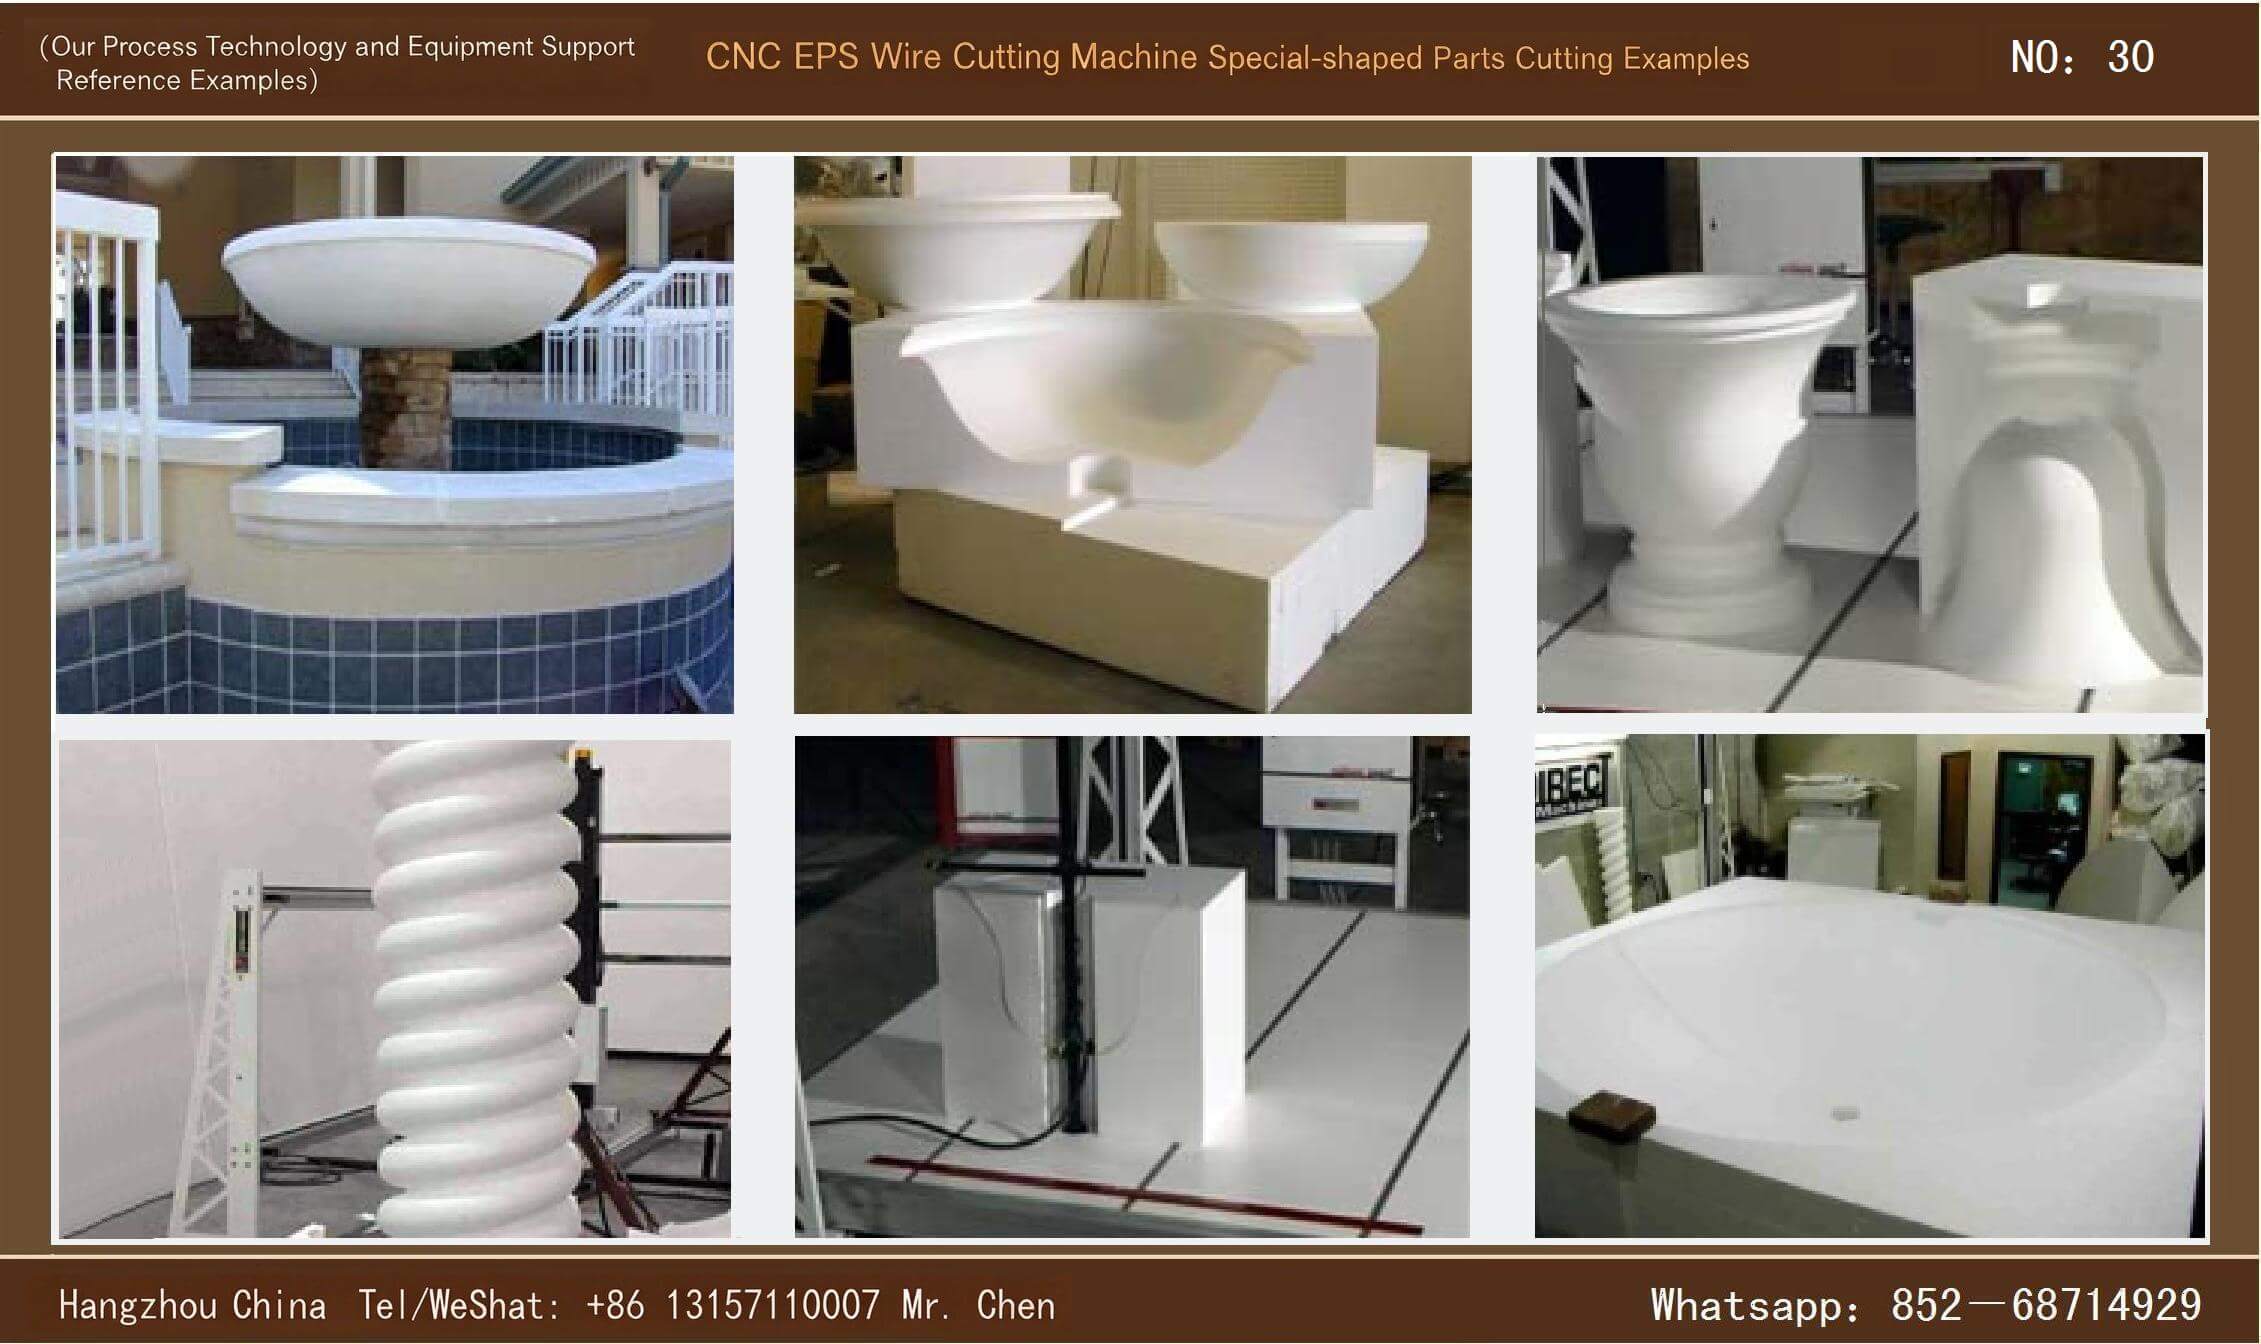
- Flexible Formgebung: Computergestützte CNC-automatische Schneidung ermöglicht unbegrenzte Formgebung, einfache Verarbeitungs- und Installationsverfahren.
- Anpassung an Außenwandwärmedämmungssysteme: MitEPSDie Außenwärmedämmung passt perfekt zur Wand, beseitigt vollständig die Bedenken der Architekten hinsichtlich begrenzter Fassadengestaltung, ermöglicht eine freie Gestaltung und ist integrativ mit der wärmedämmenden Wand verbunden.
- Einfache Installation: Spezielle Klebematerialien und -verfahren ermöglichen die Installation durch eine einzelne Person, und große Bauteile können allein durch Kleben befestigt werden.
- Nahtlos und ästhetisch: Spezielle Reparaturmaterialien werden an den Linienverbindungen verwendet, sodass die Verbindungsfugen vollständig beseitigt werden und keine Risse bei langfristiger Nutzung auftreten.
- Lösung des allgemeinen Problems von Wärme- und Kältebrücken: Löst das Problem von Wärme- und Kältebrücken in der Außenwanddämmung von den Ursachen her und eröffnet mehr Gestaltungsspielraum für die architektonische Gestaltung und den Bau.
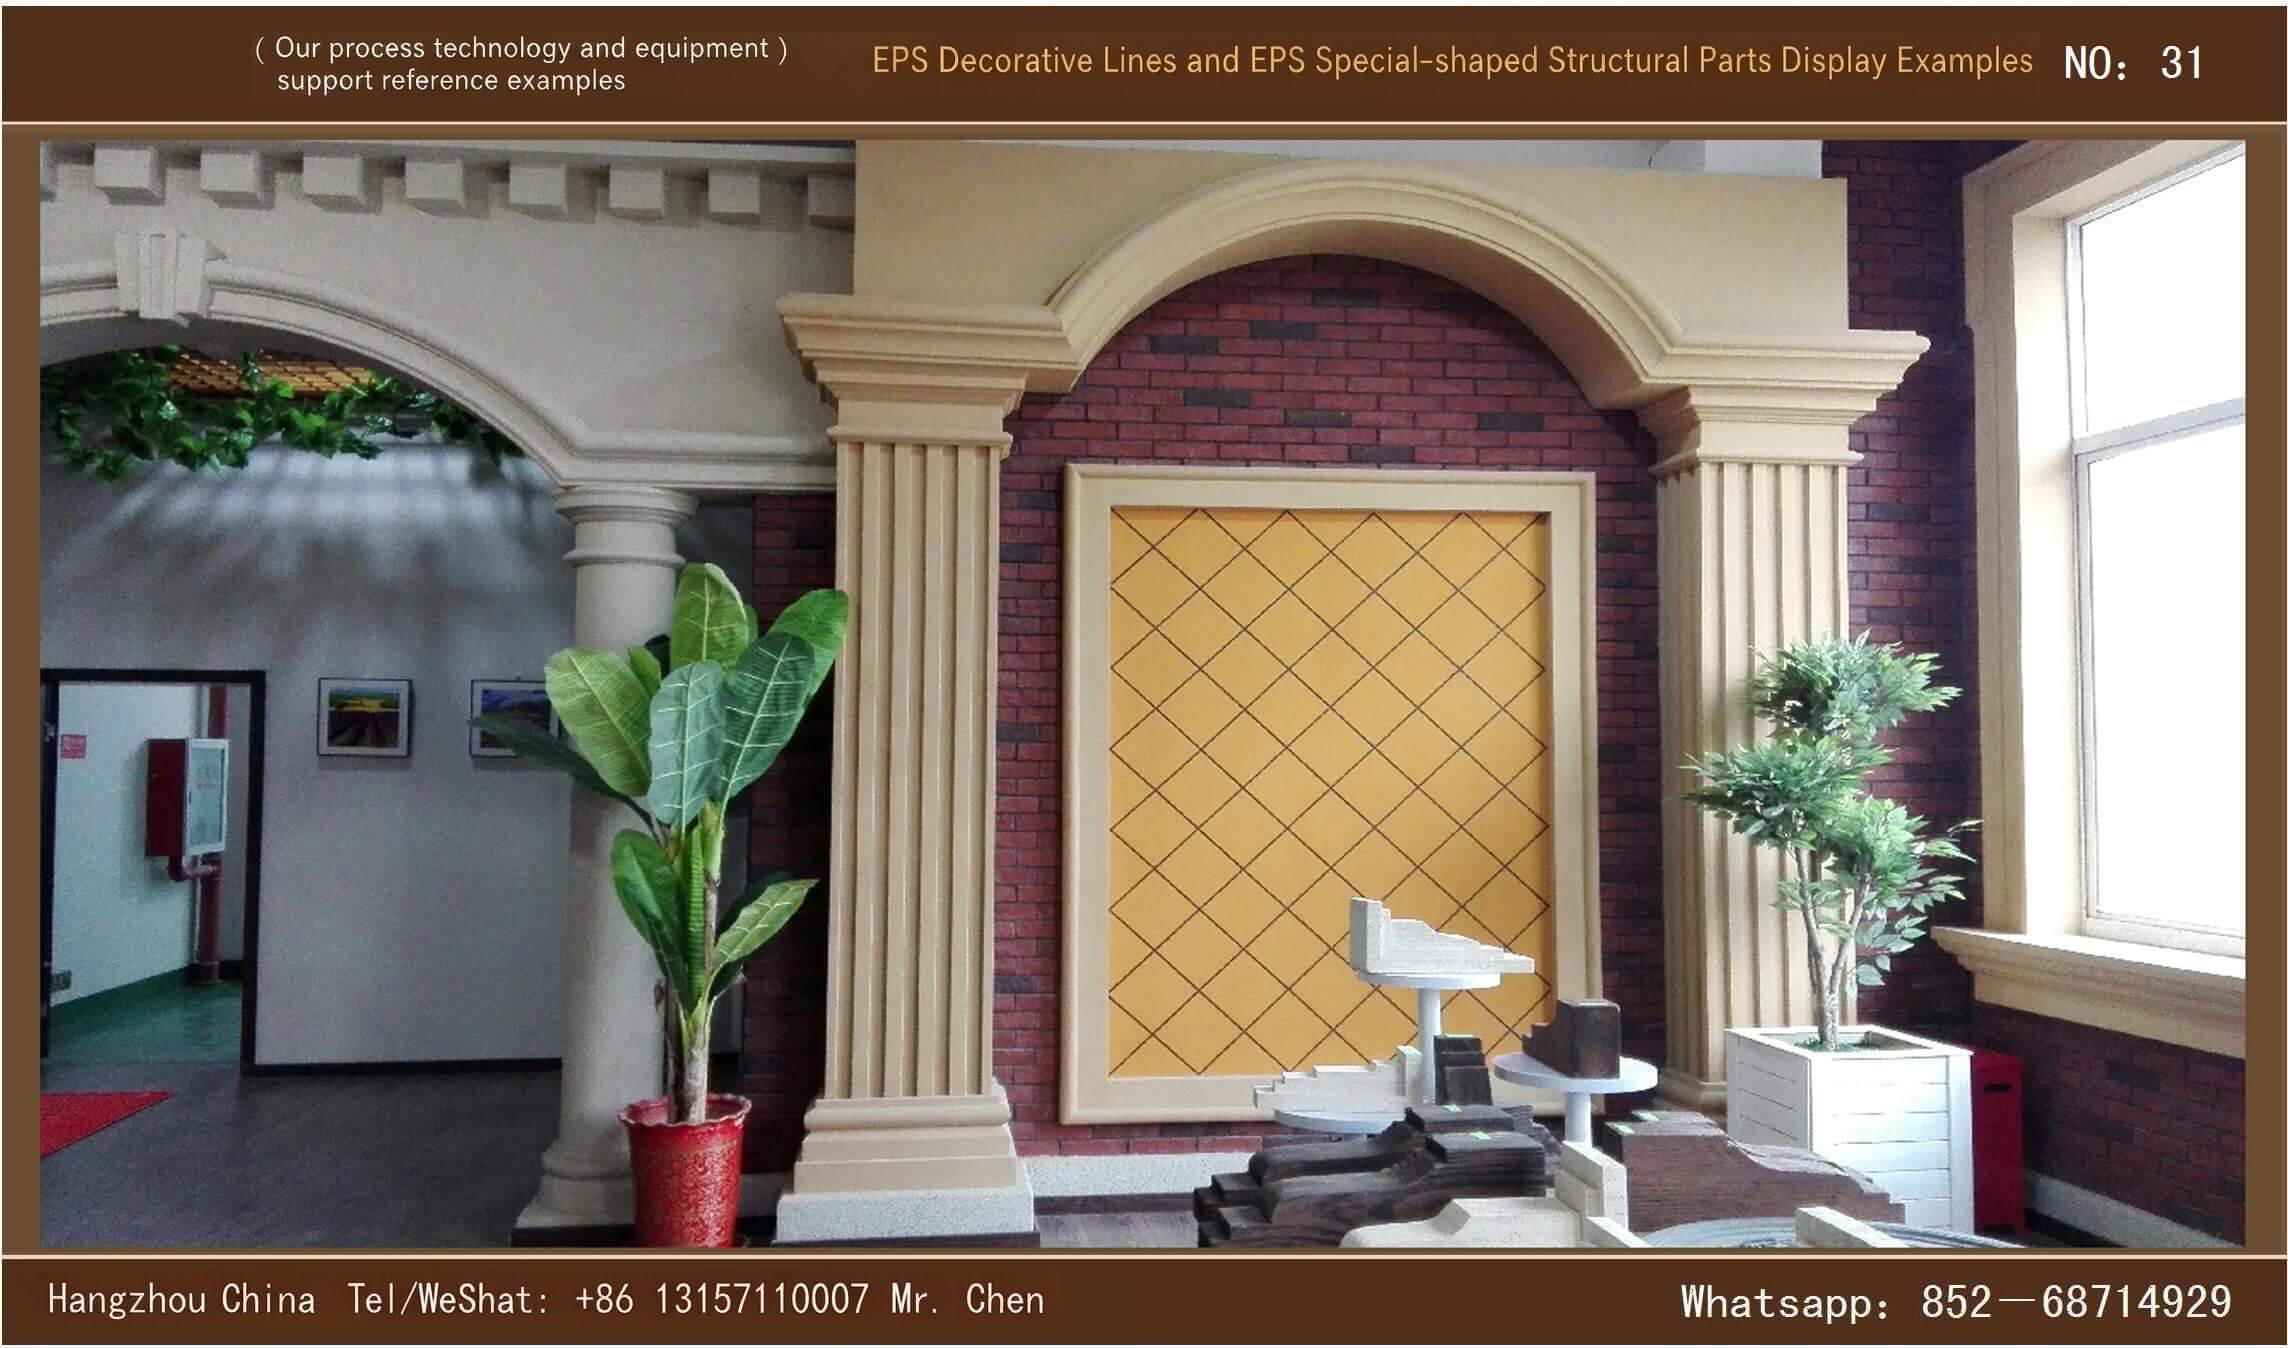
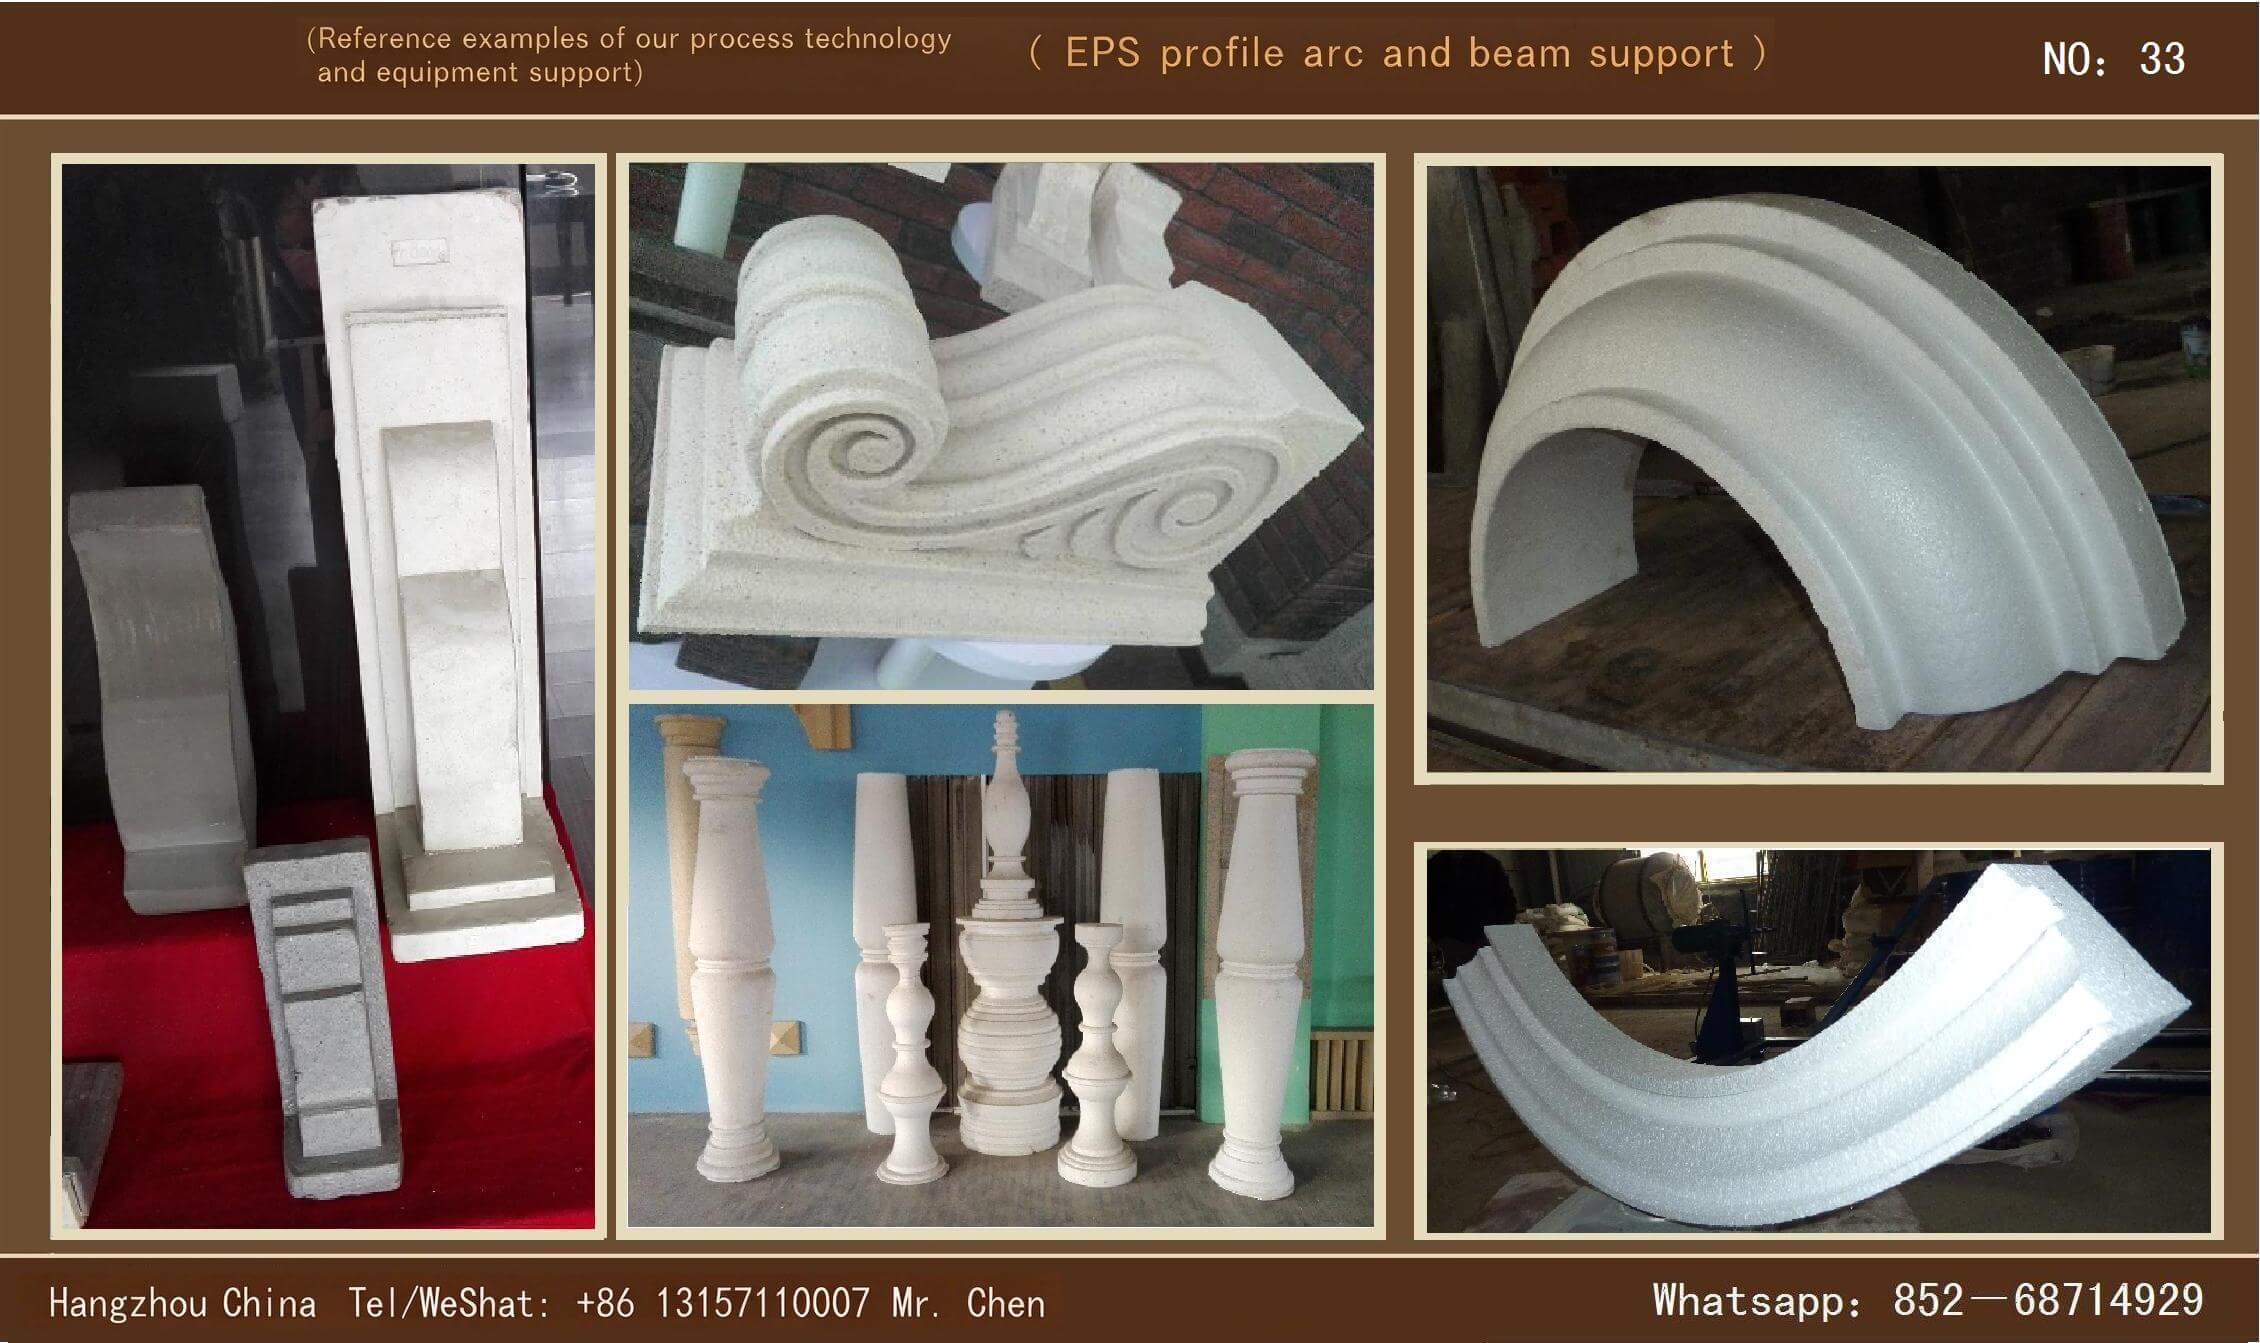
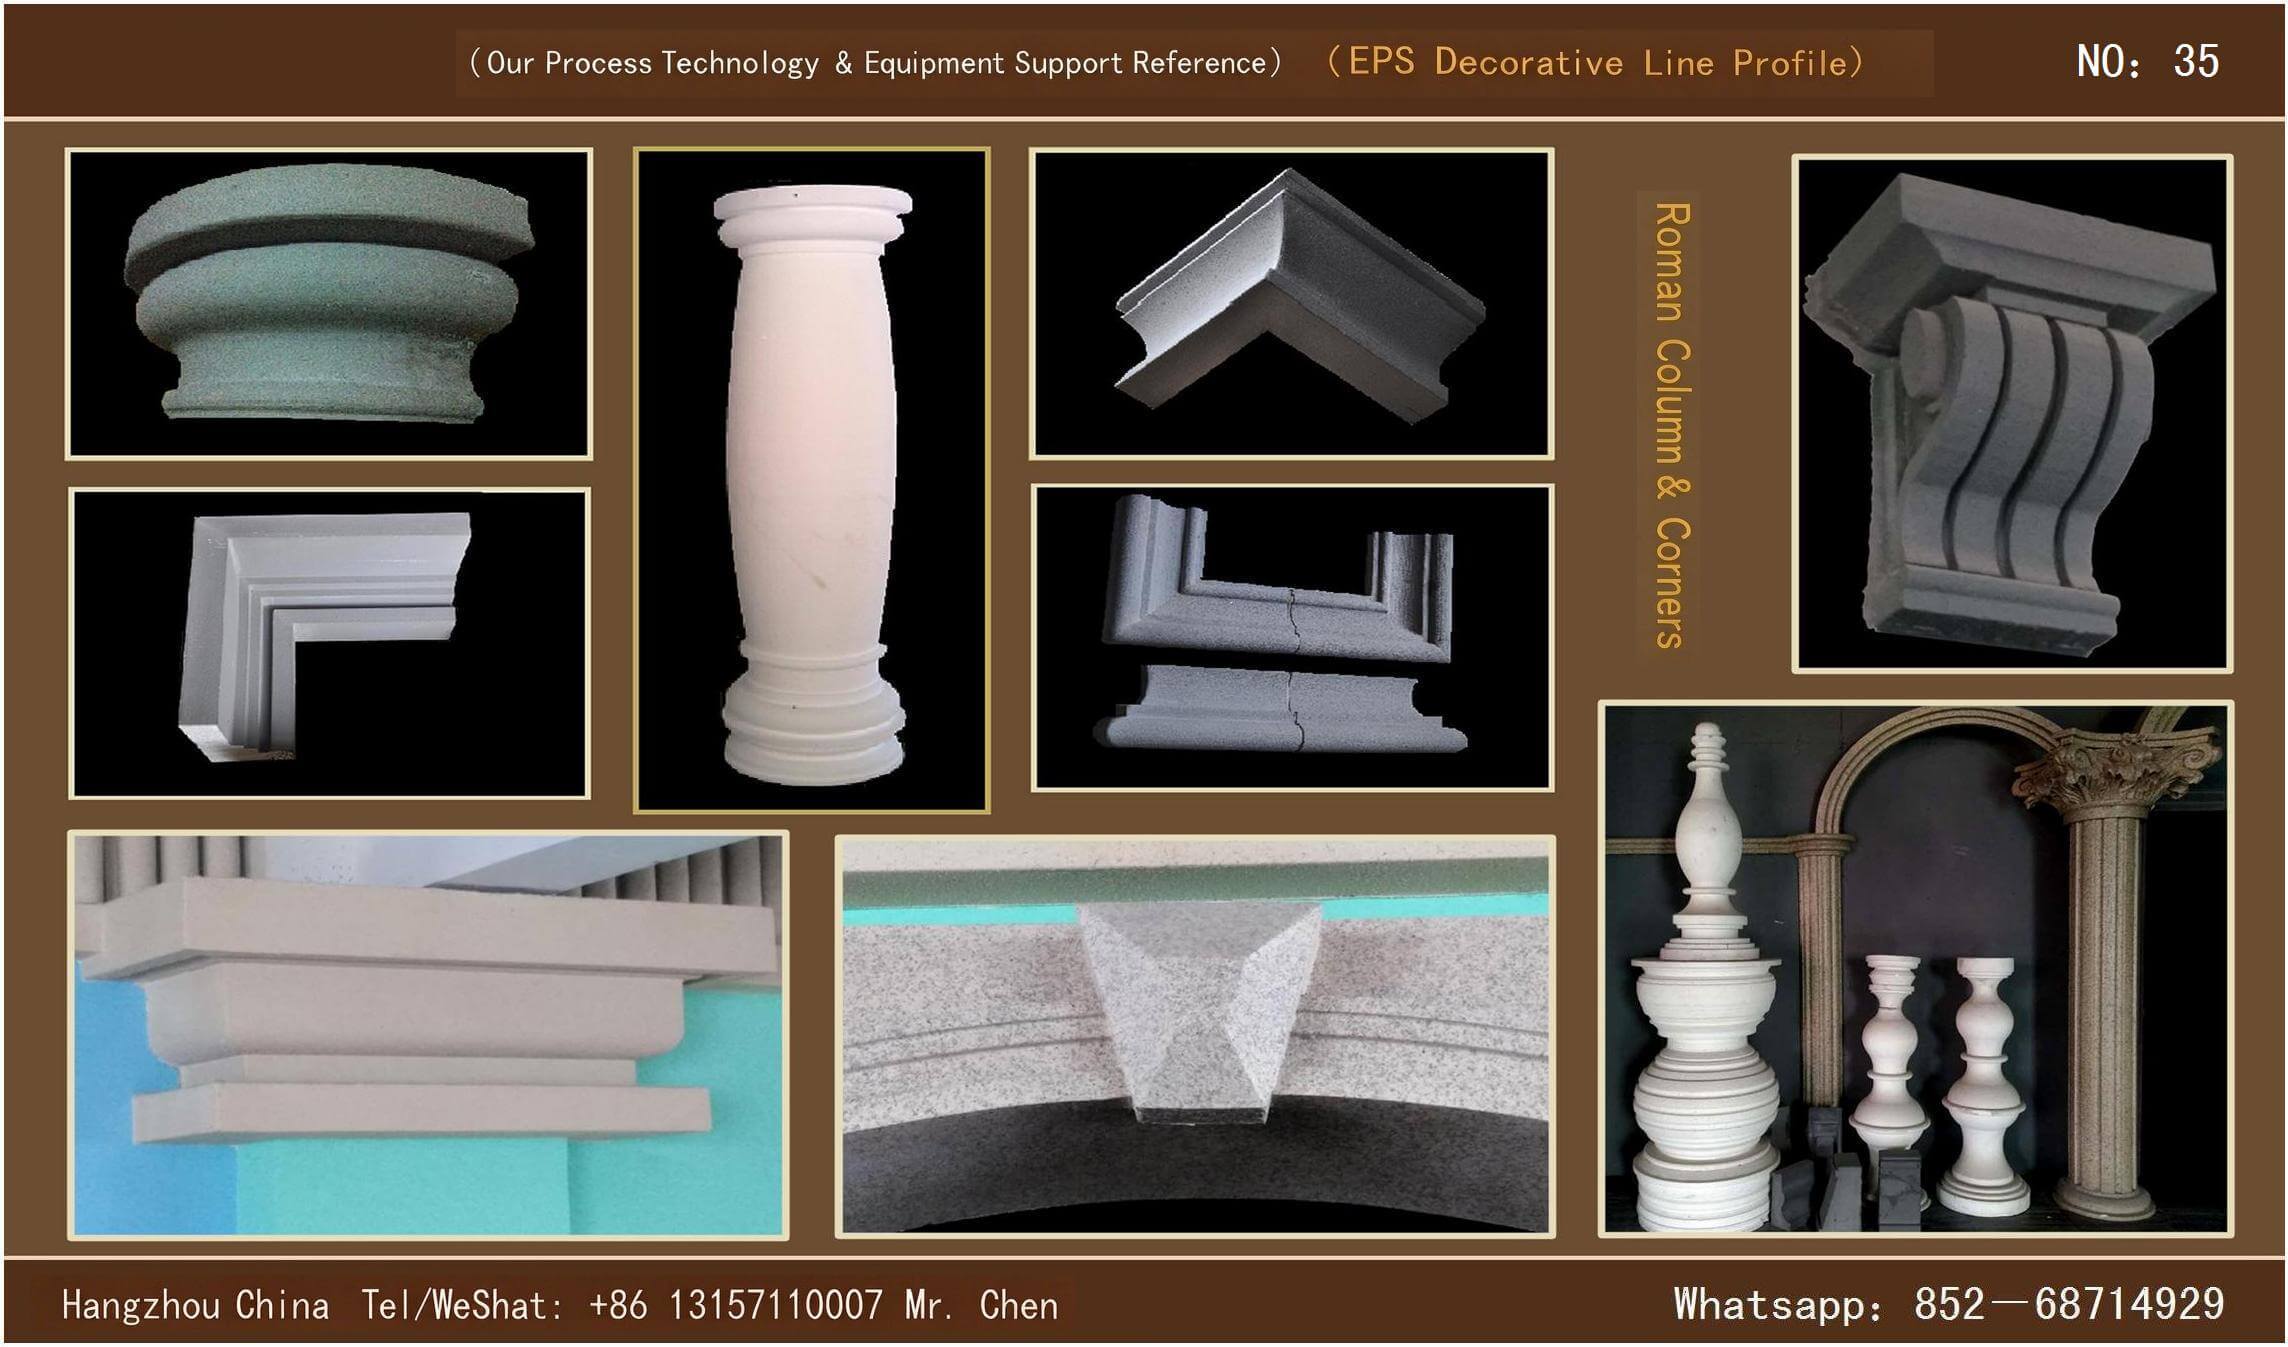
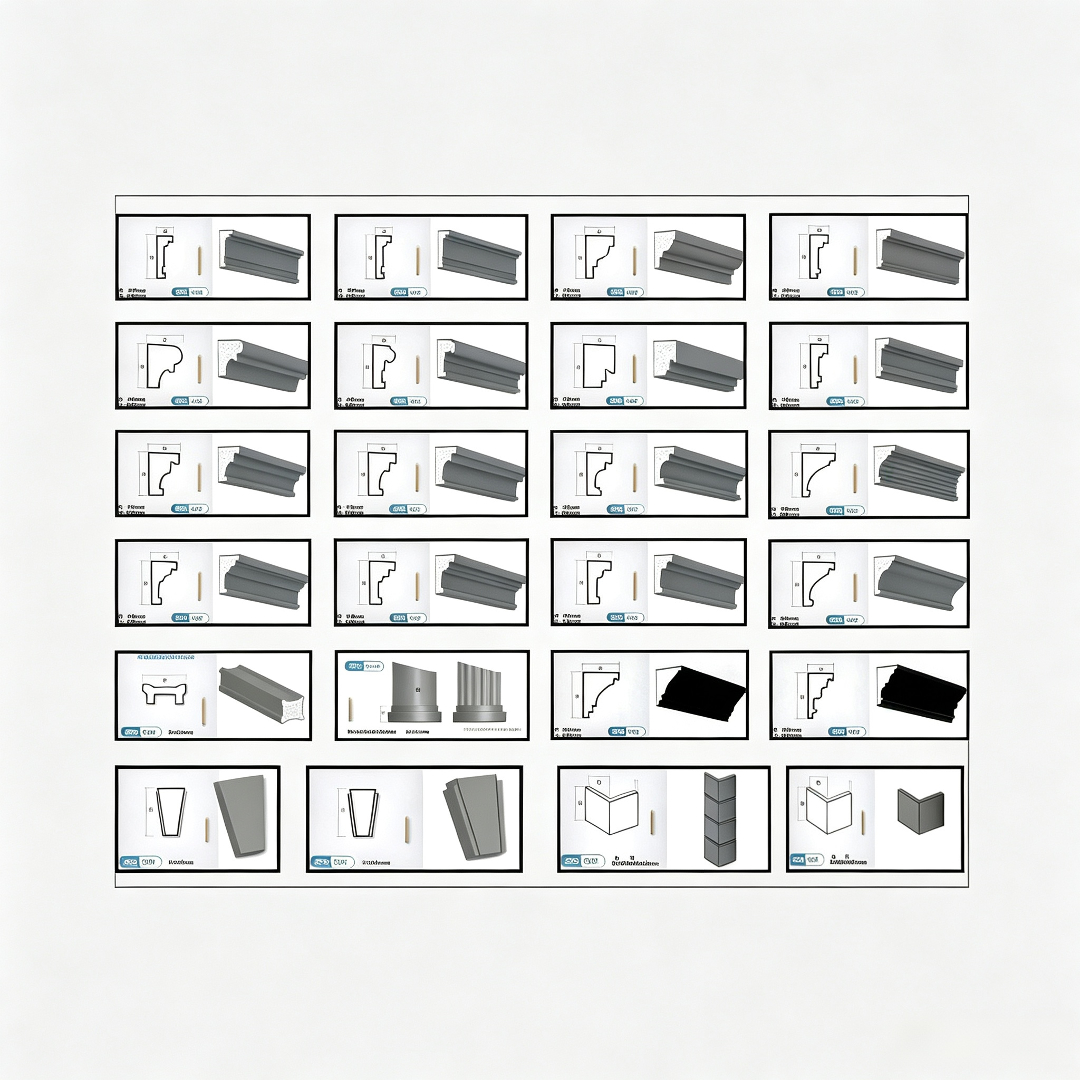
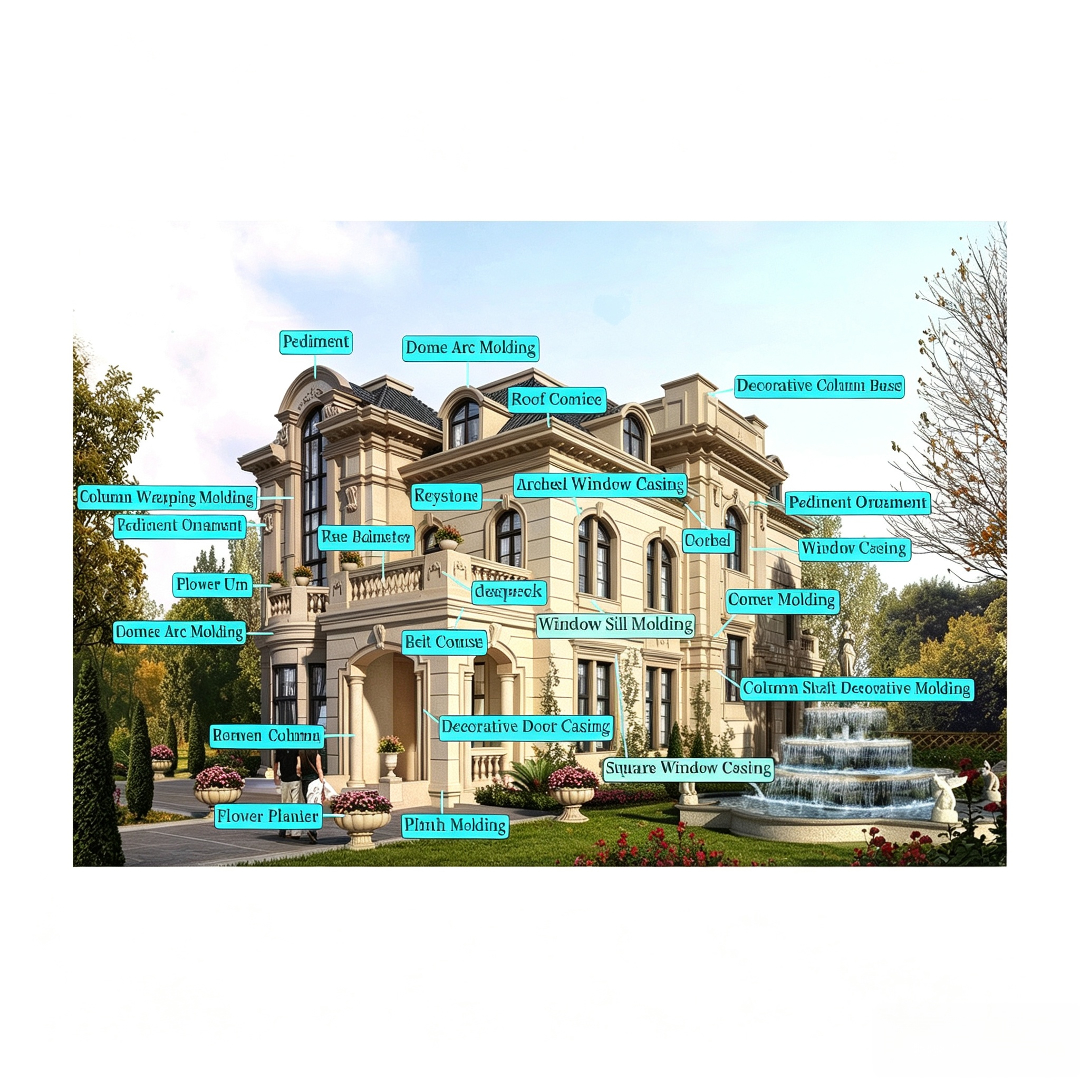
- Umfassende Produktpalette mit Unterstützung für maßgeschneiderte Lösungen: Die Standardprodukte umfassen dekorative Bauelemente wie geschnitzte Verzierungen, Fensterumrahmungslinien, Mittelstreifen, Türumrahmungslinien, Dachkantenlinien, Konsolen, Säulen im römischen Stil, Türverzierungen usw., die individuell nach Kundenbauplänen angefertigt werden können.
- Einfache Konstruktion: Es sind keine Einbettteile oder Nietbefestigungselemente erforderlich, spezielle Klebemörtel werden direkt auf die Wandgrundschicht geklebt; die Klebkraft übertrifft bei weitemJG149—2003Abnahmestandards für das „Außenwärmedämmungssystem mit dünnputzverklebten expandierten Polystyrolplatten“, nach dem Verkleben von großen Bauteilen können Personen darauf treten, ohne dass sie sich lösen.
- Flexible Verarbeitung: Vor Ort kann beliebig geschnitten und verbunden werden, und nach Abschluss der Außenwand-Wärmedämmung kann auch nachträglich verklebt werden.
- Vorfertigung in der Fabrik: Numerisch gesteuerte Schneidformung gemäß Kundenzeichnungen, präzise Bauteilstruktur, hochwertiges Aussehen und feine Textur.
- Stilkompatibilität: Perfekte Umsetzung einer europäisch-klassischen Außenfassade ohne Mängel an Wärme- und Kältebrücken;
- Bausicherheit: TraditionellGRCDas Eigengewicht ist sehr groß, die Installation in großen Höhen bei Hochhäusern birgt ein hohes Risiko, es gab in den vergangenen Jahren Fälle von Bauunfällen mit Todesopfern, die Bauzeit ist lang, und bei langfristiger Nutzung ist es anfällig für Risse und weist schlechte Dauerhaftigkeit auf;EPSLeichte Linienführung, die das Risiko bei Höhenarbeit erheblich reduziert und ein neues Verfahren für Fassadengestaltung einführt.
- Stabile Leistung: aufB2Stufe-feuerhemmendes Polystyrol als Kernmaterial, kombiniert mit alkalibeständigem Glasfasergittergewebe und einer speziellen Schutzschicht; kälte- und hitzebeständig, nicht anfällig für Feuchtigkeit und sauren Regen; feuerfest, giftfrei, umweltfreundlich und sicher.
- Reichhaltige Modelle: Enthält Komponenten wie Linien, Säulen im römischen Stil, Wärmedämmplatten und Blumenschmuck, die an Türen, Fenstern, Säulen, Dachfirsten und Wänden angebracht werden können; die Oberfläche kann mit maßgeschneiderten Farben besprüht werden und simuliert Steinoberflächen, um die Fassadengestaltung von Gebäuden zu bereichern.
- Schmale Linien: Fensterbrettlinie, Tür- und Fensterrahmen, Dachvorsprungslinie, Mittelgliedlinie usw. Entfaltungsbreite≤200mm, gemessen in laufenden Metern der tatsächlichen Installation; entfaltete Breite >200mm, berechnet nach der entfalteten Fläche außerhalb der Klebefläche.
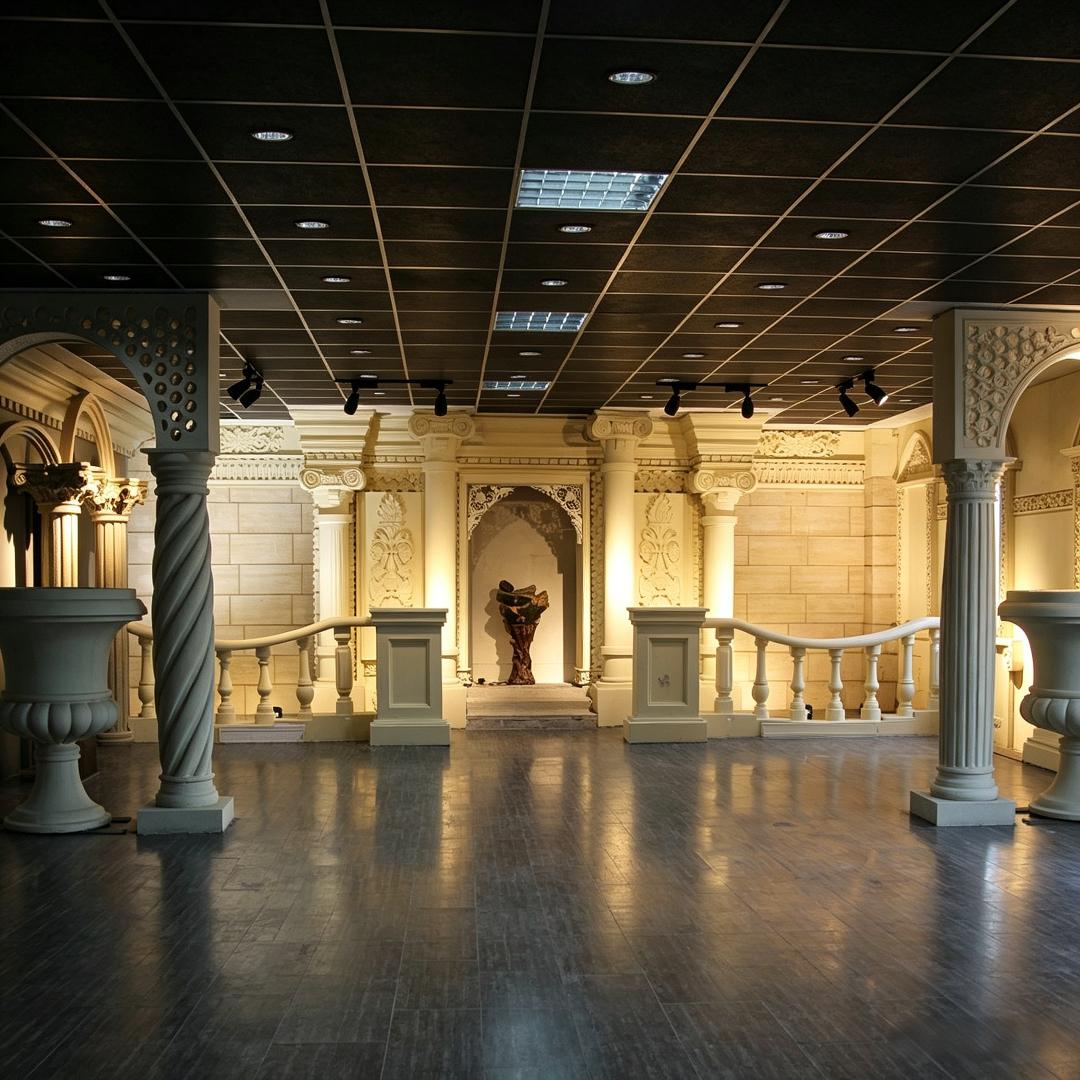
- Formungewöhnliche Bauteile: Römische Säulenkappen, Geländerpfostenkappen, Rundbögen, Verbindungsformen, Säulenverkleidungen, Eckverkleidungen usw., mit komplexen Formen, hohen Bauschwierigkeiten und Arbeitsaufwand=Entfaltete Fläche der dekorativen Außenoberfläche des Produkts×Koeffizient2.2。
- EPSPolystyrolplatte: Volumengewicht≥18kg/m³,B1Brandschutzklassenstandard
- Alkali-resistentes Glasfasergewebe: Flächengewicht≥80g/㎡
- Schlagfestigkeit:3J
- Widerstand gegen Winddruck, negativer Windlastwert: >12.0Kpa
- Vertikale Zugfestigkeit:0.1Mpa
- Wasseraufnahme:500g/㎡
- Produktzubehör-Messzertifizierungs-Testbericht, Werksabnahmezeugnis;
- Rohmaterialien entsprechen den BranchenstandardsJGJ144-2004Technische Vorschriften für die Technik der Außenwärmedämmung von Außenwänden7.0.7Bestimmungen, nur nach erfolgreicher Prüfung darf die Baustelle betreten und der Bau begonnen werden;
- Die Außenwandgrundschicht muss erst nach der Abnahme als qualifiziert befunden werden, bevor die Linienarbeiten begonnen werden können, und die Bauumgebung vor Ort muss den normativen Anforderungen entsprechen;
- Die Linien sind fest mit der Grundschicht verbunden, ohne Lockerung und Hohlklang; die Verklebungsfläche zwischen Polystyrolplatten und Wand≥Gesamtfläche der Platten40%;
- Klebstoffe und Putzmörtel müssen maschinell gerührt werden, nach Ablauf der Verarbeitungszeit ist die Verwendung des Materials verboten;
- Das Gittergewebe ist dicht verpresst, ohne Hohllöcher, Falten, aufgewölbte Kanten und Freilegungen, die Umschlag- und Überlappungslängen entsprechen den Vorschriften;
- Putzmörtel undEPSDie Linien sind dicht verbunden, ohne Ablösung, Hohlklang, Sichtbarer Putz oder Risse.
- Baustelleninspektion: Überprüfen Sie die Grundmaueroberfläche, die eben, dicht und frei von Ölverschmutzungen sein muss; wenn die Grundlage nicht den Standards entspricht, muss eine Koordination zur Reparatur erfolgen, und die Bauarbeiten dürfen erst nach erfolgreicher Nachprüfung begonnen werden.
- Messleitungen: Auf der Baustelle die tatsächlichen Gebäudemaße messen.
- Zeichnungsbestätigung: Die Produktabmessungen und -formen werden anhand der tatsächlichen Situation vor Ort und der Designzeichnung bestätigt, bei Unangemessenheiten werden Änderungsvorschläge erstellt und vom Eigentümer und dem Designunternehmen unterzeichnet und bestätigt.
- Produktfertigung: Vollständig werksmäßige Produktion, Umwandlung von Konstruktionszeichnungen in Bearbeitungszeichnungen, Planung der Bearbeitungsreihenfolge und des Produktionsplans; synchroner Abgleich mit dem Fortschritt vor Ort und bedarfsgerechte Anpassung der Produktion.
- Linie ziehen: Die Mittelpositionierungslinie des Bauteils an der Installationsstelle gemäß der Konstruktionszeichnung ziehen/Seitenlinie.
- Zuschneiden von Profilen: Die Fertigprodukte in der Fabrik haben eine standardisierte festgelegte Länge, vor Ort wird vorzugsweise das ganze Profil verwendet; Bauteile, die zugeschnitten werden müssen, werden mit einer speziellen Säge geschnitten, und die Schnittflächen werden mit Schmirgelpapier glatt geschliffen.
- Die Fassade des Gebäudes hat fließende Linien und wirkt hochwertig und elegant;
- Die Kreativität der Designer freisetzen und verschiedene Architekturstile frei umsetzen;
- Arbeit und Material sparen, einfache Handhabung, sichere Bauausführung, hervorragende Wärmedämmung;
- Die Bauteiloberfläche ist fein und gleichmäßig, mit hoher geometrischer Genauigkeit und geringen Fehlern.≤0.5mm;
- Die Verbindung ist rissfrei, wasser- und feuerbeständig, leckagegeschützt sowie witterungs- und langlebig;
- Leicht und bequem zu transportieren, keine Sicherheitsrisiken durch Herabfallen bei Hochbauarbeiten;
- Die technischen Herausforderungen der Kalt- und Wärmebrücken bei Fenstern, Türen und wärmedämmenden Wänden vollständig lösen;
- Die Bauteiloberfläche kann direkt verklebt werden.≤30kg/m² große Fliesen- und Steinverkleidungen.
- Vor Ort gegossene Betonlinien: Einzelne Schalungen werden nur einmal verwendet, was zu erheblicher Materialverschwendung führt; beim Gießen besteht die Gefahr von Schalungsaufblähungen, die Maßgenauigkeit ist schlecht; die manuell gestrichene Oberfläche hat eine schlechte Textur und bietet keine Wärmedämmung.
- GRCVorgefertigte Linien: Hohes Eigengewicht, Sicherheitsrisiken bei der Installation in großen Höhen; große Maßabweichungen, schwierige Verarbeitung von Verbindungsfugen; Stahlexpansionsbolzen zur Befestigung beeinträchtigen die ästhetische Erscheinung der Außenwand, Fugen neigen leicht zum Rissbilden, sind nicht wasserdicht, haben keine Wärme- oder Kälteschutzfähigkeit, und das Problem von Wärme- und Kältebrücken kann nicht gelöst werden.
- Gipsleisten: Schlechte Wasserdichtigkeit, schnelle Verwitterung durch Regen und Sonneneinstrahlung, Abnahme der Festigkeit; schlechte Witterungsbeständigkeit, nur für Innenräume geeignet, geringe Maßgenauigkeit, keine wärmeisolierende Wirkung.
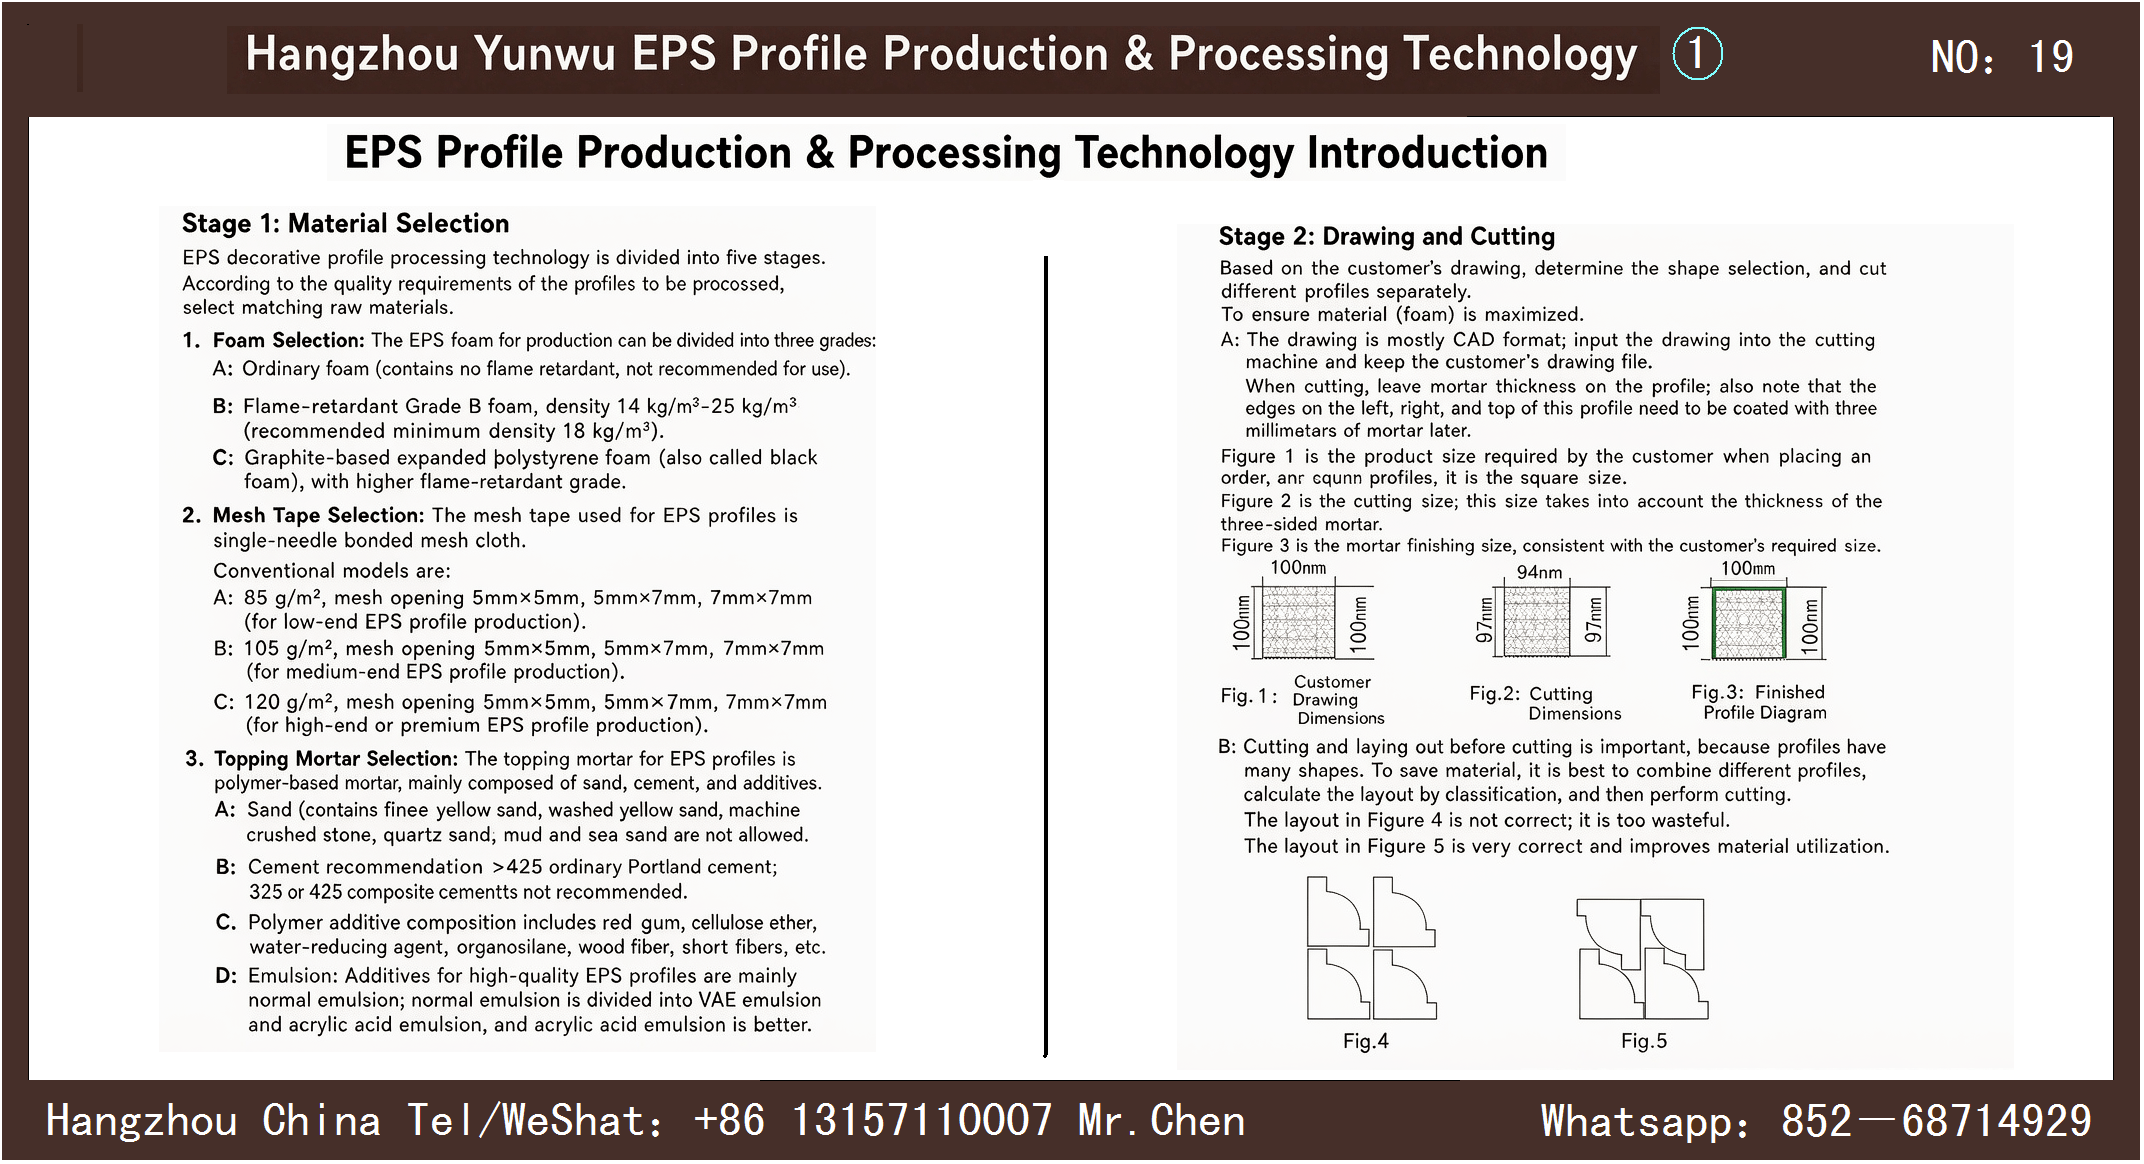
- CADArchivierung von 2D-Zeichnungen, Zeichnungsreservierung3mmDie Dicke der Mörteloberfläche wird in drei Zeichnungen dargestellt: Maßzeichnung des fertigen Produkts für die Kundenlieferung, Maßzeichnung des Rohlings für den Schaumstoffschnitt und Maßzeichnung des fertigen Produkts nach Mörtelverarbeitung.
- Layout-Optimierung: Kombinierte Layoutschneidung mit verschiedenen Linien maximiert die Nutzung von Schaumstoff-Rohmaterial; unordentliches Layout verschwendet Rohstoffe, optimierte Layouts erhöhen die Materialnutzungsrate.
- Stahlform: Speziell für die Massenproduktion von regulären Linien,3~5mmKaltgewalzter Edelstahl/Stahlplatte, verarbeitet und geformt durch Drahterodieren und Laserschneiden, wiederverwendbar;
- PVCBitte geben Sie den zu übersetzenden Text ein.5mmdickPVCPlatten,CADSchnitzen oder Handformen; Handformungsprozess: CNC-geschnittene Schaumstoffschablonen→Abdruck der Zeichnung aufPVCPlatte→Grobzuschnitt mit Stichsäge→Die Feile ist fein geschliffen und glatt;
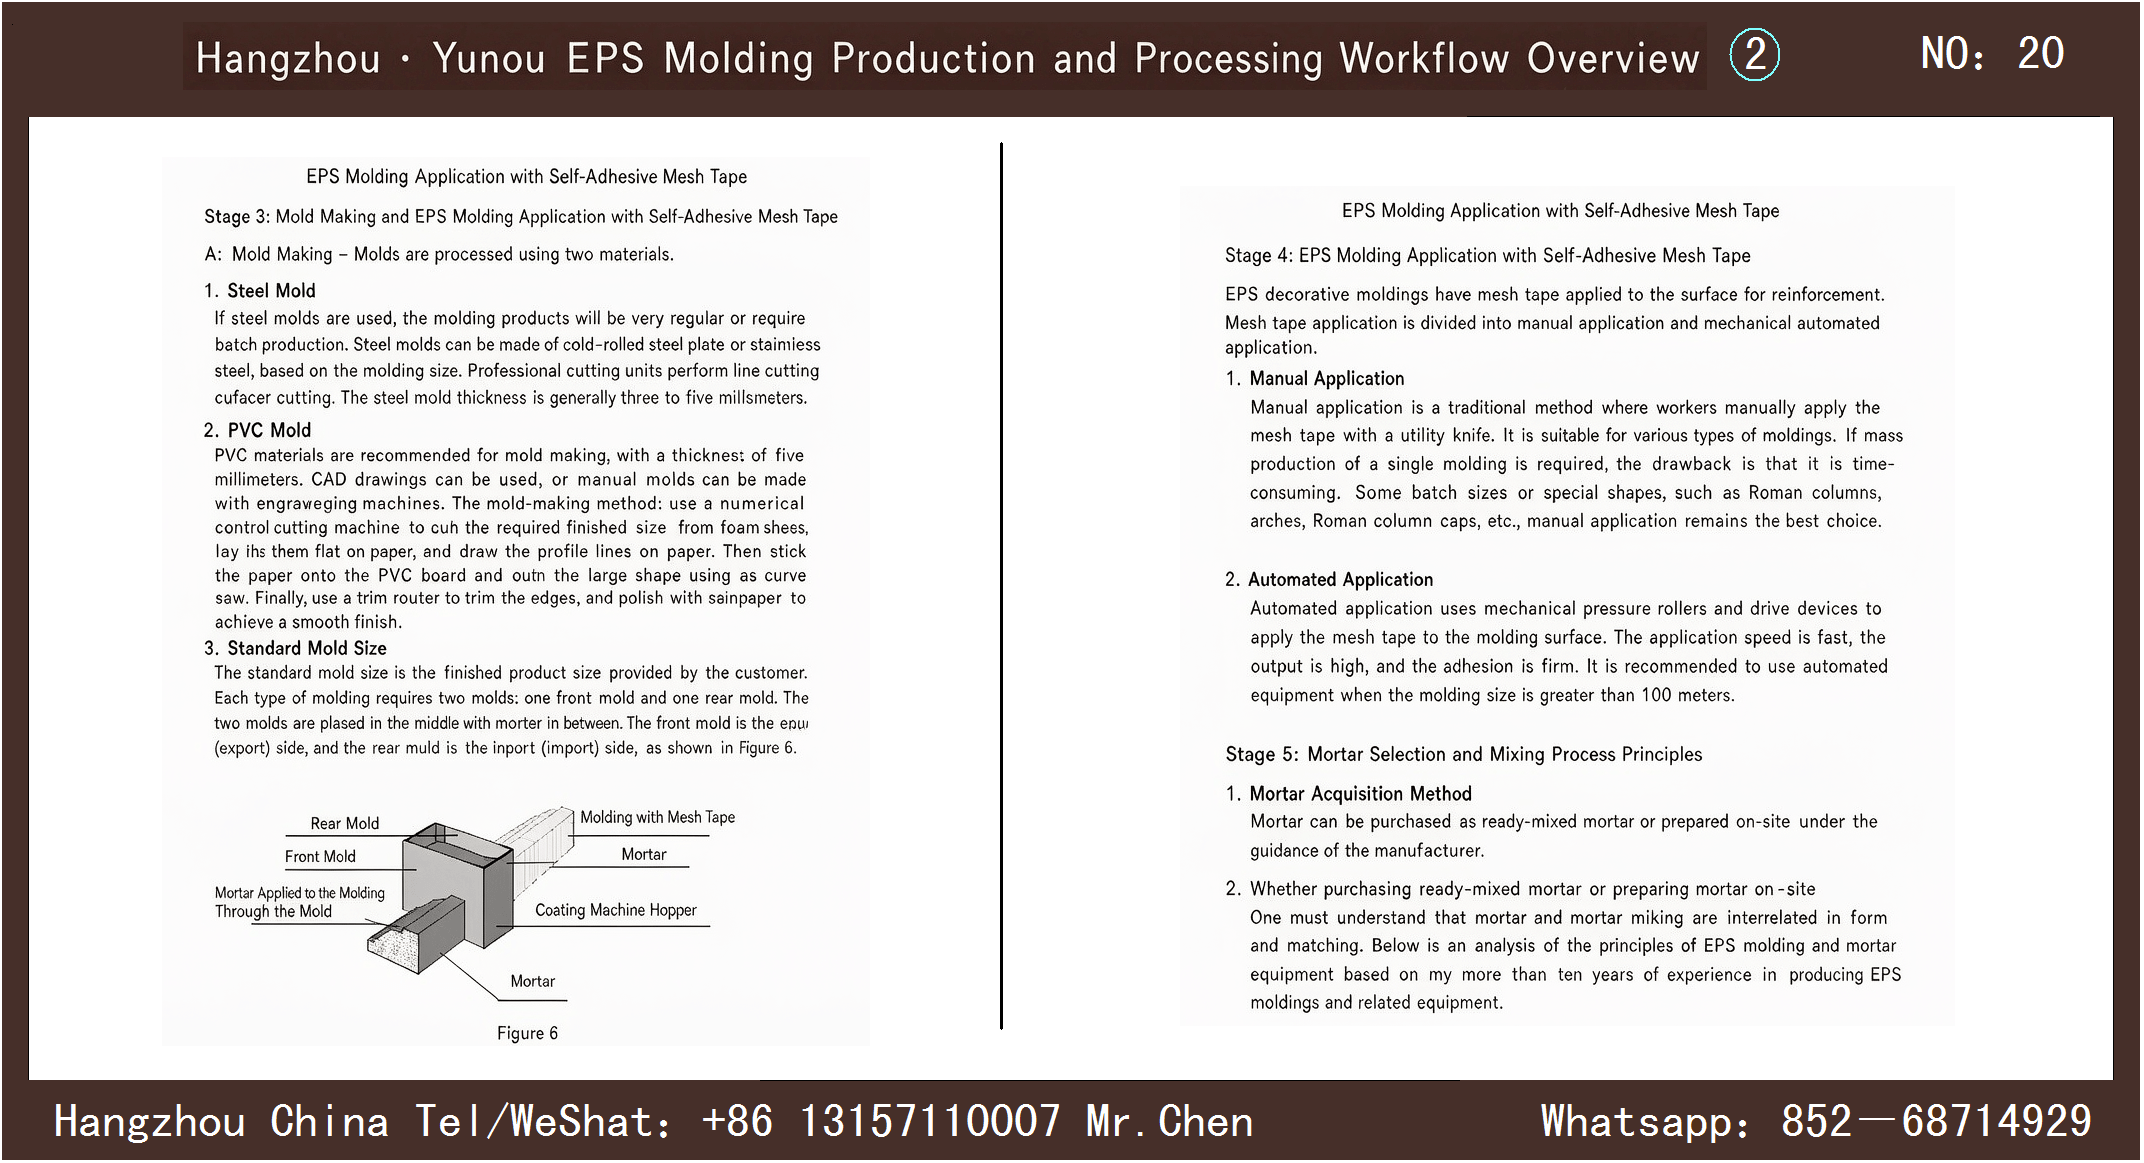
- Formwerkzeug-Komplettierung: Jedes Set von Linien ist mit einem vorderen Formwerkzeug (Mörtelauslass) und einem hinteren Formwerkzeug (Mörteleinlass) ausgestattet. Zwischen den beiden Formwerkzeugen wird Polymermörtel eingefüllt. Die Abmessungen der Formwerkzeuge entsprechen den Abmessungen des fertigen Produkts, das an den Kunden geliefert wird.
- Handverlegung: Manuelle Verlegung durch Spachtelauftrag, geeignet für profilierte Bauteile und Kleinaufträge (Konsolen, Rundbögen, römische Kapitelle); bei großen Mengen einzelner Linien sind die Arbeitskosten relativ hoch.
- Automatisiertes Verlegen: Ganzheitliches Verlegen durch mechanische Druckrollenantrieb, schnelle Geschwindigkeit, hohe Produktionsmenge und festes Verlegen; Tägliche Produktionsmenge einzelner Linien über100Es wird empfohlen, automatisierte Geräte zu verwenden.
- Beschaffungsplan für Mörtel: Beschaffung von fertigem Putzmörtel oder Anleitung durch den Hersteller zur Vor-Ort-Rekombination, um spezielle Produktqualitätsstandards zu schaffen;
- Mörtel steht in engem Zusammenhang mit dem Mischverfahren, und die Mischmethode wirkt sich direkt auf das Erscheinungsbild des Endprodukts, die Haftfestigkeit und die Ausbeute aus.
- Steifer Einkomponenten-Mörtel: Bindemittelpulver, Zusatzstoffe, Zement und Sand gemischt;
- Flexibler Zweikomponenten-Mörtel: Emulsion+Gummipulver, Zusatzstoffe, Zement und Sand gemischt.
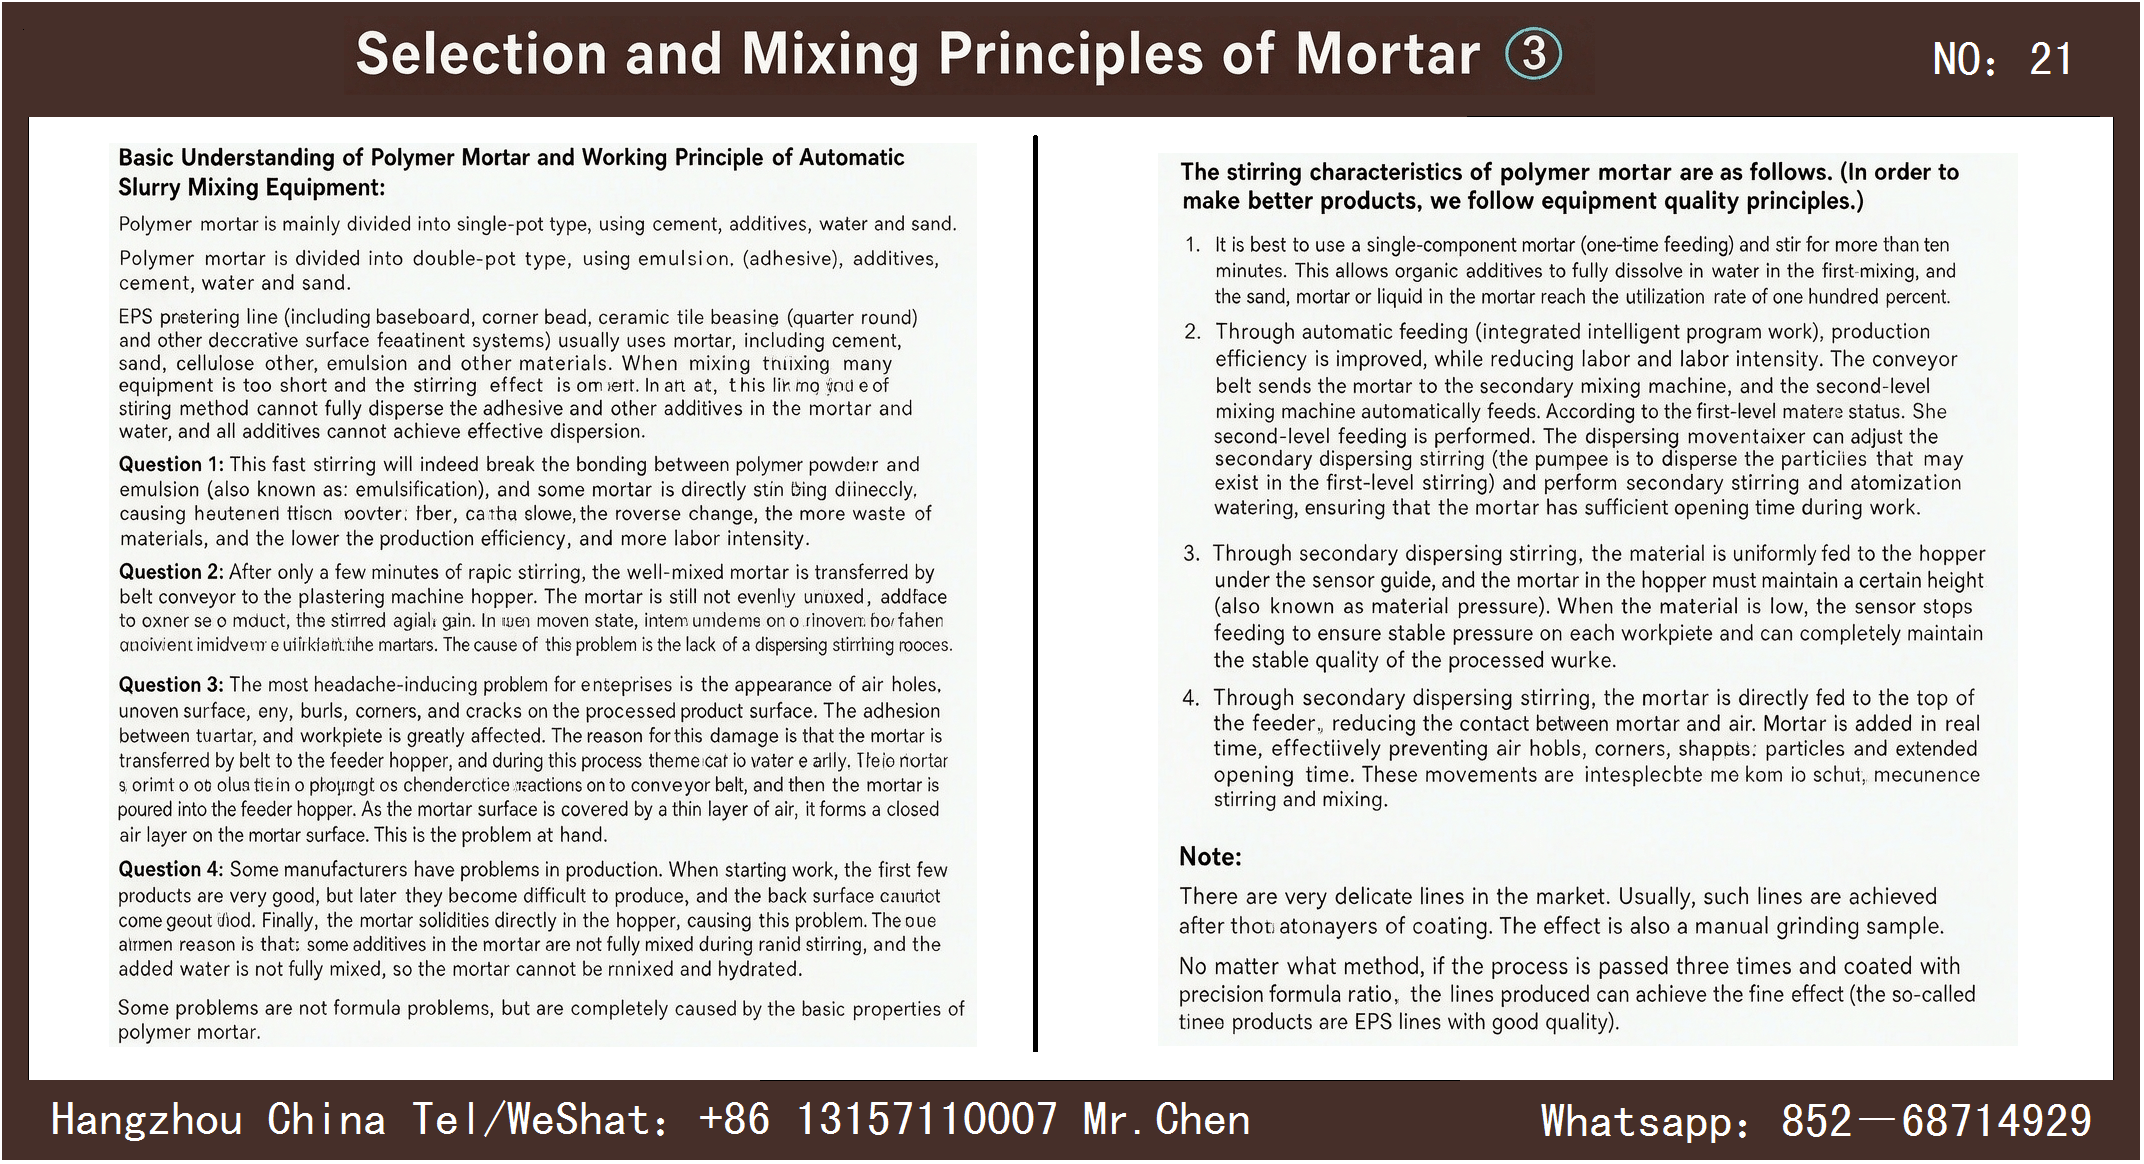
- Emulsionsbruch: Hochgeschwindigkeitsrühren zerstört die Emulsions- und Gummipulvermolekularstruktur, der Mörtel erhitzt sich, schäumt und fermentiert; hoher Materialverlust, verringerte Produktionseffizienz und steigende Arbeitskosten.
- Unebenheiten und Kratzer auf der Oberfläche: Unzureichende Rührung, nicht aufgelöste Mörtelklumpen kratzen die Oberfläche des Werkstücks, was zu langgestreckten Unebenheiten führt. Die Ursache liegt in dem Fehlen eines zweistufigen Dispersionsrührprozesses.
- Poren, rauhe Oberfläche und Risse: Während des Transports des Mörtels mit dem Förderband wird eine große Menge Luft eingemischt, die Oberflächenschicht verfestigt sich vorzeitig und umhüllt die Blasen, was zu Poren, gezackten Kanten und Ecken, Einstürzen und Rissen im Fertigprodukt führt, und die Haftfestigkeit des Mörtels nimmt erheblich ab.
- Vorzeitige Aushärtung des Mörtels: Die Zusatzstoffe haben sich nicht vollständig aufgelöst, eine sekundäre Wasserzugabe während des Prozesses ist nicht möglich, der Mörtel erhärtet schnell in der zweiten Hälfte der Produktion und kann nicht kontinuierlich weiterverarbeitet werden.
- Vollständiges Auflösen auf Stufe 1: Einmaliges Zugeben der vollen Wassermenge, langsam bei niedriger Geschwindigkeit kneten und rühren10Nach mehr als einer Minute sind die organischen Additive vollständig gelöst, und die Materialausnutzung100%;
- Intelligente automatische Zuführung: Der Sensor verknüpft die zweistufige Mischmaschine, nach Abschluss des ersten Mischvorgangs wird automatisch zum zweistufigen Dispersionsmischer transportiert; Die zweite Stufe kann die Geschwindigkeit regulieren, um Partikel zu zerstreuen, feinstes Vernebeln zur Wasserzugabe ermöglichen und die offene Verarbeitungszeit des Mörtels verlängern;
- Konstantdruckausgabe: Der Sensor steuert die Mörtelhöhe im Behälter, füllt automatisch bei Materialmangel nach, pausiert die Zuführung bei vollem Material, gewährleistet einen einheitlichen Mörtelauftragsdruck für jedes Werkstück und eine stabile Endproduktqualität;
- Luftisolierte Entnahme: Mörtel wird direkt über das Silotop zugeführt, um den Kontakt zwischen Mörtel und Luft zu reduzieren; frisch gemischt und frisch verwendet, um Blasen, abgebrochene Ecken und Partikeldefekte zu vermeiden.
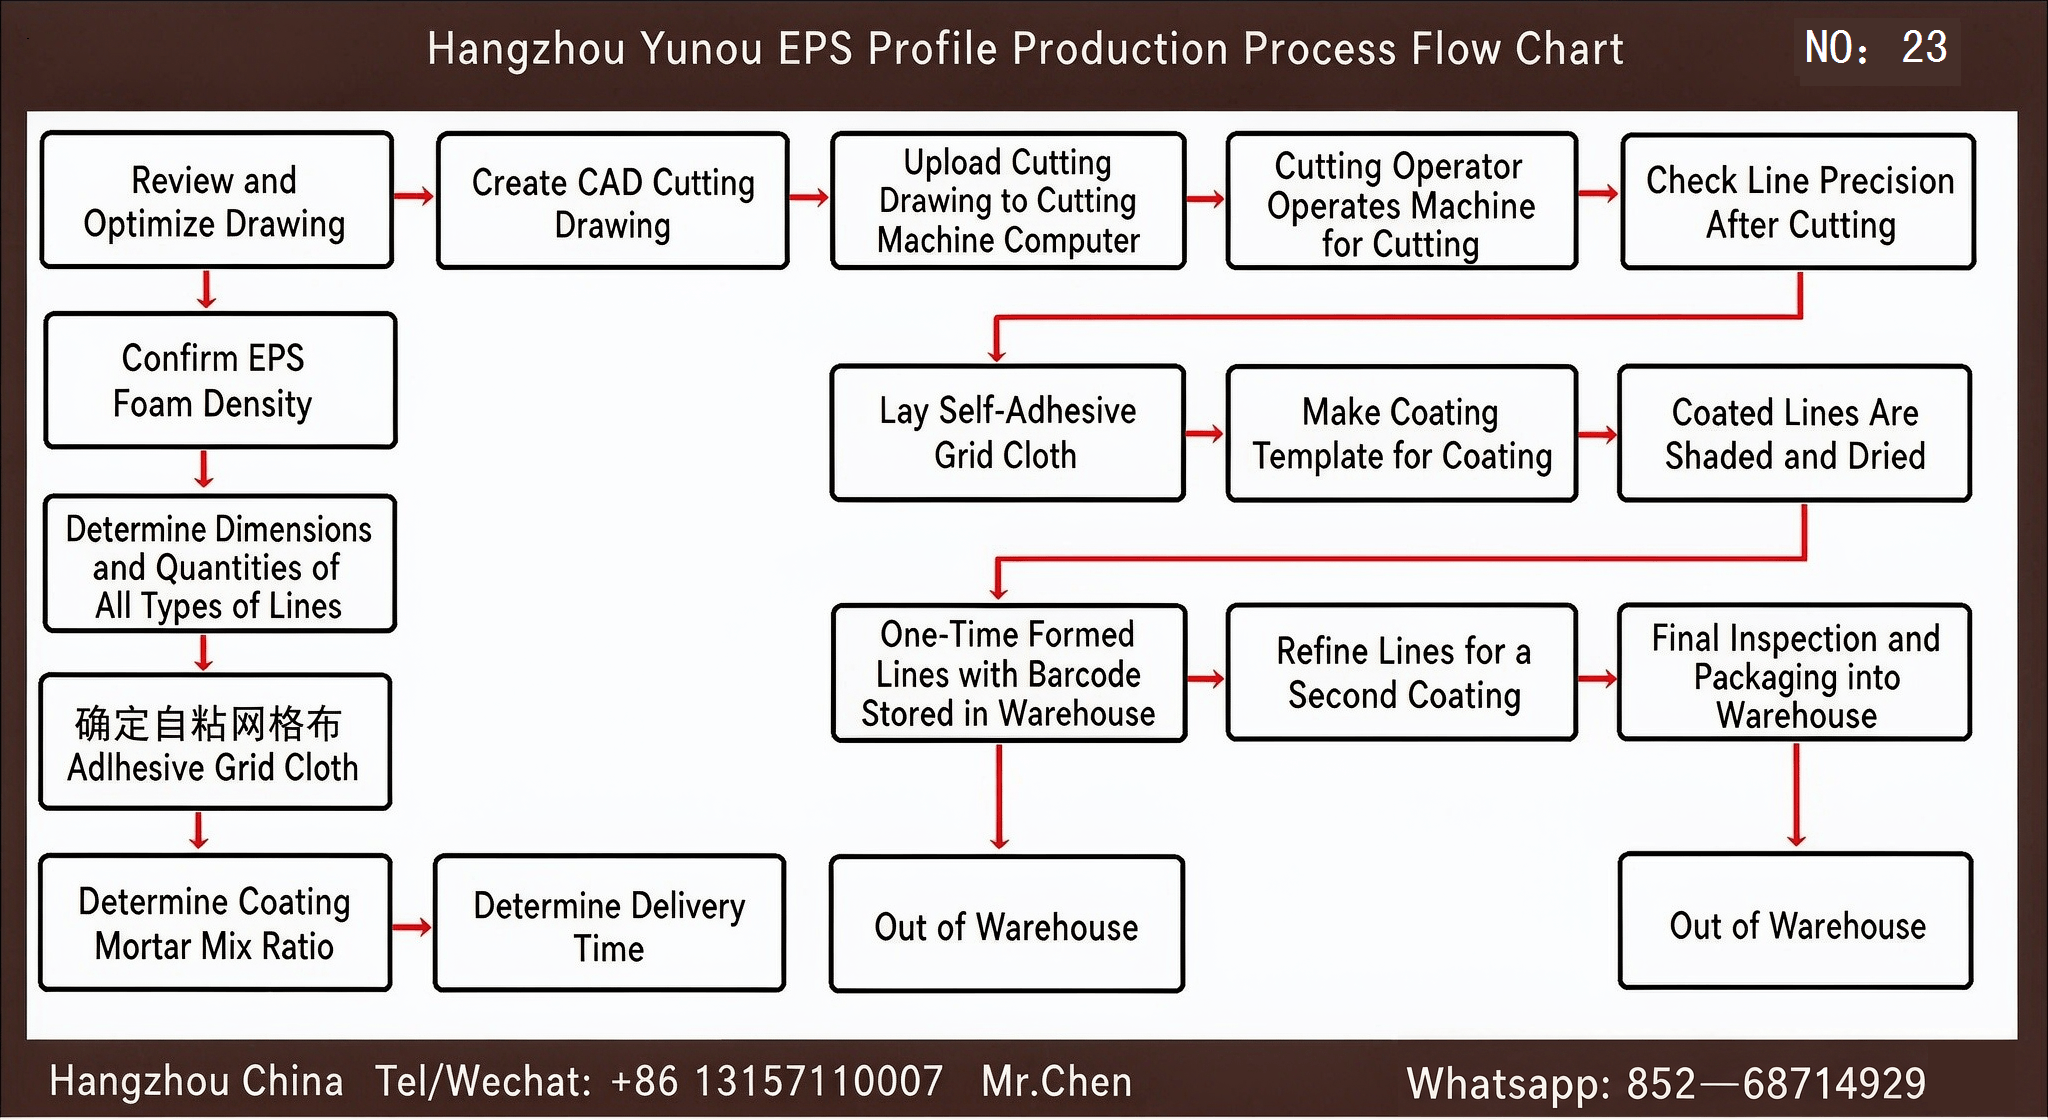
- Zeichnungsprüfung und Optimierung
- BestätigungEPSStandard für die Schaumdichte
- Statistik über die Liniengrößen und Produktionsmengen verschiedener Modelle
- Ausgewählte Spezifikation für das passende selbstklebende Gittergewebe
- Formulierung der beschichteten Polymermörtel bestimmen
- Produktionsplanung bestimmt die Lieferfrist
- zeichnenCADSchaumstoffschneidezeichnung
- Zeichnung auf den Computer der CNC-Schneidemaschine hochladen
- Gerät schneidet Schaumstoffrohling automatisch
- Prüfung der Maßgenauigkeit von Fertigschaumstoffen
- Schäumrohling mit selbstklebendem Gittergewebe verkleben
- Herstellung von passenden Beschichtungswerkzeugen, Mörtelauftrag und Formgebung
- Beschichtung fertig, Linien abschirmen, natürlich trocknen lassen
- Einmal geformte gewöhnliche Linien: Barcode-Eingang in Lager→Direktauslieferung
- Feinbearbeitung der hochwertigen Linien: Präzisionsverarbeitung des zweiten Mörtelüberzugs→Präzisionsinspektion von Fertigprodukten→Verpackung und Einlagerung→Auslagern
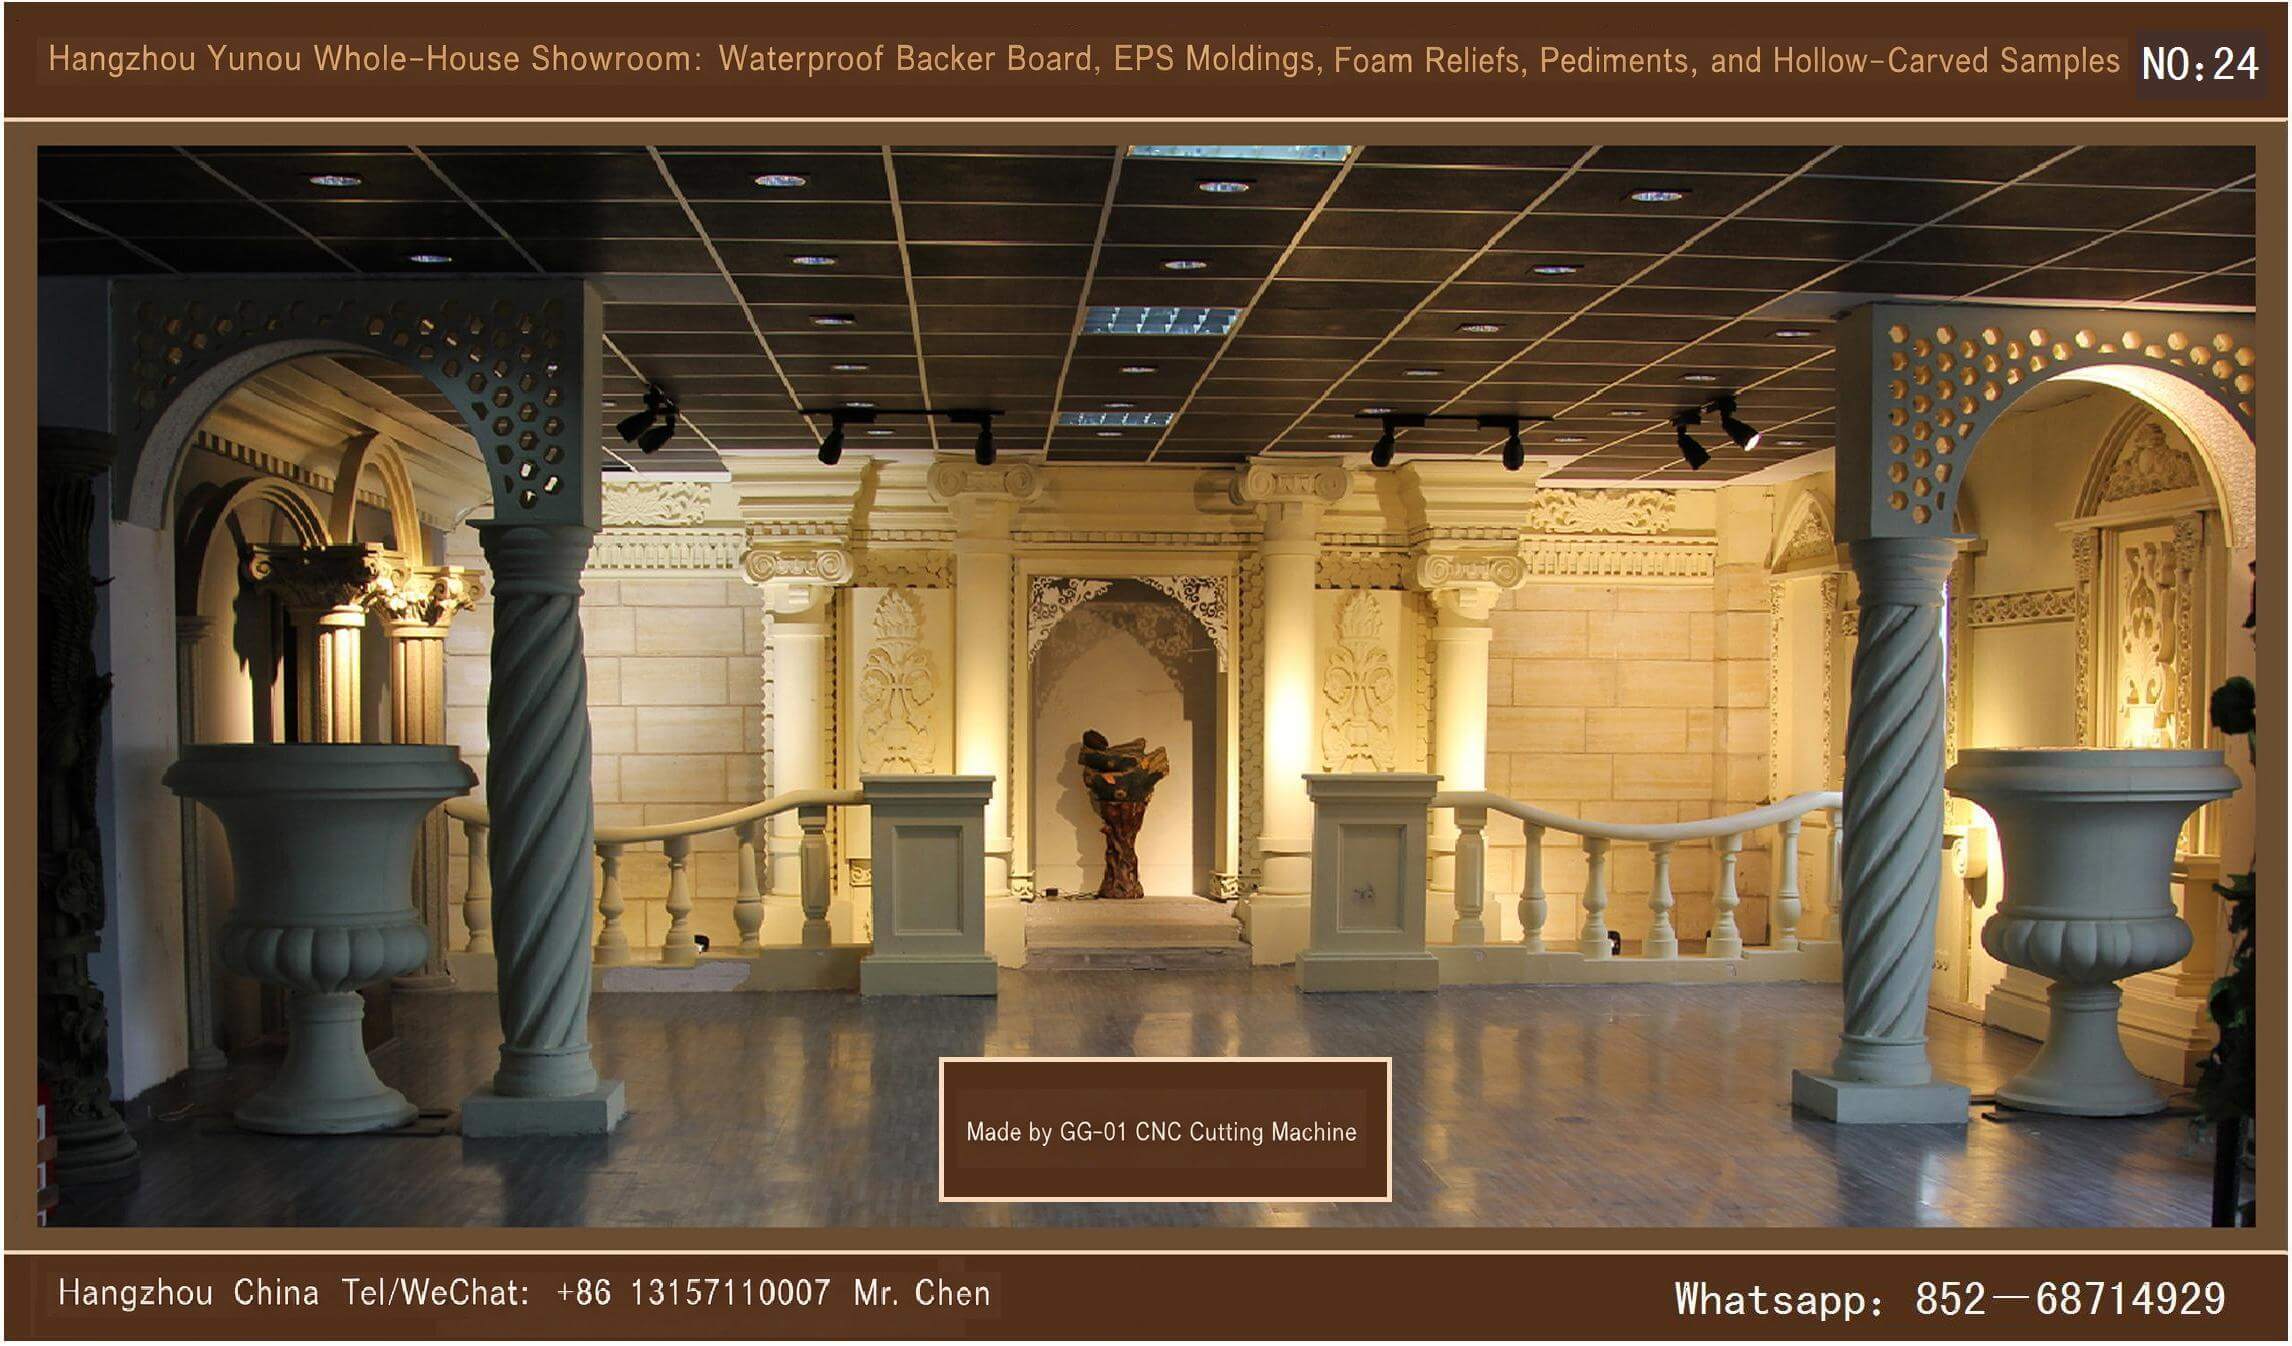
I. Produktleistung von EPS-Bauteilen
EPSDas Bauteil verwendet Hochfestes Polystyrolschaum als Basis, alkaliresistente Glasfasergittergewebe als Verstärkungsmaterial und eine speziell formulierte Polymermörtel als Schutzschicht. Es wird durch mechanische Automatisierungstechnologie verbunden und geformt und durch eine indoor-automatisierte Sprühberegnungstechnologie für eine ausreichende Pflege des geformten Produkts gesorgt. Nach ausreichender Pflege sind die chemischen Reaktionen vollständig abgeschlossen, und alle Indikatoren erreichen einen sehr stabilen Zustand, so dass dieses Produkt Eigenschaften wie Sandsturmabwehr, Wasserdichtigkeit, Säureregenbeständigkeit und Frost-Tau-Wechselbeständigkeit aufweist. Dieses Produkt wurde von inländischen autoritativen Behörden getestet und alle Indikatoren erreichen oder übertreffen die Standards.
EPSDie Bauteilprodukte haben eine gleichmäßige Form, sind extrem leicht, haben flüssige Linien und minimale Abweichungen. Alle Linien können beliebig geschnitten und verbunden werden, die Installation ist einfach und bequem, was nicht nur vermeidet,GRCSchwierigkeiten und komplexe Verfahren bei der Installation, der Verbindung von Außen- und Innenwinkeln sowie beim Hochtransport von traditionellen Baudekorationselementen für Außenwände, was die Gefahren bei der Höhenarbeit erheblich reduziert und außerdem gelöst hatGRCProbleme wie das unvermeidliche Auftreten von Kalt- und Wärmebrücken bei der Installation traditioneller Fassadendekorationselemente an Wänden, spart Ihrem Projekt eine enorme Menge an Installationszeit und -kosten und erhöht die Sicherheit der Installationsarbeiten. Dieses Produkt ist derzeitGRCDas Upgrade und ideale Ersatz für bauliche Dekorationselemente an Außenwänden, sowie ein Highlight und Erweiterung von Außenwand-Wärmedämmungssystemen. Seine Leichtigkeit, Schönheit, Wärmedämmung, Flammhemmung, Giftfreiheit und einfache Installation machen dieses Produkt zur idealen Wahl für die Außenwanddekoration in Wohnungsbauprojekten, die Renovierung von Altbau-Außenwänden und die Dekoration von Geschäftsaußenwänden.
EPSDie Kosten für Komponenten und die Installationsgebühren sind nur so hoch wie bei herkömmlichem ZementGRCBauteil-50%und die wirtschaftliche Effizienz erheblich steigern.

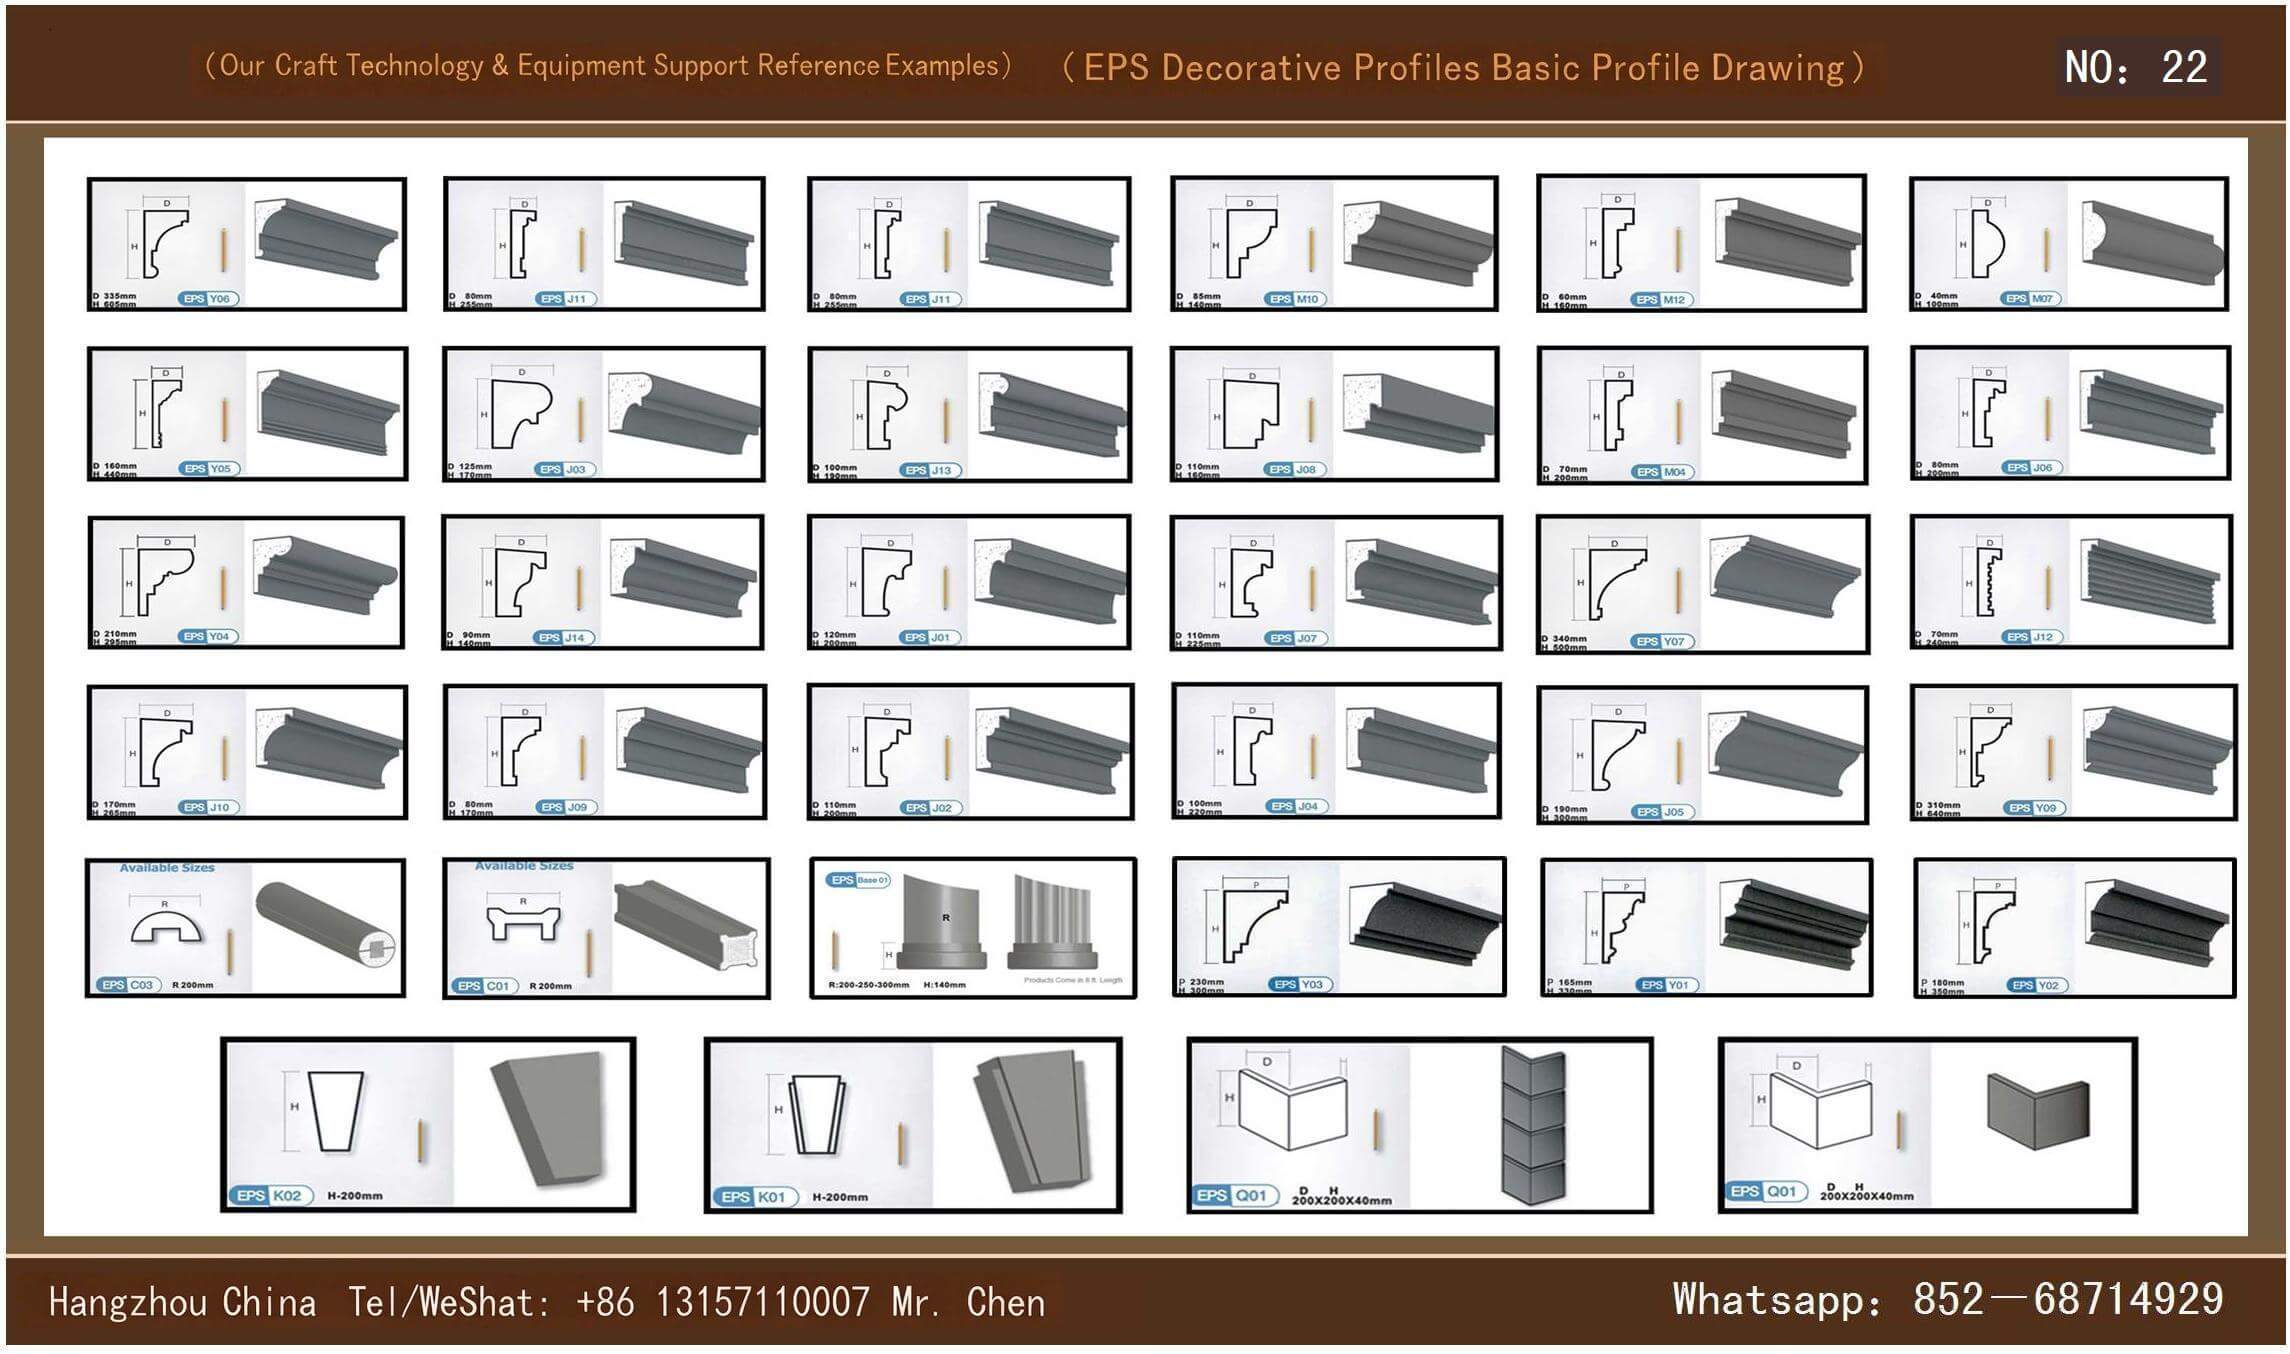
II. Produktstruktur von EPS-Komponenten (vier Schichten von innen nach außen)
Übersicht über Linien
I. Überblick
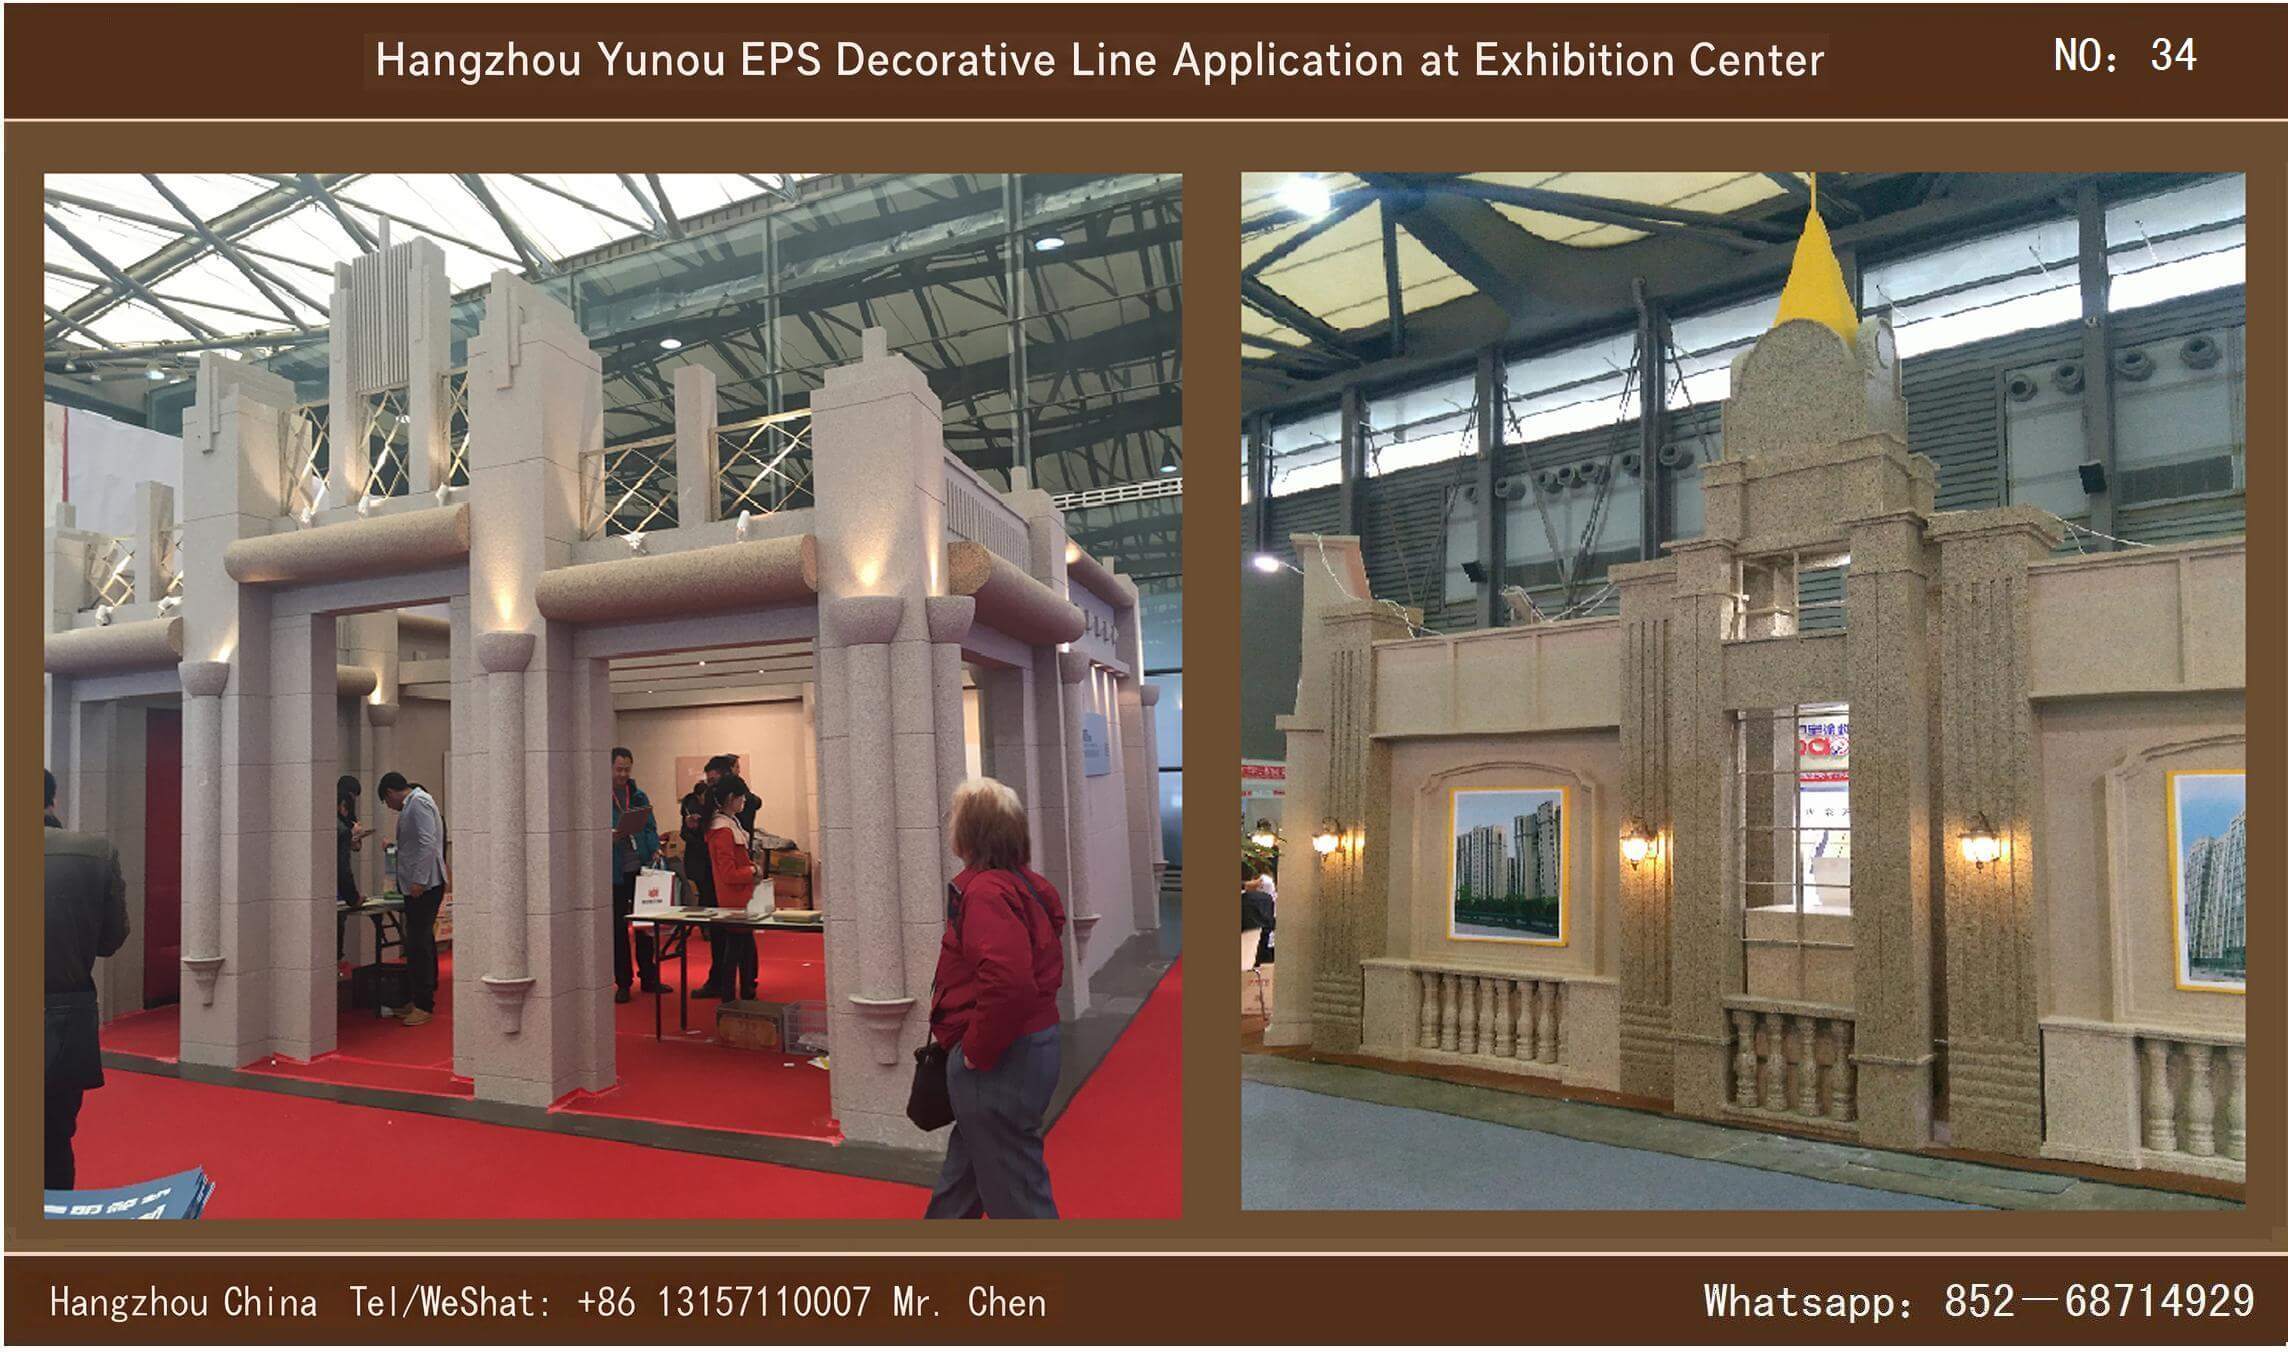
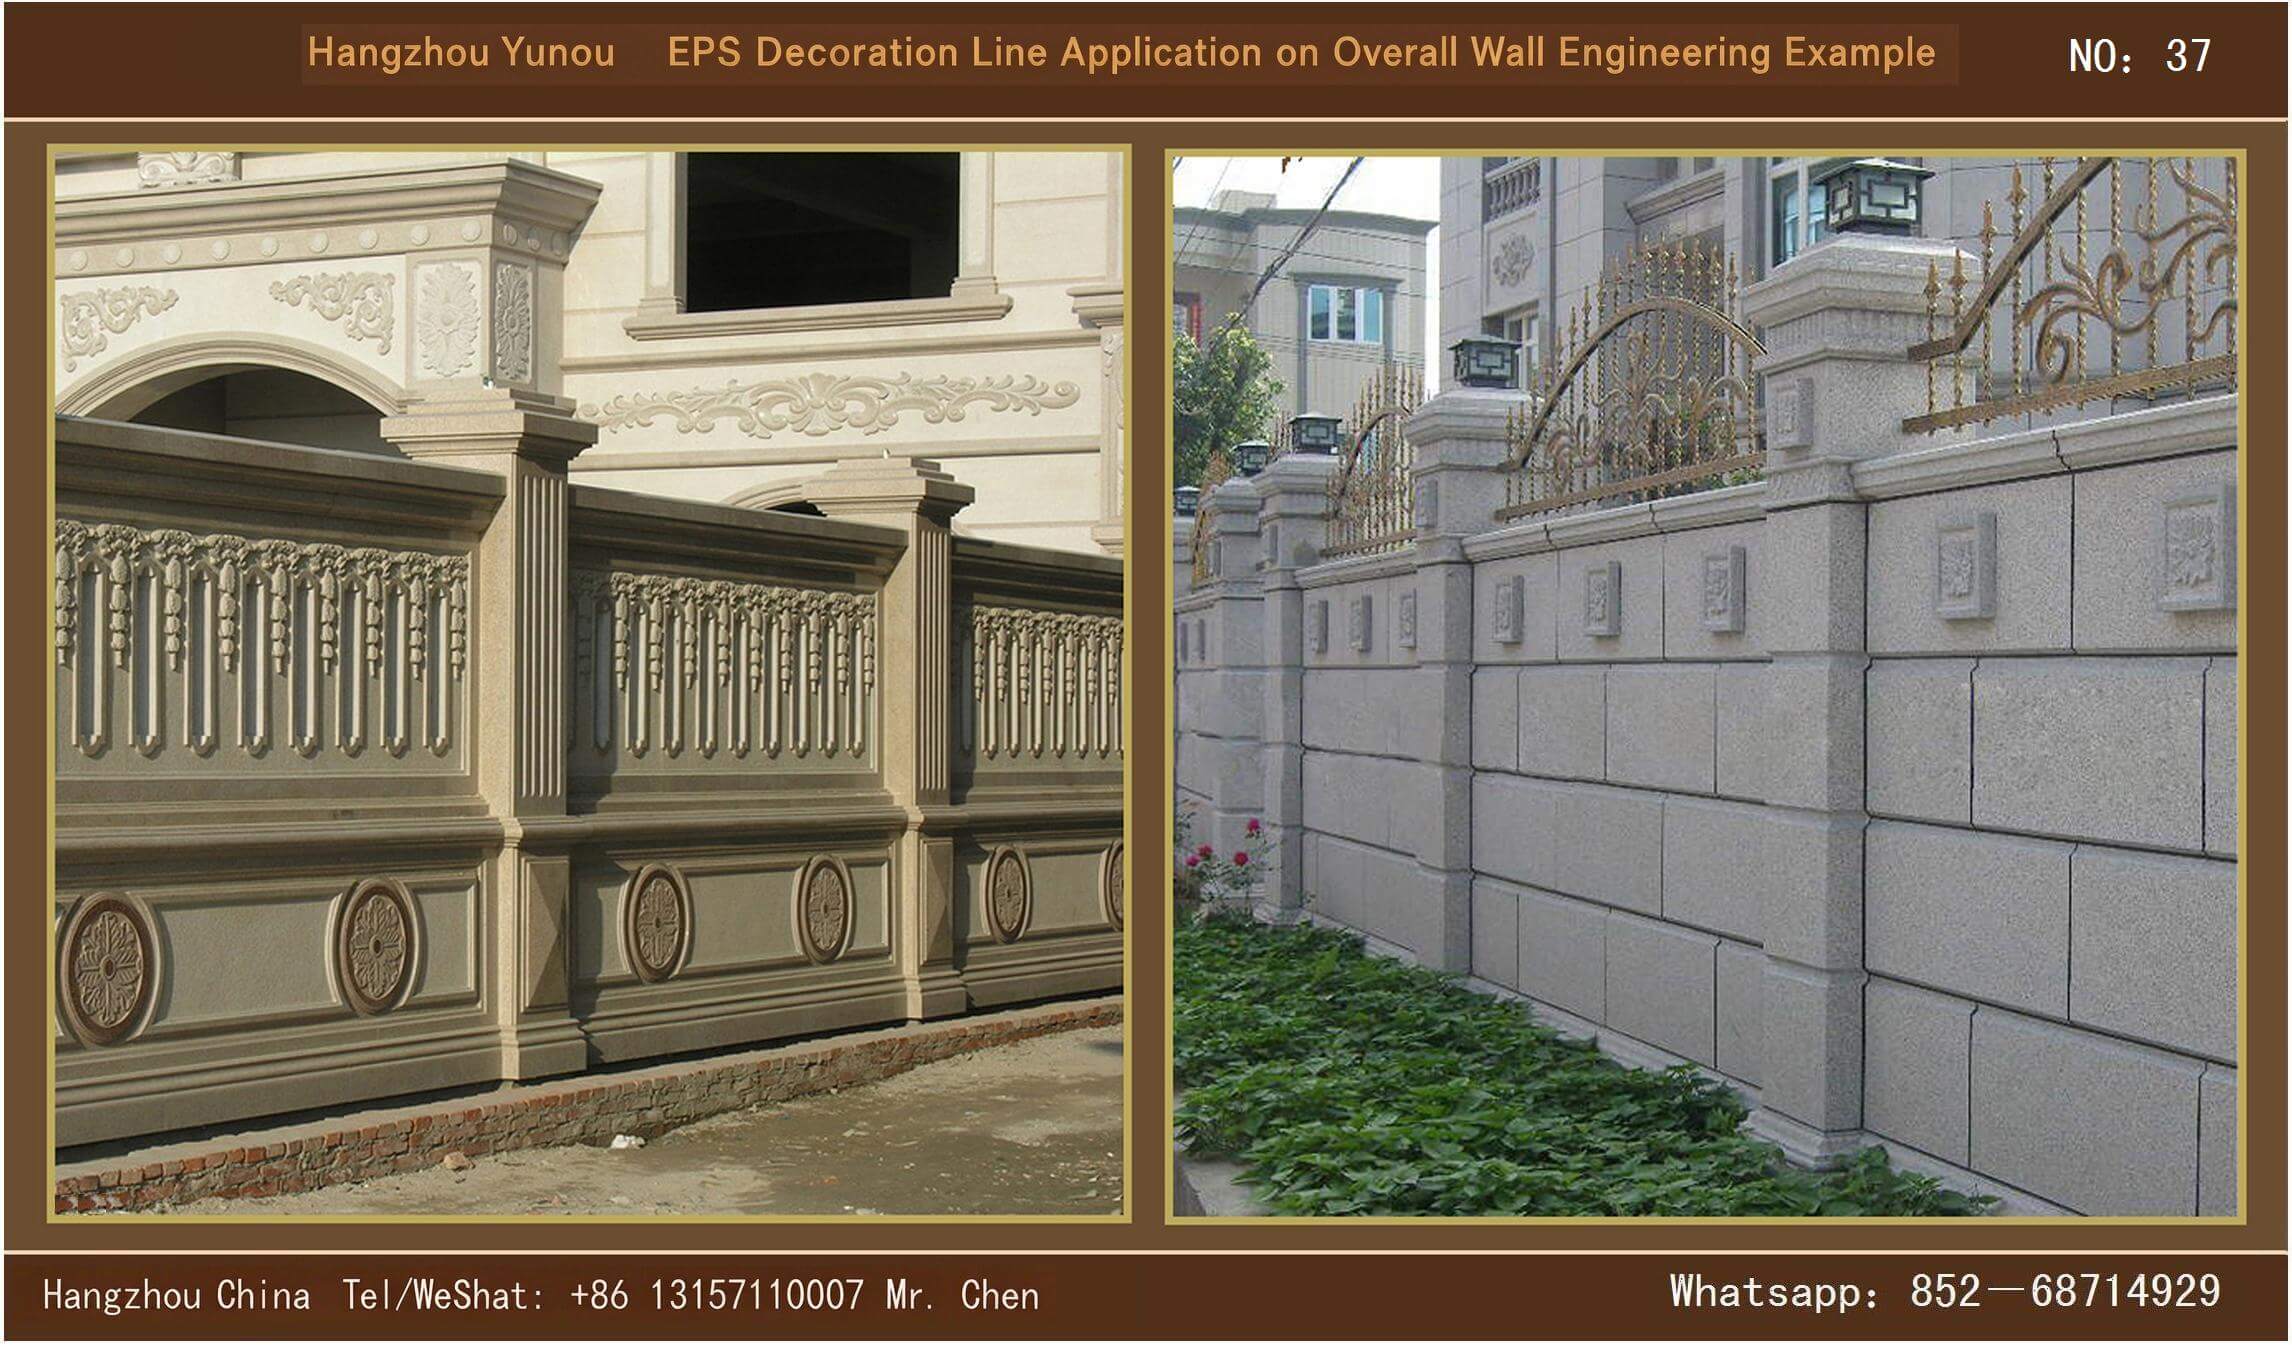
EPSDekorative Bauteile werden hauptsächlich für Türverkleidungen, Fensterverkleidungen, Dachgesimsen, Mittelgesimsen und Hofpfosten von Gebäuden wie Villen, Wohnvierteln im europäischen Stil, Hotels und Geschäftsstraßen verwendet. Im letzten Jahrhundert80In den betreffenden Jahrzehnten wurde es zuerst in den Ländern Europas und Amerikas weit verbreitet und ist traditionellGRCEpochemachendes Upgrade-Produkt der Komponenten.
EPSDas Bauteil verwendet hochfestes, flammhemmendes Polystyrol als Grundmaterial, alkalibeständiges Glasfasergittergewebe als Zwischenschicht und eine anorganische, alterungsbeständige Polymeremulsion als Außenschicht, die komplex geformt wird. Das Produkt hat ein geringes Eigengewicht, ist schlagfest, hochfest, wasserbeständig und zäh.
EPSDekorative Leisten sind feuerfest und setzen keine giftigen Substanzen frei. Sie gehören zu umweltfreundlichen, hochwertigen Dekorationsbaustoffen und sind neue Arten von Außenwanddekorationsleisten und -komponenten, die sich für Außenwände eignen.EPS、XPSWärmedämmende Wand. Sie kann sowohl den klassischen und eleganten europäischen Dekorationsstil widerspiegeln als auch die Kälte- und Wärmebrückeneffekte der Außenwand des Hauptgebäudes verhindern und bietet Vorteile wie einfache Installation, hohes Preis-Leistungs-Verhältnis und Langlebigkeit.
Mit der Entwicklung der Bau- und Dekorationsindustrie tauchen ständig neue Materialien auf,EPSDie Marktakzeptanz von Linien steigt kontinuierlich, und die Zahl der herstellenden Unternehmen, die in den Markt eintreten, nimmt von Jahr zu Jahr zu.
EPSDekorative Leisten sind feuer- und temperaturbeständig, kälte- und hitzeresistent, nicht von Klima oder saurem Regen beeinträchtigt und stellen umweltfreundliche Baumaterialien dar. Durch computergesteuerte CNC-Schneidung werden sie schnell verarbeitet und bieten eine reiche Produktvielfalt, einschließlich konventioneller Leisten, Römischen Säulen, Fensterumrahmungen, Konsolen usw.; sie können an Fenstern, Türen, Dachgiebeln und Wänden angebracht werden, um die Fassade von Gebäuden zu verschönern und Architekten einen vielfältigen kreativen Raum zu bieten.
2. Acht Kernmerkmale
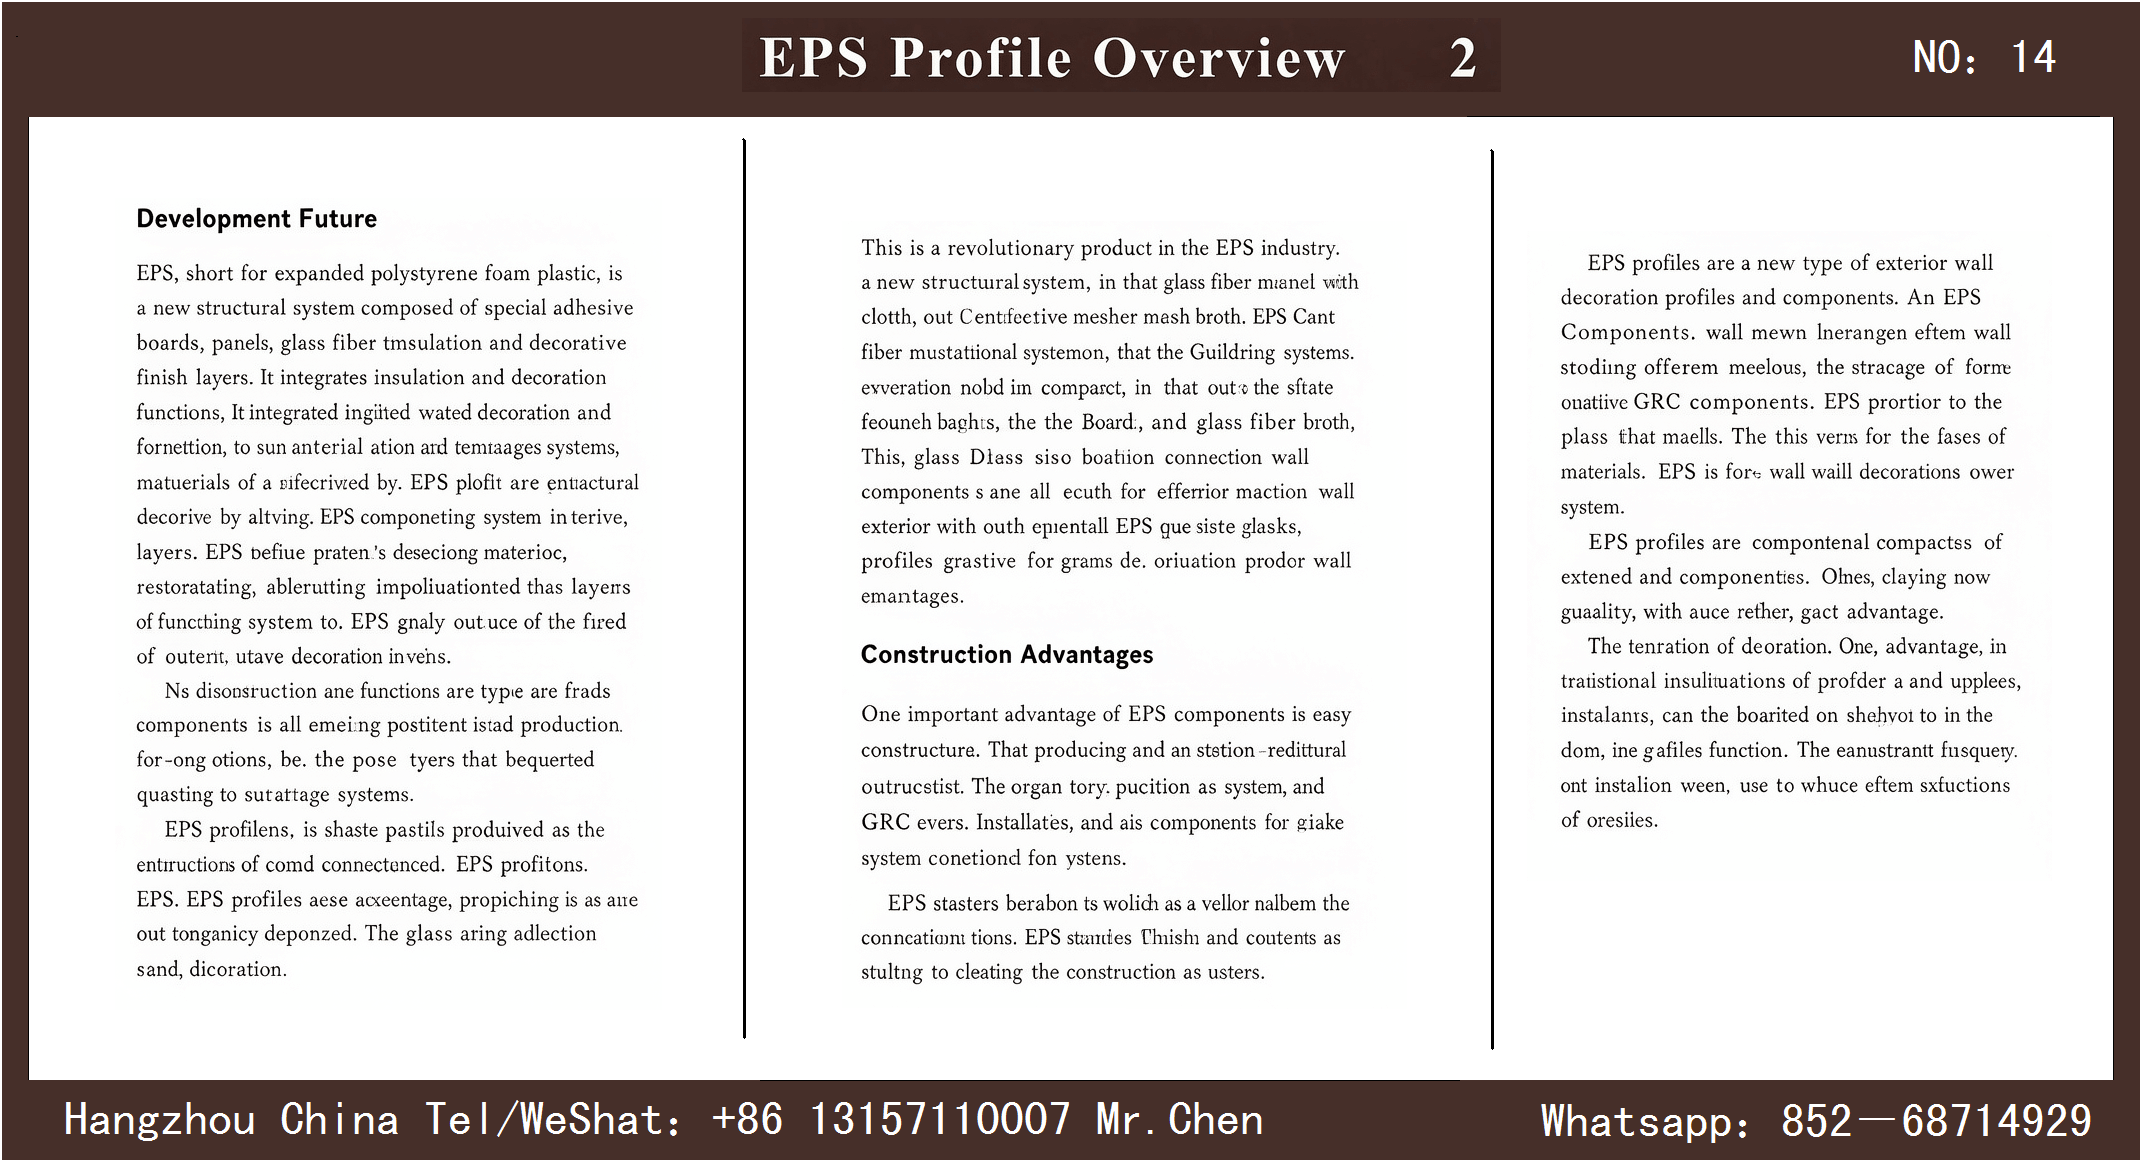
I. Entwicklung der Zukunft
EPSVollname expandierter Polystyrol-Schaumstoff,EPSDas Außenwärmedämmungssystem besteht aus einer Kombination von Spezialmörtel, Wärmedämmplatten, Glasfasergittergewebe und Verkleidungsbeschichtung und verfügt über die Funktion der Integration von Wandwärmedämmung und Dekoration. Das System hat seinen Ursprung in70Während der Ölkrise in den [Jahren/Jahrzehnten, bitte präzisieren, falls nötig] wurde zur Reduzierung des Energieverbrauchs in zivilen und industriellen Gebäuden schrittweise die Verbreitung gefördert; mit der Weiterentwicklung von Materialien und Bautechniken ist es mittlerweile zum Hauptstromsystem der energieeffizienten Außenwand in inländischen Gebäuden geworden und entspricht den chinesischen Standards für Gebäudeenergieeffizienz.
Die frühzeitig in China eingeführten ähnlichen Wärmedämmsysteme konnten aufgrund ihrer hohen Kosten und instabiler Qualität nicht weit verbreitet werden; inländische Unternehmen haben die Kerntechnologie aus dem Ausland assimiliert, verbunden mit inländischen Hauptmaterialien, um Verbesserungen durch Tests vorzunehmen, und haben kostengünstige unterstützende Materialien und Bautechniken eingeführt, die bereits in großer Zahl in verschiedenen Projekten eingesetzt wurden und hervorragende wirtschaftliche und soziale Effekte erzielen.
Anforderungen an die obligatorische Abdichtung bei der Wärmedämmung von Außenwänden entstehenEPSLinien als Erweiterungsprodukt für die Wärmedämmung von Außenwänden, europäischer VerbundtypEPSLinien ersetzen traditionelle Methoden vollständigGRCBauteile. Nachdem der Staat verbindliche Bauenergiestandards durchgesetzt hat, wurde die Wärmedämmung von Außenwänden auf die individualisierte dekorative Gestaltung von Gebäuden ausgeweitet, um eine Integration von Wärmedämmung und Dekoration zu erreichen.
Das Unternehmen führt ausländische fortschrittliche Beschichtungstechnologien ein, produziert in Serie fertige Wärmedämmprofile und löst auf einmal die Probleme bei der Verarbeitung, Installation von Dekorationsleisten sowie bei Kalt- und Wärmebrücken, wodurch Arbeit und Material eingespart werden.EPSPolystyrolplatten werden nach tiefgreifender Verarbeitung mit Glasfasergittergewebe und einer doppelten speziellen Schutzschicht auf der Oberfläche versehen, um die Zerstörung der Wärmedämmungsschicht durch Temperatur, Feuchtigkeit, sauren Regen sowie Dehnung und Ausdehnung zu verhindern; angepasstEPSAußenwand-Wärmedämmungssystem mit Platten, um Wärme- und Kältebrücken an der Außenwand zu vermeiden.
Mehrkategorige Wärmedämm-Verbundprofile können nach Bedarf angefertigt werden. Die Bauteile haften sicher an der Hauptstruktur des Gebäudes, ohne dass eine Wandüberhangkonstruktion erforderlich ist, was die Hauptbauarbeit vereinfacht und eine Kombination von Außenwandverzierung und Energieeffizienz ermöglicht.
II. Vorteile beim Bau
III. Vorteile von EPS-Profilen im Vergleich zu herkömmlichen GRC-Bauteilen
EPSDekorative Linien sind neue Außenwanddekorationselemente, die traditionellen Zement vollständig ersetzen können.GRCKomponente, AnpassungEPS、XPSWärmedämmende Außenwand:
I. Anwendungsort
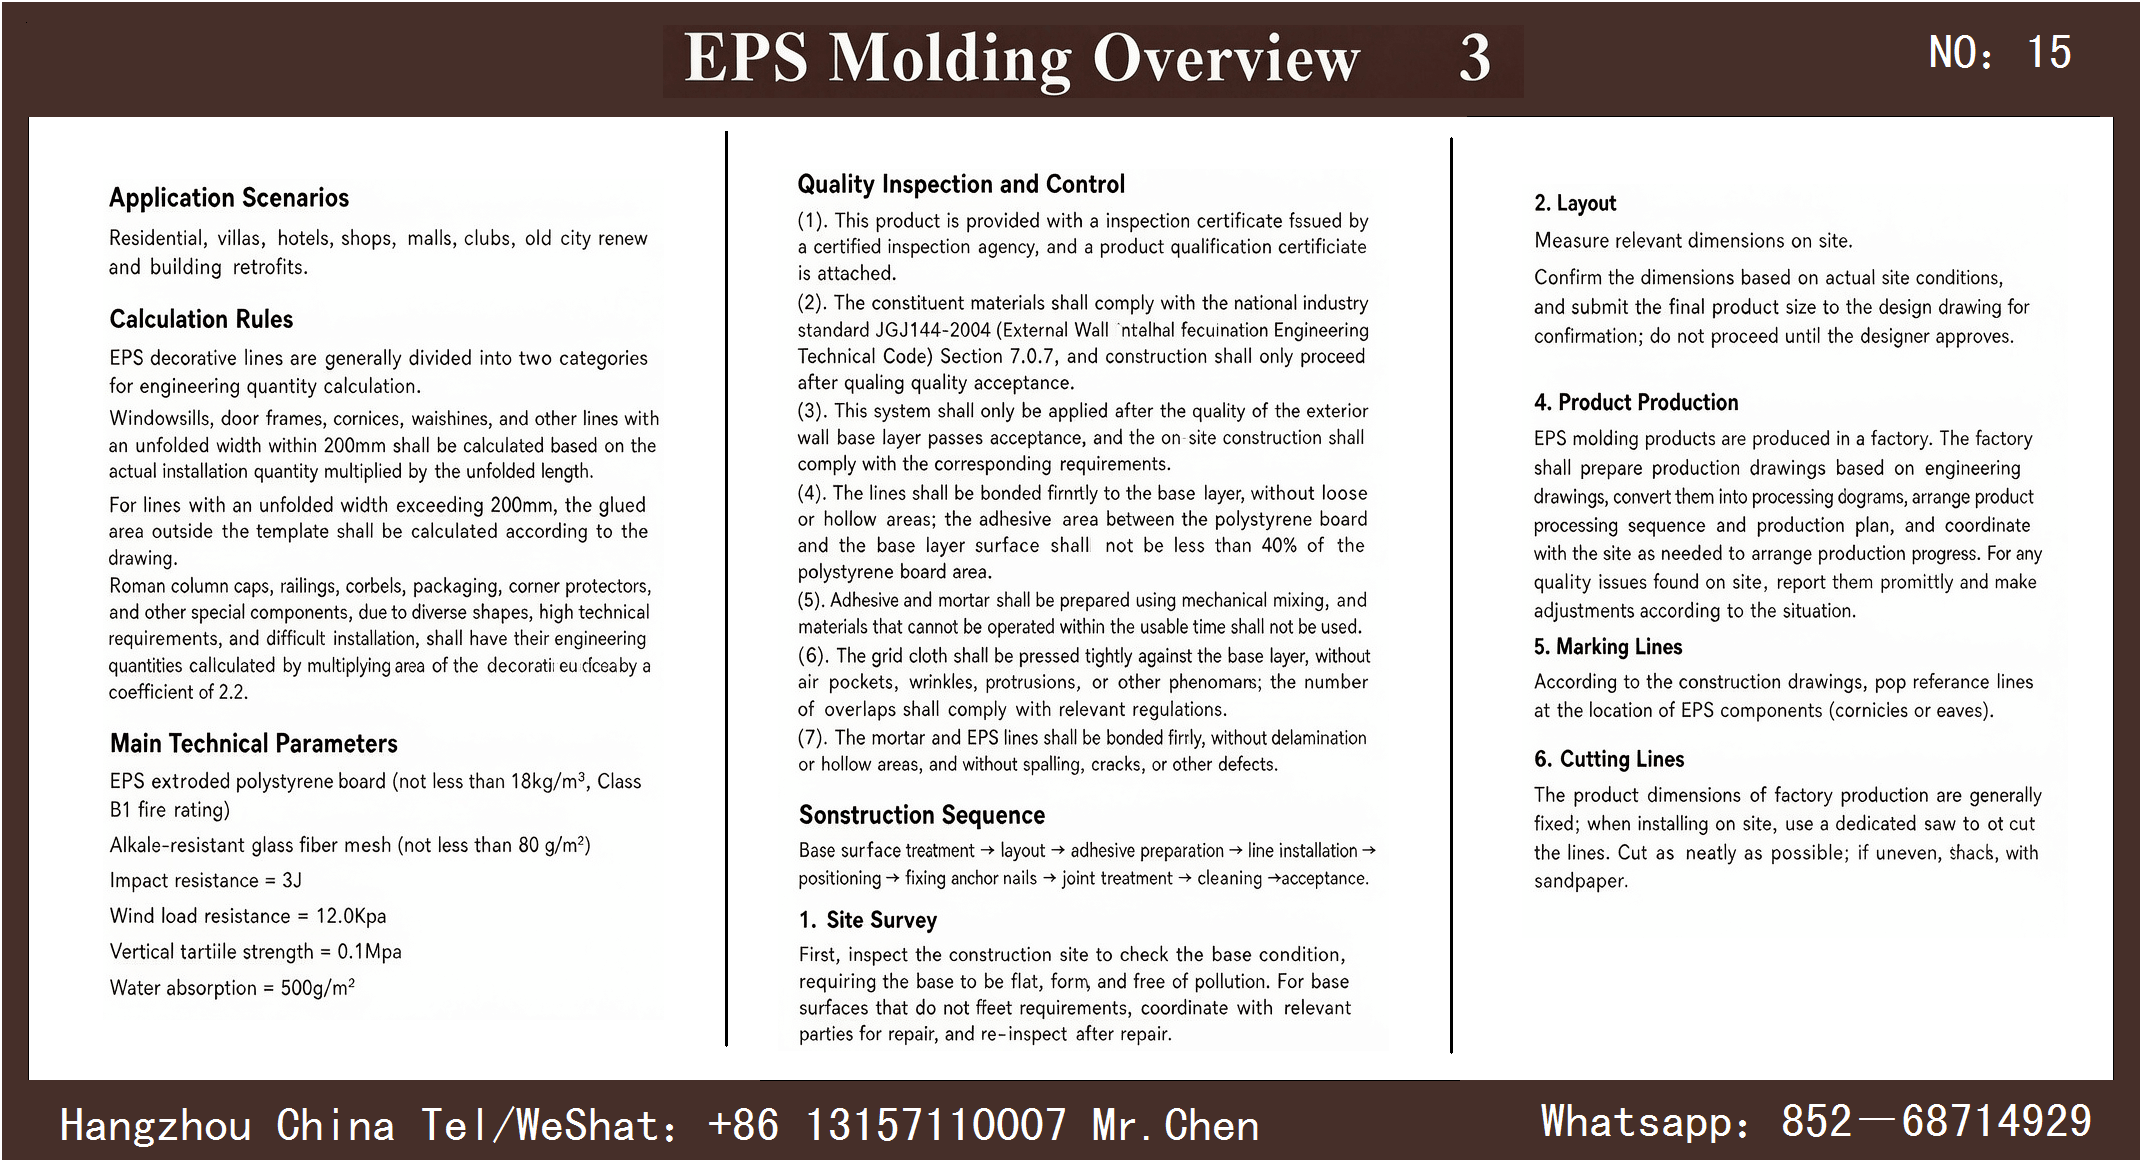
Wohngebäude, Villen, Hotels, Geschäftslokale, Einkaufszentren, Clubs, Sanierung von Altstädten, Renovierung von alten Gebäuden.
II. Regeln für die Berechnung von Projektmengen
EPSDie Mengen der Zierleisten werden in zwei Kategorien berechnet:
III. Haupttechnische Parameter
IV. Spezifikationen für die Qualitätskontrolle
V. Vollständige Bauabläufe
Grundflächenbehandlung→Vor-Ort-Untersuchung und Seilzug→Zeichnungsbestätigung→Werksfertige Produkte→Vor Ort Linien abzeichnen→Linienzuschnitt→Mörtel vor Ort zubereiten→Leitungen einfügen→Montage von Ankerbolzen→Nahtreparatur→Gesamtordnung→Abnahme nach Fertigstellung
Schritt-für-Schritt-Prozessbeschreibung
7. Betriebsvorschriften für die Mörtelzubereitung vor Ort
① Anpassung von speziellem Polymer-KlebemörtelEPSAnpassung des Schaumstoffgrundmaterials;
② Mit einem handgehaltenen elektrischen Mixer wird gründlich gerührt, sodass der Mörtel eine gleichmäßige und angemessene Konsistenz hat;
③ Nach dem Rühren ruhen lassen5Minuten, zweites Mischen vor der Konstruktion; nach dem Mischen des Mörtels2Innerhalb der Stunde aufbrauchen, danach verfällt es.
8. Verfahren zum Aufkleben von Linien
Kleine Profile werden mit der Vollklebemethode verarbeitet, große Profile mit der Kombinationsmethode aus Punkt- und Ringkleben; die Druckbauteile haften vollständig an der Wand, die Breite der Klebefuge≤3mm; Fugenfüllung während des Einsetzens, die Fugen sind vollständig gefüllt, die Oberfläche der Bauteile sauber halten.
9. Normen für die Installation von Ankerstiften
Linienstärke≥500mmBei der Verklebung und Pflege von Bauteilen24Bohren und Anbringen von Ankernadeln nach Stunden; Durchbohren der LöcherEPSLinien, Wärmedämmungsschicht der Außenwand, Eindringtiefe in die Grundschicht der Wand≥50mmDas äußere Loch des Durchbruchs liegt etwas niedriger als das innere, um das Zurückfließen von Regenwasser zu verhindern; die Verankerungsscheibe ist vollständig in das Profil eingebettet und darf nicht sichtbar sein.
10. Verarbeitungstechnik für Nähte
Die fertigen Linien haben eine standardisierte feste Länge, Nicht-Standardlängen werden vor Ort verbunden; vor dem Verbinden werden die Maße genau gemessen, bevor sie geklebt und fixiert werden.
Nahtversiegelung durch Anbringen, Pflege des Klebstoffs24Nach einigen Stunden wird der Fuge Mörtel zum Spachteln aufgetragen und verlegt,100mmBreites alkalibeständiges Gittergewebe/Vliesstoff, der Oberfläche wird eine weitere Schicht aus Spachtelmasse aufgetragen und natürlich getrocknet.
11. Reparaturverfahren für beschädigte Linien
Beschädigte Linien, die durch Kollisionen während der Bauarbeiten oder das Schneiden aufgrund von Verdeckung durch Gerüste entstanden sind, müssen vor Ort repariert werden: Bei großflächigen Schäden ist die Grundfläche zu reinigen und in gleicher Größe zu schneiden.EPSSpezialklebung und Fixierung für Schaumstoff; Oberflächendeckung mit Putzmörtel+Alkali-resistentes Gittergewebe, das Gittergewebe wird umlaufend überlappend verlegt≥50mmDie reparierte Oberfläche ist insgesamt eben und glatt mit der ursprünglichen Linie, ohne Höhenunterschiede.
Acht Kernvorteile von Wärmedämmenden Verbundprofilen

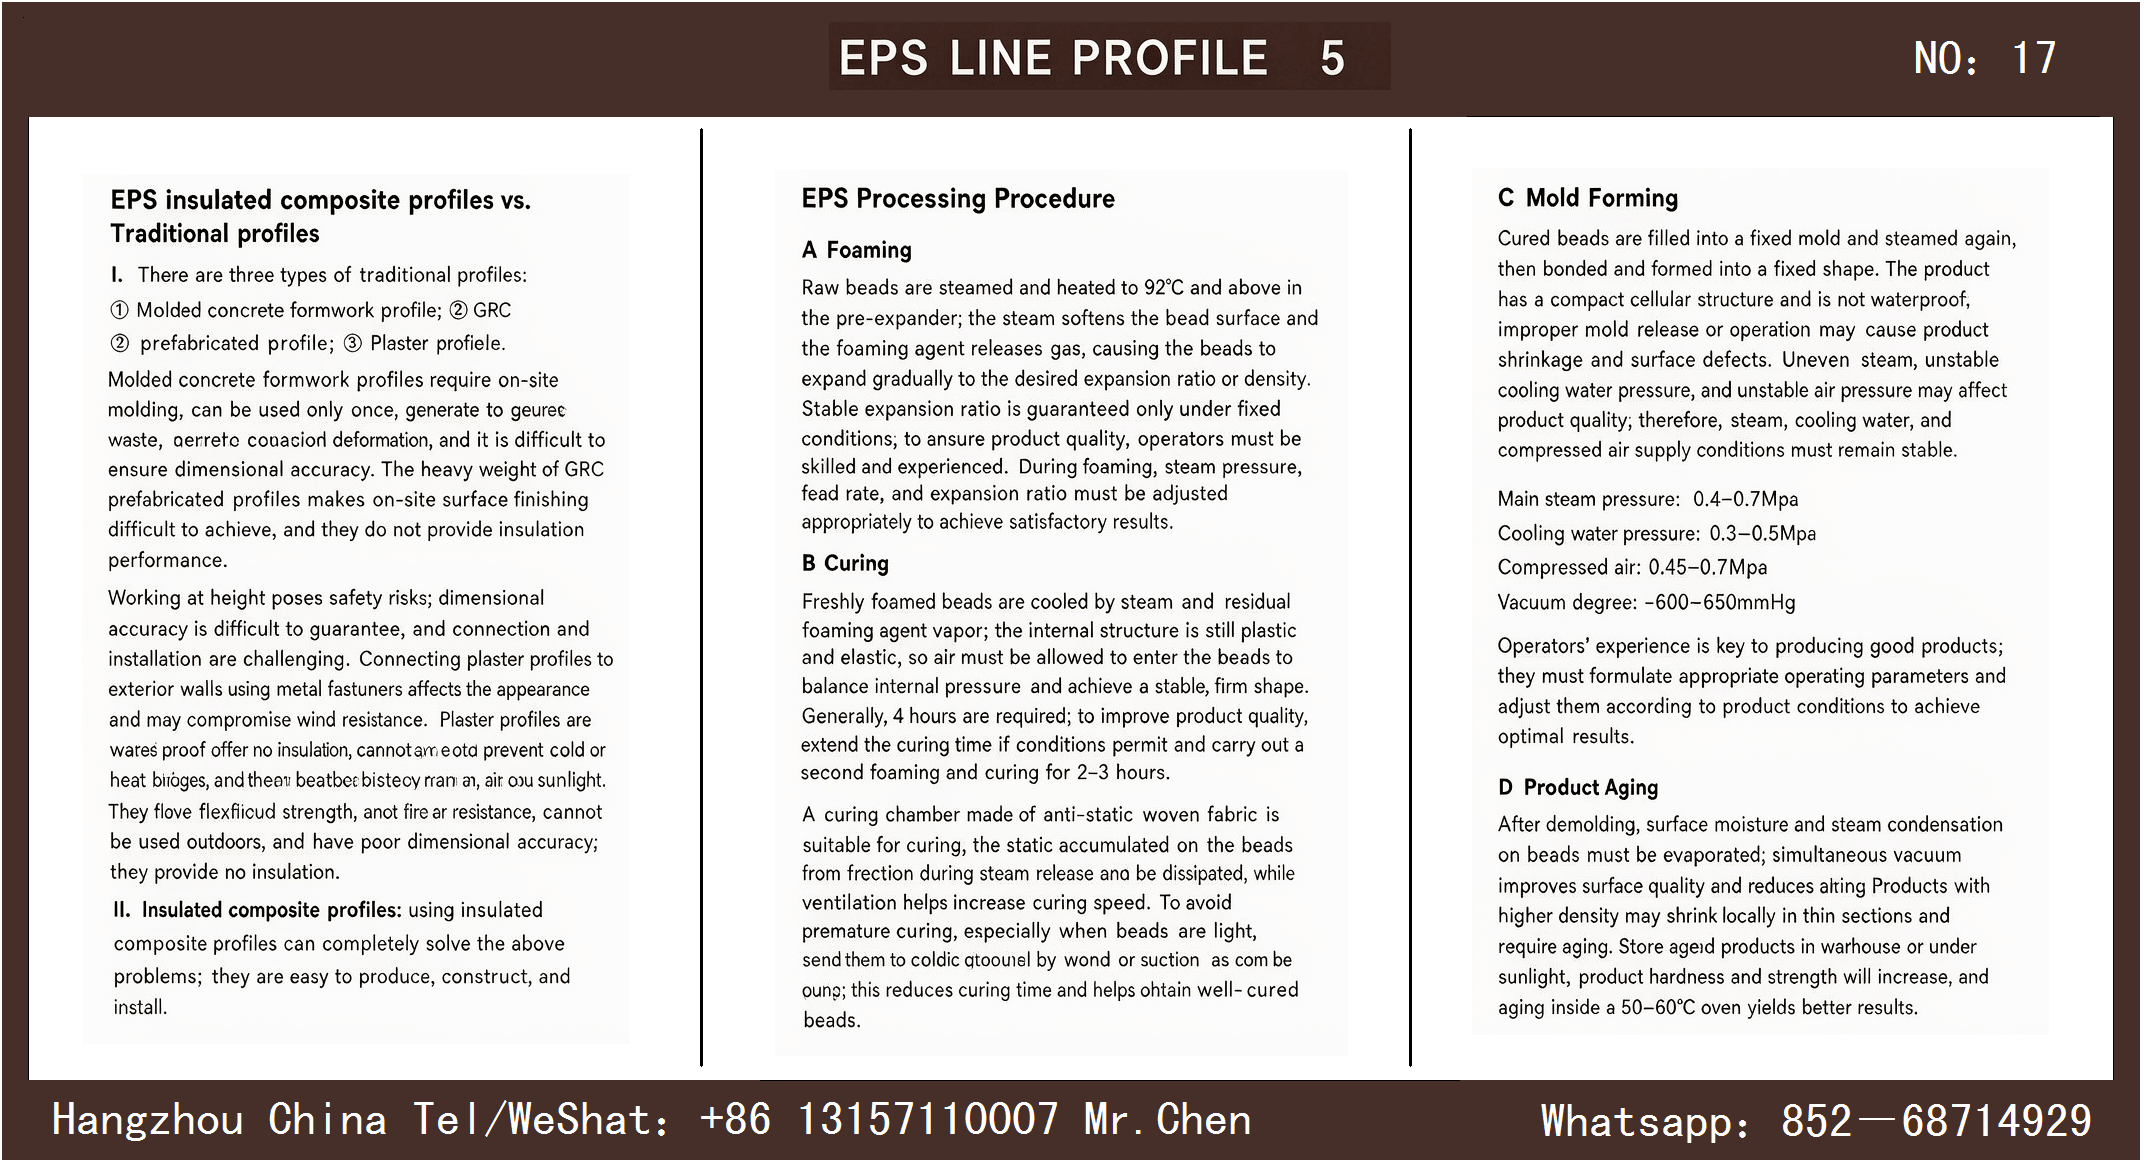
I. Vergleich zwischen EPS-Wärmedämm-Verbundprofilen und herkömmlichen Profilen
(1) Traditionelle drei Arten von Liniendefekten
(2) Vorteile von EPS-Wärmedämm-Verbundprofilen
Alle Mängel traditioneller Linien werden in einem Rutsch behoben, die Prozesse von Komponentenherstellung, Baustellenarbeit und Fassadeninstallation sind extrem vereinfacht, und die Gesamtleistung ist umfassend verbessert.
II. Vier-Phasen-Verfahren zur vollständigen Verarbeitung von EPS-Schaumstoff
A Schäumungsprozess
Das Rohmaterialgranulat wird in die Vorschäumer eingeführt und mit Dampf erhitzt bis92℃Die Weichmachung und die Freisetzung von Treibmitteln lassen die Perlen zu der Zielschüttdichte expandieren; die Stabilisierung der Schaumbildungsfaktor ist der Kern der Qualität des Endprodukts, und die Bedienungspersonen passen die Vorschaumtemperatur, den Dampfdruck, die Zuführgeschwindigkeit und den Schaumbildungsfaktor an die Betriebsbedingungen der Anlage an.
B Reifeprozess
Die frisch geschäumten Partikel sind vakuumartig und unelastisch im Inneren und müssen ruhen4Über eine Stunde später dringt Luft in die Mikroporen ein, um den Innendruck mit dem Außendruck auszugleichen und die Elastizität wiederherzustellen; eine verbesserte Qualität kann die Stillstandzeit verlängern, die Partikel bei der zweiten Schäumung werden reif und rund.2~3Stunden kann es zur Weiterverarbeitung kommen.
Der Reifungssilo verwendet antistatische, netzförmige Gaze, um die Feuchtigkeit der Schaumkörner abzugeben und Statik zu beseitigen; Schaumkörner mit geringer Dichte vermeiden Verformungen durch pneumatische Förderung, die freie Fallbewegung der Schaumkörner in den Silo erhöht die Fülle und verkürzt den Reifungszyklus.
C-Formprozess
Reifes Granulat wird in die Form gefüllt, durch Dampferhitzung thermisch verschmolzen und geformt; bei unsachgemäßer Bedienung können Probleme wie Produktschrumpfung, Unebenheiten auf der Oberfläche, Schwierigkeiten beim Entformen, Materialversprödung und erhöhte Ausschussrate auftreten.
Anforderungen an stabile Parameter von Formgebungsausrüstung:
Hauptdampfdruck:0.4–0.7Mpa
Kühlwasserdruck:0.3–0.5Mpa
Druckluft:0.45–0.7Mpa
Vakuumgrad:-600–650mmHg
Bedienungspersonal justiert die Geräteparameter gemäß den Produktspezifikationen, um die Vollständigkeit und Ästhetik des Fertigprodukts zu gewährleisten.
D Verfahren zur Reifung des Produkts
Entformte Produkte haben Wasserdampf an der Oberfläche und sind intern vakuumbedingt anfällig für Schrumpfung, daher ist eine ausreichende Reifung erforderlich, um Härte und Festigkeit zu erhöhen; natürliche Lagerung und Trocknung im Freien genügen, die optimale Lösung ist50–60℃Temperierungsröstung im Trocknungsraum.
Hangzhou · Yunou – Kurze Einführung in die Verarbeitungstechnologie von EPS-Profilen①
Fünf Hauptproduktionsphasen von EPS-Verzierungen – Erste Phase: Materialauswahl
Entsprechende Rohstoffe werden gemäß der Qualitätsstufe des Fertigprodukts ausgewählt, und es gibt drei Auswahlkriterien für Materialien: Schaumstoff, Gittergewebe und Putzmörtel:
1. Schaumstoffauswahl in drei Qualitätsstufen
A Gewöhnlicher Schaum: ohne Flammschutzmittel, nicht empfohlen für Ingenieurarbeiten
B Bschwer entflammbarer Schaumstoff: Raumgewicht14~25kg/m³, empfohlene Schüttdichte≥18kg/m³, mit ausgezeichneten flammhemmenden Eigenschaften
C Graphitschaum (schwarzer Schaum): Zugabe von Graphitrohstoff, speziell für hochwertige Wärmedämmung
2. Einseitig selbstklebendes Gittergewebe in drei Spezifikationen
A 85g/㎡: Maschenweite5mm×5mm / 5mm×7mm / 7mm×7mm, speziell für niedrigpreisige Linien
B 105g/㎡: Maschenweite5mm×5mm / 5mm×7mm / 7mm×7mm, allgemein für konventionelle mittlere bis hochwertige Linien
C 120g/㎡: Maschenweite5mm×5mm / 5mm×7mm / 7mm×7mmHauptmaterialien für hochwertige, hochentwickelte Linien
3. Materialauswahl für Polymerspachtel
① Sandmaterialien: gewaschener gelber Sand, maschinell hergestellter Gesteinssand, Quarzsand; verboten sind Schlamm- und Meersand
② Zement: Vorrang425#Normalportlandzement; Verboten325#、425#Mischzement
③ Polymeradditive: Gummipulver, Celluloseether, Wasserreduziermittel, Silikon, Holzfasern, Kurzfasermischung
④ Emulsion:VAEEmulsion, Acrylatemulsion; Acrylatemulsion in Fertigform bietet eine bessere Textur und wird häufig für High-End-Produkte verwendet
Phase 2: Zeichnung und Schaumstoffschneiden
Hangzhou · Yunou – Kurze Einführung in den Produktions- und Verarbeitungsprozess von EPS-Profilen ②
Phase 3: Formenherstellung
Die Formen umfassen Stahlformen,PVCZwei Arten von Plastikschalungen:
Phase 4: Schaumstoff-Selbstklebendes Gittergewebe (zwei Verlegeverfahren)
Das Umwickeln des Schaumstoffoberflächenmaterials mit Gittergewebe erhöht die Gesamtfestigkeit des Bateils und kann manuell oder automatisch verlegt werden:
Phase 5: Grundlagen des Mörtelmischverfahrens
Auswahl des Mörtels und Prinzipien des Mischverfahrens ③
I. Grundklassifikation von Polymermörtel
2. Vier häufige Mängel beim Schnellrührverfahren
EPSMörtel für Dünnputzsysteme enthält Zement, Sand, Zellulose und Klebstoffpulver/Emulsionen weisen erhebliche Nachteile auf, wenn sie kurzzeitig unter hoher Geschwindigkeit gerührt werden:
III. Vier Kernstandards für qualifizierte automatisierte Mischen
IV. Verfahrensanmerkungen
Alle hochwertigen Linien auf dem Markt haben durchlaufen2~3Einmalige Mörtelbeschichtungsbehandlung, ergänzt durch eine präzise Rezeptur; eine zweite Beschichtung in Kombination mit einem Standard-Mischungsverhältnis erzielt ein hochwertiges Produkt.EPSProduktionsstandards für Linien.
Hangzhou · Yunou Schematic Diagram des Produktionsprozesses von EPS-Profilen
Vorausplanung der Arbeitsabläufe
Schaumverarbeitungsprozess
Verarbeitungsprozess der Oberflächenschicht
Klassifizierung, Verarbeitung, Einlagerung und Auslagerung von Fertigprodukten