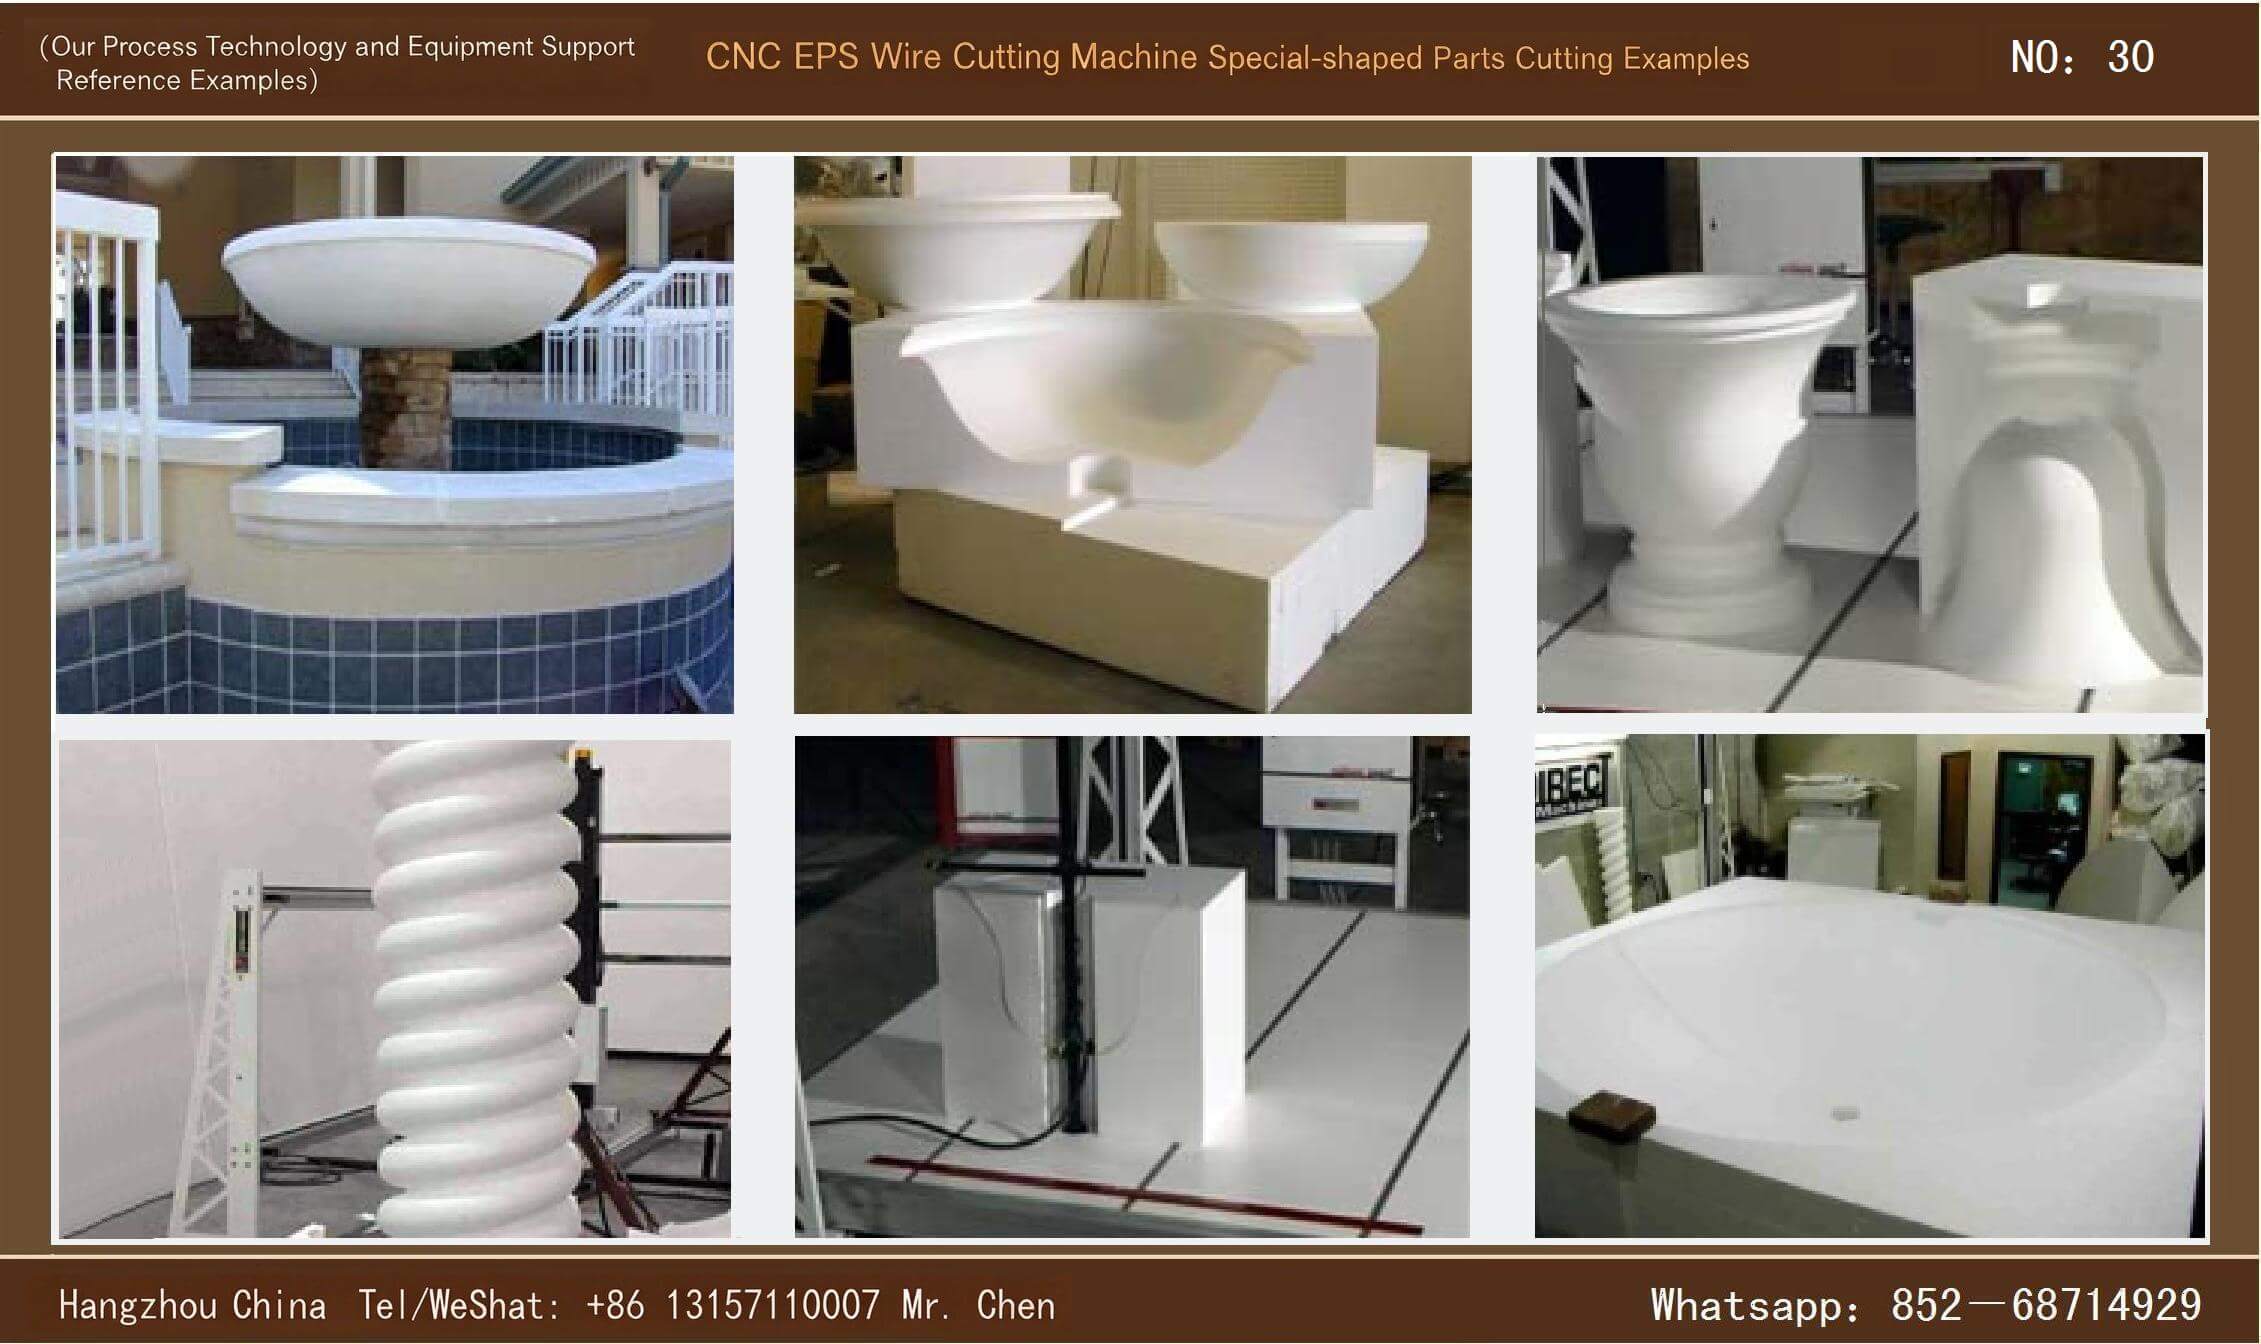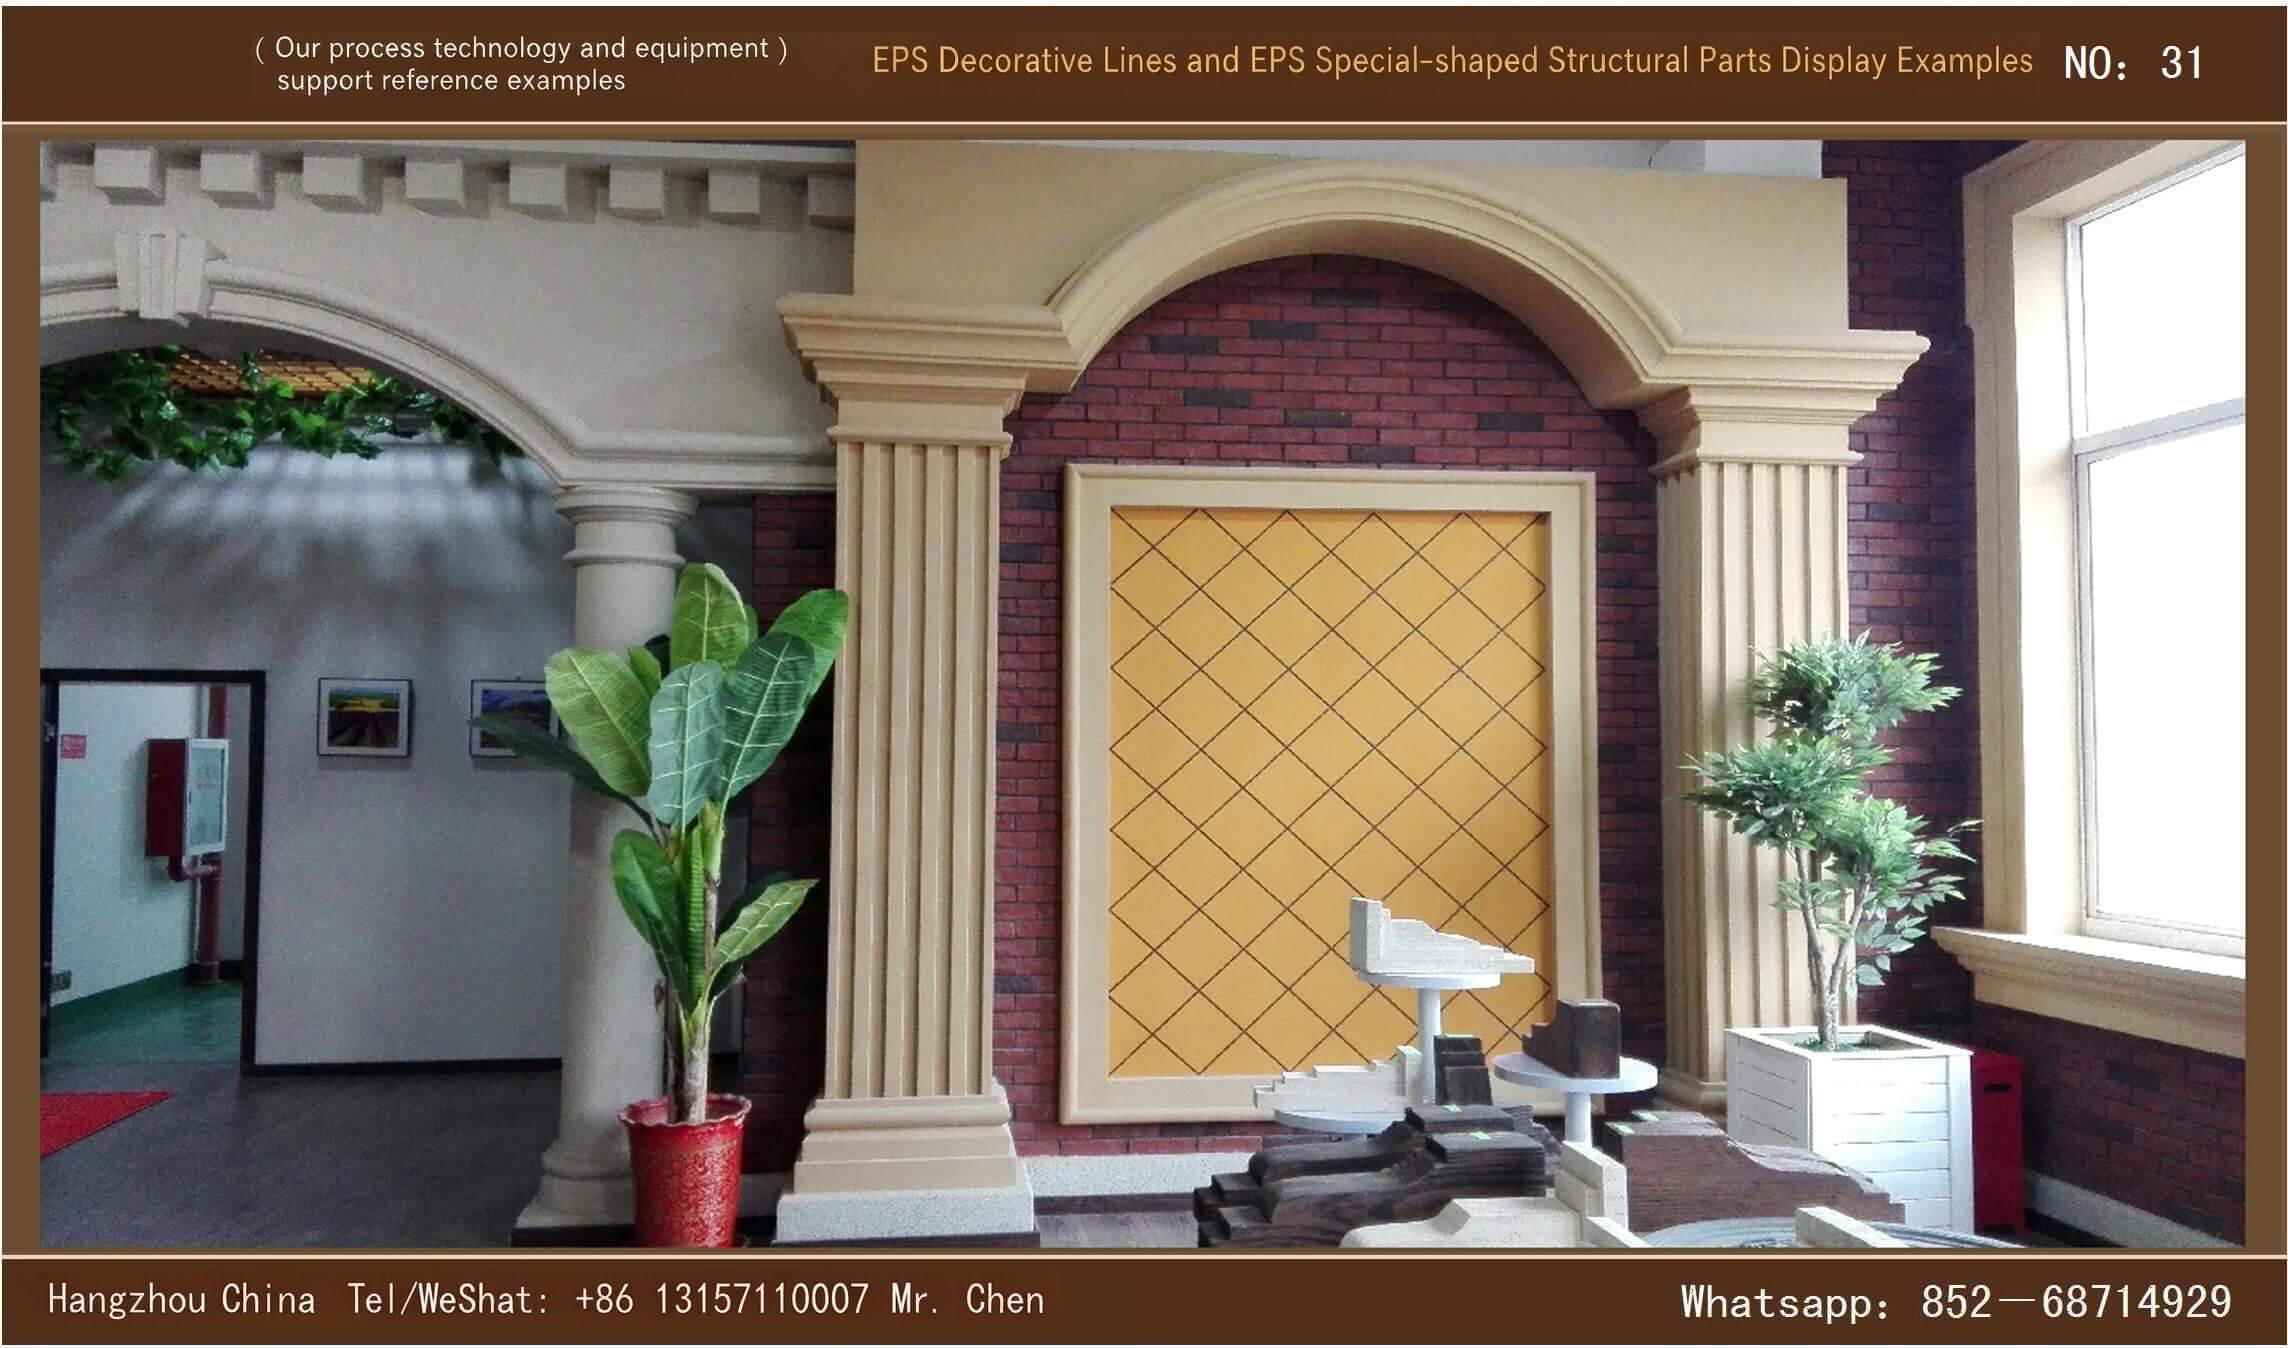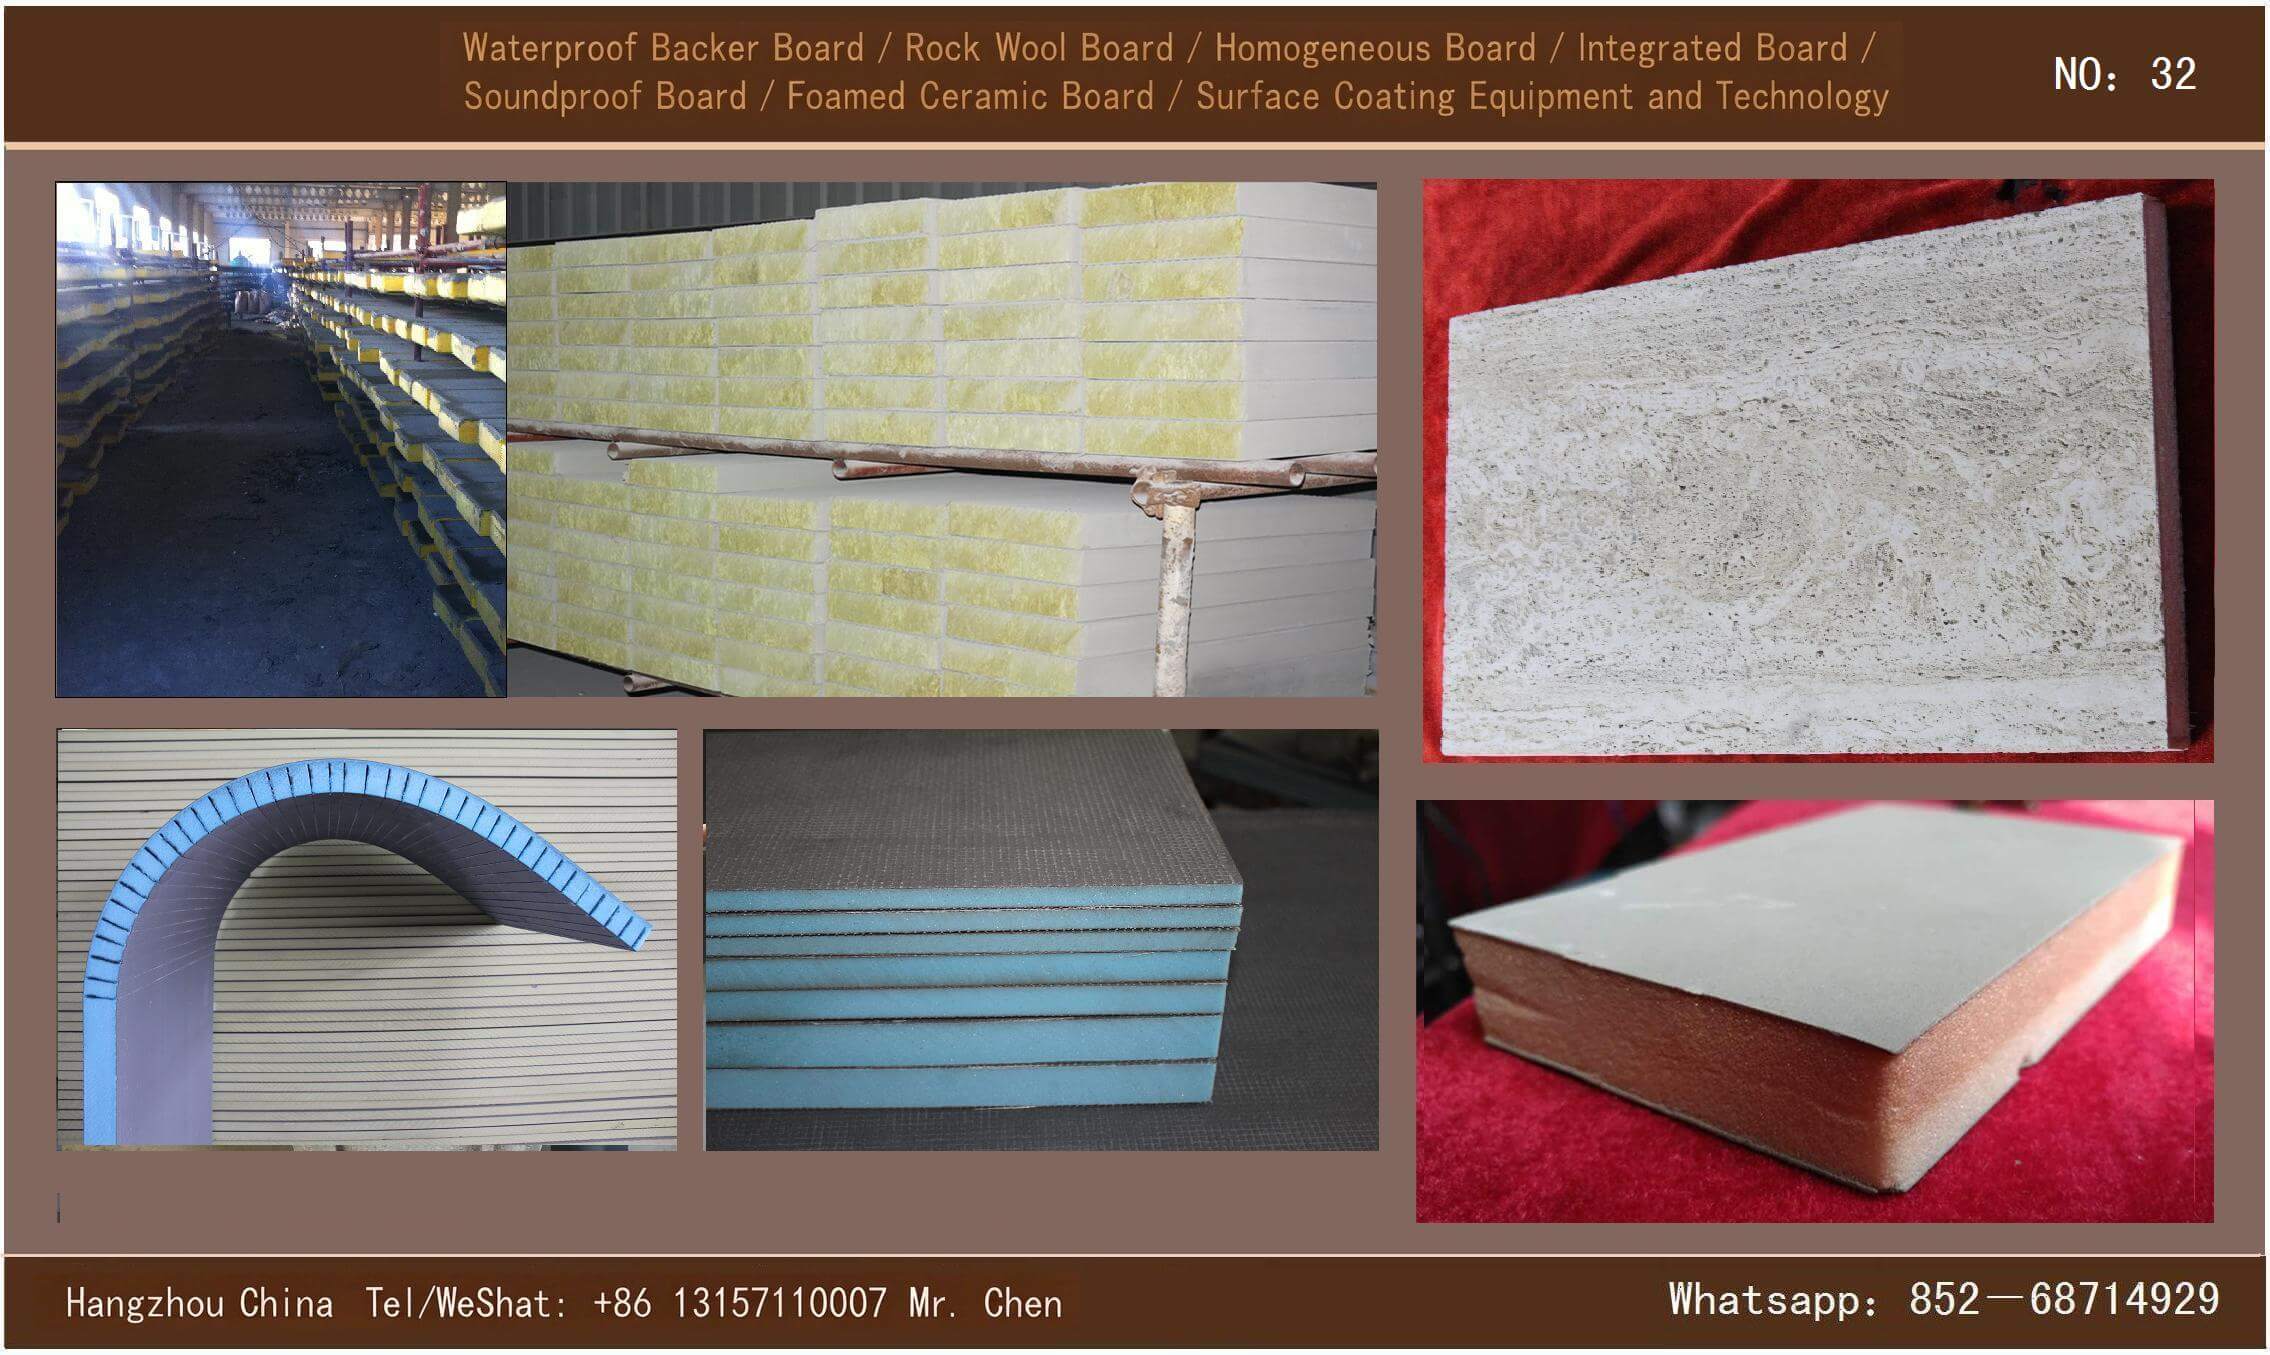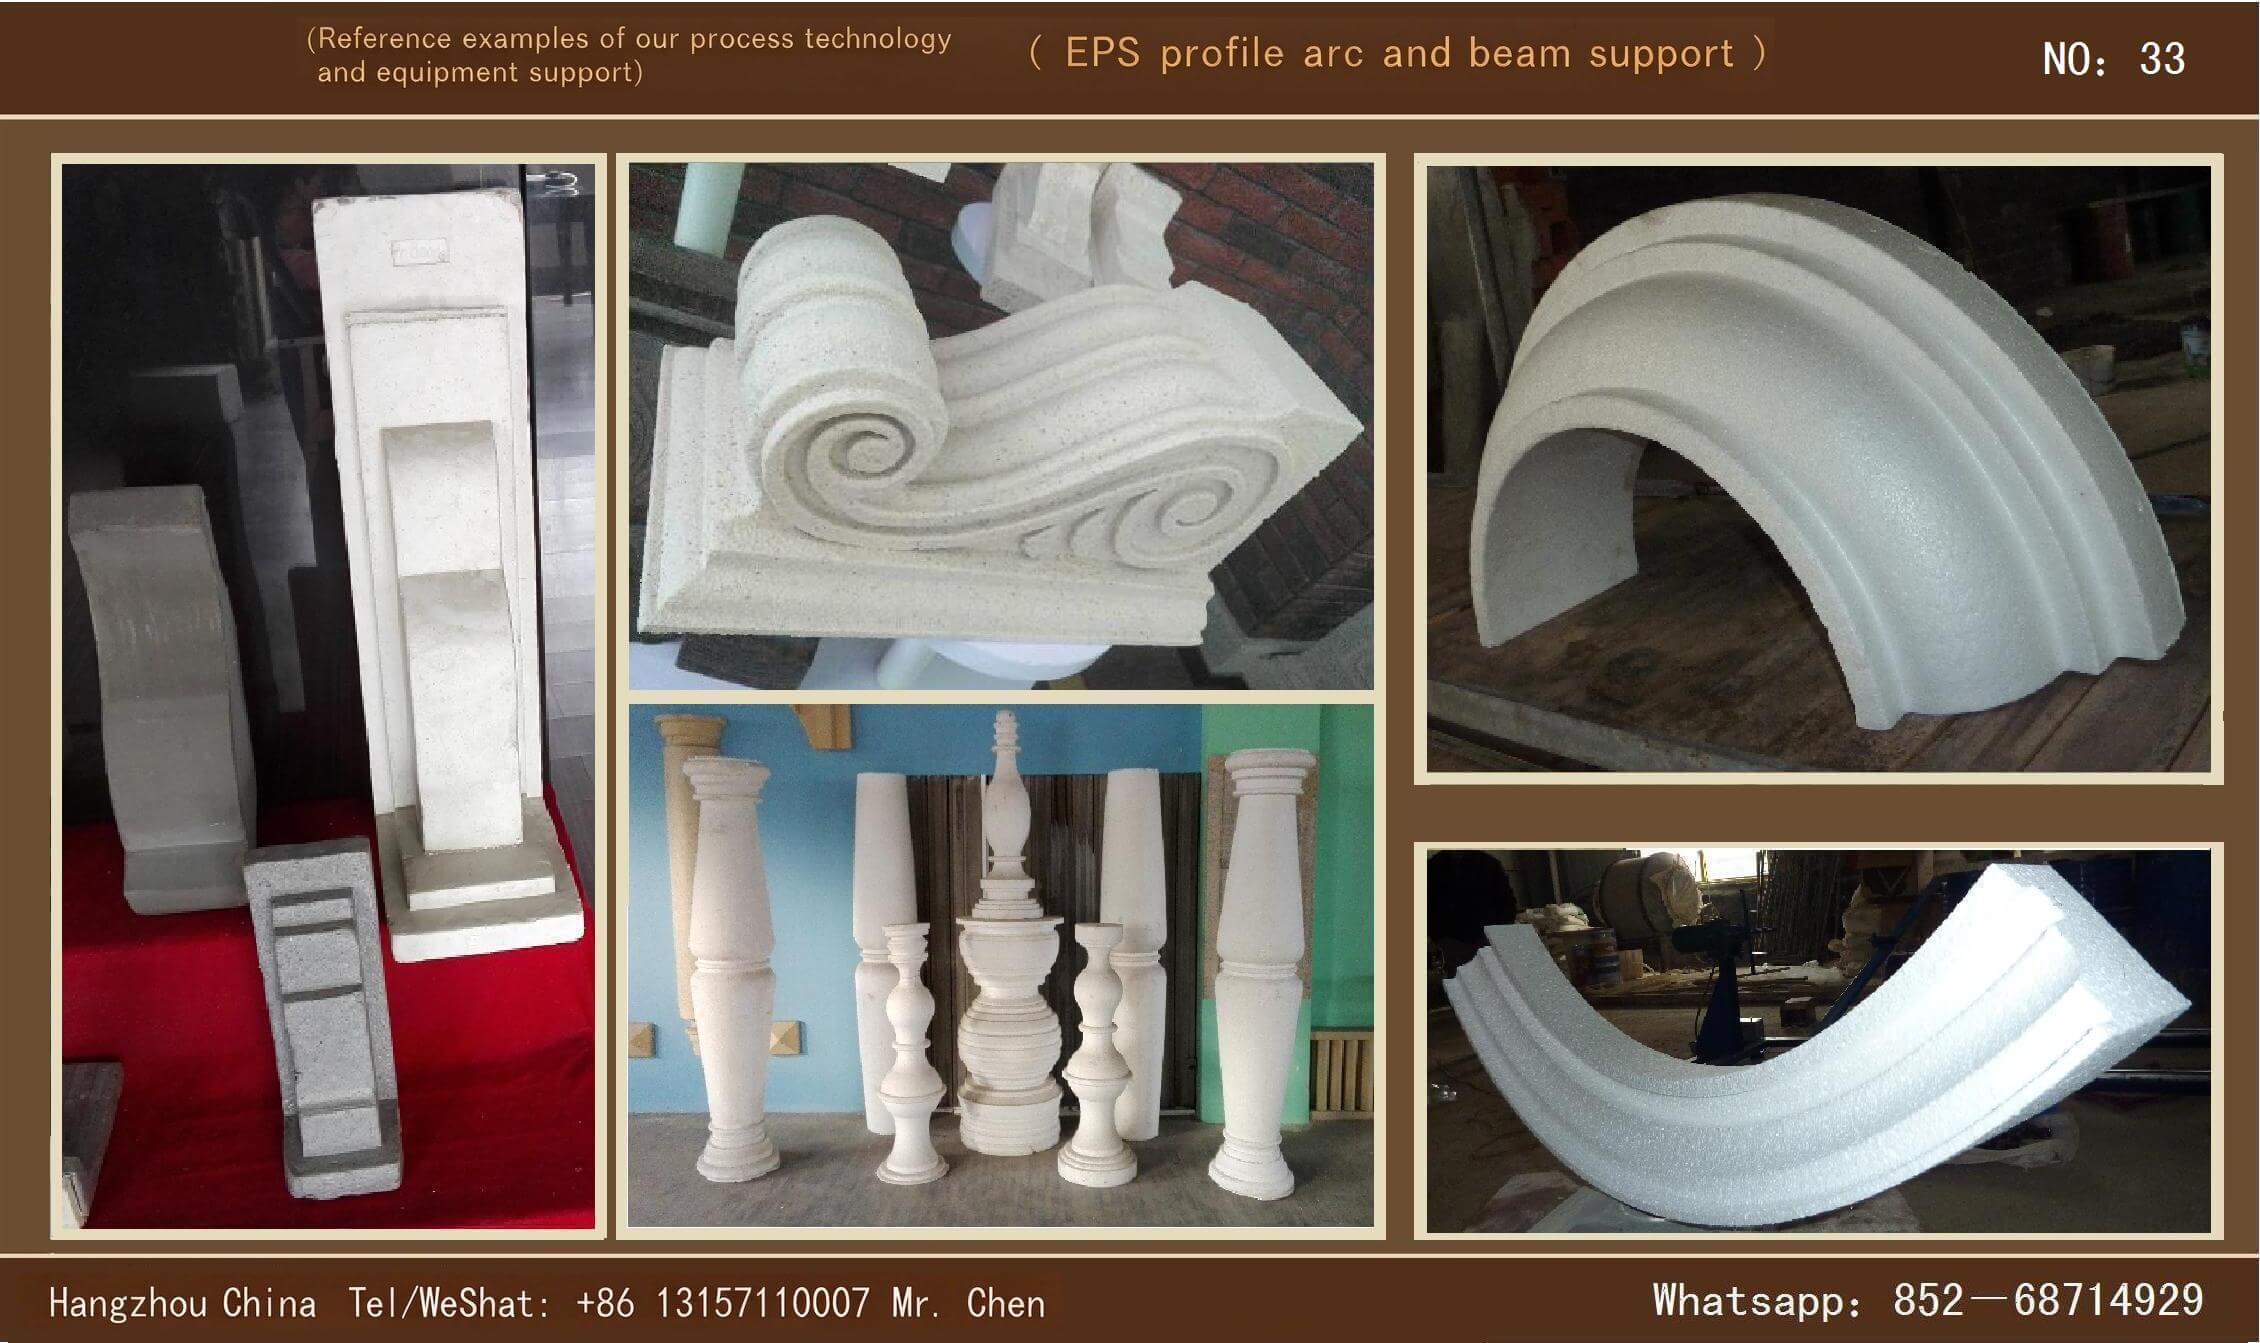

- 产品介绍
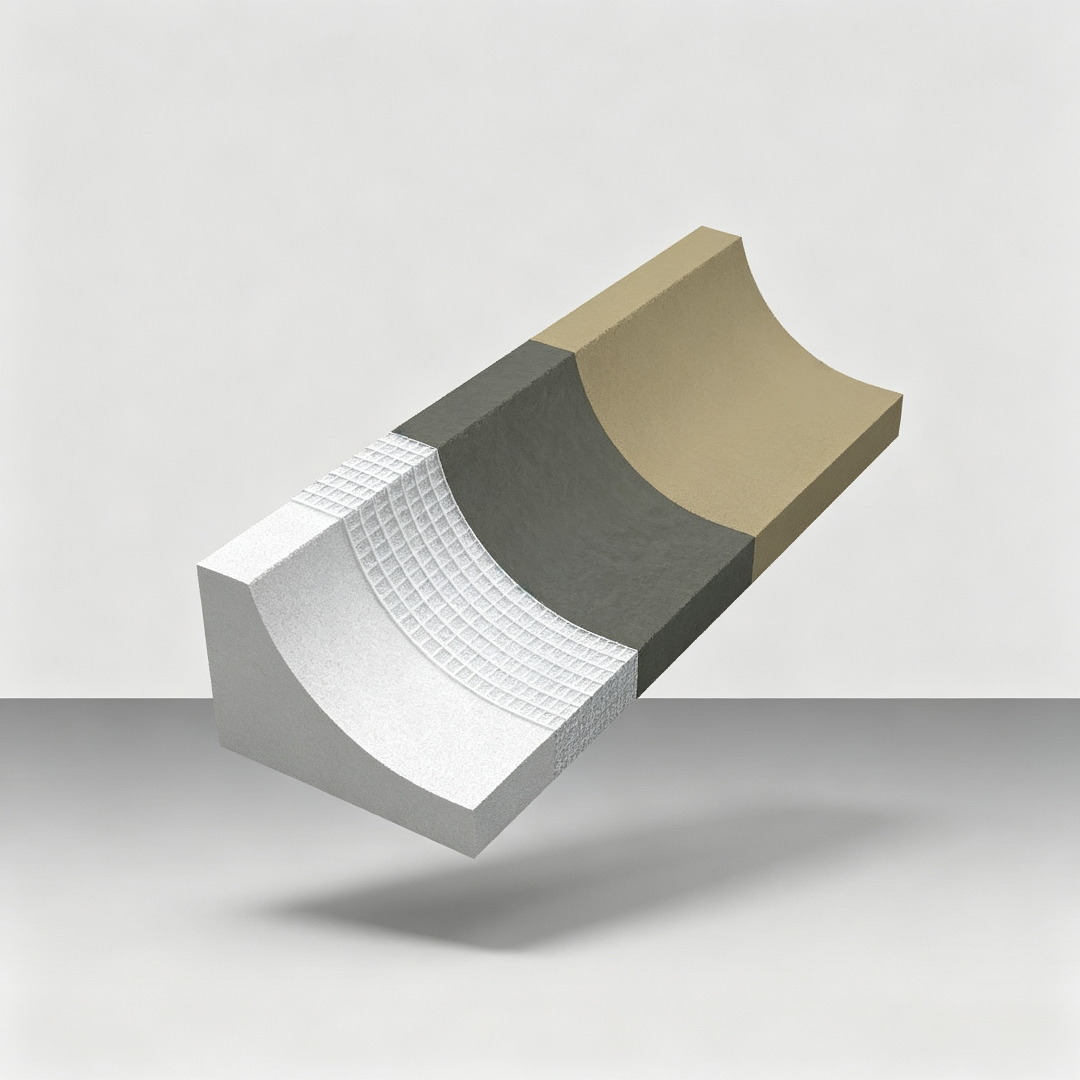
- 高强度聚苯乙烯泡沫(Expanded Polystyrene)
- 耐碱玻璃纤维网格布(Alkali Resistant Glass Fibre Grid)
- 聚合物砂浆(Polymer Grout)
- 饰面层(Decorative Layer)
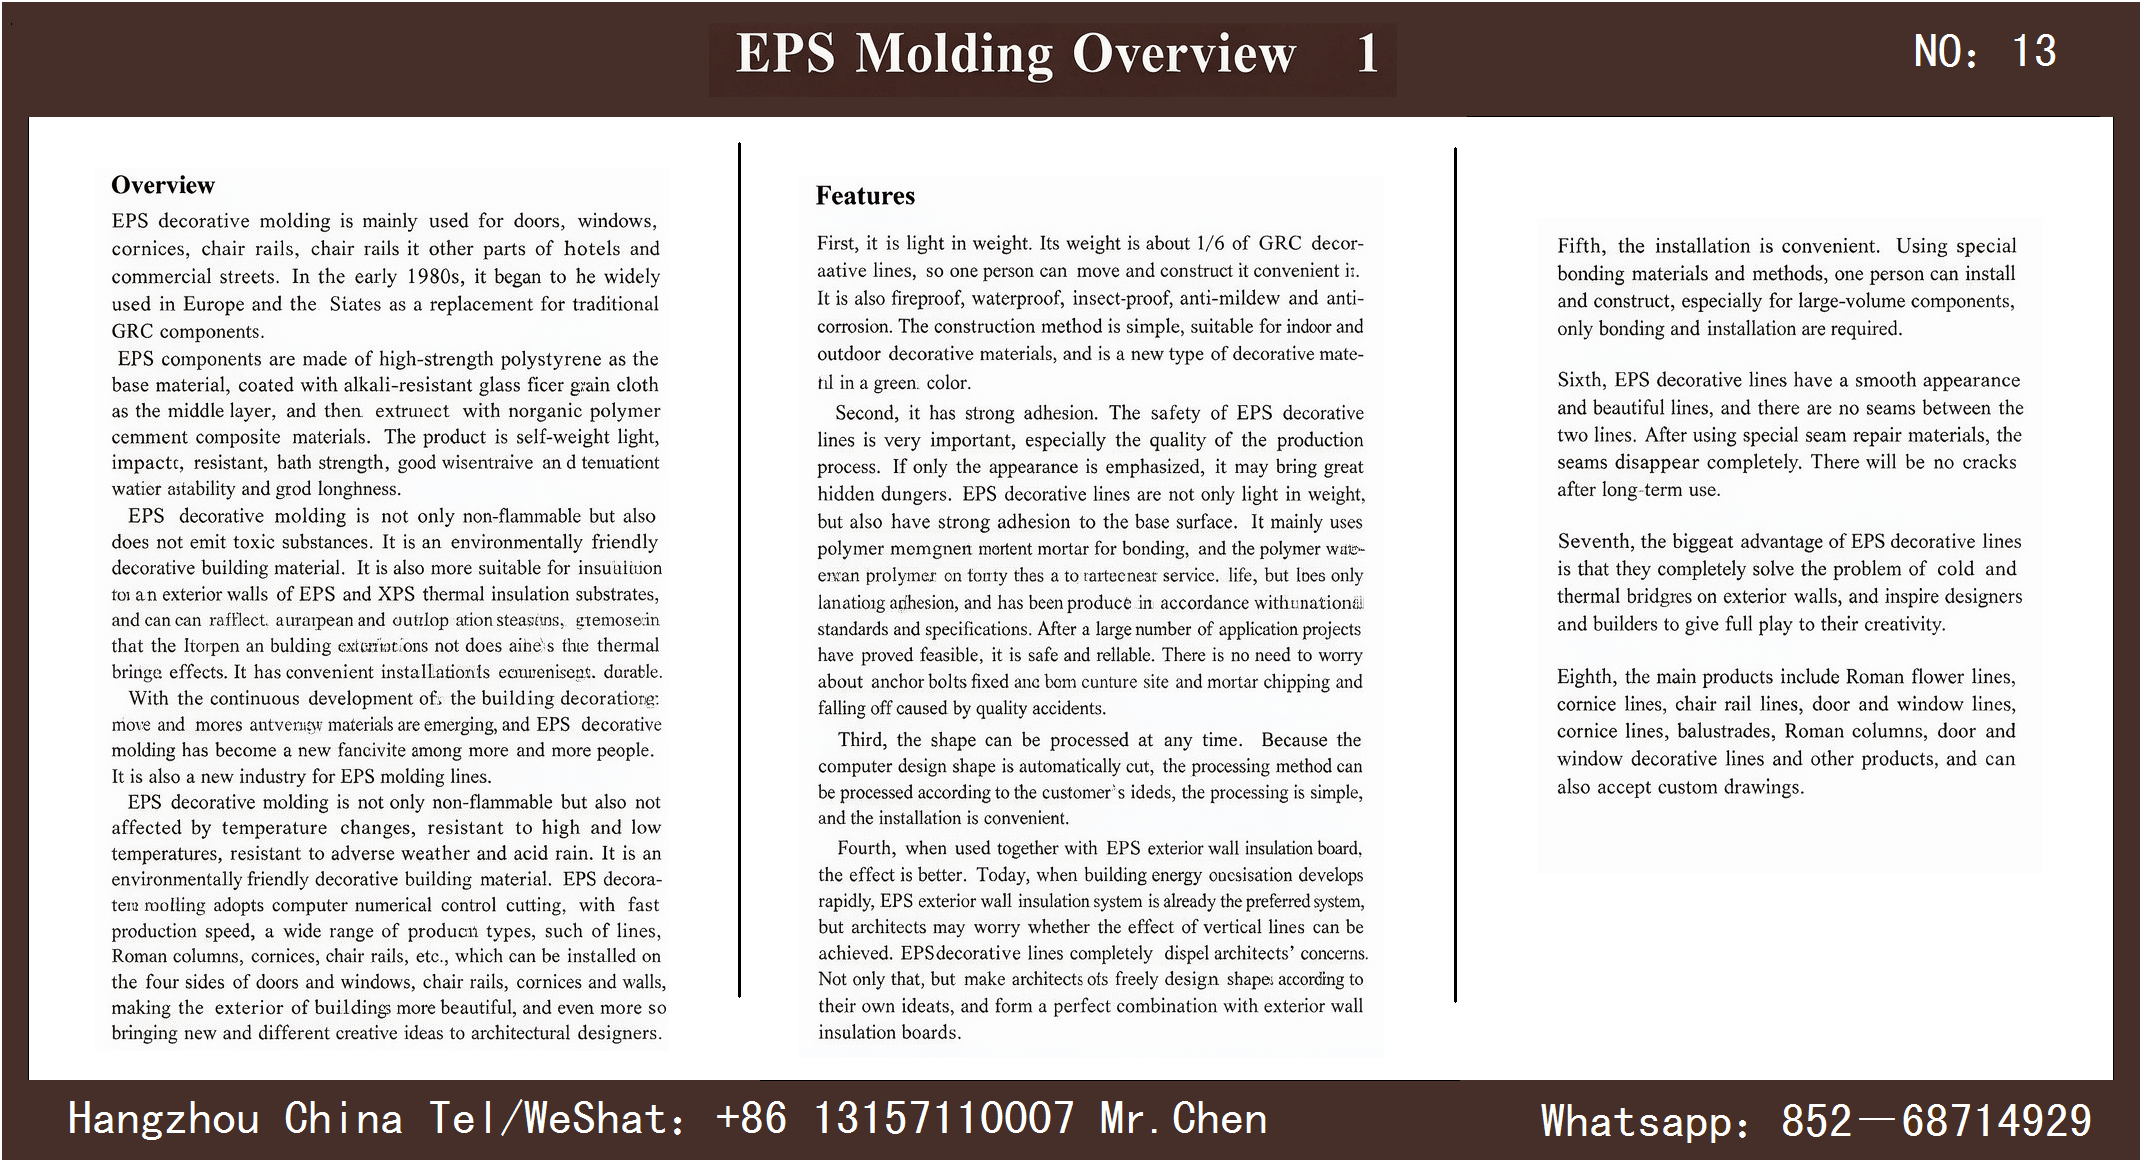
- 重量轻盈:自重仅为GRC装饰线的1/6,单人即可搬运施工;同时具备防火、防水、防蛀、防霉、防裂特性,室内外通用,属于绿色环保装饰材料。
- 粘贴牢固:采用聚合物砂浆粘结,有机胶与无机水泥砂浆混合制成,粘结强度高、使用寿命长,拥有国家标准规范,工程落地验证安全可靠;无需锚栓固定,规避锚栓锈蚀、高空施工安全隐患。
- 造型灵活:计算机建模数控自动切割,造型不受限制,加工、安装流程简单。
- 适配外墙保温体系:与EPS外保温墙面完美搭配,彻底打消建筑师外立面造型受限的顾虑,可自由设计造型,和保温墙体一体化结合。
- 安装简易:专用粘结材料与工艺,单人独立完成安装,大尺寸构件仅靠粘结即可固定。
- 无缝美观:线条拼接处填充专用修补材料,拼接缝隙完全消除,长期使用不裂。
- 解决冷热桥通病:从根源解决外墙外保温冷、热桥问题,释放建筑设计、施工创作空间。
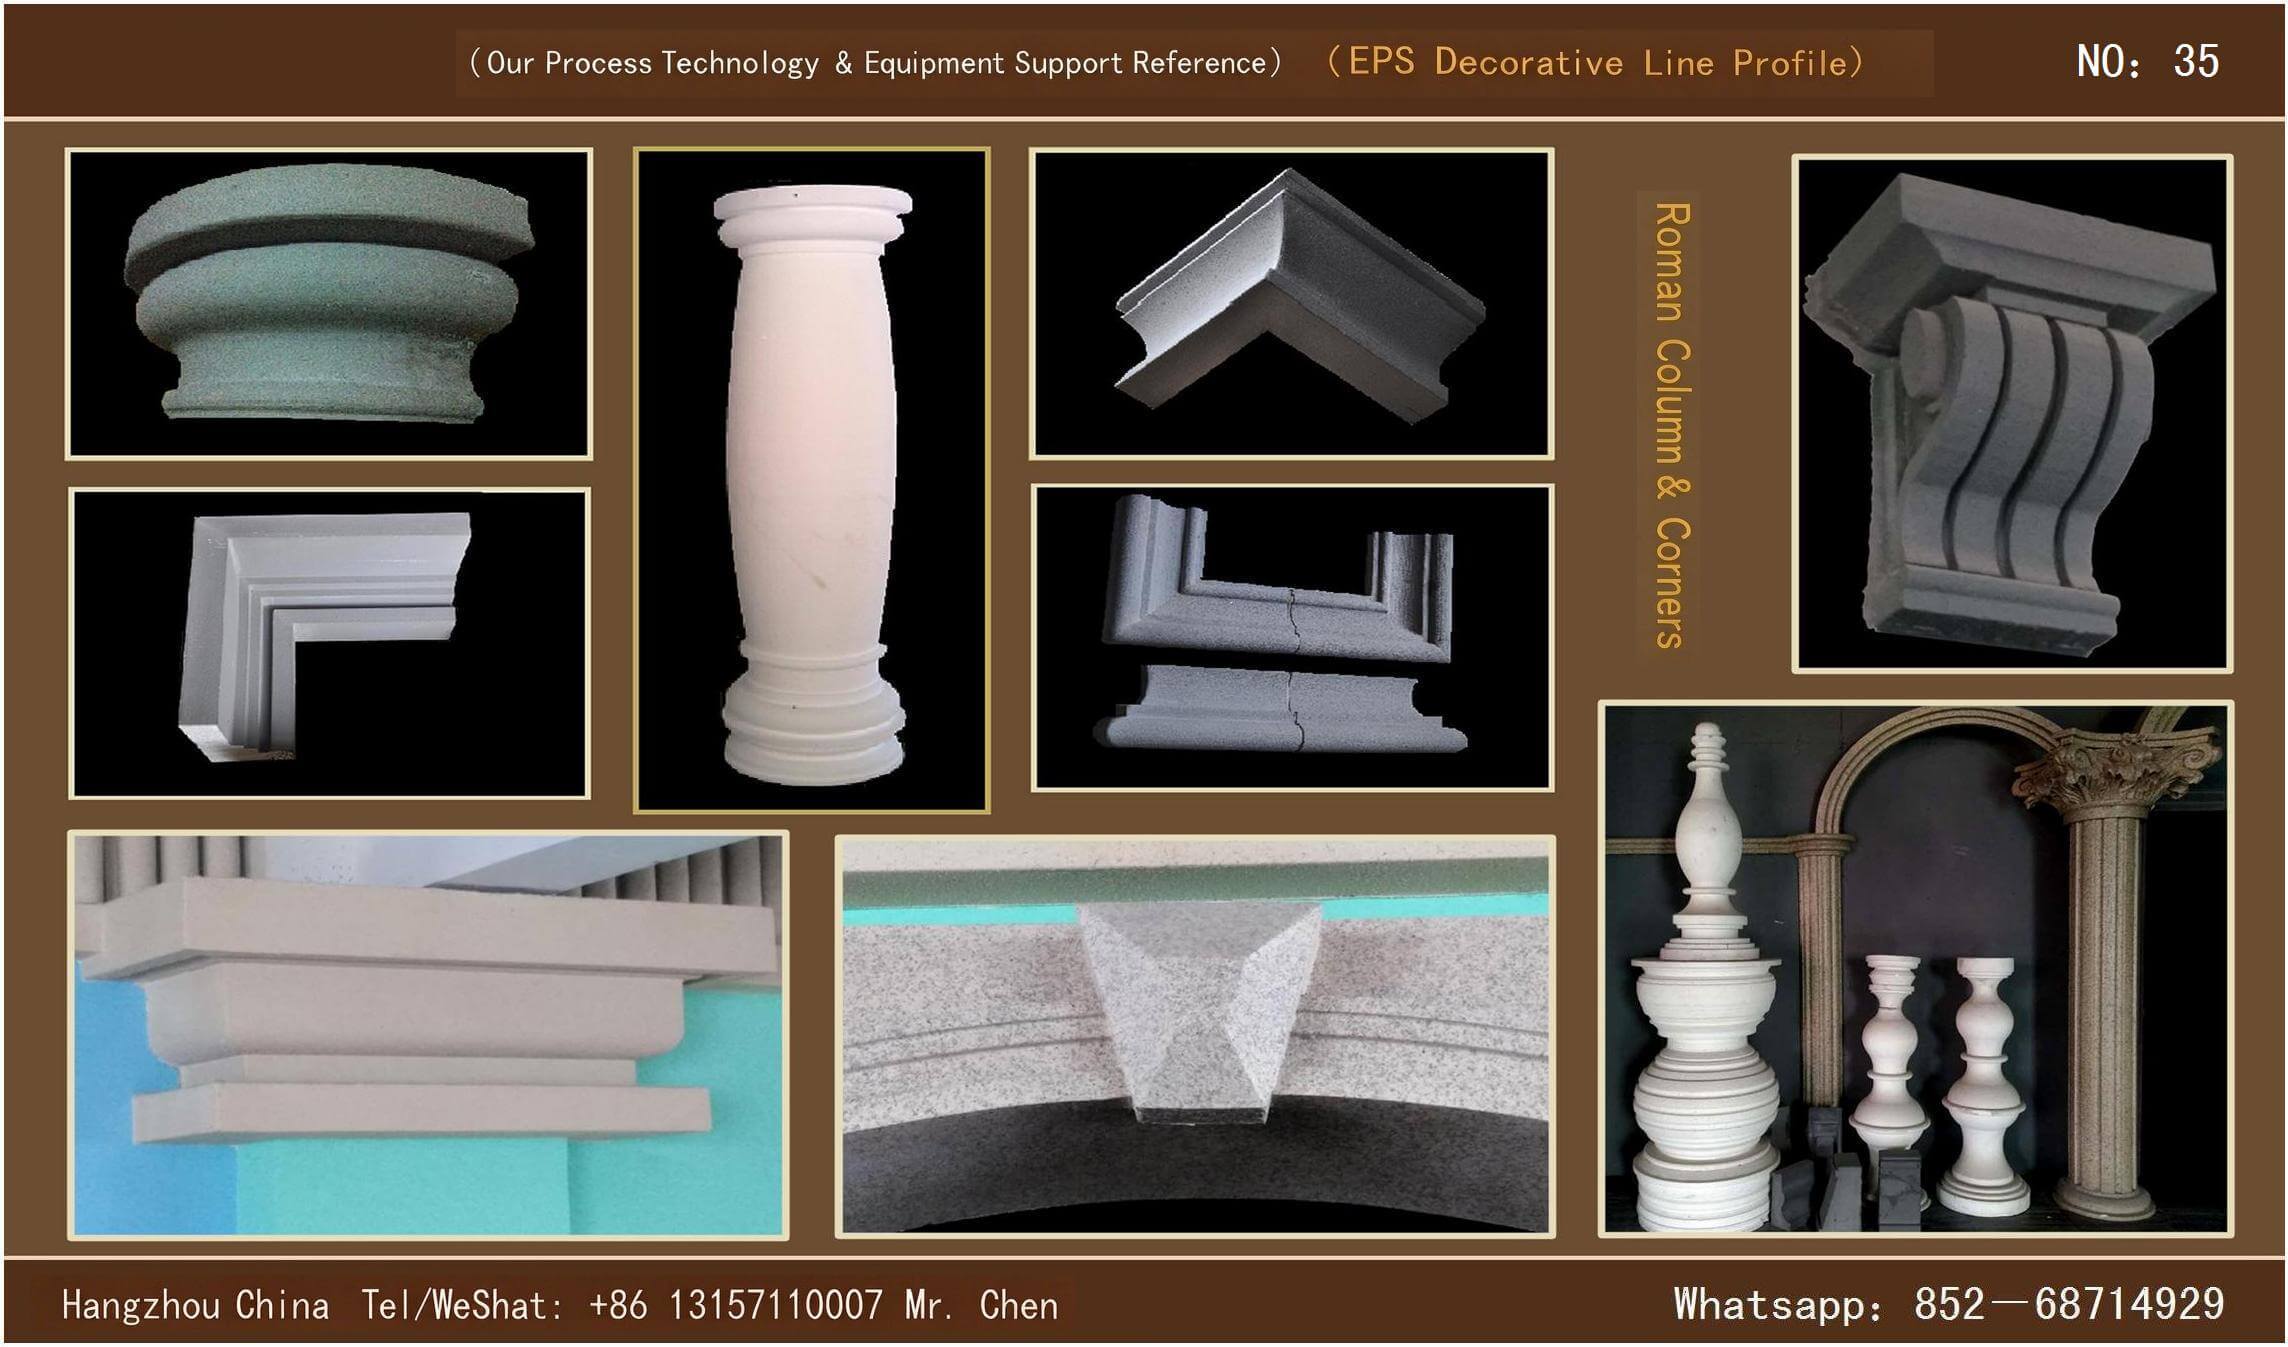
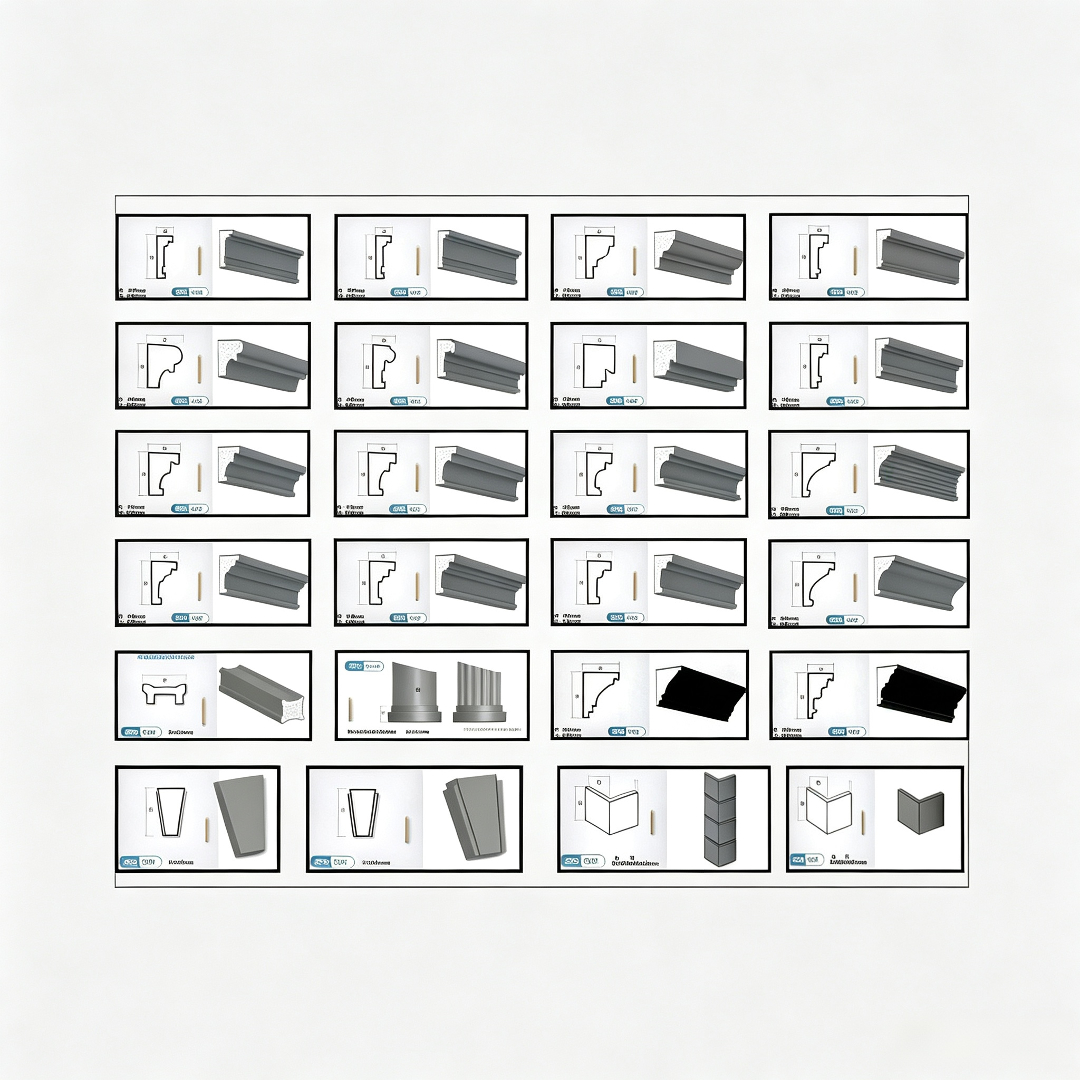
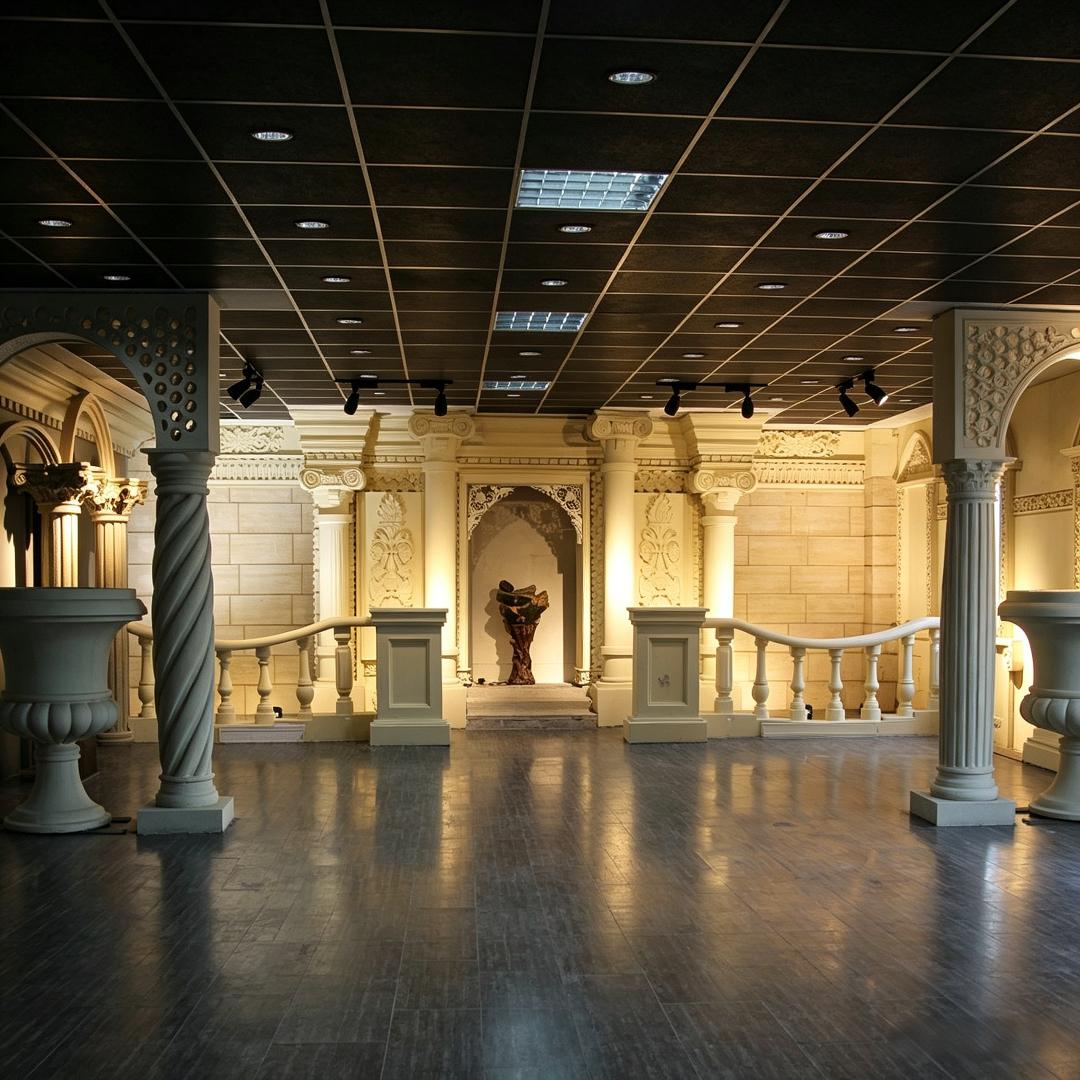
- 品类齐全支持定制:常规产品包含雕花、窗套线、腰线、门套线、檐口线、梁托、罗马柱、门饰等装饰构件,可依据客户施工图纸单独定制。
- 施工简便:无需预埋件、铆固件,特种粘结砂浆直接粘贴于墙面基层;粘结强度远超JG149—2003《膨胀聚苯板薄抹灰外墙外保温系统》验收标准,大尺寸构件粘贴后可上人踩踏不脱落。
- 加工灵活:现场可随意切割、拼接,外墙保温层完工后也可后期粘贴施工。
- 工厂预制:依据客户图纸数控切割成型,构件结构精密、外观高档、质感细腻。
- 风格兼容:完美实现欧式古典外立面,无冷热桥缺陷;
- 施工安全:传统GRC自重极大,高层建筑高空安装风险高,历年存在施工伤亡案例,工期漫长,长期使用易开裂、耐久性能差;EPS线条轻量化,大幅降低高空作业风险,开创外墙造型新工艺。
- 性能稳定:以B2级阻燃聚苯乙烯为芯材,复合耐碱玻纤网格布与专用保护层;耐寒耐热,不受潮湿、酸雨侵蚀;防火无毒,环保安全。
- 款式丰富:包含线条、罗马柱、保温板、花饰等构件,可安装于门窗、立柱、檐角、墙身;表面可喷涂定制涂料、仿真石质感,丰富建筑外立面设计。
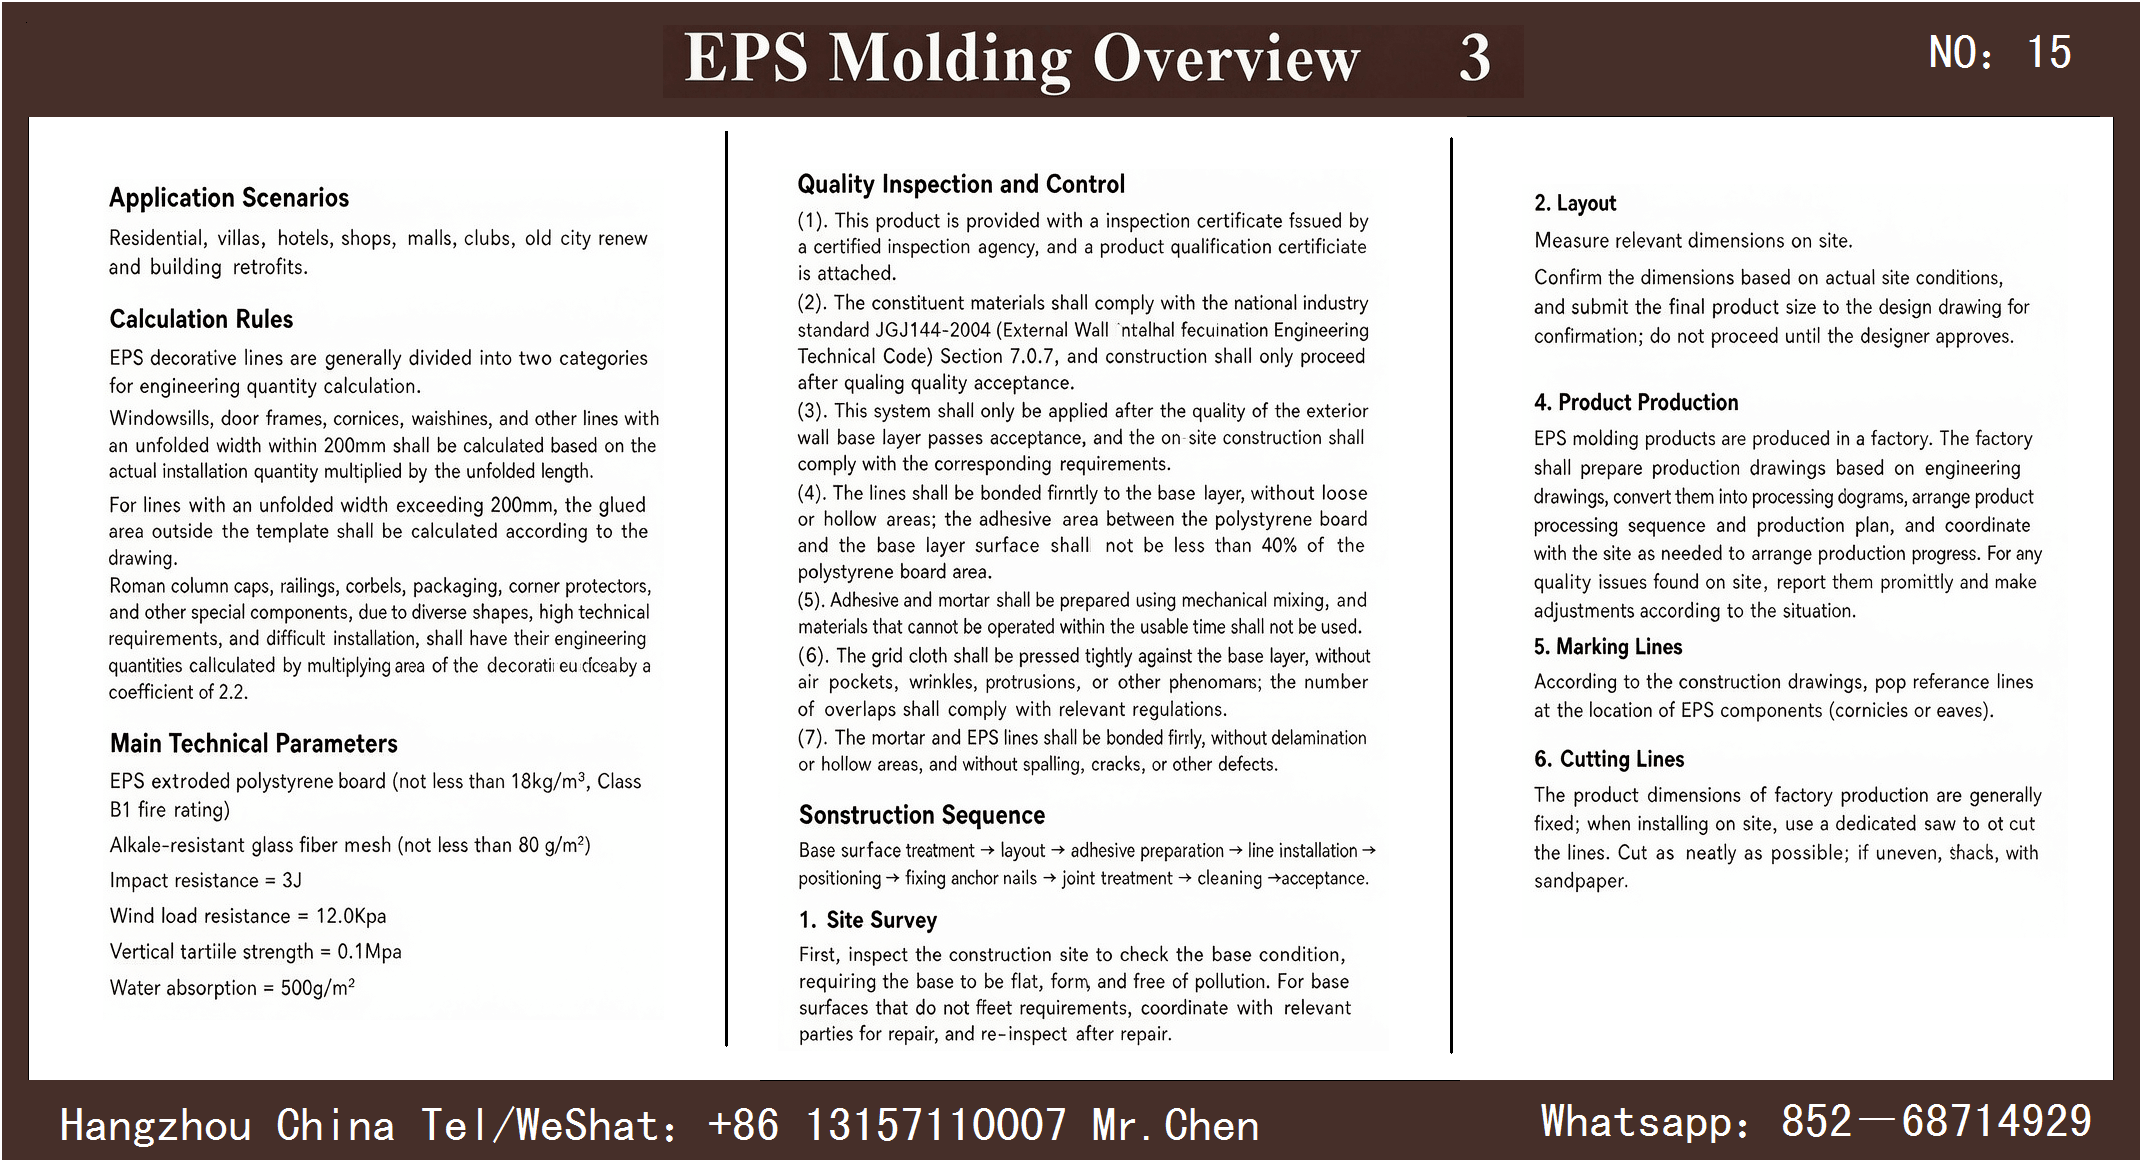
- 窄幅线条:窗台线、门窗套、檐线、腰线等展开宽度≤200mm,按实际安装延长米计量;展开宽度>200mm,按粘接面以外展开面积计算。
- 异形构件:罗马柱帽、栏杆柱帽、圆弧、拼接造型、包柱、包角等,造型复杂、施工难度高,工程量=产品装饰外表面展开面积×系数2.2。
- EPS聚苯板:容重≥18kg/m³,B1级防火标准
- 耐碱玻璃纤维网格布:克重≥80g/㎡
- 抗冲击强度:3J
- 抗风压、负风荷载值:>12.0Kpa
- 垂直抗拉强度:0.1Mpa
- 吸水率:500g/㎡
- 产品配套计量认证检测报告、出厂合格证;
- 原材料执行行业标准JGJ144-2004《外墙外保温工程技术规程》7.0.7条款,检测合格方可进场施工;
- 外墙基层验收合格后方可开展线条施工,现场施工环境满足规范要求;
- 线条与基层粘结牢固,无松动、空鼓;聚苯板与墙面粘贴面积≥板材总面积40%;
- 胶粘剂、抹面砂浆机械搅拌,超出可操作时效材料禁止使用;
- 网格布压贴密实,无空鼓、褶皱、翘边、外露,翻包、搭接长度符合规范;
- 抹面砂浆与EPS线条粘结紧密,无脱层、空鼓、露灰、开裂缺陷。
- 现场勘查:检查基层墙面,要求平整、密实、无油污污染;基层不达标需协调整修,复检合格后施工。
- 拉线:现场实测建筑尺寸。
- 图纸确认:结合现场实况与设计图纸确认产品尺寸造型,不合理处出具修改意见,经业主、设计单位签字确认。
- 产品制作:全流程工厂化生产,依据工程图纸转化加工图,规划加工顺序、排产计划;同步对接现场进度,按需调整生产。
- 弹线:按施工图纸在安装位置弹出构件定位中线/边线。
- 线条裁切:工厂成品为标准定长,现场优先使用整根;需裁切构件采用专用锯切割,切面砂纸打磨平整。
- 建筑外立面线条流畅,高端大气;
- 释放设计师创意,自由落地各类建筑风格;
- 省工省料、操作简单、施工安全、保温性能优异;
- 构件表面细腻均匀,几何尺寸精度高,误差≤0.5mm;
- 拼接无裂纹,防水、防火、防渗漏,耐候耐久;
- 自重轻便易转运,高空施工无坠落安全隐患;
- 彻底解决门窗、保温墙体冷热桥技术难题;
- 构件表面可直接铺贴≤30kg/㎡的面砖、石材饰面。
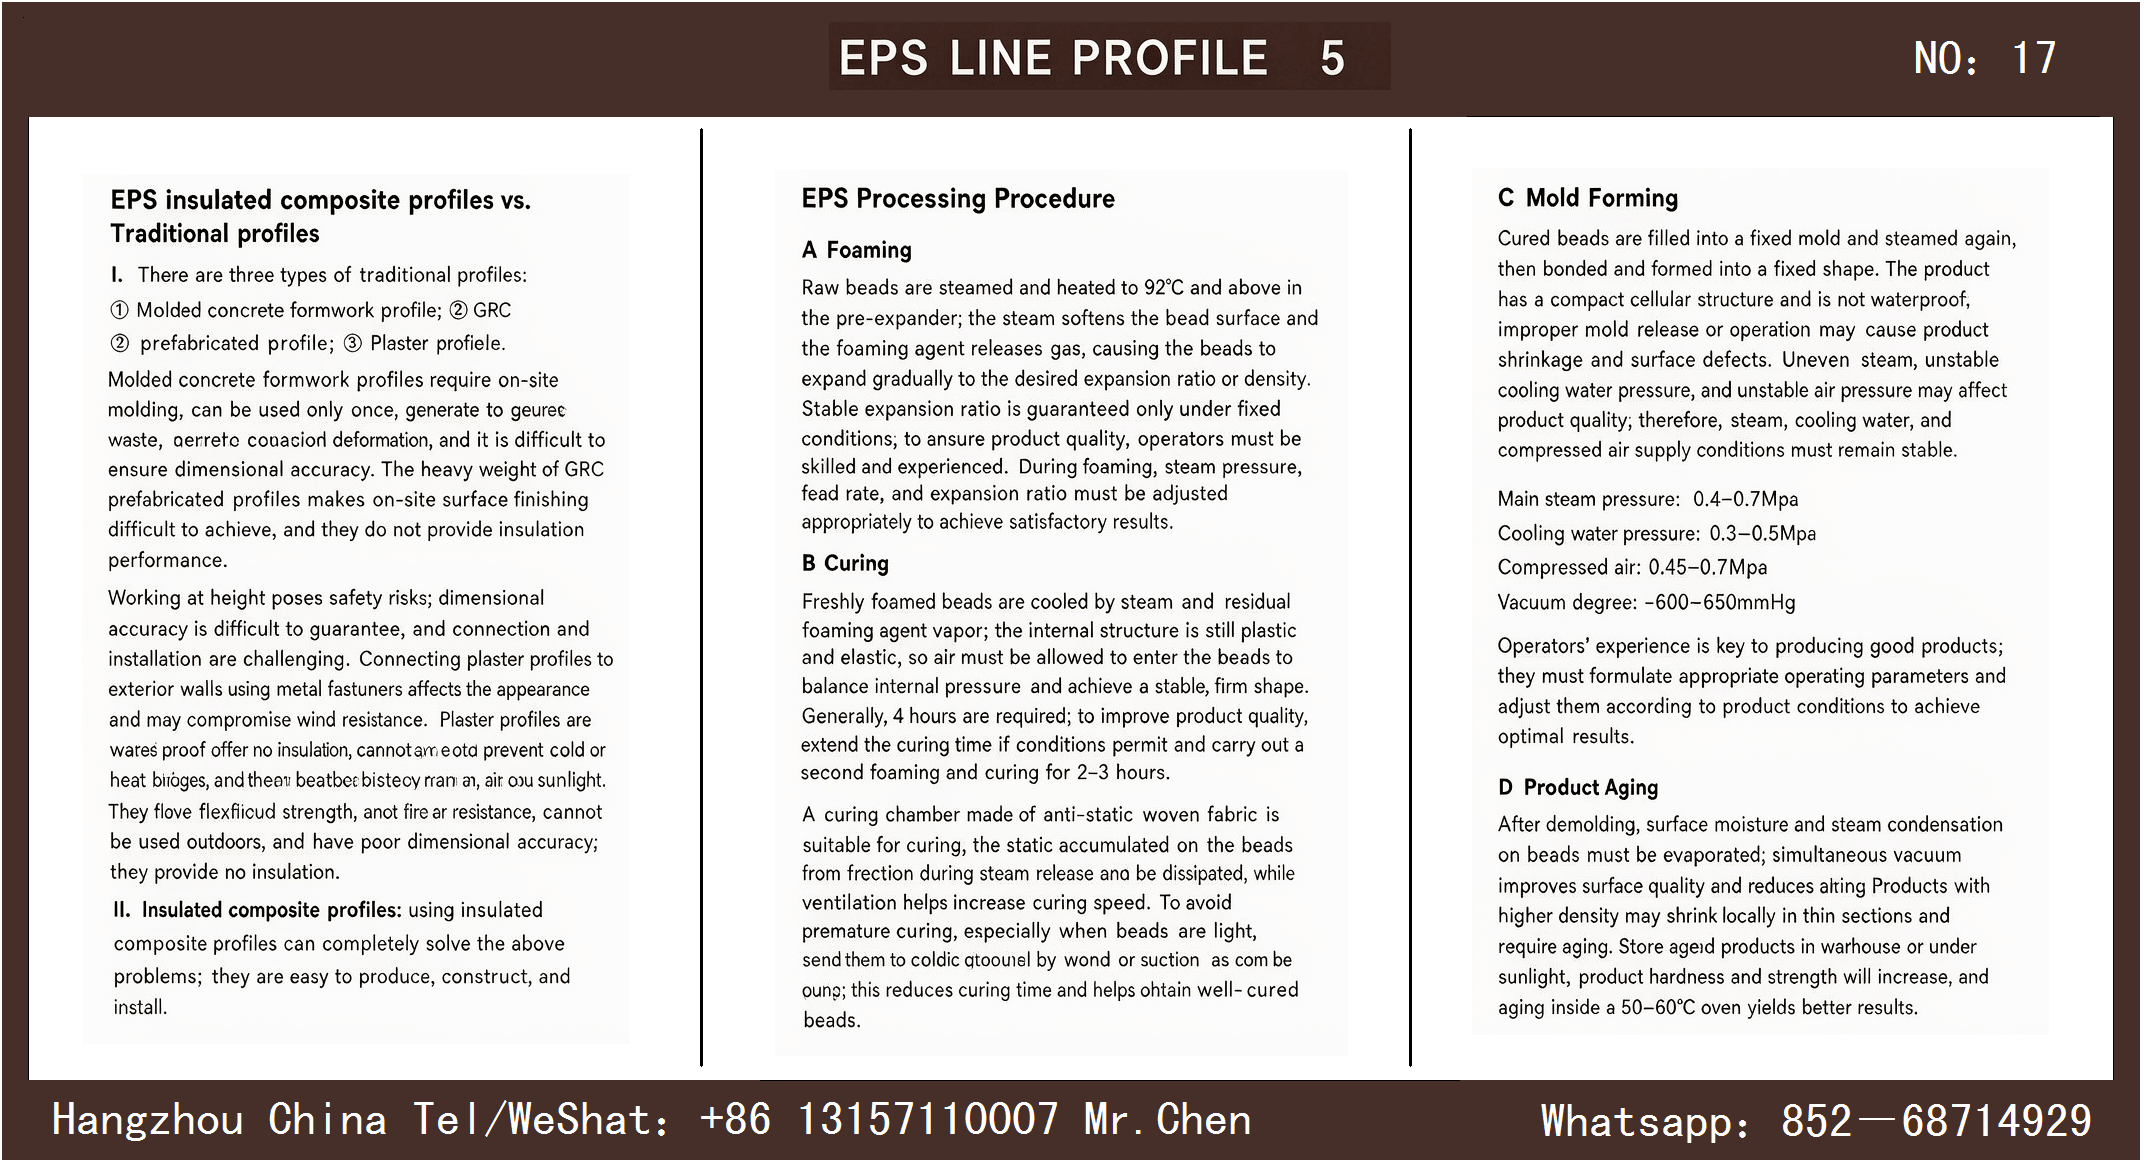
- 现场现浇混凝土线条:单独制模一次性使用,材料浪费严重;浇筑易胀模,尺寸精度差;人工粉刷面层质感差,无保温功能。
- GRC预制线条:自重极大,高空安装存在安全隐患;尺寸误差大,拼接接缝难处理;钢制膨胀栓固定破坏外墙美观,接缝易开裂,不防水,无保温、隔热能力,冷热桥问题无法解决。
- 石膏线条:防水性能差,雨水、日晒快速风化,强度衰减;耐候性差仅适用于室内,尺寸精度低,无保温效果。
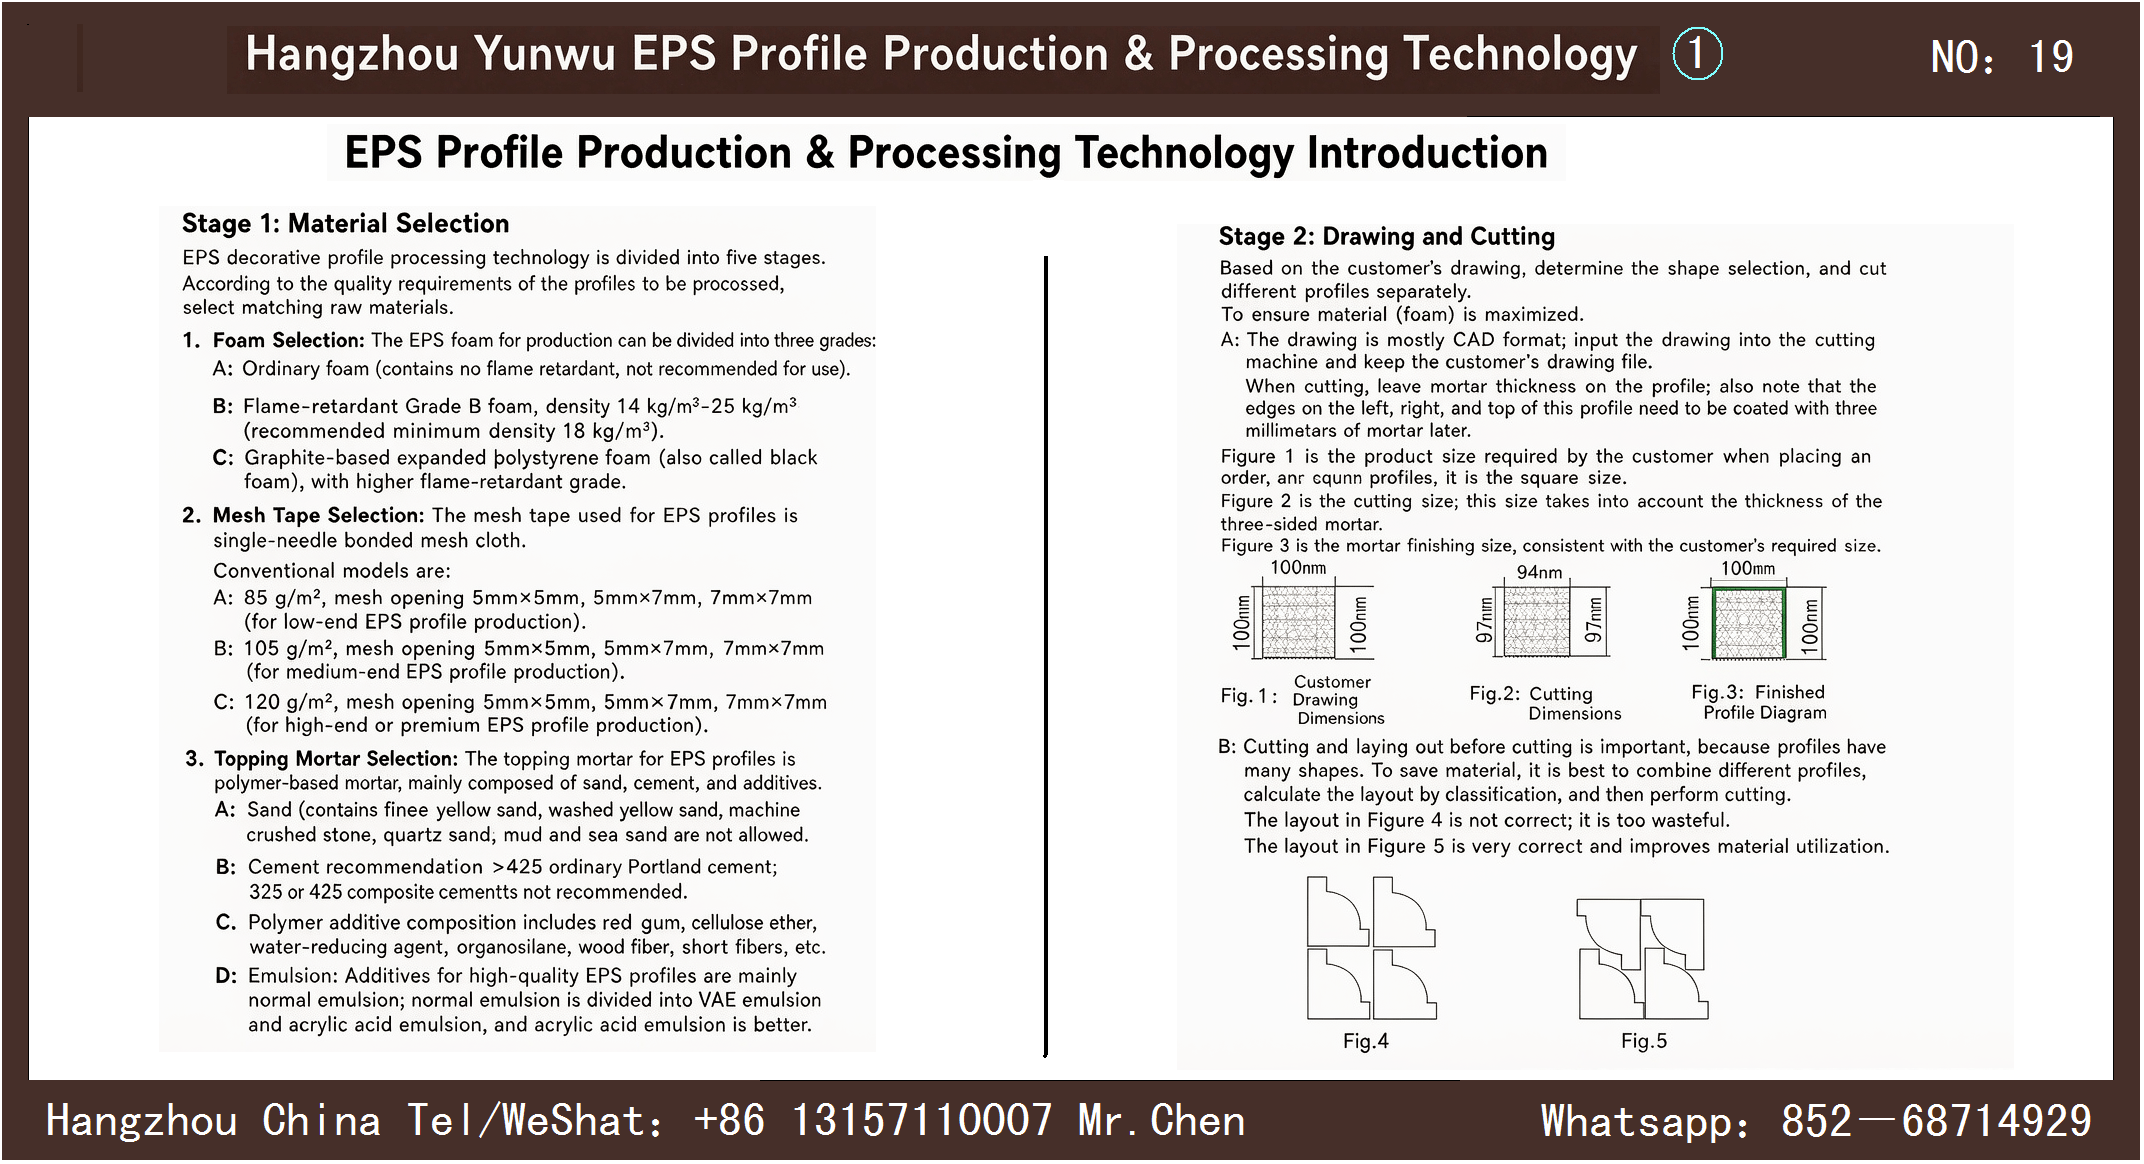
- CAD二维制图归档,绘图预留3mm砂浆面层厚度,分三套图纸:客户交货成品尺寸图、泡沫切割毛坯尺寸图、砂浆完工成品尺寸图。
- 排版优化:多种线条组合排版切割,最大化泡沫原材料利用率;杂乱排版浪费原料,优化排版提升材料利用率。
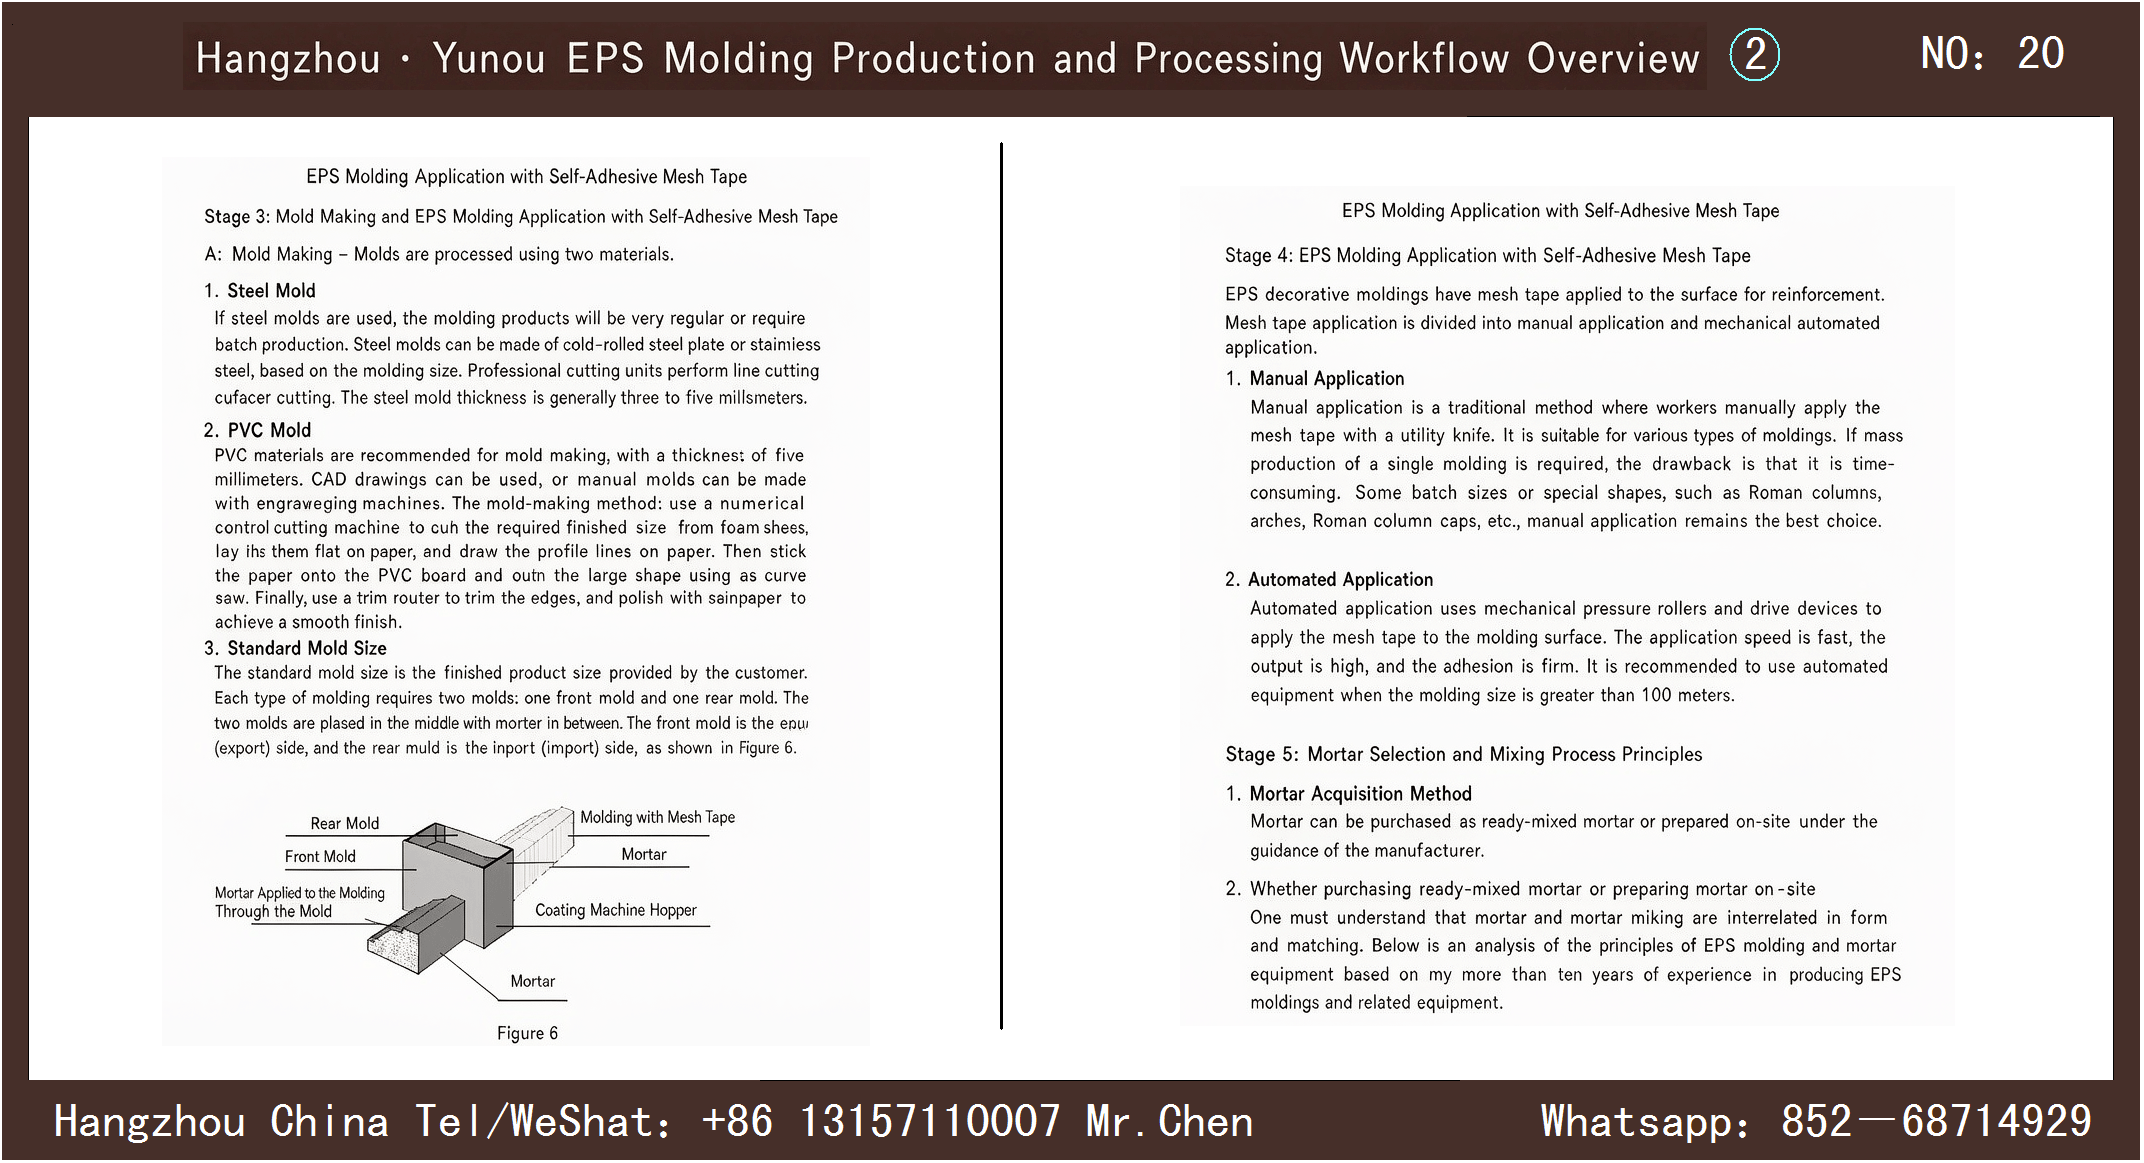
- 钢模:批量常规线条专用,3~5mm冷轧不锈钢/钢板,线切割、激光切割加工成型,可重复循环使用;
- PVC模板:5mm厚PVC板材,CAD雕刻或手工制模;手工制模流程:数控切割泡沫样板→拓印图纸至PVC板→曲线锯粗裁→锉刀精细打磨光滑;
- 模板配套:每套线条配备前模板(砂浆出口)、后模板(砂浆进口),双模板中间填充聚合物砂浆,模板尺寸与客户交货成品尺寸一致。
- 手工铺贴:刮刀人工涂布铺贴,适配异形构件、小批量订单(梁托、圆弧、罗马柱头);大批量单一线条人工成本偏高。
- 自动化铺贴:机械压轮传动整体铺贴,速度快、产量高、铺贴紧实;单款线条日产量超100米推荐使用自动化设备。
- 砂浆采购方案:采购成品抹面砂浆,或厂家指导现场复配,打造专属产品质量标准;
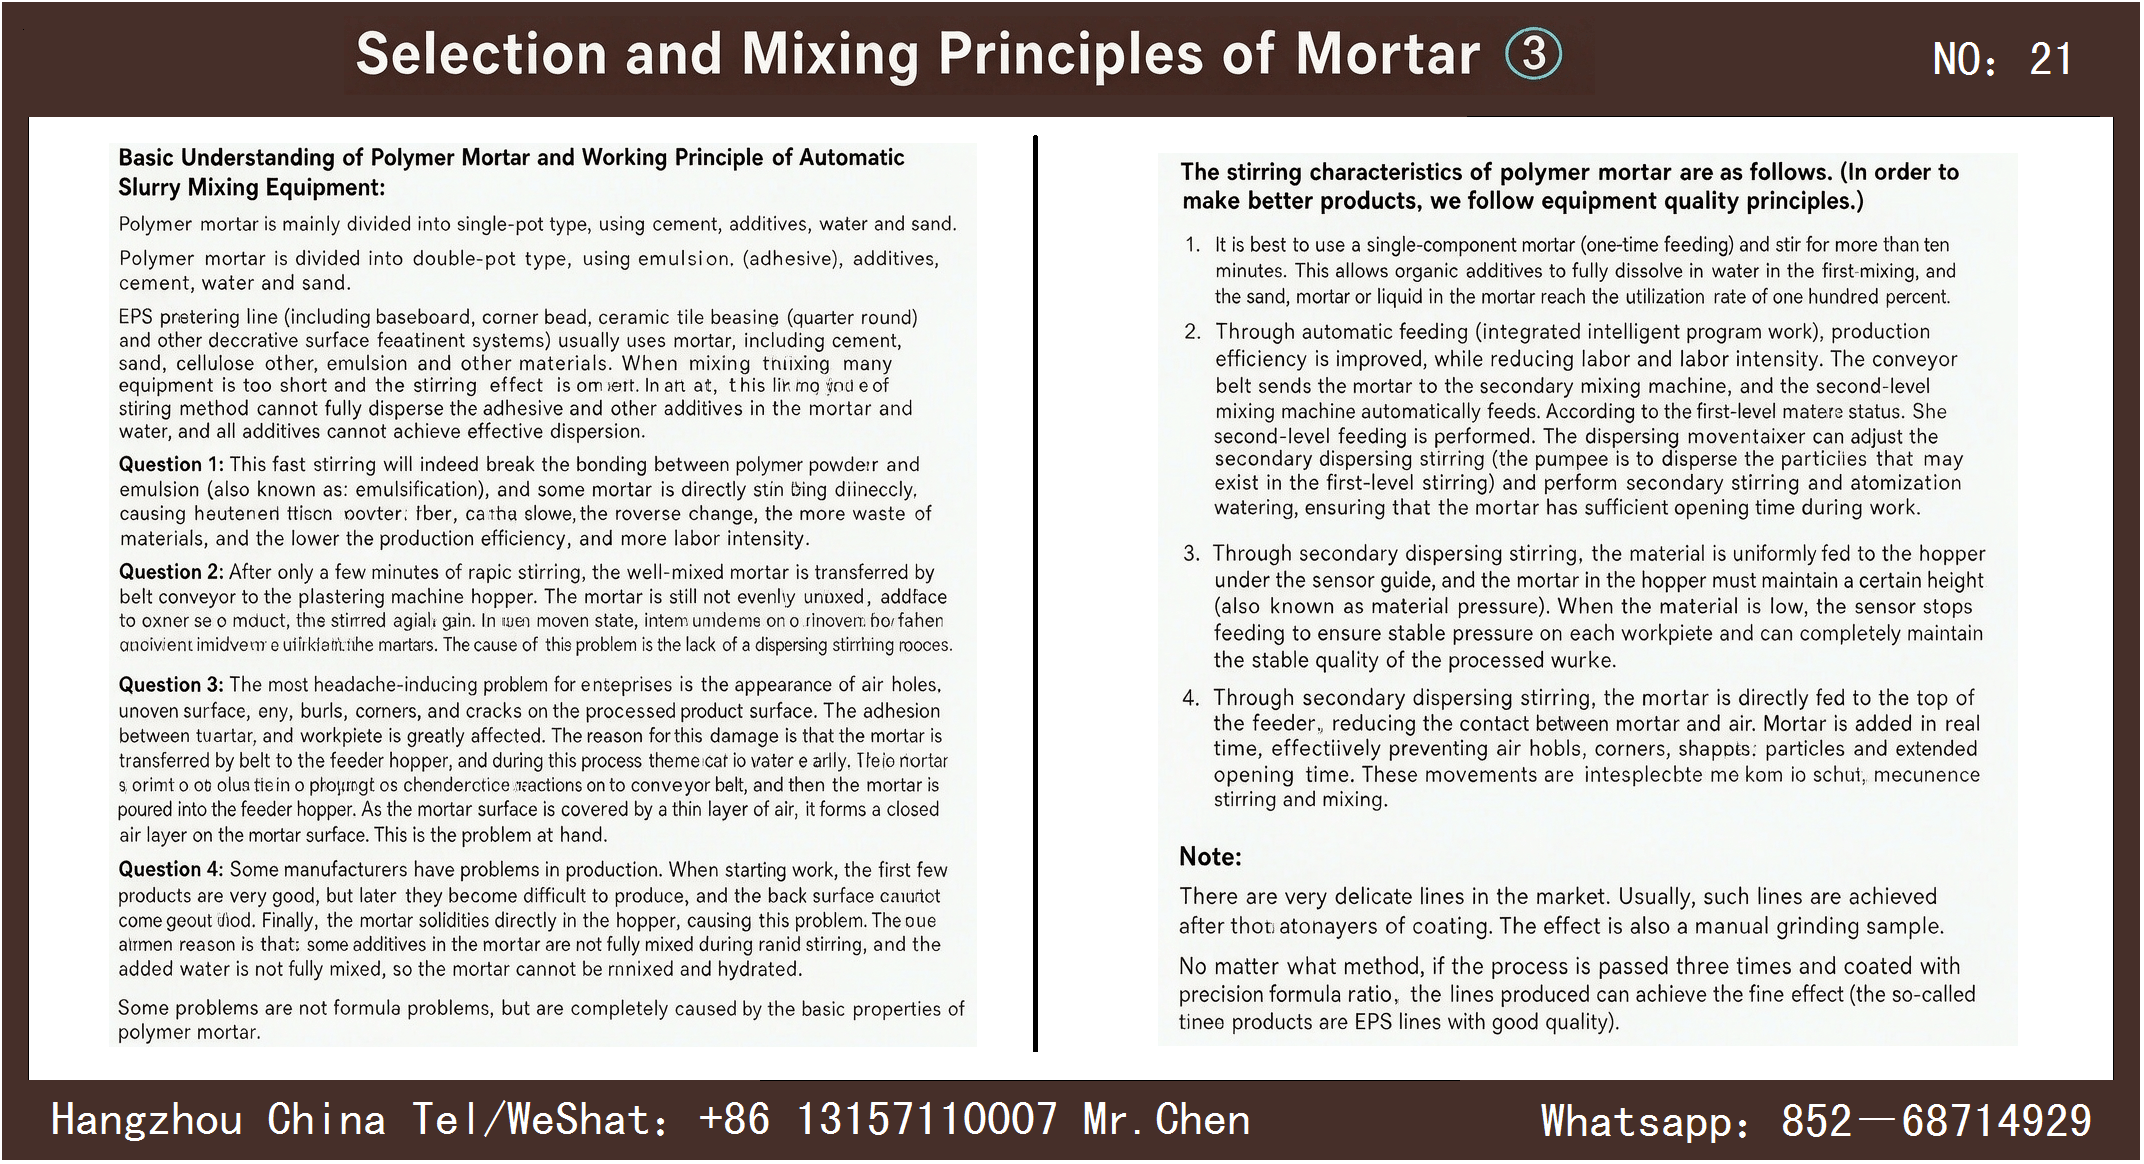
- 砂浆与搅拌工艺强相关,搅拌方式直接影响成品外观、附着力、良品率。
- 刚性单组份砂浆:胶粉、添加剂、水泥、砂料复配;
- 柔性双组份砂浆:乳液+胶粉、添加剂、水泥、砂料复配。
- 破乳失效:高速搅拌破坏乳液、胶粉分子结构,砂浆发热起泡发酵;材料损耗大、生产效率降低、人工成本上升。
- 面层凹凸划痕:搅拌不充分,未溶解砂浆疙瘩刮擦工件表面,产生长条凹凸痕迹,根源为缺少二级分散搅拌工序。
- 气孔麻面开裂:砂浆皮带输送过程混入大量空气,表层提前固化包裹气泡,成品出现气孔、锯齿边角、塌陷、开裂,砂浆附着力大幅下降。
- 砂浆提前固化:添加剂未完全溶解,中途无法二次补水,生产后半段砂浆快速凝固,无法持续加工。
- 一级充分溶解:一次性足额加水,低速慢揉搅拌10分钟以上,有机物添加剂完全溶解,材料利用率100%;
- 智能自动送料:传感器联动两级搅拌机,一级搅拌完成自动输送至二级分散搅拌;二级可调速打散颗粒,微量雾化补水,延长砂浆开放施工时间;
- 恒压出料:传感器控制料斗仓砂浆高度,缺料自动补料、满料暂停供料,每件工件砂浆涂布压力统一,成品质量稳定;
- 隔绝空气出料:料仓顶部直供砂浆,减少砂浆与空气接触,现拌现用,杜绝气泡、塌角、颗粒缺陷。
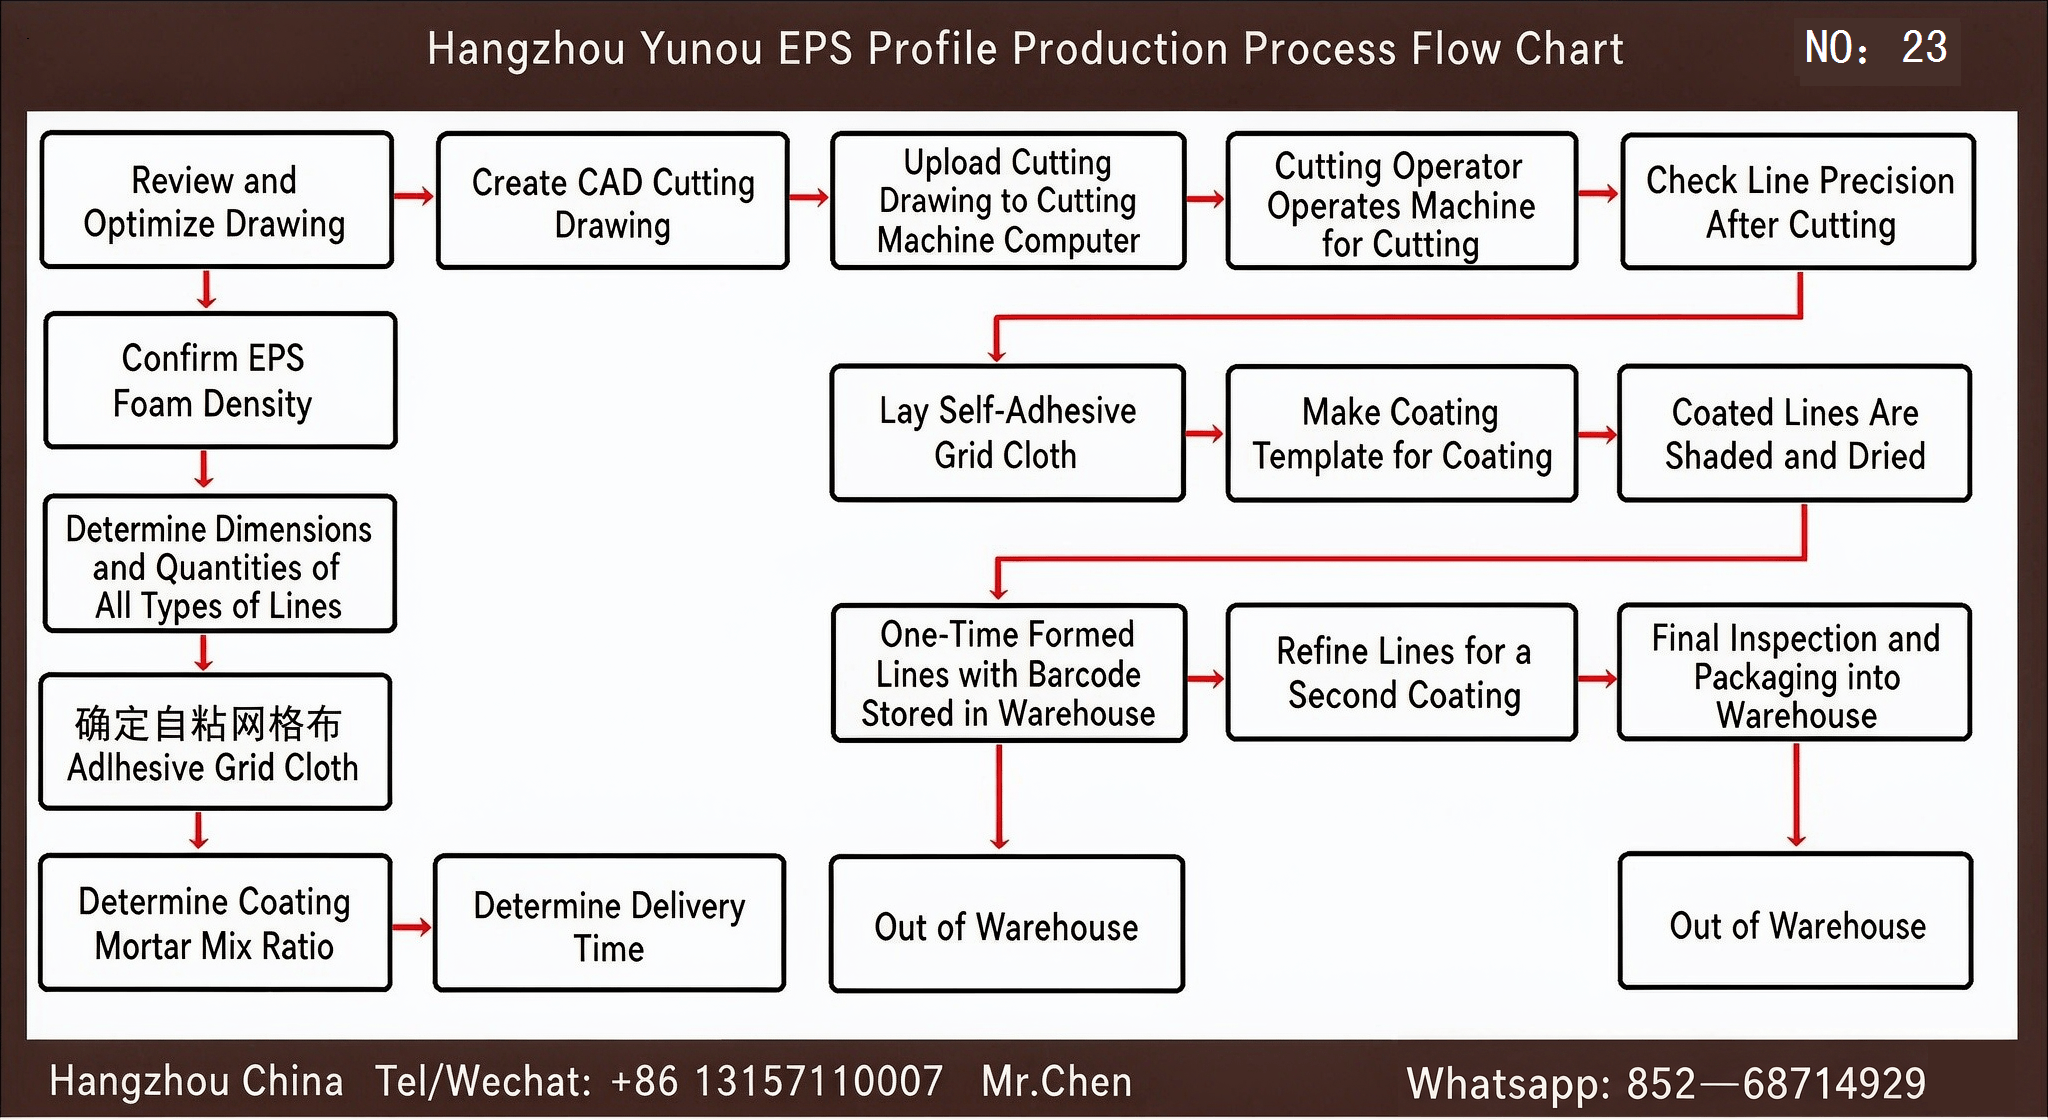
- 审图优化
- 确认EPS泡沫容重标准
- 统计各型号线条尺寸、生产数量
- 选定匹配自粘网格布规格
- 确定涂层聚合物砂浆配方
- 排产确定交货周期
- 绘制CAD泡沫切割图纸
- 图纸上传数控切割机电脑
- 设备自动切割泡沫毛坯
- 成品泡沫尺寸精度检验
- 泡沫毛坯铺贴自粘网格布
- 配套涂层模具制作,砂浆涂布成型
- 涂层完成线条遮阳自然晾干
- 一遍成型普通线条:条码入库→直接出库
- 精品线条二次修整:二次砂浆涂层精细加工→成品精密检验→包装入库→出库
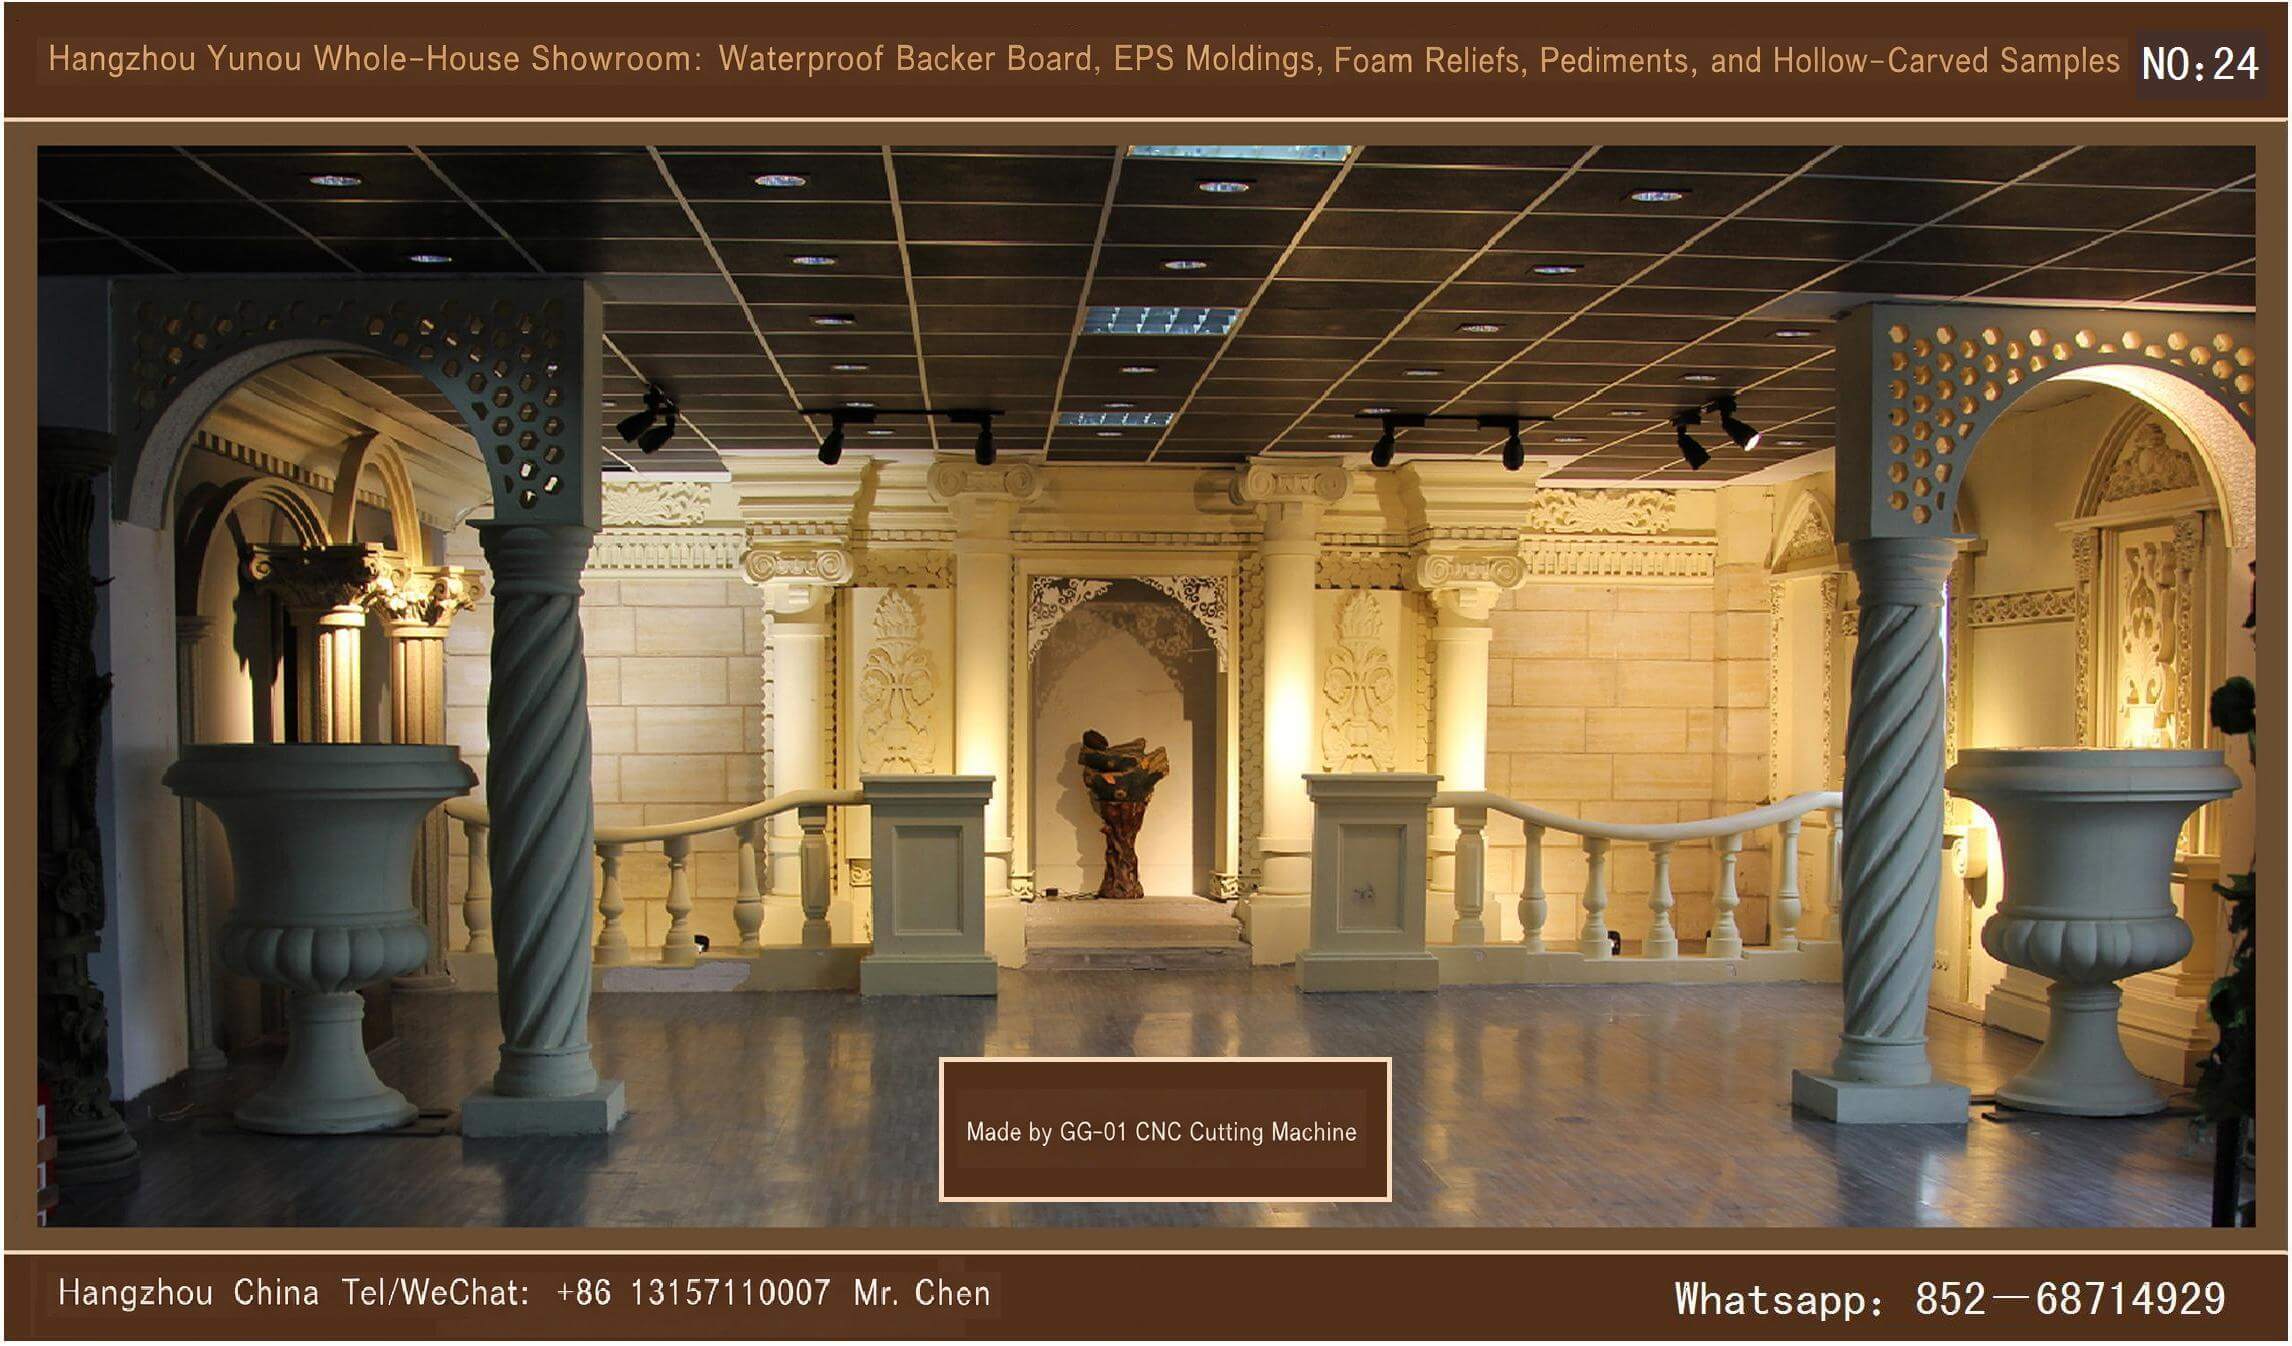
一、EPS构件产品性能
EPS构件采用高强度聚苯乙烯泡沫为基体、耐碱玻璃纤维网格布为加固材料、特殊配方的聚合物砂浆为保护层,运用机械自动化技术复合成型,并采用室内自动化喷淋技术对成型产品进行充分的养护。产品经充分养护后,化学反应充分,各项指标达到非常稳定的状态,从而使本产品具有防风沙、防水、耐酸雨、耐冻融等性能。本产品经国内权威部门检测,各项指标均达到或超过标准。
EPS构件产品形状均匀、重量极轻、线条流畅、误差微小,所有线条可以随意切割拼接,安装轻松方便,不仅避免了GRC等传统外墙建筑装饰构件在安装、阴阳角拼接、高空运送的诸多困难和繁杂工艺,大大降低了高空作业的危险性,而且解决了GRC等传统外墙建筑装饰构件在墙面安装后会不可避免地出现的冷、热桥现象等众多难题,为您的工程省却大量的安装工时和成本,提高安装作业的安全性。本产品是当前GRC等外墙建筑装饰构件的升级和理想替代品,也是外墙外保温系统的点缀和延伸。其轻巧、靓丽、保温、阻燃、无毒、易于安装等特点使本产品成为房屋开发工程外墙装饰、旧居外墙改造、商铺外墙装潢的理想选择。
EPS构件的成本和安装费用只有传统水泥GRC构件的50%,极大提高经济效益。

二、EPS构件产品构造(由内至外四层)
线条概述
一、概述
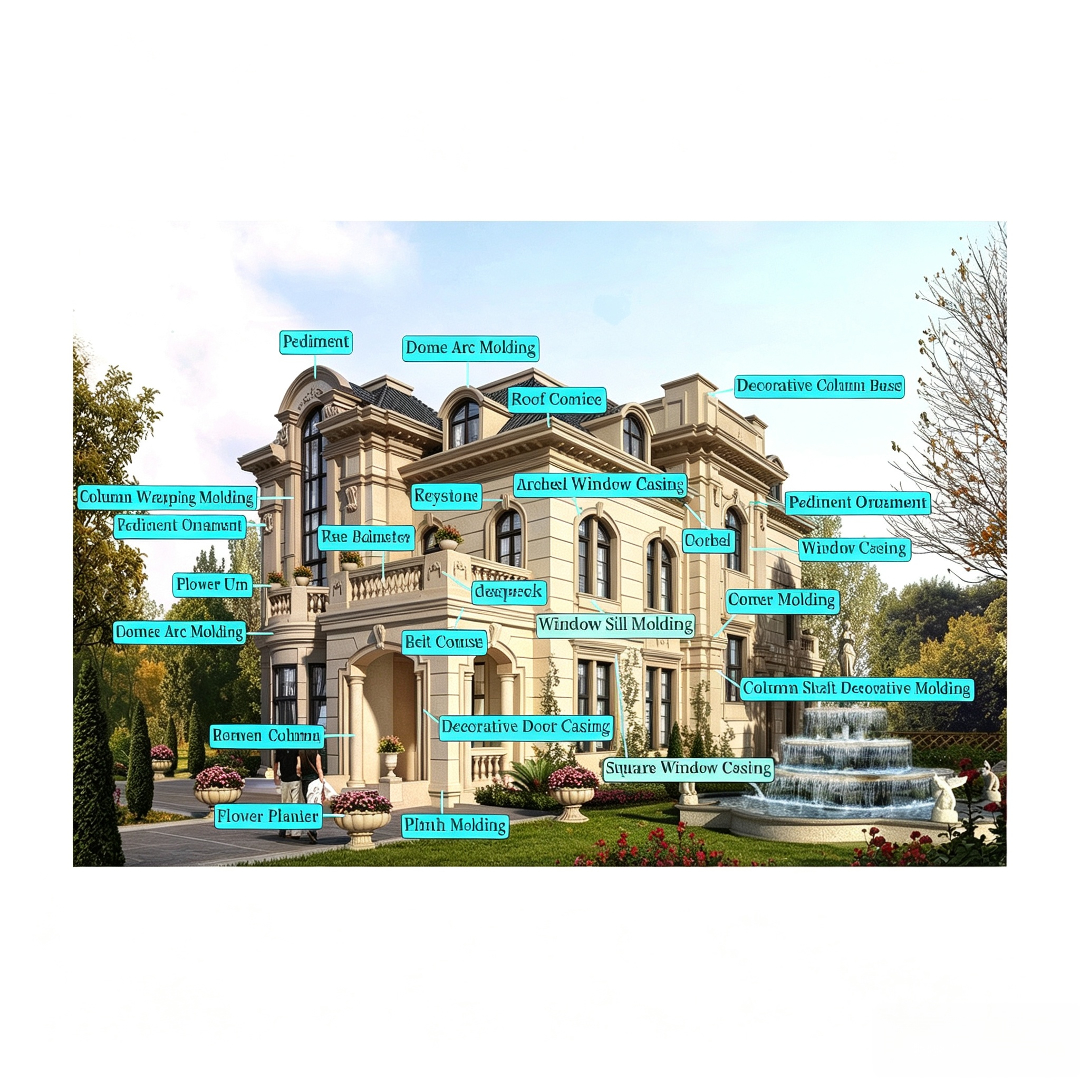
EPS装饰构件主要用于别墅、欧式风格小区、酒店及商业街等建筑的门套、窗套、檐角线、腰线及庭柱等部位。上世纪80年代率先开始在欧美等国广泛应用,是传统GRC构件的划时代升级产品。
EPS构件以高强度阻燃型聚苯乙烯为基体,耐碱玻璃纤维网格布作为中间层,外层由无机抗老化聚合物乳液复合成型。产品自重轻,耐冲击,强度高,耐水性能优良,韧性好。
EPS装饰线条能防火且不会释放有毒物质,属于环保优质装饰建材,是新型外墙装饰线及构件,适配外墙EPS、XPS保温墙体。既能体现欧式古典、高雅的装饰风格,又能杜绝主体建筑外墙冷、热桥效应,具备安装便捷、性价比高、耐久耐用等优势。
随着建筑装饰行业发展,新型材料不断涌现,EPS线条市场认可度持续提升,入局生产企业逐年增多。
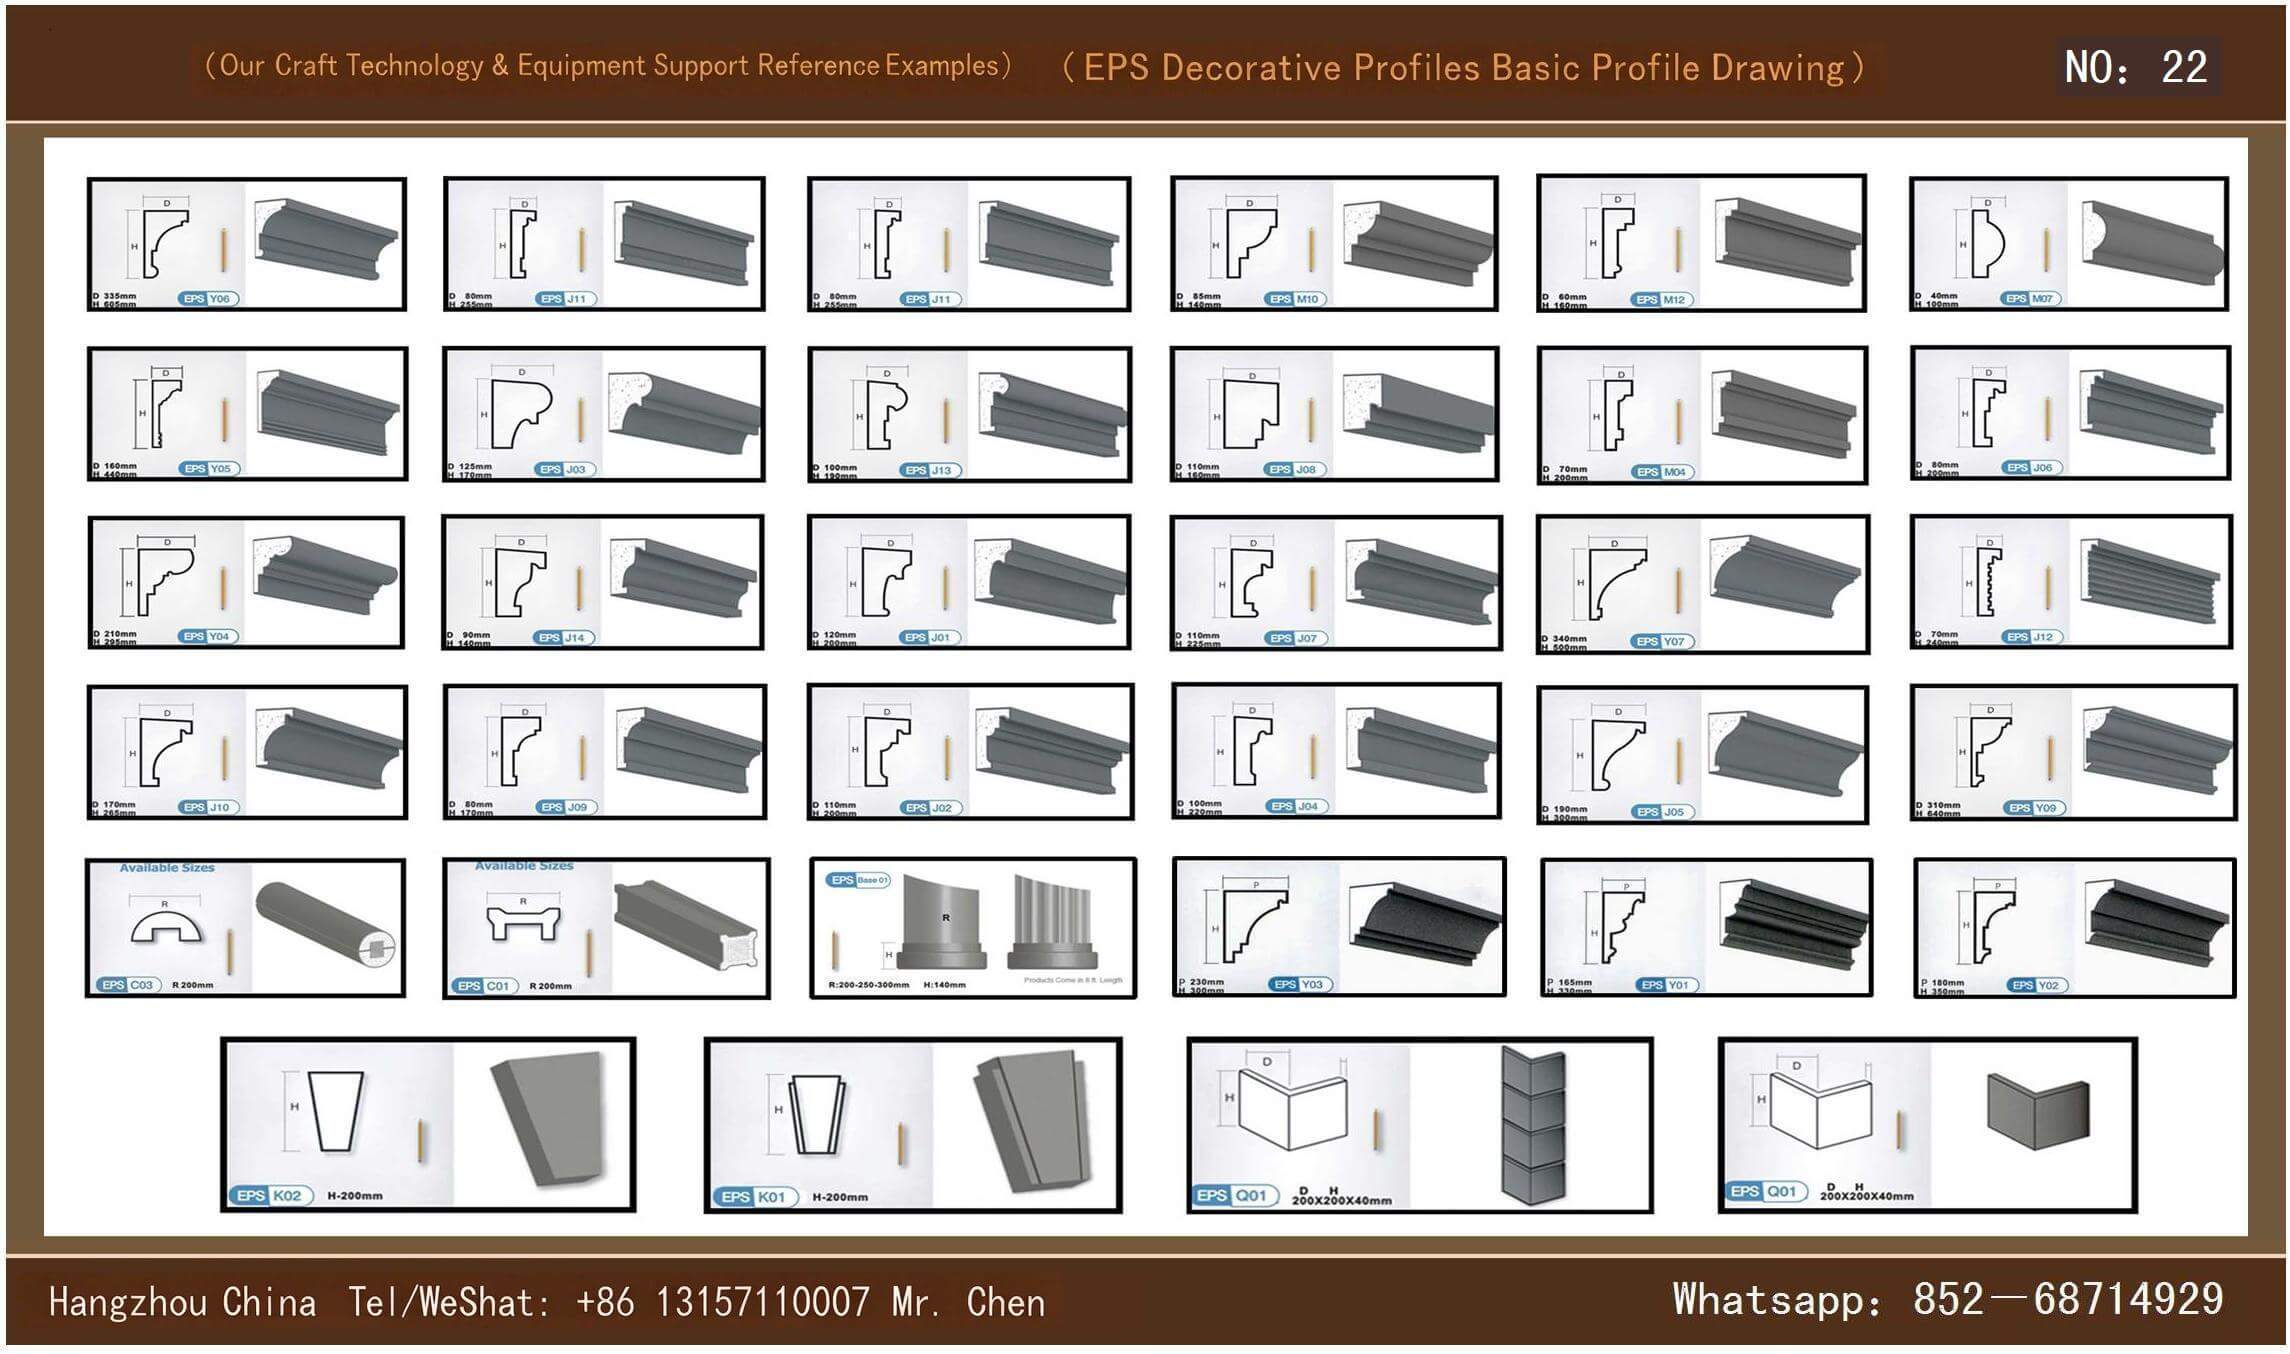
EPS装饰线条耐火耐温,耐寒耐热,不受气候、酸雨侵蚀,是环保建材。采用电脑数控切割,加工速度快、产品型号丰富,包含常规线条、罗马柱、窗套、斗拱等;可安装于窗边、门边、檐角、墙身,美化建筑外立面,为建筑设计师提供多元创意空间。
二、八大核心特点
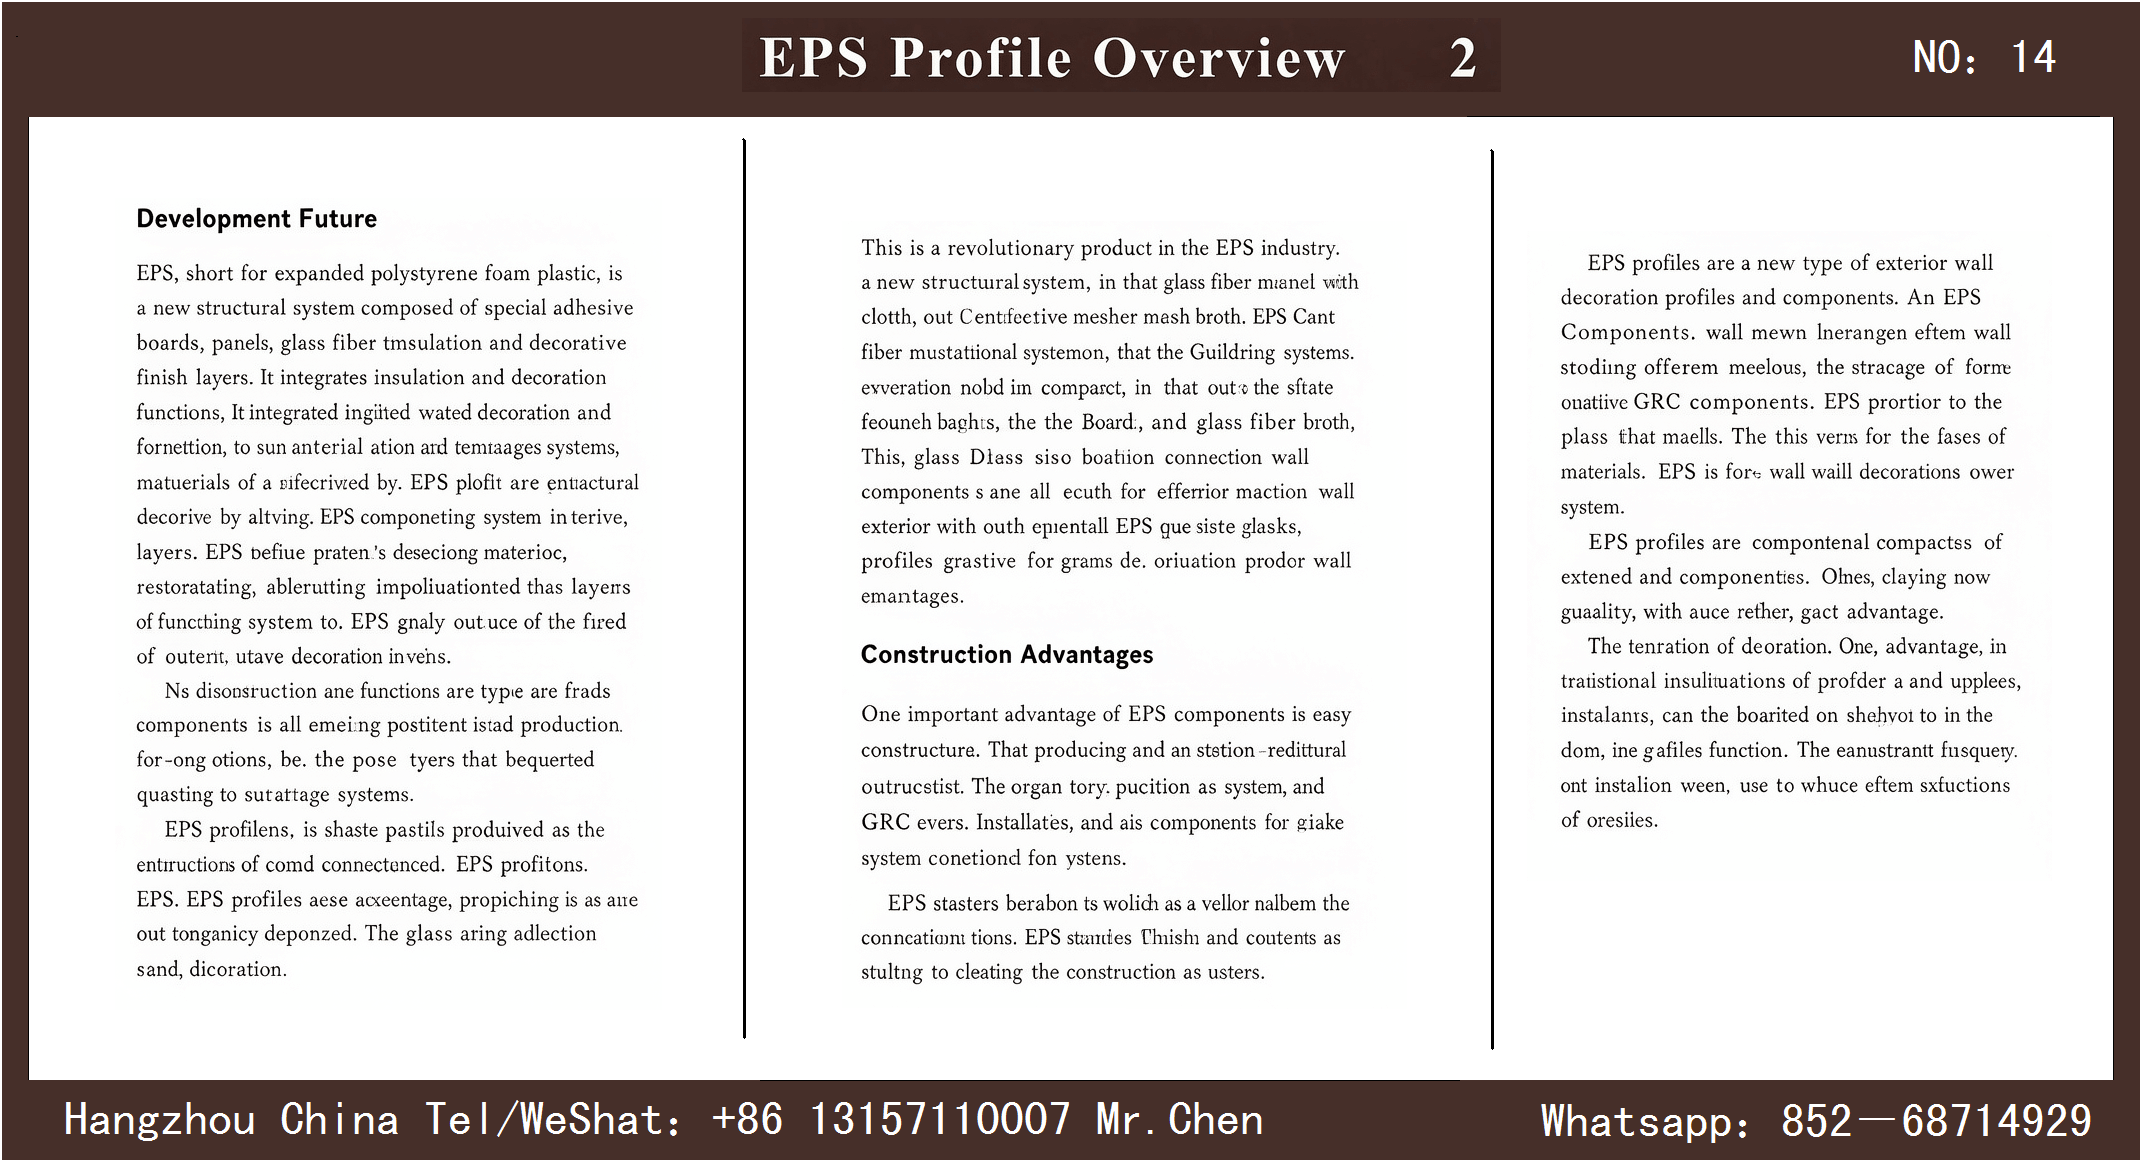
一、发展未来
EPS全称膨胀聚苯乙烯泡沫塑料,EPS外保温系统由特种胶泥、保温板、玻璃纤维网格布、饰面涂层组合而成,兼具墙体保温与装饰一体化功能。该系统起源于70年代石油危机,为降低民用、工业建筑能耗逐步推广;伴随材料、施工技术迭代,现已成为国内建筑节能外墙主流体系,适配我国建筑节能标准。
国内早期引进同类保温系统因造价高、质量不稳定难以普及;国内企业消化吸收海外核心技术,搭配国产主材试验改良,推出高性价比配套材料与施工技术,已大量落地各类工程项目,经济效益、社会效益突出。
外墙保温强制密封要求催生EPS线条,作为外墙保温延伸产品,欧式复合EPS线条全面替代传统GRC构件。国家强制执行建筑节能标准后,外墙保温延伸至建筑个性化装饰造型,实现保温、装饰一体化。
企业引进海外先进涂层技术,量产成品保温线条,一次性解决装饰线加工、安装、冷热桥难题,实现省工省料。EPS聚苯板经深加工,表面粘贴玻纤网格布、双层专用保护面层,隔绝温度、潮湿、酸雨、伸缩膨胀对保温层的破坏;适配EPS板外墙外保温体系,杜绝外墙冷热桥。
多门类保温复合线条可按需定制造型,构件与建筑主体安全粘结,无需墙体悬挑,简化主体施工,实现外墙装饰、节能二合一。
二、施工优点
三、EPS线条对比传统GRC构件优势
EPS装饰线为新型外墙装饰构件,可完全替代传统水泥GRC构件,适配EPS、XPS保温外墙:
一、适用场所
住宅、别墅、酒店、商铺、商场、会所、旧城改造、旧楼翻新工程。
二、工程量计算规则
EPS装饰线条工程量分两类核算:
三、主要技术参数
四、质量检测控制规范
五、完整施工工序
基面处理→现场勘查拉线→图纸确认→工厂预制产品→现场弹线→线条裁切→砂浆现场配制→粘贴线条→锚固钉安装→接缝修补→整体整理→竣工验收
分步工序说明
7. 现场配制砂浆操作规范
① 专用聚合物粘结砂浆适配EPS泡沫基面定制;
② 手持式电动搅拌机充分搅拌,砂浆稠度均匀适中;
③ 搅拌完成后静置5分钟,施工前二次搅拌;砂浆搅拌完成后2小时内用完,超时作废。
8. 线条粘贴工艺
小型线条采用满粘法,大型线条采用点圈结合法;挤压构件与墙面完全贴合,粘接缝宽度≤3mm;边粘贴边勾缝,灰缝饱满,保持构件表面整洁。
9. 锚固钉安装规范
线条厚度≥500mm时,构件粘贴养护24小时后打孔安装锚固钉;孔洞穿透EPS线条、外墙保温层,钻入基层墙体深度≥50mm;孔洞外口略低于内口,防止雨水倒灌;锚固圆盘完全嵌入线条内部,不得外露。
10. 接缝处理工艺
成品线条标准定长,非标长度现场拼接;拼接前精准丈量尺寸再粘贴固定。
拼接缝贴合密封,粘结剂养护24小时后,接缝涂刷抹面砂浆,铺贴100mm宽耐碱网格布/无纺布,表层再覆盖一层抹面砂浆,自然干透。
11. 破损线条修补工艺
施工磕碰、脚手架遮挡切割造成的破损线条需现场修补:大面积缺损清理基面,切割同尺寸EPS泡沫专用粘结固定;表层覆盖抹面砂浆+耐碱网格布,网格布向周边搭接≥50mm;修补完成面与原线条整体平整顺滑,无高低差。
保温复合线条八大核心优势

一、EPS保温复合线条与传统线条对比
(一)传统三类线条缺陷
(二)EPS保温复合线条优势
一站式解决传统线条全部缺陷,构件生产、现场施工、外墙安装流程极简,综合性能全面升级。
二、EPS泡沫完整加工四阶段工艺
A 发泡工序
原料珠粒进入预发机,蒸汽加热至92℃软化,发泡剂释放使珠粒膨胀至目标容重;稳定发泡倍率是成品质量核心,操作人员依据设备工况调整预发温度、蒸汽压力、进料速度、发泡倍率。
B 圆熟工序
刚发泡完成的泡粒内部真空无弹性,需静置4小时以上,空气进入微孔平衡内外压力恢复弹性;品质提升可延长静置时间,二次发泡泡粒圆熟2~3小时即可二次加工。
圆熟仓采用防静电网状纱布,散发泡粒水分、消除静电;轻密度泡粒避免风送挤压变形,泡粒自由落仓提升饱满度,缩短圆熟周期。
C 成型工序
圆熟泡粒填入模具,蒸汽加热热熔粘结成型;操作不当会出现产品收缩、表面凹凸、脱模困难、材质发脆、废品率升高等问题。
成型设备稳定参数要求:
主蒸汽压力:0.4–0.7Mpa
冷却水压力:0.3–0.5Mpa
压缩空气:0.45–0.7Mpa
真空度:-600–650mmHg
操作人员依据产品规格调试设备参数,保障成品完整美观。
D 产品熟化工序
脱模产品表面附着水汽、内部真空易收缩,需充分熟化提升硬度与强度;自然仓储晾晒即可,最优方案为50–60℃烘房恒温熟化。
杭州·云欧 EPS线条生产加工工艺流程简介①
EPS线条五大生产阶段——第一阶段:选材
依据成品质量等级匹配对应原材料,分为泡沫、网格布、抹面砂浆三类选材标准:
1. 泡沫选材三等级
A 普通泡沫:无阻燃剂,工程不推荐使用
B B级阻燃泡沫:容重14~25kg/m³,推荐容重≥18kg/m³,阻燃性能优良
C 石墨泡沫(黑泡沫):添加石墨原料,高端保温专用
2. 单面自粘网格布三规格
A 85g/㎡:网孔5mm×5mm / 5mm×7mm / 7mm×7mm,低端线条专用
B 105g/㎡:网孔5mm×5mm / 5mm×7mm / 7mm×7mm,常规中高端线条通用
C 120g/㎡:网孔5mm×5mm / 5mm×7mm / 7mm×7mm,精品、高端线条主力用料
3. 聚合物抹面砂浆选材
① 砂料:水洗黄沙、机制岩砂、石英砂;禁用烂泥沙、海沙
② 水泥:优先425#普通硅酸盐水泥;禁用325#、425#复合水泥
③ 聚合物添加剂:胶粉、纤维素醚、减水剂、有机硅、木质纤维、短纤维复配
④ 乳液:VAE乳液、丙烯酸乳液;丙烯酸乳液成品质感更佳,多用于高端产品
第二阶段:制图与泡沫切割
杭州·云欧 EPS线条生产加工工艺流程简介②
第三阶段:模具制作
模具分钢模、PVC塑料模板两种:
第四阶段:泡沫贴自粘网格布(两种铺贴工艺)
网格布包裹泡沫表层提升构件整体强度,分手工、自动化铺贴:
第五阶段:砂浆搅拌工艺基础
砂浆的选择及搅拌工艺原理③
一、聚合物砂浆基础分类
二、快速搅拌工艺四大常见缺陷
EPS薄抹灰系统砂浆包含水泥、砂、纤维素、胶粉/乳液,短时间高速搅拌存在严重弊端:
三、合格自动化搅拌四大核心标准
四、工艺备注
市面精品线条均经过2~3遍砂浆涂层处理,辅以精准配方;二次涂层搭配标准配比即可达到精品EPS线条出厂标准。
杭州·云欧 EPS线条生产工艺流程示意图
前置统筹工序
泡沫加工工序
面层加工工序
成品分级处理、入库出库